


並非每個包裝或印刷訂單都需要全生產線高速運轉。樣品試產、客製禮盒、短版印刷訂單以及展會物料,都有一個共同需求:在不需耗費高產量自動化所需的大量設定時間或投資下,實現一致的膠帶貼合。這正是手動雙面膠帶貼合器所填補的缺口。
為何小批量訂單不適合任一極端
經常處理少量訂單的車間,往往面臨兩難選擇,而兩者皆有取捨。手工貼帶初期成本雖低,但每位作業員的壓力不均,長時間工作後的疲勞更會加劇此變異。隨著手工貼帶時間拉長,弱點、氣泡及不一致的黏合情況更易發生,品質也高度依賴當天負責的作業員。
全自動多頭設備解決了一致性問題,卻帶來了另一個問題。這類機器專為連續、高產量而設計,因此更換膠帶寬度、紙張尺寸或紙盒規格所需的時間,往往使得短版作業變得不可行。引進自動化設備所需的投資,也假設了許多樣品試產、客製訂單及小型印刷訂單根本無法達到的產量。對於頻繁處理小批量而非持續高產量的企業而言,這類設備在更換規格之間,往往處於低度利用狀態。
小批量生產真正需要的,是介於兩者之間的方案——比手工貼帶更一致,比全自動生產線更具適應性。這正是手動雙面膠帶貼合器設計所要扮演的角色。
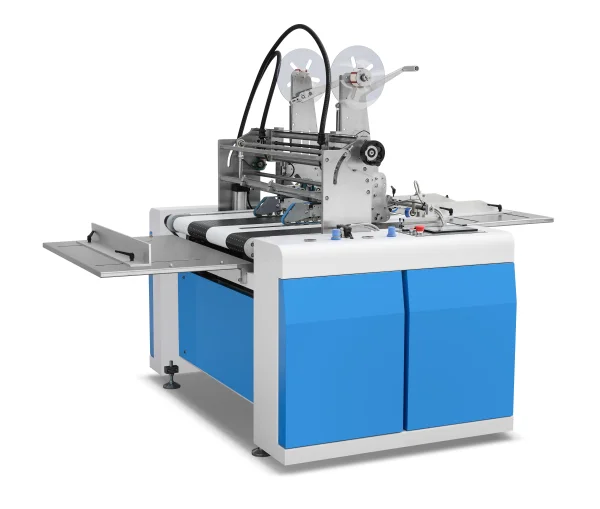
手動膠帶貼合機在包裝與印刷流程中的定位
產品打樣與原型開發清楚說明了這個缺口。在新包裝設計進入量產前,膠帶的貼合位置與規格通常需經過多輪調整。為每次迭代重新配置自動化生產線會增加延遲,而在此階段手工貼帶所產生的黏合效果,往往無法可靠反映最終成品在量產時的實際樣貌。手動貼合機讓車間在測試與調整膠帶貼合位置時,仍能達到接近最終量產時所需的一致水準。
客製包裝與禮盒製造商則遇到相關問題。這類訂單通常數量少且高度多變——同一車間在一週內可能處理不同的盒子尺寸、信封樣式與卡片規格。將這種多樣性投入固定於較窄尺寸與格式範圍的自動化生產線,反而限制了靈活性。具有較寬工作範圍的手動貼合機能夠適應此多樣性,而無需為每次格式更換準備獨立的機器設定。
中小型印刷廠從設備投資角度也面臨類似考量。此區段的訂單量通常過低,無法合理化自動多頭設備的成本與回收期,然而一旦訂單數量攀升,純手工貼帶便會開始拖累產能。手動貼合機提供了一個實用的中間步驟——比手工貼帶明顯更快且更一致,又無需自動化所需的資本承諾。
展會物料、促銷品及小型電子商務包裝則補齊了這幅圖像。此處的訂單量通常不大,但黏合強度仍然重要,特別是當物料需經過搬運與運輸時。即使產量較低,機械式貼帶在包裝需承受運輸而不致膠帶翹起或剝離的情況下,表現仍優於手工貼帶。
手動雙面膠帶貼合機的設計內涵
我們為此類工作設計的手動貼合機,其結構選擇直接回應上述小批量生產的需求。
紙張處理範圍是處理多樣訂單類型的車間最實用的考量之一。此類設備通常可容納約100 x 140毫米至約700 x 600毫米的紙張尺寸,涵蓋了從小型卡片、信封到較大紙張等多種格式,無需為每種尺寸級別準備獨立機器。對於一週內在不同訂單類型之間切換的車間而言,此範圍消除了常見的停機原因之一。
膠帶兼容性也遵循類似邏輯。這些機器通常配置為可處理兩種雙面膠帶尺寸,常見為5 x 35毫米與10 x 60毫米,讓操作員能根據不同作業需求在較窄與較寬的膠帶格式之間切換,而非受限於單一規格。搭配可調節的操作速度——通常在每分鐘10至90米之間——機器能以適合操作員經驗水平及特定訂單節奏的速度運行,這在小批量工作中遠比原始最大產能更為重要。
貼合精度則是機械優勢相較於手工貼帶最明顯之處。此類設備的貼合精度通常落在正負一毫米左右,這種一致性在長時間作業中,特別是在疲勞累積時,很難透過手工持續維持。結合黏貼端之間約10毫米的最小間距公差,此精度有助於小批量作業避免在產量即使溫和增加時,手工貼帶容易出現的不均勻黏合問題。
實體佔地面積也影響此設備對中小型運營的適用性。緊湊的機身搭配直觀的操作介面,讓學習曲線易於掌握,這對於沒有專職貼帶操作員、而是需要人員在值班期間在不同任務間輪調的車間來說,相當重要。
製造商對該設備定位的觀點
這些論述並非將手動設備定位為自動化多頭系統的替代品——兩者服務於不同的生產現實。手動雙面膠帶貼合機是專為特定的中間地帶而設計:訂單量不足以證明全自動化合理,但一致性仍比手工貼帶所能可靠提供的更為重要。這正是它設計所要服務的區塊:樣品開發、客製與小批量包裝、頻繁處理短版作業的印刷廠,以及任何格式靈活性與產出速度同等重要的營運場合。
作為直接製造此設備的廠商,我們圍繞這個特定使用案例進行設計,而非將其視為自動化機器的縮小版。紙張處理範圍、膠帶兼容性與貼合精度,皆針對需要可靠黏合,但無需全自動化所需的更換時間或資本投資的車間進行校準。對於正在評估手動貼合機是否符合其當前訂單量與生產組合的企業,我們的團隊可以詳細解說配置細節,以及該設備與手工貼帶及自動化替代方案的比較。
 應用場景





