


考慮人工糊箱與自動化折疊糊箱機的工廠管理者,通常會從同一個問題開始:當工人可以用更低的成本手工折盒與糊箱時,為什麼要預先投入大筆資金?從帳面上看,這項比較很直接,因為人工產線完全省去了設備採購成本。然而實際運作中,真正的成本差異出現在別處——不在價格標籤上,而在每種方式投入量產後所展現的表現。
人工糊箱成本比表面上看起來更高
人工糊箱的成本分散在人員身上,而非集中於機器,這正是它容易被低估的原因。典型的人工產線需要不同的工人分別負責送紙、對位與上膠,每個工序看似成本不高,但加總起來每個班次都是一筆可觀的支出。針對糊箱機採用率的行業成本研究普遍指出,在轉換為自動化生產後,人力成本可降低40%至70%,這意味著工廠在人工糊箱上的花費,有很大一部分是耗費在協調與重複動作上,而非糊箱工序本身。換線時間也呈現類似模式:人工與半自動產線往往需要數十分鐘來重新設定新盒型,而具備儲存功能的自動化系統則可將時間縮短至個位數分鐘。在頻繁更換訂單的情況下,光是這個差距就佔了人工產線大量工時。
第二個很少出現在人工與自動化對比中的成本,是品質的一致性,或者說缺乏一致性。人工製程中的上膠壓力、對位精度與折合力道,完全取決於當天操作員的狀態,而這種變異性不會只停留在單一紙箱上。瓦楞紙板生產的實際案例顯示,在標準化設定並減少加工程序中的人工變異後,廢品率可從約7.8%降至3%以下。這個差異代表的是投入在生產報廢品而非出貨品的紙板、膠水與工時成本——這些會出現在廢品報表上,而非機器的發票裡,這也正是它們在初期比較中經常被忽略的原因。
還有第三個與人力成本密切相關的因素,在工廠實際嘗試為人工產線招募人員之前很容易被忽略:能夠在高速下維持穩定對位與上膠的熟練糊箱機操作員,並不容易找到或留住。人工製程依賴於這項技能在每個班次都能穩定發揮,而該崗位的人員流動,往往會立即反映在產出品質的下滑上。自動化系統雖然並未完全消除對受訓人員的需求,但將技能要求轉向機器操作與監控,這通常更容易訓練,也較不受個人每日表現波動的影響。
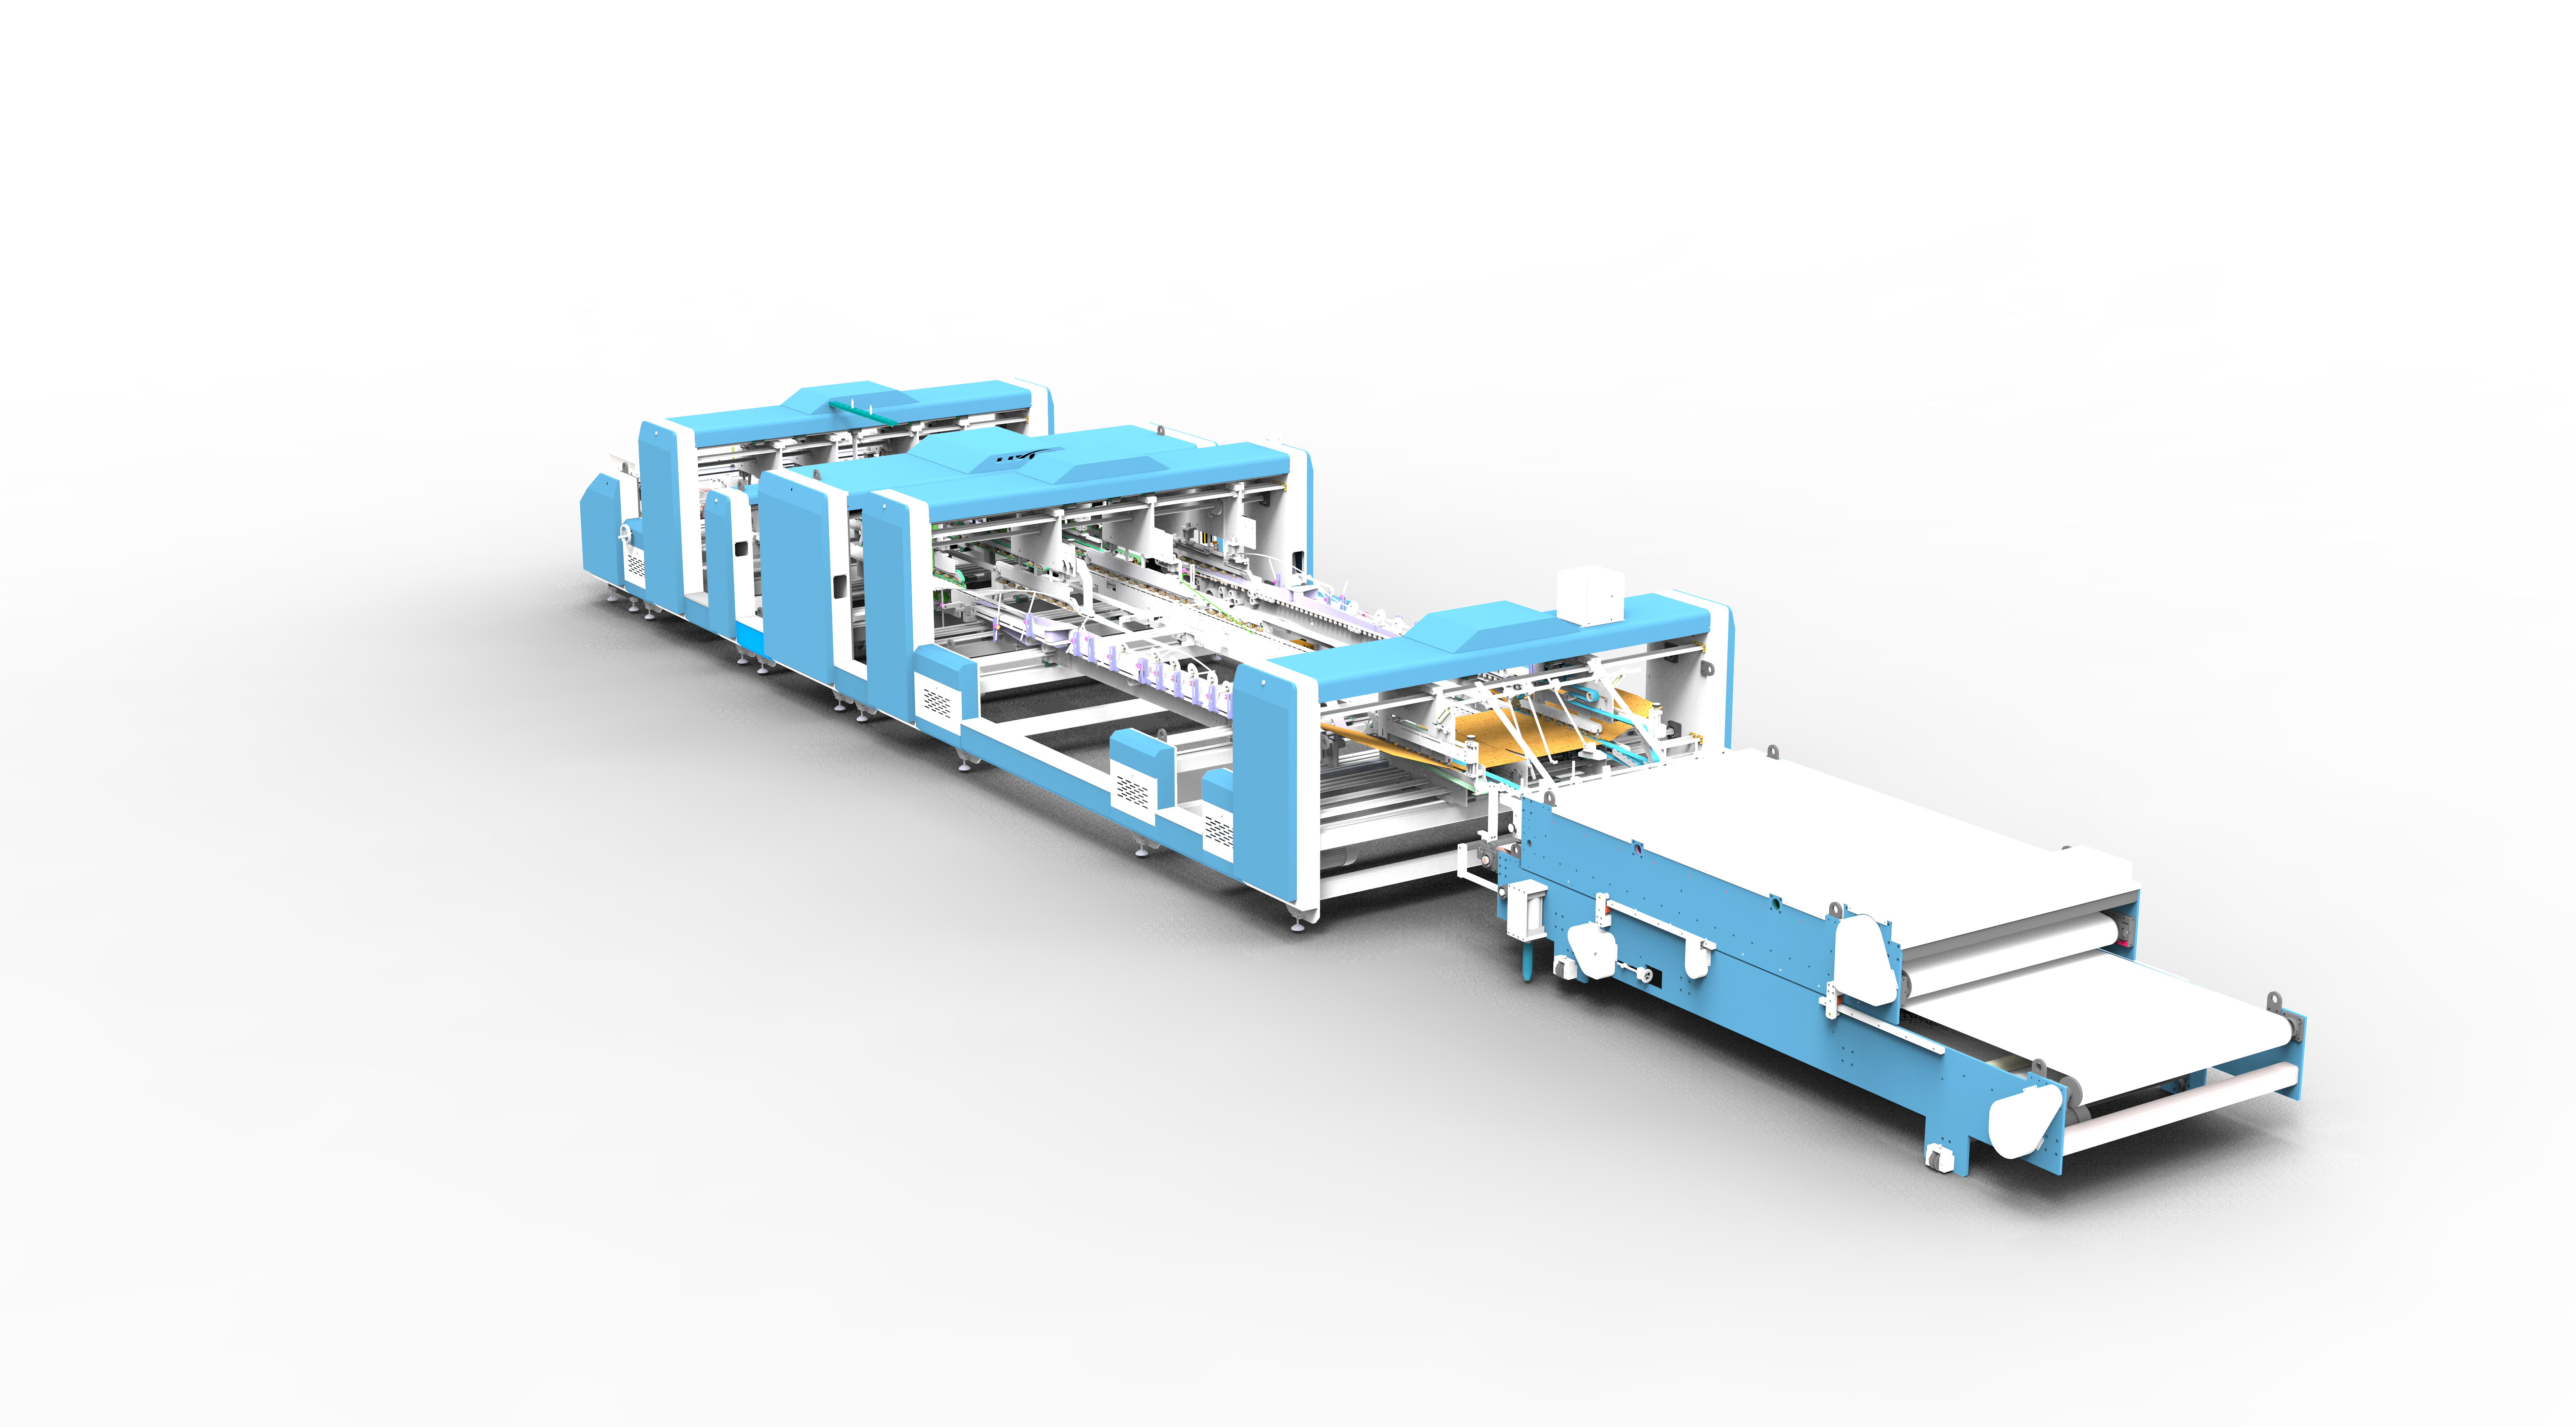
自動化折疊糊箱機如何直接解決這兩項成本
我們設計瓦楞紙箱折疊糊箱機時,正是圍繞著這兩項具體的成本驅動因素——換線時間與製程一致性——而非將自動化視為單純的速度升級。
在換線方面,HMI人機介面搭配馬達驅動記憶調整功能,讓操作員能夠儲存特定盒型的送紙導軌位置、折疊皮帶設定與上膠頭位置,並在下一批次生產時直接叫出設定,無需手動重新調整每個部件。對於訂單變換頻繁的工廠來說,這正是人工與自動化生產之間工時差距的主要來源——不是來自生產期間的速度提升,而是來自批次間隔時間的大幅縮短。過去需要多名工人花費數十分鐘的換線作業,現在可以縮減為一名操作員在幾分鐘內完成,這也降低了工廠面臨上述操作員技能問題的風險,因為叫出的設定不依賴於個人對特定盒型上次如何設定的記憶。
在一致性方面,伺服馬達驅動控制上膠系統的位置與塗佈,因此膠水位置與用量會遵循每塊紙板的程式設定,而非取決於當班操作員的手壓與時機。這正是讓產出在整個班次中保持穩定,而不是隨著人員輪換或長時間生產導致疲勞而逐漸偏移的關鍵。送紙、折疊與對齊單元配備類似的獨立驅動與調整功能,有助於在整個製程中維持相同的一致性,不過上膠精度與換線速度是成本影響最直接、也最可量化的部分。
檢視完整成本,而非僅看採購價格
自動化糊箱機的初始成本是真實存在的,不應被輕忽,但直接將其與人工產線沒有設備成本進行比較,忽略了長期資金的實際流向。更準確的比較應著眼於每千個紙箱的生產成本,將工時、廢料與換線損失的生產時間納入考量,而非單純比較採購價格與零成本。
業界數據顯示,糊箱機安裝後的投資回收期通常在12至24個月之間,這得益於工時減少、廢品率降低以及每個班次產能提升的綜合效應。回收期長短會因產量、紙箱複雜度以及工廠每週的換線頻率而異,因此應將其視為行業的一般趨勢,而非針對特定運作的固定保證。產量高且盒型變換頻繁的工廠,通常能更快實現回收,因為這正是人工糊箱的隱藏成本——人力分散與換線停機——累積最快的組合。以三到五年的生產週期來評估投資,而非僅看採購價格,通常能更清楚地看出實際的成本節省落在何處。
為您的產線進行比較
人工糊箱與自動化瓦楞紙箱折疊糊箱機之間的成本差異,很少單純是設備價格與按時計薪的工人薪資之爭。真正的關鍵在於有多少工時被換線作業消耗,以及有多少材料與產出因整個班次中上膠與折疊的不一致而損失。這兩項成本在人工產線中都很容易被低估,因為它們分散在人員與時間中,而非以單一項目呈現。
做為瓦楞紙箱折疊糊箱機的製造商,我們會與工廠合作,檢視其實際訂單量、紙箱盒型種類與換線頻率,然後才推薦配置,因為這些因素決定了自動化在特定運作中能多快回收成本。如果您正在為自己的產線權衡人工糊箱與自動化方案,我們的技術團隊可以審閱您的生產數據,並針對您的紙箱範圍與產出目標,提供具體的成本比較分析。
 產品



