Việc chuyển đổi một máy gấp dán hộp carton từ kích thước thùng này sang kích thước thùng tiếp theo đồng nghĩa với việc tái định vị các bộ dẫn hướng, băng tải và thiết lập lại áp lực trên toàn bộ dây chuyền. Thời gian thực hiện thao tác này cùng mức độ nhất quán của kết quả đạt được phụ thuộc chủ yếu vào phương thức thực hiện các điều chỉnh đó. Trên một máy gấp dán hai mảnh hiện đại, hệ thống điều khiển PLC, màn hình cảm ứng và cơ cấu điều chỉnh servo tích hợp toàn bộ các thao tác thành một quy trình lặp lại chuẩn xác.
Chi phí phát sinh từ việc điều chỉnh thủ công trên các máy truyền thống
Máy gấp dán hai mảnh cho thùng carton vận chuyển xe đạp và xe đạp điện thực hiện liên tục các công đoạn cấp liệu, dán keo và gấp hai tấm riêng biệt, sau đó nối ghép chúng thành một thùng carton hoàn chỉnh; do đó, mỗi phân đoạn đều phải được thiết lập phù hợp với kích thước thùng đang sản xuất. Trên các máy truyền thống, phần lớn việc thiết lập này được thực hiện bằng tay: vận hành viên xoay các tay quay để định vị các tấm dẫn hướng, cánh bên và băng tải, đồng thời kiểm tra từng vị trí dựa trên thang đo in sẵn hoặc kinh nghiệm cá nhân. Phương pháp này tuy khả thi nhưng phát sinh rõ ràng các chi phí không mong muốn. Thời gian chuyển đổi kéo dài do mỗi điều chỉnh đều phải thực hiện và kiểm tra riêng lẻ. Hai vận hành viên thiết lập cùng một loại thùng có thể đạt được các vị trí hơi khác nhau, dẫn đến sự sai lệch về độ vuông góc giữa các ca làm việc. Đối với đơn hàng lặp lại, việc thiết lập thường phải bắt đầu lại từ đầu, tiêu tốn nhiều mẫu thử cho đến khi thùng chạy ổn định. Một điểm yếu khác là khả năng kiểm soát: khi nhiều phân đoạn chia sẻ chung một động cơ truyền động hoặc thiếu sự phối hợp tập trung, tốc độ và vị trí không thể được hiệu chỉnh độc lập; việc truy vết khuyết tật về phân đoạn gây ra trở thành vấn đề dựa trên kinh nghiệm chứ không phải quan sát trực tiếp.
Hệ thống điều khiển cốt lõi gồm PLC, màn hình cảm ứng và động cơ servo
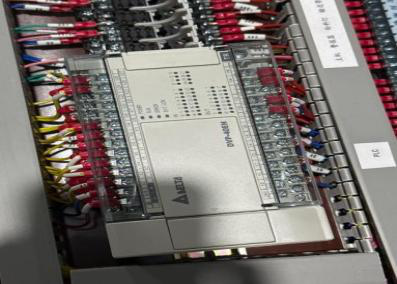
Máy gấp dán hai mảnh của chúng tôi chuyển phần lớn công việc này từ đôi tay vận hành viên sang hệ thống điều khiển. Bộ điều khiển lập trình Delta (PLC) đồng bộ hóa chuyển động và tốc độ của từng phân đoạn riêng biệt. Màn hình cảm ứng WECON đóng vai trò giao diện tương tác với vận hành viên, nhờ đó mọi thông số thiết lập đều được nhập và xem xét tại một vị trí duy nhất thay vì tại nhiều điểm dọc theo dây chuyền. Các động cơ servo Delta thực hiện định vị chính xác, trong khi các công tắc quang điện phát hiện vị trí tấm carton trong quá trình di chuyển. Các rơ-le, contactor và bộ biến tần từ các nhà cung cấp uy tín đảm nhiệm chức năng đóng cắt điện và điều chỉnh tốc độ động cơ. Sự kết hợp hài hòa giữa các thành phần mới là yếu tố then chốt — chứ không phải bất kỳ thành phần nào riêng lẻ: PLC đưa ra quyết định, màn hình cảm ứng truyền đạt thông tin, còn các cơ cấu truyền động thực thi lệnh — từ đó tạo ra một lộ trình rõ ràng, duy nhất cho vận hành viên để chuyển đổi từ đặc tả kỹ thuật thùng carton sang trạng thái máy được điều chỉnh chính xác.
Lưu trữ thông số thiết lập và điều chỉnh điện
Lợi ích thực tiễn của bố trí điều khiển này thể hiện rõ nhất trong giai đoạn chuyển đổi. Màn hình cảm ứng lưu trữ các thông số thiết lập dành riêng cho từng định dạng thùng carton cụ thể, cho phép vận hành viên gọi lại các tham số đã được xác minh khi đơn hàng lặp lại. Điều này giảm thiểu việc đo đạc lặp lại và các lần điều chỉnh thử nghiệm, giúp việc chuyển đổi kích thước trở nên hiệu quả hơn.
Phân đoạn nối ghép cũng sở hữu chức năng tương tự thông qua các tấm dẫn hướng được điều chỉnh điện với cơ cấu định vị bằng thanh ren và khả năng lưu nhớ thông số. Vì độ chính xác của phân đoạn nối ghép ảnh hưởng trực tiếp đến độ vuông góc của thùng carton, việc gọi lại vị trí các tấm dẫn hướng góp phần duy trì độ đồng nhất trong căn chỉnh xuyên suốt các đợt sản xuất.
Các động cơ truyền động độc lập mang lại thêm tính linh hoạt. Các phân đoạn cấp liệu, gấp, vận chuyển và ép đều được trang bị động cơ riêng, được PLC đồng bộ hóa. Vận hành viên có thể điều chỉnh một phân đoạn mà không cần thiết lập lại các phân đoạn còn lại. Ví dụ: tốc độ băng tải gấp có thể được giảm xuống để xử lý tấm carton hai lớp cứng hơn, trong khi các thông số cấp liệu và vận chuyển vẫn giữ nguyên. Phân đoạn vận chuyển còn hỗ trợ chế độ vận hành theo chiều dài tấm (length-following) ở chế độ thủ công hoặc tự động, với áp lực phía trên có thể điều chỉnh và tùy chọn điều tiết khí nén. Việc phát hiện bằng công tắc quang điện và định vị bằng servo tại miệng nối ghép cung cấp thêm khả năng kiểm soát đối với căn chỉnh tấm carton.
Đối với các nhà máy thường xuyên chuyển đổi kích thước và sản xuất theo lô nhỏ hoặc vừa, những chức năng này giúp việc thiết lập trở nên dễ lặp lại hơn. Vận hành viên có thể làm việc dựa trên các thông số đã lưu và các điểm điều chỉnh được xác định rõ ràng thay vì hoàn toàn phụ thuộc vào kinh nghiệm cá nhân, từ đó duy trì chất lượng sản xuất ổn định xuyên suốt các định dạng thùng carton khác nhau.
Tính nhất quán trong thiết lập giữa các ca làm việc
Hệ thống điều khiển chỉ phát huy đầy đủ giá trị khi được sử dụng một cách nhất quán. Các nhà máy ghi nhận và lưu trữ thông số thiết lập cho các định dạng thùng carton phổ biến, đồng thời áp dụng chúng theo đúng trình tự mỗi lần chuyển đổi, thường đạt được kết quả đồng đều hơn giữa các vận hành viên và giữa các ca làm việc. Kiểm soát tập trung cũng giúp việc bảo trì trở nên trực tiếp và hiệu quả hơn: do mỗi phân đoạn được truyền động và điều chỉnh riêng biệt, bất kỳ sai lệch nào ở sản phẩm thùng thành phẩm đều có thể được truy vết về đúng phân đoạn khởi phát — dù là cấp liệu, gấp hay nối ghép — thay vì phải kiểm tra toàn bộ máy. Cần khẳng định rõ ràng rằng hệ thống điều khiển cải thiện tính nhất quán trong thiết lập, nhưng không thể thay thế các điều kiện thiết yếu khác để sản xuất thùng carton đạt chất lượng cao. Chất lượng tấm carton, lựa chọn keo dán và điều kiện xưởng sản xuất vẫn đòi hỏi sự giám sát chặt chẽ, và các thông số thiết lập tối ưu nhất luôn được xây dựng trên chính vật liệu thực tế của nhà máy.
Đối với các nhà máy sản xuất đa dạng kích thước thùng carton, lớp điều khiển của máy gấp dán hộp carton xứng đáng được quan tâm ngang bằng với cấu trúc cơ khí của nó. Chúng tôi thiết kế và chế tạo máy gấp dán hai mảnh như một hệ thống tích hợp thống nhất, trong đó PLC, màn hình cảm ứng, cơ cấu truyền động servo và hệ thống điều chỉnh điện được phát triển để tương thích hoàn hảo với cấu trúc cơ khí. Mỗi máy có thể được cấu hình phù hợp với các định dạng thùng carton và cấp độ tấm carton mà khách hàng sản xuất, và nền tảng điều khiển đồng nhất được áp dụng xuyên suốt toàn bộ dây chuyền. Đối với các nhà sản xuất mong muốn việc thiết lập dựa trên các thông số đã lưu thay vì thói quen cá nhân, đó chính là nguyên lý thiết kế cốt lõi đằng sau máy của chúng tôi.
 Kịch Bản Ứng Dụng