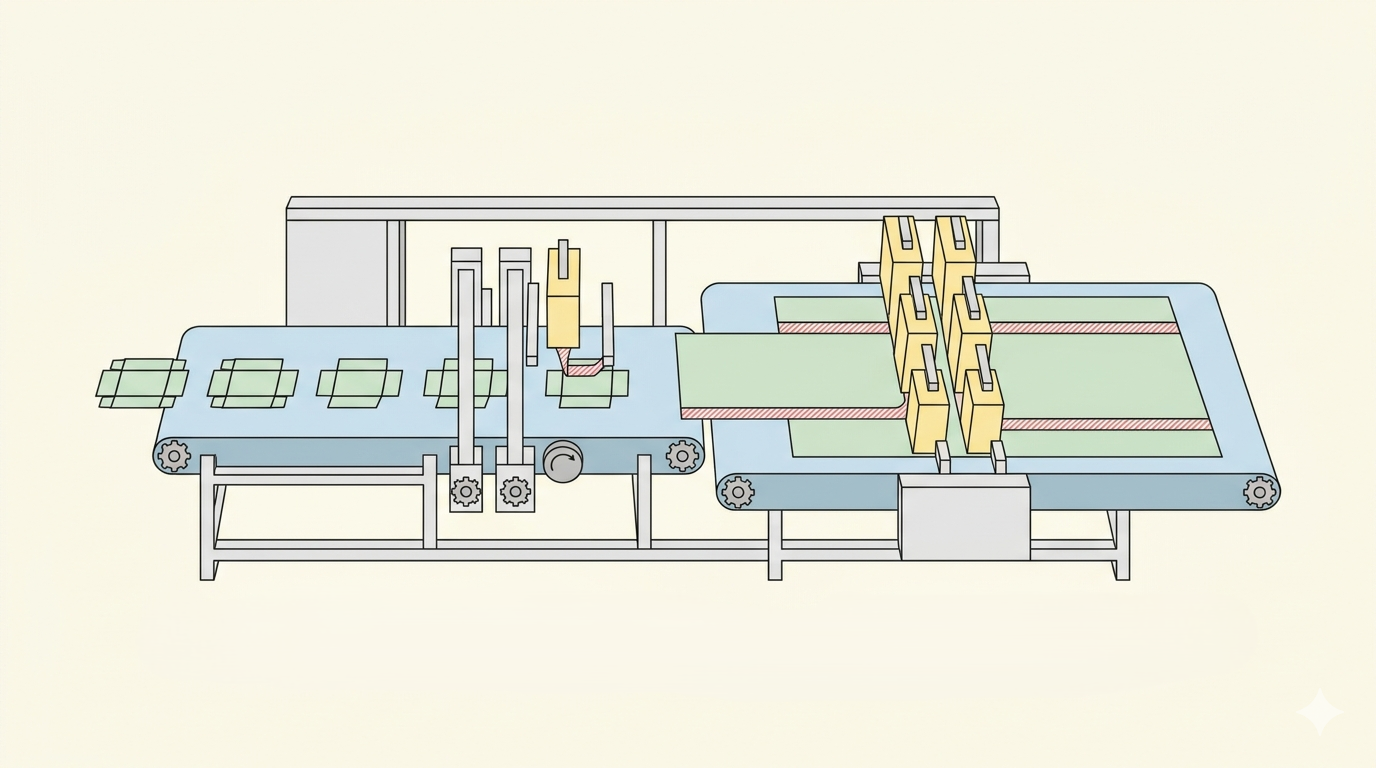
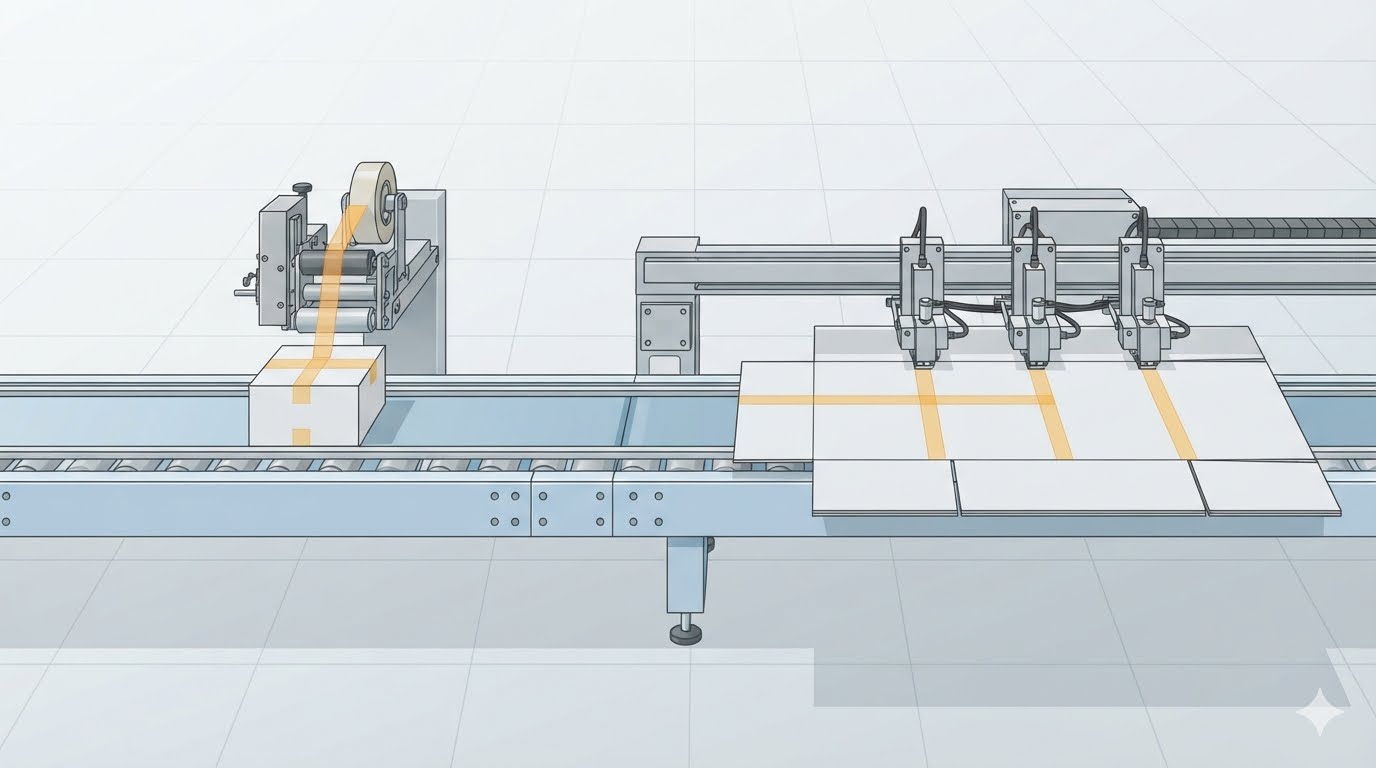
Một bộ ứng dụng băng keo hai mặt tự động nhiều đầu cần nguồn điện phù hợp để vận hành chính xác. Trước khi lắp đặt, cần kiểm tra xem hệ thống điện trong xưởng có đáp ứng đầy đủ các yêu cầu kỹ thuật của máy hay không — bao gồm số pha, điện áp, tần số và tổng công suất tiêu thụ. Việc xác minh chính xác các thông số này ngay từ giai đoạn chuẩn bị giúp tránh chậm trễ lắp đặt và các phát sinh điện lực ngoài dự kiến.
Ý nghĩa thực tiễn của nguồn điện ba pha và tổng công suất
Dòng điện xoay chiều ba pha được cung cấp qua ba dây dẫn hoạt động (live conductors), mỗi dây mang điện áp lệch pha về thời gian so với hai dây còn lại. Cấu hình này đặc biệt thích hợp cho động cơ và các tải công suất lớn — do đó đa số thiết bị chế biến (converting machinery) đều sử dụng nguồn ba pha. Loại nguồn điện phải được đọc đồng thời cùng điện áp và tần số, bởi cả ba thông số này đều phải khớp hoàn toàn với nguồn điện tại xưởng. Chỉ riêng sự khớp về điện áp là chưa đủ: một máy thiết kế cho tần số 50 Hz khi nối vào nguồn 60 Hz, hoặc một máy ba pha khi nối nhầm vào đường điện một pha, sẽ không vận hành đúng theo thiết kế.
Tổng công suất là một đại lượng khác biệt. Đại lượng này biểu thị công suất điện mà máy tiêu thụ khi tất cả các phân đoạn vận hành đồng thời, và được dùng để đánh giá khả năng đáp ứng của nguồn điện, tủ phân phối và hệ thống dây dẫn. Giá trị tổng công suất thay đổi tùy theo từng mẫu máy; do đó, luôn phải lấy số liệu chính xác từ bảng thông số kỹ thuật (data sheet) của mẫu máy đang đặt hàng. Nguồn điện tại xưởng cũng khác biệt theo khu vực, thậm chí trong cùng một nhà máy, một phân xưởng ở xa có thể được cấu hình điện khác biệt so với tòa nhà chính — vì vậy, bảng thông số kỹ thuật phải được đối chiếu trực tiếp với nguồn thực tế tại vị trí lắp đặt, chứ không được dựa trên giả định về “chuẩn thông thường” tại địa phương.
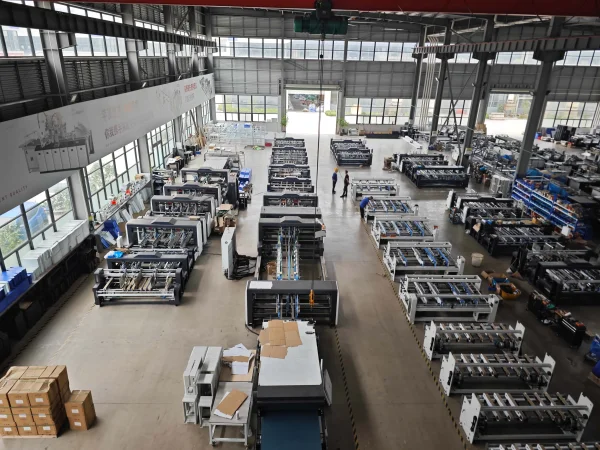
Những sự cố do sai lệch điện áp gây ra
Các sai lệch điện thường biểu hiện qua một trong ba dạng sau. Thứ nhất là sự không tương thích cơ bản về điện áp, tần số hoặc số pha: máy hoặc không khởi động được, hoặc vận hành trong trạng thái gây quá tải lên các thành phần điện — giải pháp khắc phục sẽ dễ dàng hơn rất nhiều nếu được xử lý trước khi đơn hàng được chốt cuối cùng, chứ không phải sau khi máy đã giao.
Thứ hai là công suất nguồn cung cấp không đủ. Một đường dây hoặc cầu dao bảo vệ được chọn kích thước quá sát với tổng công suất của máy có thể nhảy khi tải tăng, hoặc điện áp có thể sụt giảm khi các thiết bị khác khởi động. Các lần dừng ngắt quãng như vậy rất khó chẩn đoán, và mỗi lần đều làm gián đoạn chu kỳ sản xuất, đồng thời ảnh hưởng đến độ chính xác trong việc định vị băng keo trên các tấm vật liệu đang gia công.
Thứ ba là nối đất không đạt chuẩn hoặc thứ tự pha bị đảo ngược. Nối đất kém là rủi ro an toàn nghiêm trọng và có thể gây nhiễu điện vào mạch điều khiển; trong khi thứ tự pha đảo ngược khiến động cơ quay ngược chiều. Những vấn đề này không hiếm gặp trong các hệ thống mới lắp đặt, và tất cả đều có thể phòng tránh được bằng một kiểm tra ngắn gọn nhưng được thực hiện theo đúng trình tự.
Trình tự kiểm tra nguồn điện tại xưởng một cách thực tiễn
Một kiểm tra hợp lý nên bắt đầu từ bảng thông số kỹ thuật. Xác nhận số pha, điện áp và tần số được nêu rõ cho mẫu máy, rồi so sánh trực tiếp với nguồn điện tại vị trí lắp đặt dự kiến. Nếu bất kỳ thông số nào trong ba thông số trên không khớp, cần báo ngay cho nhà sản xuất trước khi giao hàng.
Dựa trên tổng công suất được nêu trong bảng thông số, một kỹ sư điện được cấp phép có thể xác nhận rằng đường dây cung cấp, tủ phân phối và thiết bị bảo vệ đều phù hợp với máy — đồng thời vẫn đáp ứng được nhu cầu của các tải khác cùng nằm trên cùng một mạch. Kích thước dây dẫn và định mức cầu dao phụ thuộc vào chiều dài dây, phương pháp lắp đặt và quy chuẩn điện địa phương, do đó chúng tôi không đưa ra các con số mang tính chung chung, mà giao việc này hoàn toàn cho kỹ sư điện. Để tham khảo chung, tiêu chuẩn IEC 60204-1 quy định về thiết bị điện của máy móc.
Kết quả vận hành của các máy do chúng tôi cung cấp khi nguồn điện đã sẵn sàng
Một nguồn điện đúng tiêu chuẩn là điều kiện tiên quyết, nhưng điều thực sự quyết định hiệu quả sản xuất hàng ngày là khả năng chuyển hóa nguồn điện đó thành năng suất ổn định và độ chính xác cao. Các mẫu Máy dán băng keo hai mặt tự động nhiều đầu do chúng tôi sản xuất được thiết kế sao cho mọi phân đoạn trên dây chuyền đều hướng tới cùng một mục tiêu: định vị băng keo chính xác trên từng tấm vật liệu, với nhịp độ ổn định không đổi.
Quá trình sản xuất khởi đầu tại phân đoạn cấp liệu, nơi hệ thống băng tải ma sát cao di chuyển các tấm vật liệu một cách êm ái và đưa chúng vào dây chuyền theo trình tự có trật tự. Việc cấp liệu ổn định là nền tảng cho độ chính xác trong định vị băng keo — đây cũng là lý do các máy của chúng tôi xử lý đồng đều các loại vật liệu như bìa cứng, giấy bìa dày, giấy carton sóng, túi bao thư và túi đựng tài liệu. Toàn bộ chuỗi vận hành được điều khiển tập trung bởi PLC, phối hợp đồng bộ giữa cấp liệu, dán băng keo và thu gom thành một quy trình khép kín — nhờ đó người vận hành chỉ làm việc với một hệ thống tích hợp duy nhất, chứ không phải ba trạm rời rạc.
Việc chuyển đổi sản phẩm (changeover) là khâu thường gây mất thời gian trên nhiều dây chuyền, và thiết kế đầu dán keo của chúng tôi được tối ưu hóa chính cho mục đích này. Đầu dán có thể xoay nhanh chỉ bằng một thao tác nhấn nút, nên thời gian thay băng keo chỉ khoảng 30 giây. Đối với các xưởng sản xuất hàng tuần phải chạy nhiều kích thước và loại băng keo khác nhau, thời gian chuyển đổi ngắn hơn đồng nghĩa với việc tỷ lệ thời gian làm việc thực tế dành cho sản xuất được nâng cao. Trên Máy dán băng keo hai mặt tự động nhiều đầu kiểu tam giác, đầu dán còn có thể dịch chuyển sang trái hoặc phải bằng tay quay dọc theo thước thép cố định — giúp người vận hành có điểm chuẩn rõ ràng khi điều chỉnh lại vị trí cho sản phẩm mới.
Tại phân đoạn xuất liệu, băng tải thu gom kiểu vảy cá (fish-scale) đưa các tấm thành phẩm ra thẳng hướng, xếp chồng đều đặn theo trình tự gọn gàng, kèm chức năng đếm tùy chọn để kiểm tra lô. Công nhân có thể kiểm tra trực tiếp vị trí băng keo ngay khi các tấm vật liệu vừa ra khỏi dây chuyền, đồng thời thu gom chúng mà không cần phân loại từ một đống vật liệu rời rạc. Tập hợp những tính năng này hoàn toàn phù hợp với nhu cầu thực tế của khách hàng: dán băng keo dài liên tục trên hộp bìa cứng và thùng carton; dán băng keo dễ xé trên túi bao thư và túi đựng tài liệu; cũng như các đơn hàng nhỏ lẻ với nhiều kích thước khác nhau — nơi yêu cầu thiết lập nhanh chóng, lặp lại chính xác và độ tin cậy cao.
Kế hoạch cấp điện phù hợp với các tình huống xưởng khác nhau
Các bước kiểm tra nêu trên đều áp dụng trong nhiều tình huống phổ biến. Một dây chuyền sản xuất mới mang lại độ linh hoạt cao nhất, vì đường dây cấp điện và thiết bị bảo vệ có thể được thiết kế ngay từ đầu phù hợp với đặc tính kỹ thuật của máy. Việc di dời thiết bị sang phân xưởng hoặc địa điểm khác nghĩa là không thể giả định nguồn điện sẽ tự động khớp — do đó bảng thông số kỹ thuật phải được kiểm tra toàn diện đối với nguồn thực tế tại vị trí mới. Đối với xưởng đã vận hành máy dán keo hộp gấp (folder gluer), máy đóng ghim hoặc các thiết bị chế biến khác, cần tính toán tổng nhu cầu công suất trên nguồn điện chính — chứ không chỉ riêng công suất của máy mới.
Là nhà sản xuất, chúng tôi nêu rõ các điều kiện điện kỹ thuật của từng Máy dán băng keo hai mặt tự động nhiều đầu trong bảng thông số kỹ thuật đi kèm. Đồng thời, dòng sản phẩm Máy dán băng keo hai mặt tự động nhiều đầu và Máy dán băng keo hai mặt tự động nhiều đầu kiểu tam giác của chúng tôi có nhiều khổ làm việc khác nhau, giúp quản lý sản xuất lựa chọn máy phù hợp với sản phẩm trước tiên, sau đó mới đối chiếu với điều kiện nguồn điện tại xưởng. Nếu quý vị đang lập kế hoạch cho một dây chuyền mới hoặc chuyển địa điểm sản xuất, vui lòng gửi cho chúng tôi các thông số nguồn điện tại xưởng, kích thước tấm vật liệu và đặc tính kỹ thuật của băng keo — đội ngũ chuyên gia của chúng tôi sẽ đề xuất cấu hình máy tối ưu, vừa đáp ứng yêu cầu sản phẩm, vừa phù hợp với kế hoạch điện hiện có.
 Kịch Bản Ứng Dụng