


Việc biến một tấm carton sóng phẳng thành một chiếc hộp thành phẩm sẵn sàng vận chuyển thoạt nhìn có vẻ đơn giản — một tấm giấy đi vào, một chiếc hộp đi ra. Theo kinh nghiệm chế tạo máy gấp dán hộp carton sóng của chúng tôi, quá trình chuyển đổi đó phụ thuộc vào sáu giai đoạn kết nối với nhau: cấp giấy, bôi keo, gấp, định hình, vận chuyển và đối với các thùng carton lớn hơn là ghép nối. Mỗi giai đoạn thực hiện một chức năng cơ khí riêng biệt, nhưng không có giai đoạn nào hoạt động độc lập trên các máy móc do chúng tôi thiết kế. Một tấm giấy đi vào phần bôi keo của chúng tôi bị lệch tâm một chút sẽ mang theo sự sai lệch đó vào quá trình gấp; một sự bất nhất trong khâu gấp sẽ lại xuất hiện ở công đoạn định hình như một chiếc hộp không thể đặt phẳng trên pallet. Bởi vì các lỗi này tích lũy dần khi tấm giấy di chuyển qua dây chuyền, chúng tôi coi sáu giai đoạn dưới đây như một hệ thống duy nhất cần kỹ thuật, chứ không phải sáu bộ phận riêng rẽ cần lắp ráp.
Tại Sao Chúng Tôi Xem Xét Toàn Bộ Dây Chuyền, Không Chỉ Tốc Độ Tối Đa
Các nhà sản xuất thùng carton sóng thường so sánh thiết bị máy gấp dán hộp carton sóng chủ yếu dựa trên tốc độ đầu ra tối đa, được biểu thị bằng số tấm hoặc mét trên phút. Tốc độ là một yếu tố hợp lý, nhưng nó chỉ nói lên một phần câu chuyện, đó là lý do tại sao chúng tôi không thiết kế xoay quanh một con số tiêu đề duy nhất. Một chiếc máy có thể chạy ở tốc độ định mức cao nhưng vẫn tạo ra tỷ lệ lỗi không thể chấp nhận được nếu độ chính xác cấp giấy, khả năng bôi keo hoặc định hình không thể theo kịp tốc độ đó trong điều kiện sản xuất thực tế — độ dày tấm giấy thay đổi, độ ẩm ảnh hưởng đến hành vi của chất kết dính, hoặc các đợt chạy dài làm lộ rõ sự mài mòn của các bộ phận cấp giấy.
Các quản lý nhà máy đã vận hành nhiều thế hệ thiết bị máy gấp dán hộp carton sóng có xu hướng đánh giá máy móc ít dựa vào con số tốc độ tiêu đề hơn, mà dựa nhiều hơn vào việc có bao nhiêu tấm giấy cần được kéo ra và làm lại trong suốt một ca làm việc. Kết quả đó là một hàm số của việc sáu trạm được mô tả dưới đây được đồng bộ hóa tốt đến mức nào, đó là tiêu chuẩn mà chúng tôi áp dụng cho thiết bị của chính mình.
Cấp Giấy: Nơi Những Sai Sót Nhỏ Bắt Đầu
Quy trình bắt đầu bằng việc tách các phôi phẳng ra khỏi một chồng và đưa chúng vào máy, mỗi lần một tấm. Điều này nghe có vẻ đơn giản, nhưng nó cũng là giai đoạn mà phần lớn các khuyết tật ở hạ nguồn bắt nguồn. Các hệ thống cấp giấy bằng con lăn ma sát, dựa vào các con lăn cao su kẹp tấm trên cùng hoặc dưới cùng trong một chồng, dễ gặp hai vấn đề tái diễn: cấp hai tấm cùng lúc, nơi hai phôi bị kéo qua cùng nhau, và sự trôi dạt tấm giấy dần dần, nơi phôi dịch chuyển sang ngang khi di chuyển, đặc biệt là với các tấm giấy dài hơn hoặc mỏng hơn dễ uốn cong hơn.
Chúng tôi xây dựng phần cấp giấy của mình xung quanh cơ chế cấp giấy hút chân không để giải quyết cả hai vấn đề, sử dụng áp suất không khí có kiểm soát để nâng và giữ từng tấm một cách riêng lẻ trước khi thả nó vào dây chuyền, thay vì chỉ dựa vào tiếp xúc ma sát. Các thanh dẫn hướng bên của chúng tôi có thể điều chỉnh để giữ cho tấm giấy được căn giữa trên một dải rộng các chiều rộng, và chúng tôi thêm một giá đỡ mở rộng ở phía sau bộ phận cấp giấy để ngăn các phôi dài bị võng hoặc cuộn trước khi chúng đi vào máy — một chi tiết quan trọng hơn vẻ ngoài của nó, vì một tấm giấy bị chùng xuống dù chỉ một chút trước khi cấp có thể đi vào phần bôi keo của chúng tôi ở một góc khác với dự định. Bởi vì mọi giai đoạn sau đó đều giả định rằng tấm giấy đã đến vị trí chính xác, chúng tôi coi độ chính xác cấp giấy là biến số quan trọng nhất trong toàn bộ quy trình.
Bôi Keo: Ghép Hành Vi Chất Kết Dính Với Tấm Giấy
Khi một tấm giấy đã được định vị chính xác, phần bôi keo của chúng tôi sẽ áp dụng chất kết dính dọc theo các cạnh của tấm sẽ trở thành mối nối của hộp. Phương pháp bôi keo quan trọng không kém vị trí bôi keo. Keo lạnh và keo nóng chảy hoạt động khác nhau: keo lạnh thường cho phép nhiều thời gian làm việc hơn trước khi đông kết, phù hợp với một số trọng lượng tấm giấy và điều kiện môi trường nhất định, trong khi keo nóng chảy đông kết nhanh, có thể hỗ trợ chu kỳ nhanh hơn nhưng để lại ít thời gian hơn để sửa chữa một đường keo bị bôi sai trước khi nó kết dính.
Chúng tôi không xây dựng phần bôi keo của mình xung quanh một phương pháp ứng dụng cố định duy nhất, vì điều đó sẽ buộc khách hàng phải làm việc xoay quanh máy móc bất kể đơn hàng cụ thể yêu cầu gì. Thay vào đó, hệ thống bôi keo con lăn cơ khí của chúng tôi cung cấp tùy chọn chuyển đổi giữa ứng dụng keo lạnh và keo nóng chảy, để phương pháp kết dính có thể được điều chỉnh phù hợp với cấp độ tấm giấy và tốc độ sản xuất của đơn hàng hiện tại. Lớp phủ keo nhất quán ở giai đoạn này cũng là điều cho phép trạm gấp ở hạ nguồn của chúng tôi tạo thành một mối nối sạch sẽ, đồng đều, thay vì phải bù đắp cho các khoảng trống hoặc chất kết dính dư thừa.
Gấp: Xử Lý Nhiều Hơn Một Kiểu Hộp Mà Không Cần Cấu Hình Lại Liên Tục
Trạm gấp của chúng tôi đưa các tấm đã bôi keo lại với nhau dọc theo các đường đã được tạo sẵn để tạo thành cấu trúc cơ bản của thùng carton. Một đường gấp cố định cho một cấu hình duy nhất hoạt động đầy đủ khi một dây chuyền chạy liên tục một kiểu hộp, nhưng nhiều nhà máy sản xuất tấm sóng mà chúng tôi hợp tác không có sự xa xỉ đó — các đơn đặt hàng pha trộn nhiều kiểu hộp, và mỗi lần chuyển đổi yêu cầu cấu hình lại thủ công làm tăng thêm thời gian không sản xuất cho ca làm việc.
Chúng tôi dẫn động từng bộ phận gấp một cách độc lập thay vì liên kết nó về mặt cơ khí với một bộ truyền động duy nhất, cho phép các góc và trình tự gấp được điều chỉnh mà không cần một sự tái thiết lập cơ khí hoàn toàn. Chúng tôi cũng bao gồm một đường gấp thứ hai hỗ trợ gấp 180 độ kết hợp, giúp mở rộng phạm vi các kiểu hộp mà một máy duy nhất có thể xử lý, vì một số thiết kế thùng carton yêu cầu một nếp gấp bổ sung ngoài trình tự bốn tấm cơ bản. Chúng tôi thiết kế phần này dễ dàng tháo rời vì một lý do phổ biến nhưng dai dẳng: các bộ phận gấp tích tụ cặn keo và bụi giấy theo thời gian, và một phần dễ dàng mở ra để vệ sinh và điều chỉnh sẽ duy trì độ chính xác lâu hơn giữa các khoảng thời gian bảo dưỡng.
Định Hình và Vuốt: Sửa Chữa Những Gì Một Mình Gấp Không Thể
Sau khi gấp, các thùng carton trên máy của chúng tôi đi qua một trạm vuốt, hay định hình, trước khi di chuyển xa hơn xuống dây chuyền. Bước này tồn tại vì việc gấp một thùng carton không tự động làm cho nó vuông vắn — những sai lệch nhỏ trong lực căng của tấm giấy, vị trí bôi keo hoặc cấp giấy có thể khiến thùng carton có các cạnh gần như thẳng hàng nhưng không hoàn toàn bằng phẳng. Nếu không được sửa chữa, sự sai lệch nhỏ đó sẽ trở nên rõ ràng khi thùng carton được đổ đầy và xếp chồng.
Định hình thủ công, vẫn được sử dụng trên các dây chuyền cũ hơn hoặc sản lượng thấp hơn, phụ thuộc vào việc người vận hành vật lý gõ hoặc ấn các thùng carton vào đúng vị trí, vốn chậm và không nhất quán về bản chất, và trở nên kém tin cậy hơn đáng kể trên các thùng carton dài hơn, nơi các cạnh trước và sau có thể trôi dạt độc lập. Trạm vuốt của chúng tôi sử dụng các tấm trên và dưới được dẫn động độc lập để định hình thùng carton một cách cơ khí và nhất quán, với cài đặt chuyển đổi nhanh cho các chiều dài thùng khác nhau, tự động điều chỉnh khi các thùng carton xếp chồng lên nhau, và một hệ thống căng đai giữ cho chuyển động định hình ổn định thay vì suy giảm khi các đai bị mòn trong một đợt sản xuất dài.
Vận Chuyển: Thích Ứng Với Tấm Giấy Không Phải Lúc Nào Cũng Đồng Nhất
Phần băng tải của chúng tôi mang các thùng carton qua các giai đoạn còn lại của quy trình, và nó giải quyết một vấn đề dễ bị bỏ qua: độ dày của tấm carton sóng không phải lúc nào cũng hoàn toàn đồng nhất, ngay cả trong một đợt sản xuất duy nhất, do sự biến động trong nguyên liệu lót và vật liệu sóng. Một hệ thống băng tải được xây dựng xung quanh cài đặt áp suất cố định có thể gặp khó khăn với sự biến đổi đó — ấn quá mạnh lên tấm giấy mỏng hơn có nguy cơ làm nát nó, trong khi áp suất được hiệu chỉnh cho tấm giấy mỏng có thể không kẹp đủ chặt tấm giấy dày hơn để di chuyển nó một cách đáng tin cậy.
Chúng tôi sử dụng băng tải dẫn động bằng động cơ với cả điều chỉnh theo dõi thủ công và tự động, kết hợp với hệ thống điều chỉnh áp suất dựa trên xi-lanh, để áp suất vận chuyển có thể được điều chỉnh theo chiều dài thùng thực tế và độ dày tấm giấy đang chạy qua máy tại một thời điểm nhất định, thay vì giữ cố định bất kể điều gì đang có trên dây chuyền. Điều này đặc biệt phù hợp với các khách hàng đang chạy các đơn đặt hàng hỗn hợp, chuyển đổi giữa bao bì bán lẻ nhẹ hơn và tấm giấy nặng hơn trong cùng một ca làm việc.
Ghép Nối: Nơi Độ Chính Xác Của Thùng Carton Hai Mảnh Được Quyết Định
Không phải mọi thùng carton đều được hình thành từ một tấm duy nhất. Các thùng carton lớn hơn — bao bì thiết bị, bao bì đồ nội thất và các thùng vận chuyển hạng nặng — thường vượt quá kích thước tấm tối đa mà thiết bị in hoặc cắt dập ngược dòng có thể sản xuất, điều này có nghĩa là hai tấm cần được nối lại thành một phôi trước khi có thể tiến hành gấp. Đây là vai trò của phần ghép nối của chúng tôi, và đó là giai đoạn mà độ chính xác của toàn bộ quy trình được kiểm tra trực tiếp nhất.
Các phương pháp ghép nối thủ công hoặc bán tự động có xu hướng tạo ra độ bền đường may không nhất quán từ thùng carton này sang thùng carton khác, vì sự căn chỉnh phụ thuộc nhiều vào kỹ thuật của người vận hành được lặp lại hàng trăm hoặc hàng nghìn lần mỗi ca. Sự không nhất quán đó trở thành mối quan tâm về cấu trúc trên các thùng carton lớn hơn, vốn cần một đường may đáng tin cậy để giữ hình dạng khi được chất tải. Chúng tôi xây dựng phần ghép nối của mình xung quanh khả năng định vị động cơ servo độc lập — thường là bốn bộ phận hoạt động phối hợp — để giữ cho cả hai tấm được căn chỉnh trong suốt quá trình liên kết, trong khi điều chỉnh chiều rộng bằng điện cho phép trạm được cấu hình lại cho các kích thước thùng carton khác nhau mà không cần thay đổi dụng cụ thủ công. Kiểm soát hút chân không giữ từng tấm tại chỗ trong quá trình ghép nối, và chúng tôi cung cấp tùy chọn bôi keo hai mặt ở giai đoạn này để hỗ trợ nếp gấp kiểu ghi nhớ được sử dụng trong một số thiết kế thùng carton, nơi đường may cần giữ hình dạng ngay cả trước khi hộp được dựng hoàn chỉnh.
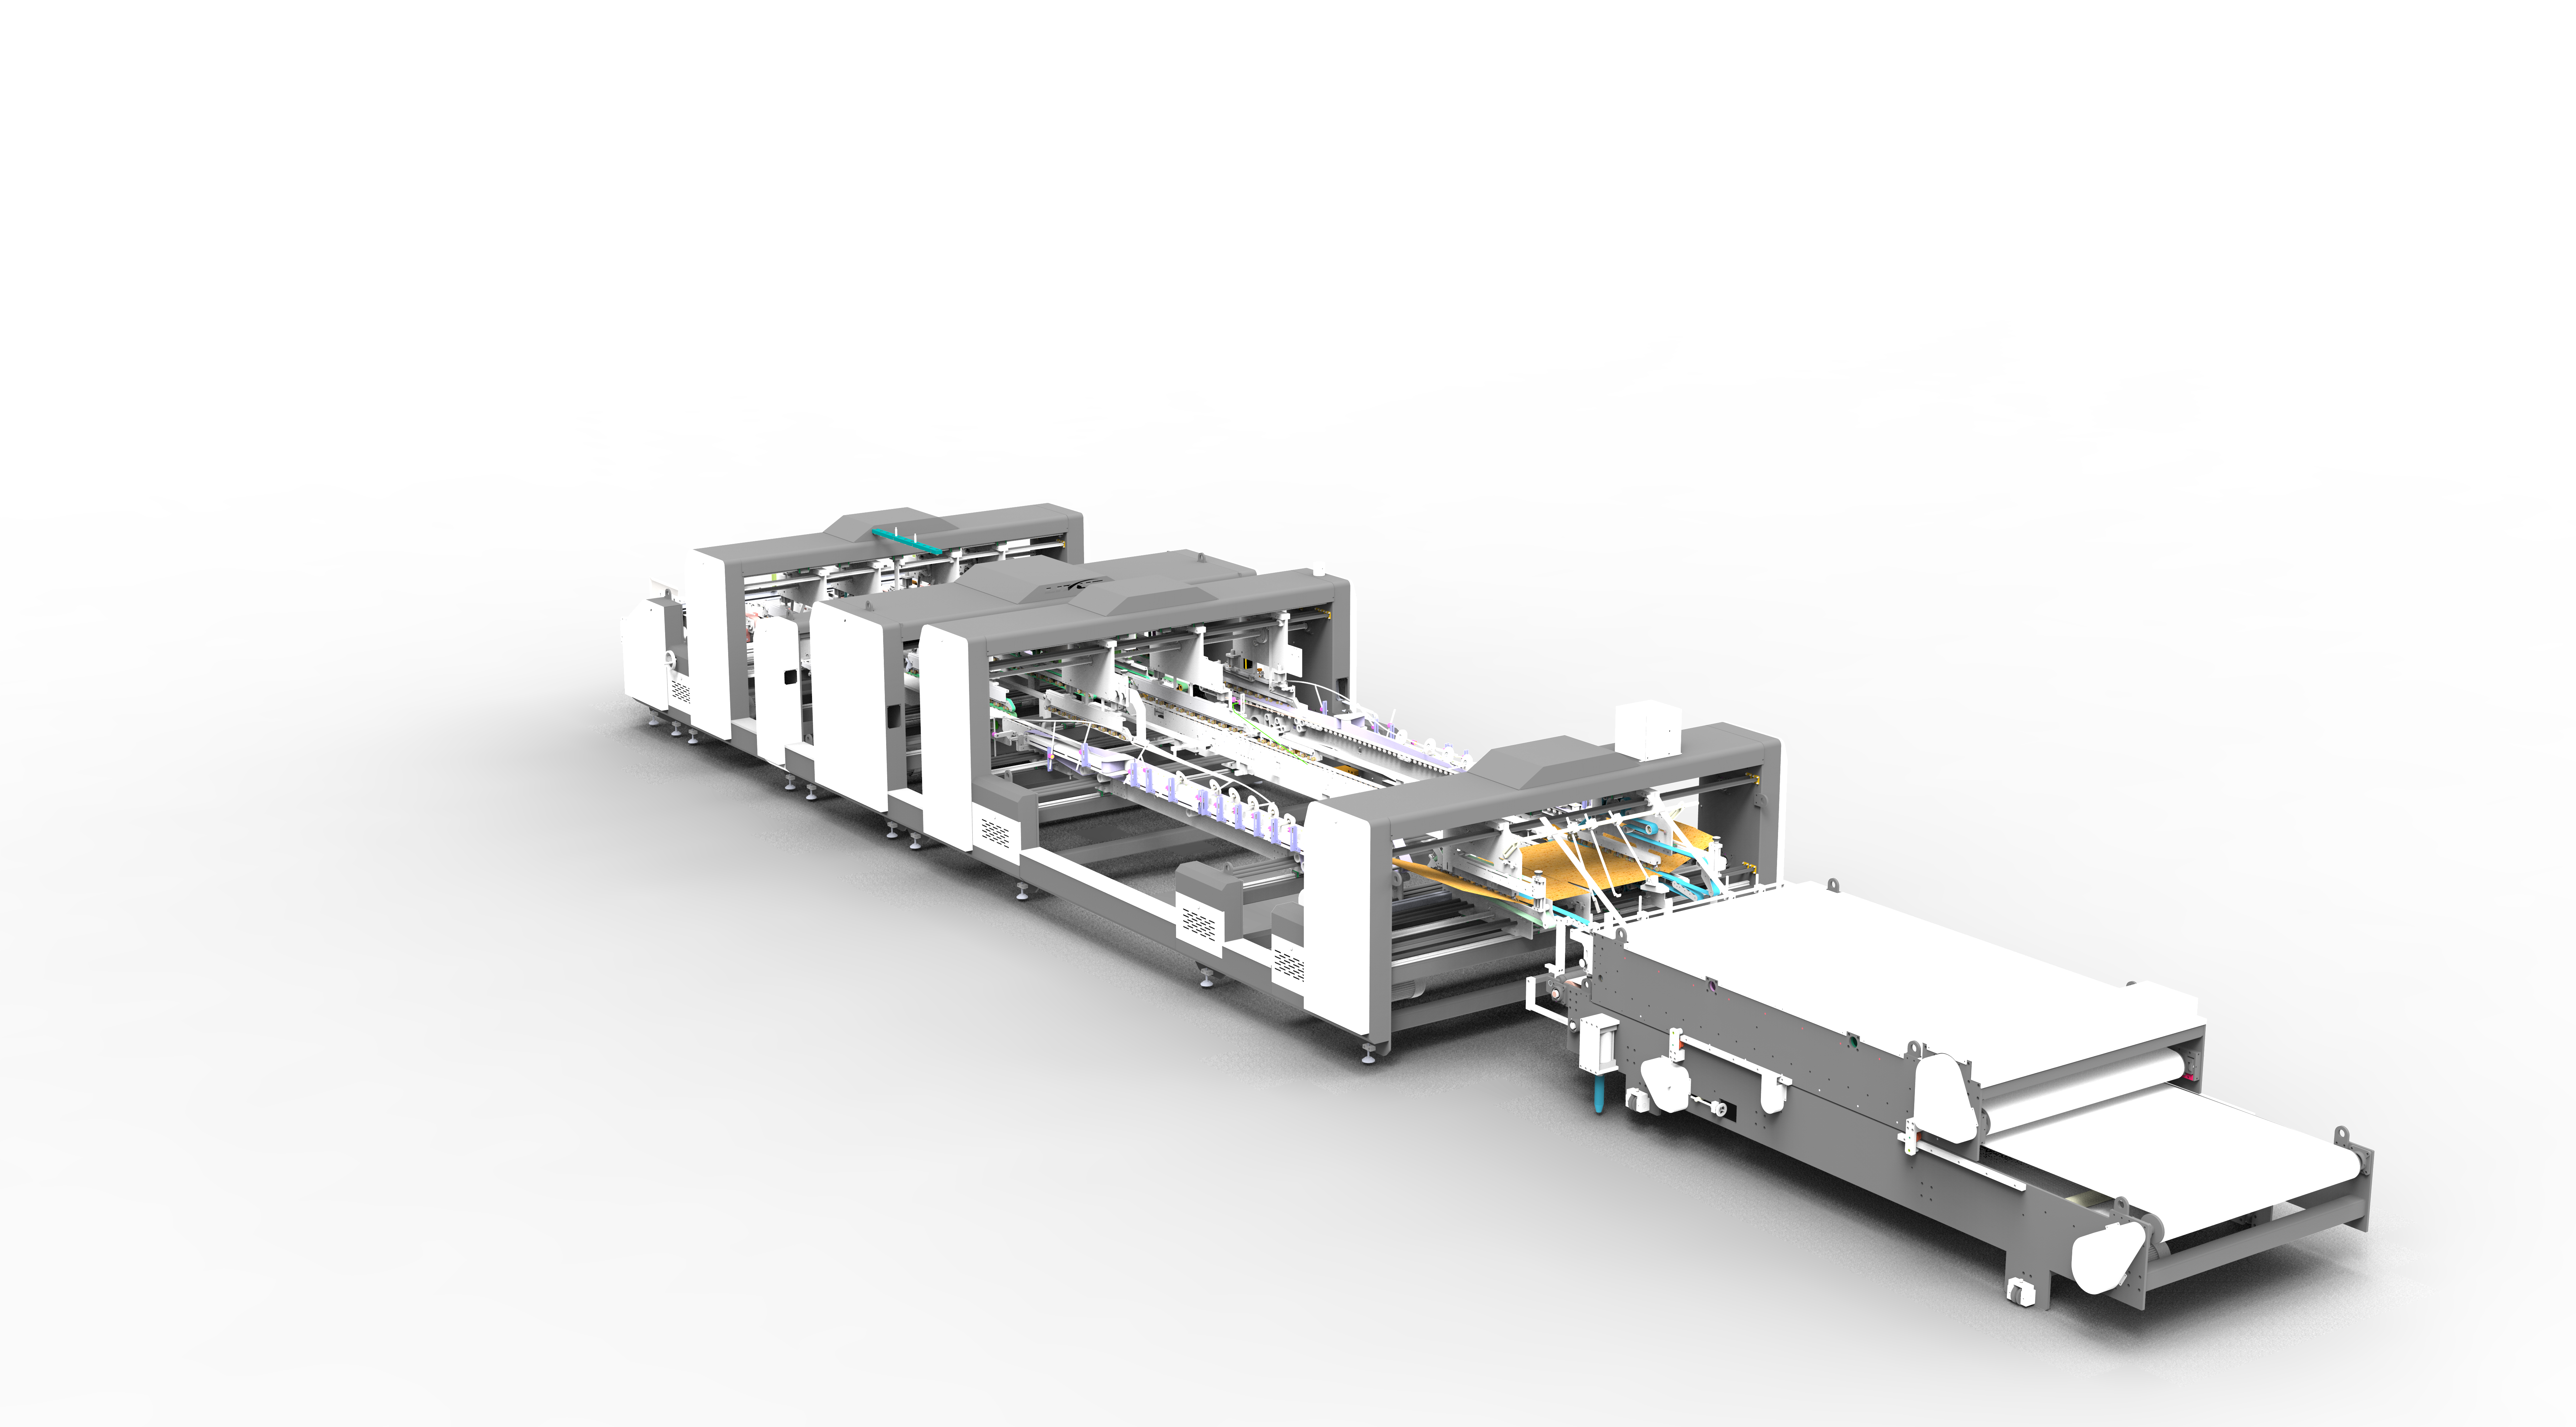
Tại Sao Chúng Tôi Kỹ Thuật Sáu Giai Đoạn Như Một Hệ Thống
Xem xét riêng lẻ, mỗi trạm trong sáu trạm này giải quyết một vấn đề cơ khí riêng biệt: kiểm soát chuyển động của tấm giấy, bôi keo chính xác, gấp dọc theo đúng đường, định hình thùng carton, di chuyển nó mà không bị hư hại và — khi cần — nối hai tấm thành một. Nhưng chúng tôi nhận thấy rằng chất lượng thành phẩm thực tế của một thùng carton được quyết định bởi mức độ các trạm này hoạt động cùng nhau tốt như thế nào, chứ không phải bởi thông số kỹ thuật riêng lẻ của bất kỳ trạm nào.
Đó là lý do tại sao chúng tôi phối hợp cấp giấy, bôi keo, gấp, vuốt, vận chuyển và ghép nối thông qua một kiến trúc servo và điều khiển chung, để dữ liệu thời gian và vị trí có thể được truyền giữa các giai đoạn thay vì mỗi trạm hoạt động theo chu kỳ cố định riêng của nó. Sự phối hợp này là điều cho phép một thùng carton được sản xuất ở đầu đợt chạy mười nghìn đơn vị phù hợp với kích thước và cường độ liên kết của một thùng carton được sản xuất gần cuối đợt chạy đó.
Năng Lực Sản Xuất Của Chúng Tôi
Chúng tôi thiết kế, chế tạo và xác nhận từng phần trong sáu phần này — cấp giấy, bôi keo, gấp, vuốt, vận chuyển và ghép nối — như một phần của một dây chuyền sản xuất kết nối, chứ không phải là các bộ phận riêng rẽ được lắp ráp sau đó. Sản xuất của chúng tôi bao gồm cả máy gấp dán hộp carton sóng một tấm và cấu hình ghép nối hai tấm, cho phép chúng tôi làm việc trực tiếp với các nhà sản xuất thùng carton sóng về các cấp độ tấm giấy cụ thể, kiểu thùng carton và mục tiêu sản lượng mà hoạt động của họ thực sự chạy.
Nếu bạn đang xem xét quy trình gấp và dán hiện tại của mình, hoặc đánh giá thiết bị mới cho một dây chuyền sản xuất sắp tới, đội ngũ kỹ thuật của chúng tôi sẵn sàng thảo luận về cách sáu giai đoạn này có thể được cấu hình xung quanh các yêu cầu thùng carton cụ thể của bạn.
 Sản Phẩm



