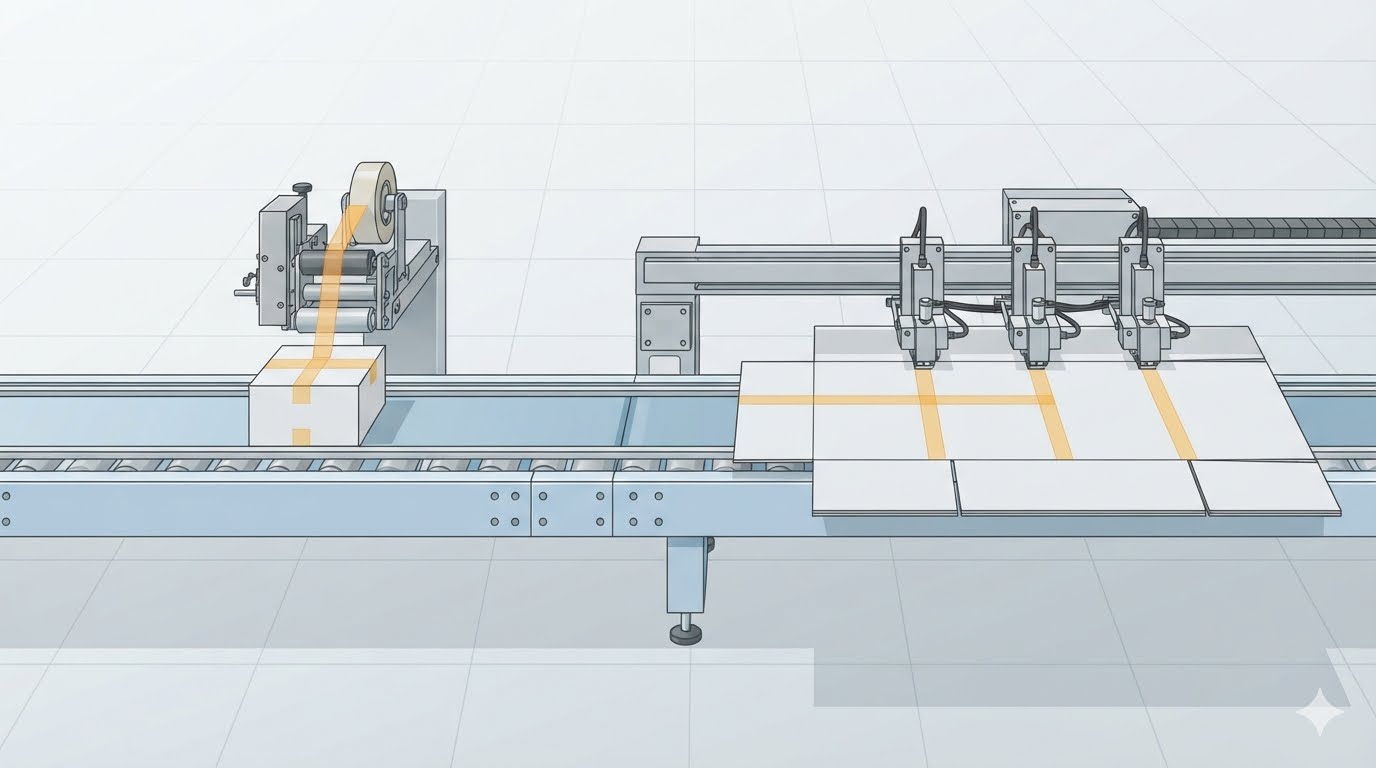
Quy trình dán băng keo nằm ở vị trí trung tâm trong chuỗi gia công chuyển đổi dành cho hộp bìa cứng, thùng carton, túi phong bì và túi đựng tài liệu. Các tờ nguyên liệu được đưa đến từ công đoạn cắt hoặc in, sau đó được dán băng keo hai mặt, rồi tiếp tục chuyển sang các công đoạn gấp, tạo hình và đóng gói. Vì các công đoạn hậu kỳ phụ thuộc hoàn toàn vào đầu ra của trạm này, nên tốc độ và tính nhất quán của trạm dán băng keo ảnh hưởng trực tiếp đến ngày giao hàng — dù bản thân trạm này hiếm khi xuất hiện rõ ràng trong lịch trình giao hàng.
Khi một sai lệch nhỏ trong quy trình dán băng keo dẫn đến việc giao hàng chậm trễ
Một dải băng keo bị lệch vài milimét so với vị trí thiết lập ban đầu có vẻ không đáng kể ngay tại máy. Tuy nhiên, hệ quả thường chỉ bộc lộ ở giai đoạn sau: khi tờ nguyên liệu được gấp lại, dải băng keo rơi đúng vào nếp gấp, nhô ra ngoài mép hoặc không đảm bảo độ khép kín đồng đều của nắp đậy. Lúc ấy, toàn bộ lô sản phẩm có thể đã đi qua trạm dán, và những tờ bị ảnh hưởng buộc phải được phân loại, tái chế hoặc thay thế. Thời gian tiêu tốn cho việc xử lý này sẽ được trừ vào đơn hàng tiếp theo trong hàng đợi — do đó, một sai sót duy nhất có thể làm chậm trễ nhiều đơn hàng.
Các lần dừng máy cũng vận hành theo cơ chế tương tự. Việc cấp liệu không ổn định đòi hỏi điều chỉnh thường xuyên; mỗi lần thay băng keo kéo dài hơn mức cần thiết sẽ làm hao hụt vài phút trong ca làm việc. Mặc dù từng lần dừng riêng lẻ rất ngắn, nhưng trong một tuần vận hành đa đơn hàng xen kẽ, chúng tích tụ thành khoảng chênh lệch đáng kể giữa sản lượng kế hoạch và thực tế — khiến quản đốc phải bù đắp bằng tăng ca hoặc chạy nước rút ở giai đoạn cuối.
Các sai sót trong kiểm đếm hoàn tất bức tranh tổng thể. Khi số lượng được kiểm tra thủ công vào cuối ca sản xuất, tình trạng thiếu hụt chỉ được phát hiện tại khâu đóng gói — lúc mà máy có thể đã được thiết lập cho đơn hàng khác. Việc chạy bổ sung sau đó yêu cầu thêm một lần chuyển đổi nữa, và kế hoạch giao hàng buộc phải hấp thụ toàn bộ thời gian chậm trễ này. Các cấu hình truyền thống làm gia tăng khả năng xảy ra cả ba vấn đề trên, bởi chúng phụ thuộc vào điều chỉnh thủ công, kinh nghiệm cá nhân của người vận hành và kiểm tra chất lượng sau khi lô hàng đã hoàn tất.
Làm thế nào tính ổn định chuyển hóa thành một lịch trình dự báo được
Lập kế hoạch giao hàng phụ thuộc nhiều hơn vào khả năng dự báo chứ không phải vào tốc độ cực đại. Một dây chuyền vận hành với nhịp độ ổn định và ít sự cố bất ngờ dễ lên lịch hơn so với dây chuyền có tốc độ lý thuyết cao hơn nhưng thường xuyên bị gián đoạn. Quy trình dán băng keo ổn định hỗ trợ mục tiêu này theo ba phương diện liên hoàn.
Thứ nhất, vị trí dán lặp lại được giúp giảm tỷ lệ tờ nguyên liệu cần tái chế. Khi quá trình cấp liệu trơn tru và vị trí dán băng keo có thể thiết lập chính xác, duy trì ổn định và tái lập được, thì sản lượng thực tế trong ca làm việc sẽ sát với kế hoạch hơn; đồng thời, các trạm hậu kỳ nhận được nguyên liệu có thể xử lý ngay mà không cần phân loại. Thứ hai, thời gian chuyển đổi ngắn làm gia tăng thời gian sản xuất hiệu dụng. Trong các xưởng vận hành đa kích thước và đa loại băng keo, thời gian chuyển đổi chiếm một tỷ lệ đáng kể trong ca làm việc; việc rút ngắn nó giúp nâng cao năng lực sử dụng mà không cần bổ sung máy mới. Thứ ba, việc kiểm tra và kiểm đếm tại đầu ra giúp phát hiện sớm các vấn đề ngay trong nội bộ lô hàng. Một sự trôi lệch vị trí dán băng keo quan sát được trên những tờ đầu tiên có thể được hiệu chỉnh trước khi ca chạy đạt tới nửa chặng; đồng thời, việc kiểm đếm ngay tại thời điểm thu gom sẽ loại bỏ hoàn toàn yếu tố bất ngờ khi đóng gói.
Máy của chúng tôi hỗ trợ lập kế hoạch sản xuất như thế nào
Các dòng máy dán băng keo hai mặt tự động nhiều đầu của chúng tôi được thiết kế tập trung vào đúng ba yếu tố nêu trên, và mỗi tính năng đều tương ứng trực tiếp với những tình huống quen thuộc đối với đội ngũ lập kế hoạch sản xuất.
Đối với các lô hàng lớn gồm túi phong bì và túi đựng tài liệu, ưu tiên hàng đầu là duy trì nhịp độ ổn định. Hệ thống cấp liệu bằng băng tải ma sát cao đưa các tờ nguyên liệu tiến về phía trước một cách trơn tru và phân phối chúng theo thứ tự chuẩn mực; đồng thời, hệ thống điều khiển PLC đồng bộ hóa toàn bộ chuỗi công đoạn gồm cấp liệu, dán băng keo hai mặt và thu gom thành một trình tự khép kín. Người vận hành làm việc với một quy trình liên hoàn duy nhất, và nhịp độ đã thiết lập ngay từ tờ đầu tiên sẽ được duy trì ổn định cho đến tờ cuối cùng. Băng keo dễ xé trên nắp đậy đặt ra yêu cầu rất nghiêm ngặt về độ chính xác, do đó giai đoạn cấp liệu ổn định trở thành yếu tố then chốt tại đây.
Đối với hộp bìa cứng, hộp quà tặng và thùng carton được sản xuất theo nhiều kích thước khác nhau với các lô ngắn, tốc độ chuyển đổi là yếu tố quyết định. Đầu dán keo trên máy của chúng tôi có thể xoay tự động chỉ bằng một thao tác nhấn nút, giúp thời gian thay băng keo chỉ còn khoảng 30 giây. Trên dòng máy dán băng keo hai mặt dạng tam giác của chúng tôi, đầu dán còn có thể di chuyển sang trái hoặc sang phải bằng bánh xe điều chỉnh tay dọc theo thước thép cố định — cung cấp cho người vận hành một mốc chuẩn thị giác rõ ràng để căn chỉnh lại vị trí dán khi đơn hàng tiếp theo yêu cầu vị trí băng keo khác. Việc rút ngắn thời gian thiết lập lại cũng giúp người vận hành dễ dàng kiểm tra lại vị trí dán sau mỗi lần chuyển đổi, từ đó đảm bảo chất lượng cho những tờ đầu tiên của mỗi đơn hàng mới.
Tại đầu ra, băng tải thu gom dạng vảy cá (fish-scale) đưa các tờ đã hoàn tất ra theo thứ tự chồng lấn gọn gàng và thẳng hàng. Nhân viên có thể quan sát trực tiếp vị trí dán băng keo hai mặt khi các tờ lần lượt đến và nâng cả lô lên mà không cần phân loại từ một đống rời rạc. Chức năng kiểm đếm tùy chọn được tích hợp sẵn cho các đơn hàng yêu cầu kiểm tra chính xác số lượng lô — nhờ đó, kết quả kiểm đếm được biết rõ ngay khi kết thúc thu gom, và khâu đóng gói không biến thành một lần kiểm tra thứ hai. Giải pháp này đặc biệt phù hợp với các đơn hàng có số lượng cố định và cửa sổ giao hàng hẹp, nơi việc phát hiện thiếu hụt muộn sẽ gây tổn thất tài chính đáng kể.
Tổng hợp lại, những tính năng này trao cho quản lý sản xuất quyền kiểm soát cao hơn đối với các biến số ảnh hưởng trực tiếp đến ngày giao hàng: tính ổn định của cấp liệu thu hẹp phạm vi dao động vị trí dán; việc thay đổi đầu dán nhanh chóng bảo toàn thời gian làm việc hiệu dụng; và quy trình thu gom trật tự kèm chức năng kiểm đếm tùy chọn khép kín vòng kiểm soát ngay tại cuối ca chạy. Kết quả là một trạm dán băng keo có đầu ra dễ dự báo hơn — đây chính là ý nghĩa thực tiễn của thuật ngữ «quy trình dán băng keo ổn định».
Tầm quan trọng của một trạm dán băng keo đáng tin cậy đối với lịch trình sản xuất của bạn
Quy trình dán băng keo ổn định được xây dựng trên một số yếu tố liên hoàn: cấp liệu trơn tru đảm bảo tính lặp lại của vị trí dán; thời gian chuyển đổi ngắn bảo toàn thời gian sản xuất; việc kiểm tra và kiểm đếm tại đầu ra giữ các vấn đề nằm gọn trong nội bộ một lô hàng duy nhất. Mỗi yếu tố loại bỏ một nguồn chậm trễ đã được xác định rõ, và khi kết hợp lại, chúng giúp việc lập kế hoạch và duy trì lịch trình sản xuất trở nên dễ dàng và chính xác hơn.
Các dòng máy dán băng keo hai mặt tự động nhiều đầu của chúng tôi được thiết kế xoay quanh những yếu tố nền tảng này: hệ thống cấp liệu bằng băng tải ma sát cao đảm bảo việc đưa tờ nguyên liệu vào một cách trơn tru; hệ thống điều khiển PLC đồng bộ hóa toàn bộ chuỗi công đoạn; đầu dán keo xoay một chạm giúp thời gian thay băng keo chỉ còn khoảng 30 giây; và băng tải thu gom dạng vảy cá kèm chức năng kiểm đếm tùy chọn đảm bảo các tờ hoàn tất được xếp chồng gọn gàng theo thứ tự chuẩn mực. Dòng sản phẩm của chúng tôi bao gồm nhiều series và khổ làm việc khác nhau, phù hợp cho hộp bìa cứng, thùng carton, túi phong bì và túi đựng tài liệu. Nếu quý vị đang lập kế hoạch đầu tư dây chuyền mới hoặc đánh giá lại trạm dán băng keo hiện hữu, vui lòng gửi cho chúng tôi thông tin về sản phẩm, kích thước tờ, thông số kỹ thuật băng keo và mô hình đơn hàng điển hình — đội ngũ chuyên gia của chúng tôi sẽ đề xuất cấu hình tối ưu phù hợp với quy trình sản xuất thực tế của quý vị.
 Kịch Bản Ứng Dụng