


Một quá trình cấp liệu ổn định là yếu tố thiết yếu để đảm bảo độ chính xác khi đặt băng keo trên bộ ứng dụng băng keo hai mặt. Băng tải ma sát cao bám chặt từng tờ vật liệu và di chuyển chúng về vị trí dán với tốc độ đồng đều, góp phần giảm thiểu hiện tượng trượt, lệch hướng và khoảng cách không đều giữa các tờ.
Cơ chế truyền động tờ vật liệu bằng lực bám của băng tải và những hệ quả khi lực bám suy giảm
Băng tải thực hiện việc vận chuyển tờ vật liệu thông qua lực ma sát; tờ vật liệu chỉ tiến về phía trước mà không bị trượt khi lực bám giữa băng tải và bề mặt vật liệu vượt quá lực cản mà nó gặp phải trên hành trình di chuyển. Khoảng chênh lệch này phụ thuộc vào đặc tính bề mặt băng tải, đặc tính bề mặt giấy, khối lượng tờ vật liệu và diện tích tiếp xúc. Giấy có lớp phủ và bụi giấy bám trên băng tải làm giảm lực bám; các tờ nhỏ có diện tích tiếp xúc hạn chế; trong khi tấm bìa cứng nặng đòi hỏi lực bám chắc chắn hơn. Khi lực bám suy giảm, dấu hiệu đầu tiên là hiện tượng trượt: tờ vật liệu bị tụt hậu so với băng tải, khoảng cách giữa các tờ trở nên không đều và vị trí bắt đầu dán băng keo cách mép dẫn đầu dao động. Khi lực bám không đồng đều từ một bên sang bên kia của tờ vật liệu, tờ sẽ xoay nhẹ và đến vị trí dán ở trạng thái lệch hướng; do băng keo dài mang theo toàn bộ góc lệch dọc theo chiều dài, khoảng cách từ băng keo đến mép vật liệu sẽ thay đổi từ đầu này sang đầu kia. Các tờ nhỏ thường trượt trước, trong khi tấm bìa cứng nặng lại biểu hiện lệch hướng sớm hơn; hơn nữa, cả hai hiện tượng này đều phát triển từ từ khi băng tải mòn hoặc bám bụi, nên thường không được phát hiện kịp thời cho đến khi các thùng carton bị loại bỏ tại công đoạn tạo hình hoặc đóng gói.
Các kiểm tra hằng ngày nhằm duy trì lực bám ổn định
Trước khi bắt đầu sản xuất, cần kiểm tra bề mặt băng tải để phát hiện bụi giấy, dư lượng keo, dầu mỡ, hiện tượng bóng hóa hoặc nứt vỡ, đồng thời xác nhận băng tải vận hành đúng vị trí quy định. Sau khi khởi động máy, hãy sử dụng những tờ đầu tiên làm bằng chứng đánh giá: các tờ này phải đi vào vị trí dán một cách thẳng hàng, khoảng cách giữa các tờ đều nhau, và băng keo phải cách đều mép vật liệu tại cả hai đầu. Nếu băng keo đúng vị trí tại một đầu nhưng sai lệch tại đầu kia thì đó là dấu hiệu của hiện tượng lệch hướng; còn nếu vị trí bắt đầu dán biến thiên thì chứng tỏ đang xảy ra hiện tượng trượt. Cần lặp lại kiểm tra mỗi khi thay đổi loại giấy, đồng thời ghi chú ngắn gọn cho từng sản phẩm nhằm phát hiện sớm những thay đổi dần dần. Nếu hiện tượng lệch hướng hoặc trượt gia tăng theo ngày dù vẫn sử dụng cùng loại vật liệu, trước hết cần kiểm tra tình trạng bề mặt và độ sạch của băng tải.
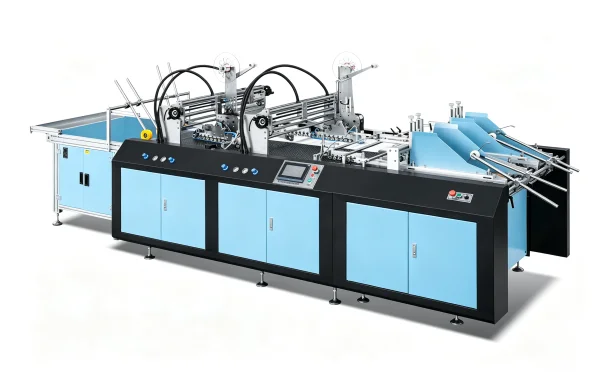
Cơ chế cấp liệu tờ vật liệu tới các đầu dán băng keo trên máy của chúng tôi
Các dòng máy dán băng keo hai mặt tự động nhiều đầu của chúng tôi sử dụng hệ thống cấp liệu băng tải ma sát cao nhằm vận chuyển tờ vật liệu một cách trơn tru tới các đầu dán băng keo. Băng tải duy trì tiếp xúc liên tục với vật liệu trong suốt quá trình di chuyển tiến, giúp mỗi tờ tuân thủ chính xác quỹ đạo quy định và đạt đúng vị trí dán. Sự ổn định trong cấp liệu là yếu tố then chốt của toàn bộ quy trình, bởi ngay cả sự dịch chuyển nhỏ trước khi dán băng keo cũng ảnh hưởng trực tiếp tới độ thẳng hàng của băng keo và khoảng cách từ băng keo đến mép tờ vật liệu.
Các loại vật liệu khác nhau đặt ra yêu cầu khác nhau đối với hệ thống cấp liệu. Tấm bìa cứng và các loại giấy sóng E, B, C đòi hỏi lực ma sát đủ lớn để di chuyển tiến mà không trượt hoặc lệch hướng. Việc cấp liệu ổn định giúp giữ cho các dải băng keo dài song song với mép tấm trên các sản phẩm như hộp bìa cứng, hộp quà tặng và thùng carton sóng. Các sản phẩm bìa nhỏ cũng được hưởng lợi từ sự tiếp xúc ổn định của băng tải, đặc biệt khi băng keo cần được định vị gần mép hẹp. Đối với túi phong bì và túi đựng tài liệu, khả năng cấp liệu lặp lại chính xác giúp duy trì vị trí dán băng keo gần nắp đóng trên toàn bộ lô sản xuất lớn.
Sự ổn định trong cấp liệu trở nên đặc biệt quan trọng khi áp dụng đồng thời nhiều dải băng keo trong một lần chạy. Các đầu dán điều chỉnh được hoạt động dọc theo cùng một quỹ đạo cấp liệu, do đó bất kỳ sự dịch chuyển nào của tờ vật liệu đều ảnh hưởng tới độ thẳng hàng và khoảng cách giữa các dải băng keo. Khi tờ vật liệu tiến với tốc độ ổn định và duy trì đúng hướng, các đầu dán có thể giữ vị trí chính xác hơn trên từng tờ kế tiếp, từ đó giảm nhu cầu điều chỉnh lặp lại trong suốt quá trình sản xuất.
Hệ thống điều khiển PLC đồng bộ hóa các chức năng cấp liệu, dán băng keo và thu gom thành phẩm; màn hình cảm ứng cho phép vận hành viên lưu và gọi lại các thiết lập sản phẩm phục vụ các đơn hàng lặp lại. Chức năng xoay đầu dán băng keo 45° bằng một nút bấm hỗ trợ thay đổi vị trí băng keo trong khoảng 30 giây, góp phần rút ngắn thời gian chuyển đổi sản phẩm. Sau mỗi lần điều chỉnh, vận hành viên có thể chạy thử vài tờ để kiểm tra độ ổn định trong cấp liệu, độ thẳng hàng và khoảng cách giữa các dải băng keo trước khi quay lại sản xuất đầy tải. Các thiết lập đã lưu cung cấp điểm khởi đầu hữu ích, trong khi kiểm tra cuối cùng giúp hiệu chỉnh phù hợp với sự khác biệt về vật liệu và kích thước tờ.
Tại đầu thu gom, băng tải thu gom kiểu vảy cá sắp xếp các tờ thành phẩm theo thứ tự tuần tự, giúp dễ dàng kiểm tra kết quả của hai công đoạn cấp liệu và dán. Chức năng đếm tùy chọn hỗ trợ việc thu gom và xử lý theo lô. Trong bảo dưỡng hằng ngày, vận hành viên cần kiểm tra bề mặt băng tải để phát hiện bụi giấy, dư lượng keo và dấu hiệu mài mòn rõ ràng, đồng thời quan sát hiện tượng trượt, lệch hướng hoặc khoảng cách không đều giữa các tờ trong quá trình vận hành. Việc giữ cho hệ thống cấp liệu luôn sạch sẽ và ở trạng thái tốt sẽ giúp các đầu dán băng keo duy trì độ chính xác trong định vị và đảm bảo kết quả đồng nhất trên mọi loại vật liệu và kích thước tờ.
Đánh giá hiệu năng cấp liệu khi lựa chọn máy
Một bảng số liệu kỹ thuật hiếm khi mô tả chi tiết hành vi cấp liệu, vì vậy việc tìm hiểu các yếu tố then chốt đối với sản phẩm của quý khách là rất hữu ích. Phạm vi các loại và định lượng giấy mà máy được thiết kế để xử lý phải phù hợp với nhu cầu thực tế của quý khách, bao gồm cả các loại giấy có lớp phủ hoặc cán màng. Các sản phẩm có dải băng keo dài hoặc băng keo dễ xé đặt gần mép sẽ nhạy cảm hơn với hiện tượng lệch hướng và cần được quan tâm đặc biệt về hiệu năng cấp liệu. Các phôi nhỏ đòi hỏi sự chú ý đặc biệt đối với lực bám và cơ chế xử lý đầu ra.
Việc xem xét khả năng kiểm tra và làm sạch băng tải trong vận hành hằng ngày cũng rất đáng cân nhắc, bởi một hệ thống cấp liệu dễ quan sát sẽ dễ dàng duy trì tính ổn định hơn. Việc cung cấp cho nhà sản xuất thông tin chi tiết về vật liệu, kích thước tờ và mẫu hình đơn hàng điển hình sẽ tạo cơ sở rõ ràng nhất để đánh giá khả năng cấp liệu của máy đối với sản phẩm cụ thể.
Là nhà sản xuất, chúng tôi thiết kế các dòng máy ứng dụng băng keo hai mặt dựa trên nguyên tắc cấp liệu ổn định: sử dụng băng tải ma sát cao tại đầu dây chuyền, khả năng áp dụng nhiều dải băng keo trong một lần chạy, điều khiển đồng bộ bằng PLC, lưu trữ thiết lập sản phẩm, thay đổi vị trí băng keo nhanh chóng và thu gom thành phẩm có trật tự kèm chức năng đếm tùy chọn. Dòng sản phẩm của chúng tôi bao gồm nhiều series và khổ làm việc khác nhau, đáp ứng nhu cầu xử lý bìa cứng, hộp bìa, thùng carton sóng, túi phong bì và túi đựng tài liệu. Quý khách vui lòng gửi cho chúng tôi thông tin về sản phẩm, kích thước tờ, thông số kỹ thuật băng keo và số lượng lô điển hình — đội ngũ chuyên gia của chúng tôi sẽ đề xuất cấu hình tối ưu phù hợp với dây chuyền sản xuất của quý khách.
 Kịch Bản Ứng Dụng





