


Một dây chuyền thường vận hành trơn tru trong quá trình chạy thử tốc độ thấp, nhưng ngay khi được đẩy lên tốc độ sản xuất bình thường, các hộp bắt đầu bị lệch. Phản ứng thông thường là giảm tốc độ và coi đó là giới hạn của máy. Tuy nhiên, trong hầu hết các trường hợp, nguyên nhân thực sự không phải là Máy dán thùng carton hai mảnh bán tự động tốc độ cao, 2600 Máy dán thùng carton hai mảnh bán tự động tốc độ cao không thể xử lý tốc độ cao hơn — mà là do một sai số bám đường nhỏ ở phần băng tải, hầu như không đáng kể ở tốc độ thấp, trở nên rõ ràng khi tốc độ tăng đủ để khuếch đại nó.
Tại sao hiện tượng lệch hộp xuất hiện khi bạn tăng tốc độ
Băng tải hiếm khi bắt đầu ở trạng thái căn giữa hoàn hảo, và một chút sai lệch là bình thường ngay cả trên một dây chuyền được bảo trì tốt. Ở tốc độ thấp, sai lệch đó có thời gian để tự điều chỉnh hoặc đơn giản là không tích lũy đủ nhanh để gây ảnh hưởng. Khi tốc độ tăng lên, cùng một sai số nhỏ đó sẽ cộng dồn trong một khoảng thời gian ngắn hơn, và một hộp lẽ ra sẽ chạy thẳng ở tốc độ thấp bắt đầu trôi về một phía trước khi đến trạm tiếp theo. Đây là một mô hình đã được ghi nhận rõ ràng trong các hệ thống băng tải nói chung: các lỗi căn chỉnh nhỏ vô hại ở tốc độ thấp trở nên khuếch đại dựa trên khoảng cách và tốc độ, đặc biệt là trên các băng tải dài hơn. Phần băng tải của máy gấp - dán hộp chính xác là loại hệ thống này, đó là lý do tại sao hiện tượng lệch hộp thường chỉ xuất hiện sau khi dây chuyền được đưa lên tốc độ chạy dự kiến, thay vì trong quá trình chạy thử chậm.
Yếu tố thứ hai là cách áp lực được tác động lên băng tải. Nhiều phần băng tải phụ thuộc vào một cài đặt áp suất duy nhất, không phân biệt trên toàn bộ chiều rộng của băng, bất kể chiều dài hoặc kiểu hộp. Điều này hoạt động khá tốt đối với các hộp ngắn và cứng đủ để tự giữ ổn định, nhưng các hộp dài hơn hoặc mỏng hơn có thể mất sự hỗ trợ ở giữa hành trình băng tải ngay cả khi các cạnh đầu và cạnh cuối được giữ đúng cách. Ở tốc độ thấp, sự mất ổn định ở phần giữa này là nhỏ. Ở tốc độ cao, nó thường đủ để làm cho hộp trôi ra khỏi vị trí trước khi nó rời khỏi băng tải.
Sẽ hữu ích khi nhận ra các dấu hiệu sớm trước khi hiện tượng lệch hộp biến thành một loạt hộp phế phẩm. Một băng tải có dấu hiệu mòn không đều dọc theo một cạnh, các hộp liên tục trôi về cùng một phía thay vì ngẫu nhiên theo cả hai hướng, hoặc rung động nhẹ hoặc thay đổi tiếng ồn khi tốc độ tăng lên, đều là những chỉ báo cho thấy bám đường đang bắt đầu di chuyển thay vì giữ ổn định. Những dấu hiệu này có xu hướng xuất hiện dần dần thay vì đột ngột, đó là lý do tại sao chúng thường chỉ được nhận thấy sau khi một vài lô hàng đã bị ảnh hưởng.
Yếu tố thứ ba xuất hiện cụ thể sau một lần chuyển đổi mẫu mã. Khi áp suất băng tải và định vị phải được thiết lập lại bằng tay cho mỗi kiểu hộp mới, có chỗ cho những sai lệch nhỏ tồn tại trong lần chạy tiếp theo, đặc biệt nếu các cài đặt trước đó không được xóa bỏ hoàn toàn. Các vấn đề lệch hộp thường tập trung ở vài trăm sản phẩm đầu tiên sau khi chuyển đổi, điều này cho thấy nguyên nhân không phải do lỗi cơ khí mà là do sự thay đổi thiết lập còn sót lại chưa được khắc phục.
Cách phần băng tải của chúng tôi được thiết kế để xử lý vấn đề này
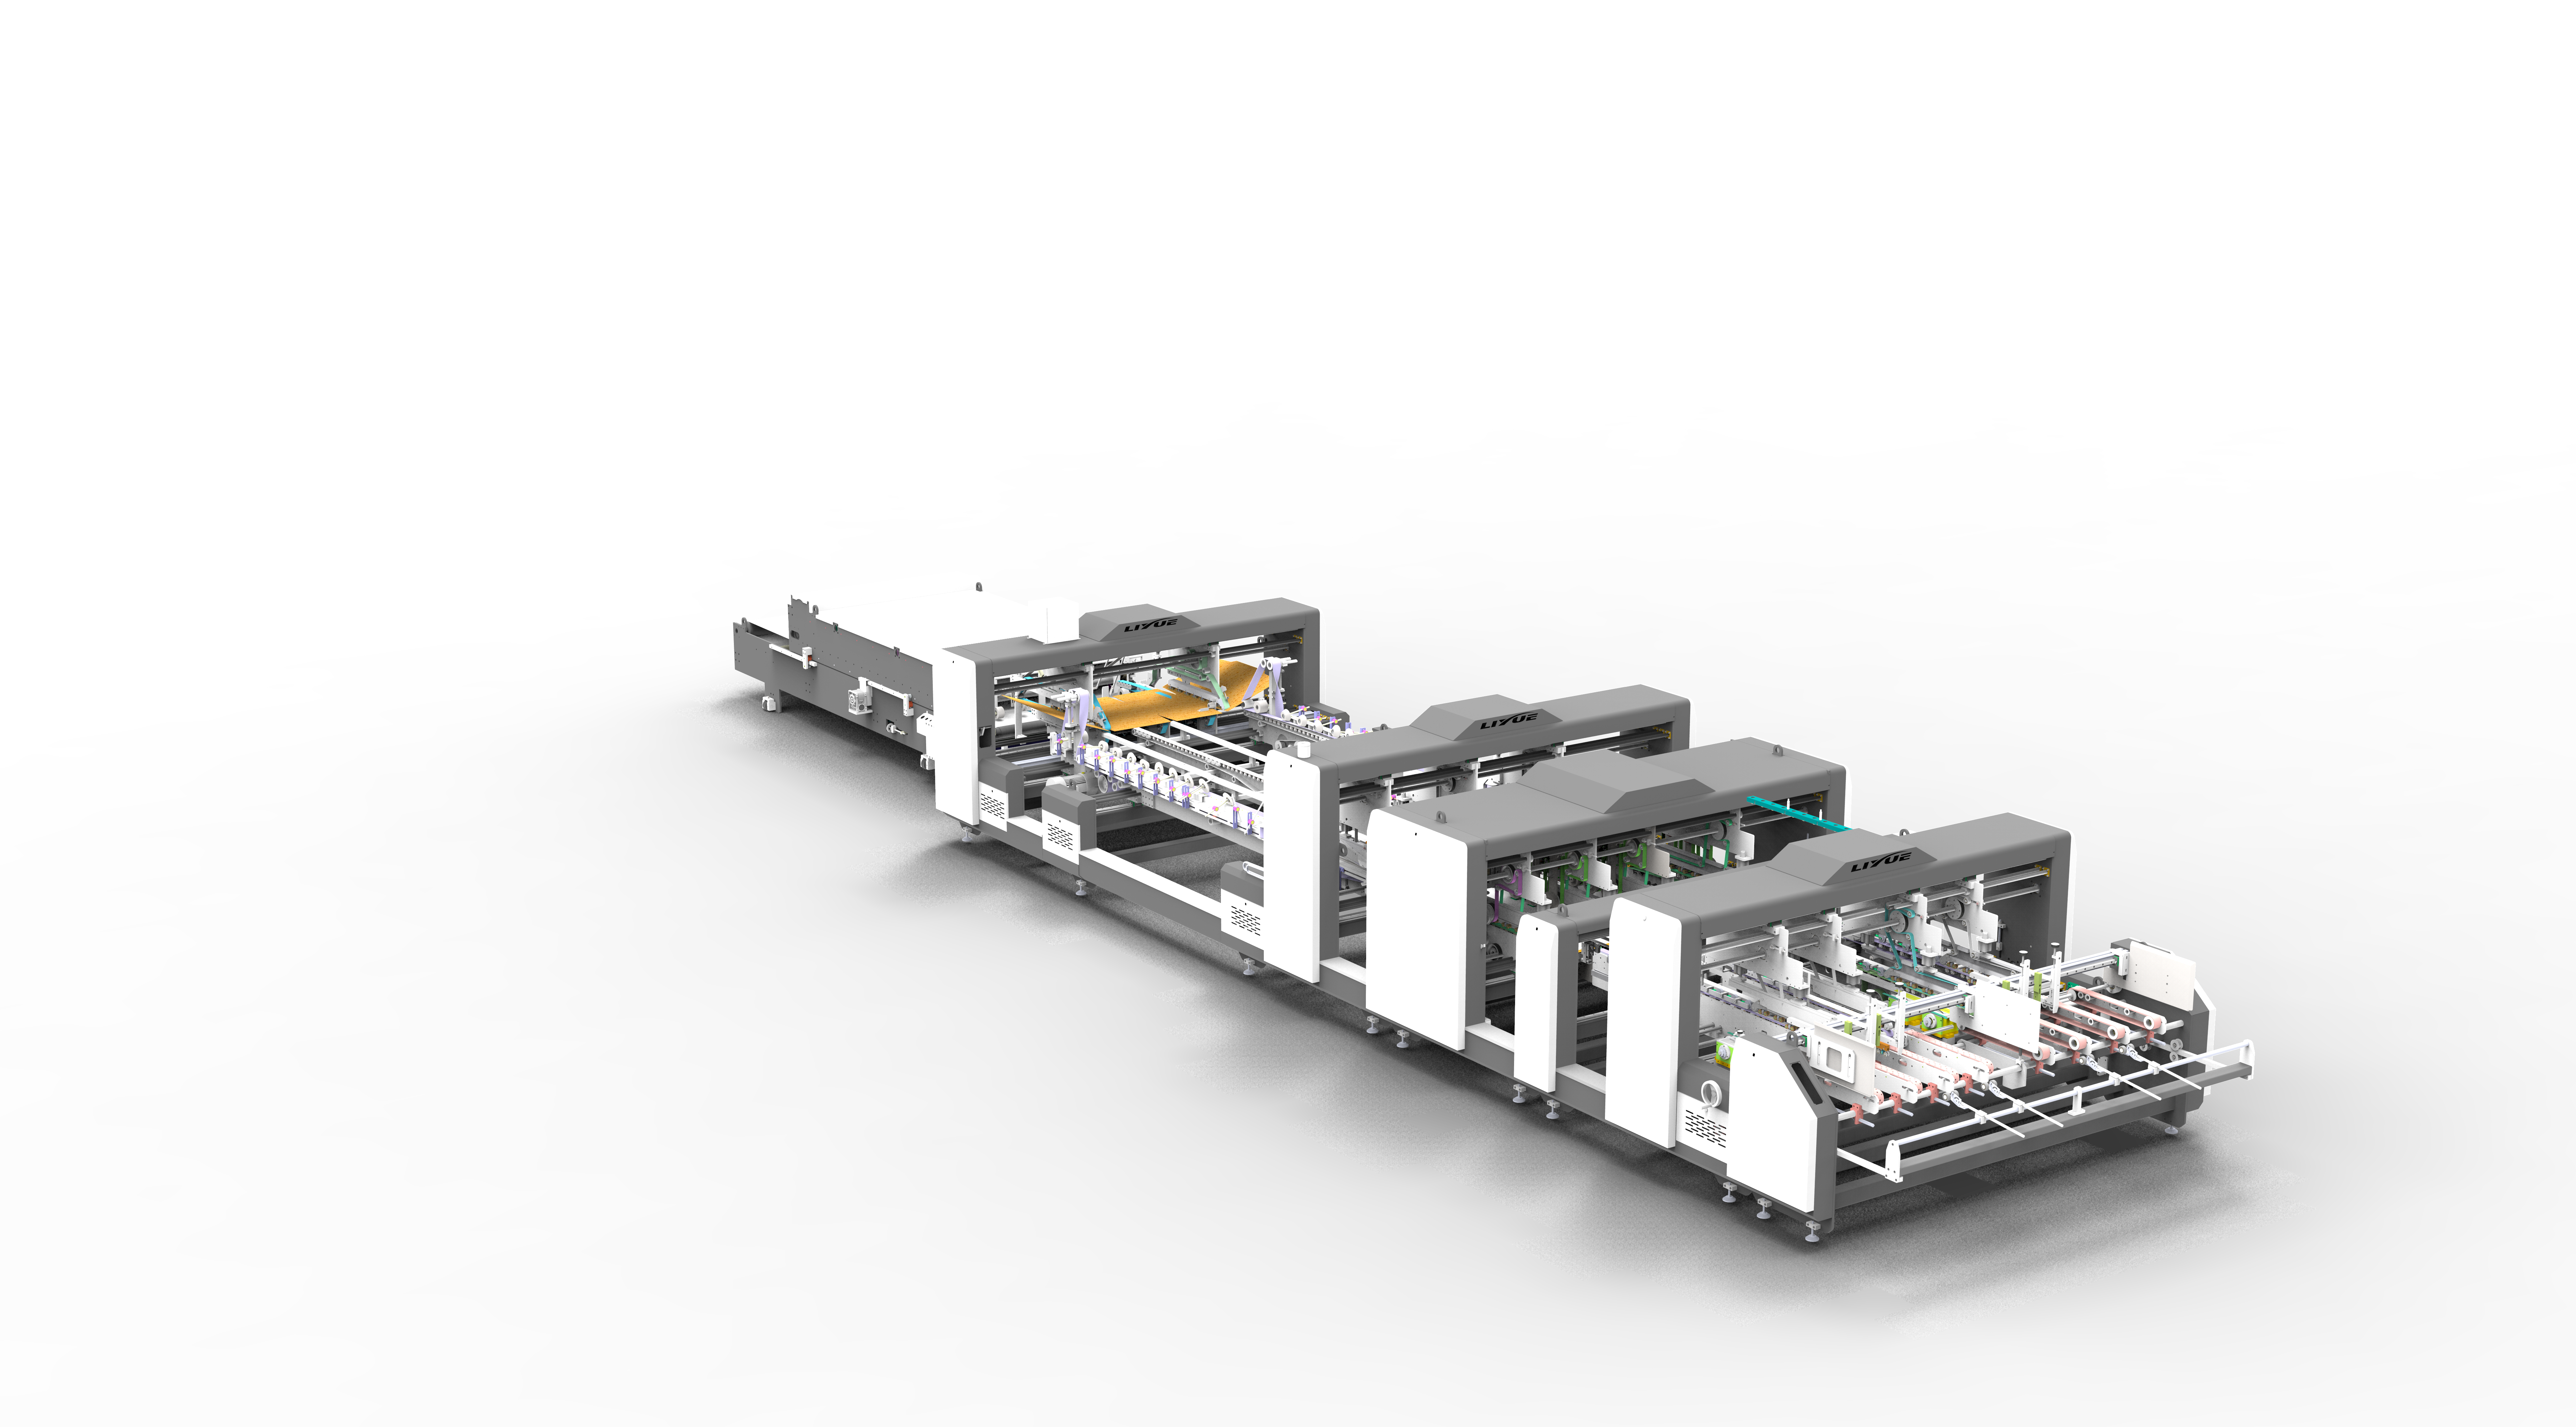
Chúng tôi đã thiết kế phần băng tải trên Máy gấp - dán hộp carton, 2300 Máy Dán Thùng Carton Hai Mảnh Tự Động, 2600 Máy dán thùng carton hai mảnh tự động tốc độ cao dựa trên những điểm yếu cụ thể này, thay vì coi độ ổn định tốc độ cao là sản phẩm phụ của một động cơ nhanh hơn.
Băng tải chạy trên hệ thống truyền động bằng động cơ hỗ trợ cả chế độ vận hành bằng tay và theo dõi tự động. Ở chế độ theo dõi, băng tải phản ứng với cách các hộp thực sự di chuyển qua phần băng tải thay vì chạy ở tốc độ cố định bất kể điều kiện, điều này làm giảm loại sai lệch phụ thuộc vào tốc độ xuất hiện khi dây chuyền được đẩy lên công suất định mức.
Để giải quyết tình trạng mất ổn định ở phần giữa xuất phát từ cài đặt áp suất duy nhất, không phân biệt, phần băng tải sử dụng bốn vùng áp suất được điều khiển độc lập thay vì một cài đặt chung trên toàn bộ băng. Điều này cho phép điều chỉnh áp suất theo chiều dài và kiểu hộp, do đó, một hộp dài hơn hoặc mỏng hơn nhận được sự hỗ trợ ở nơi nó thực sự cần thay vì chỉ dựa vào áp suất cạnh để giữ nó chạy thẳng. Sự kiểm soát dựa trên vùng này là nơi tạo ra hầu hết sự khác biệt giữa vận hành tốc độ cao ổn định và sai lệch dần dần, vì nó trực tiếp giải quyết điểm mà các hộp mất ổn định thay vì bù đắp cho nó ở phía sau dây chuyền.
Vấn đề thứ ba, sự thay đổi thiết lập còn sót lại sau khi chuyển đổi, được giải quyết thông qua chức năng gọi bộ nhớ được tích hợp trong hệ thống kiểm soát áp suất. Thay vì thiết lập lại áp suất và định vị bằng tay cho mỗi kiểu hộp mới, người vận hành có thể gọi lại các cài đặt đã lưu cho một kiểu hộp nhất định, loại bỏ công việc phán đoán thủ công vốn thường gây ra những sai lệch nhỏ mà các vấn đề lệch hộp tập trung vào trong các sản phẩm đầu tiên sau khi chuyển đổi. Đối với các nhà máy chạy các loại tấm khác nhau về độ dày hoặc độ cứng, một hệ thống điều chỉnh áp suất xi lanh tùy chọn cũng có sẵn để tinh chỉnh áp suất băng tải vượt quá những gì cài đặt vùng cố định có thể đạt được.
Sự ổn định trên toàn bộ dây chuyền, không chỉ riêng băng tải
Độ chính xác bám đường của băng tải được duy trì tốt nhất khi các trạm cấp liệu vào nó đã cung cấp một hộp được căn chỉnh tốt. Một phần định hình với các pallet trên và dưới được dẫn động độc lập giữ cho vị trí hộp nhất quán trước khi nó đến băng tải, và một phần nối với các dây đai dẫn hướng được điều chỉnh bằng động cơ giúp đảm bảo hộp đi vào băng tải đã được vuông vắn thay vì bù đắp cho sự lệch lạc được đưa vào ở đầu dây chuyền. Không có trạm nào trong số này thay thế những gì phần băng tải làm, nhưng một băng tải làm việc với đầu vào được căn chỉnh tốt sẽ giữ được độ bám đường của nó một cách đáng tin cậy hơn nhiều ở tốc độ cao so với một băng tải cố gắng sửa chữa các vấn đề mà nó không gây ra.
Các thành phần truyền động đằng sau hệ thống này cũng quan trọng như bố trí cơ khí. Các vùng áp suất được dẫn động bằng động cơ kết hợp với cài đặt bộ nhớ có thể lập trình cung cấp cho người vận hành một thiết lập có thể lặp lại thay vì một điều chỉnh thủ công phải được tinh chỉnh bằng cảm giác mỗi khi kiểu hộp thay đổi. Khả năng lặp lại đó là yếu tố giữ cho dây chuyền ổn định khi nó được đẩy lên sản lượng cao hơn, thay vì yêu cầu phải hy sinh tốc độ để duy trì độ chính xác bám đường.
Đạt được tốc độ tối đa mà không cần phỏng đoán
Hiện tượng lệch hộp ở tốc độ cao hiếm khi là dấu hiệu cho thấy Máy dán thùng carton hai mảnh bán tự động tốc độ cao, 2600 Máy dán thùng carton hai mảnh bán tự động tốc độ cao đã đạt đến giới hạn của nó. Đó thường là kết quả của lỗi bám đường mà tốc độ đã làm lộ rõ, kiểm soát áp suất không được điều chỉnh cho chiều dài hộp, hoặc sự thay đổi thiết lập còn sót lại từ lần chuyển đổi trước. Giải quyết trực tiếp những điểm đó, thông qua điều khiển băng tải theo dõi, điều chỉnh áp suất dựa trên vùng và cài đặt có thể gọi lại, thường cho phép dây chuyền đạt được tốc độ sản lượng dự kiến mà không có hiện tượng trôi khiến người vận hành phải chạy chậm hơn khả năng thực tế của máy.
Là nhà sản xuất Máy gấp - dán hộp carton, 2300 Máy Dán Thùng Carton Hai Mảnh Tự Động, 2600 Máy dán thùng carton hai mảnh tự động tốc độ cao, chúng tôi chế tạo phần băng tải dựa trên chính những nguyên nhân này, từ phản hồi của các dây chuyền sản xuất chạy với nhiều chiều dài và tốc độ hộp khác nhau. Nếu dây chuyền của bạn đang có hiện tượng lệch hộp khi bạn đẩy lên sản lượng cao hơn, đội ngũ kỹ thuật của chúng tôi có thể xem xét phạm vi hộp và thiết lập hiện tại của bạn để giúp xác định nguyên nhân thực sự của vấn đề bám đường.
 Sản Phẩm



