


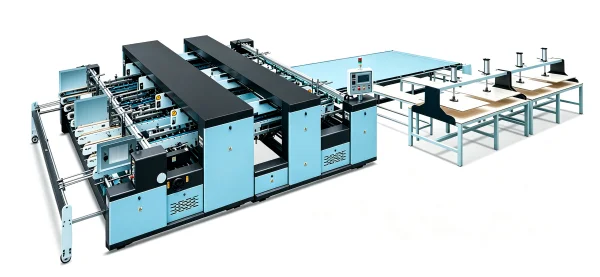
Độ bền của thùng carton đã dán phụ thuộc vào vị trí mà keo được bôi lên. Một đường keo nằm lệch vài milimét so với vị trí thiết kế có thể khiến một phần nắp gập không được liên kết hoặc đẩy keo vượt ra ngoài mép tấm bìa. Việc bôi keo chính xác đòi hỏi tấm bìa phải được định vị đúng tại trạm bôi keo; tuy nhiên, vị trí đã thiết lập tại bộ cấp liệu không luôn được duy trì ổn định qua các cụm xử lý tiếp theo. Trên máy dán thùng carton 2 mảnh bán tự động chắc chắn tốc độ cao dùng cho bao bì carton sóng LY3200, hệ thống bôi keo kép lắp bên hông máy cung cấp một điểm chuẩn định vị thứ cấp cho tấm bìa ngay tại giai đoạn bôi keo.
Tại Sao Các Đường Keo Vẫn Lệch Ngay Cả Khi Cấp Liệu Chính Xác
Tấm bìa thay đổi vị trí nhiều hơn một lần trong quá trình di chuyển qua máy dán thùng carton 2 mảnh. Tấm bìa được tách khỏi chồng, vận chuyển bởi băng tải, dẫn hướng vào cụm gập, rồi đưa tới trạm bôi keo. Mỗi bước trong chuỗi quy trình này đều có thể gây ra một độ lệch nhỏ. Về mặt cá biệt, những độ lệch này rất nhỏ, nhưng chúng tích lũy lại với nhau, dẫn đến việc tấm bìa đến trục lăn keo có thể ở vị trí hơi khác so với lúc rời khỏi bộ cấp liệu.
Nhiều phương án bôi keo truyền thống chỉ dựa vào một điểm chuẩn định vị duy nhất — được thiết lập tại đầu dây chuyền. Nếu tấm bìa dịch chuyển sau đó, đơn vị bôi keo không có cơ chế độc lập nào để hiệu chỉnh sai lệch. Keo sẽ được bôi tại vị trí thực tế mà tấm bìa đang chiếm giữ, chứ không nhất thiết là vị trí thiết kế dành riêng cho nắp gập. Tình trạng tấm bìa cũng làm trầm trọng thêm vấn đề: các tấm bìa cong vênh nhẹ, băng tải bị mòn, hoặc sự biến thiên về độ dày tấm bìa đều ảnh hưởng đến cách thức tấm bìa di chuyển và định vị trong máy.
Hệ quả hiện rõ trên sản phẩm thùng carton hoàn tất. Các đường keo có thể gần mép này của nắp gập hơn mép kia; chiều rộng vùng liên kết có thể thay đổi dọc theo đường nối; một số đoạn nhận quá ít keo trong khi các đoạn khác lại nhận quá nhiều. Thùng carton có đường nối yếu hoặc không đồng đều phải tái xử lý hoặc loại bỏ, đồng thời keo bị lãng phí khi tràn ra ngoài nắp gập. Các kỹ thuật viên thường phản ứng bằng cách điều chỉnh liên tục vị trí bôi keo trong suốt ca sản xuất — hành động này gián đoạn quy trình và làm tăng mức độ phụ thuộc vào phán đoán chủ quan của từng cá nhân.
Vị Trí Bôi Keo Quan Trọng Nhất Đối Với Các Loại Thùng Carton Khác Nhau
Các ứng dụng thùng carton khác nhau đặt ra những yêu cầu khác nhau đối với đường nối đã dán. Thùng carton thương mại điện tử và bưu kiện được vận chuyển với khối lượng rất lớn và trải qua nhiều lần xử lý — từ đóng gói, phân loại đến giao hàng. Một đường nối chỉ được liên kết một phần có thể bung mở dưới tác động của các thao tác xử lý này, dẫn đến hư hại hàng hóa và trả lại lô hàng. Đối với những loại thùng này, việc bôi keo đồng đều và chính xác trực tiếp góp phần đảm bảo nắp thùng luôn khép kín xuyên suốt chuỗi cung ứng.
Thùng carton đựng thiết bị gia dụng lớn và đồ nội thất chứa hàng hóa nặng hơn, đồng thời thường được xếp chồng trong kho và trên xe tải. Phần nắp gập đã dán chịu một phần tải trọng này. Nếu đường keo lệch khỏi vị trí thiết kế, diện tích liên kết hiệu dụng sẽ thu hẹp tại điểm chịu ứng suất cao nhất của thùng. Một đường keo đồng đều hỗ trợ phân bố tải trọng đều dọc theo đường nối — yếu tố này càng trở nên quan trọng khi kích thước và trọng lượng thùng tăng lên.
Thùng carton ngoài cùng dùng cho thực phẩm và hàng tiêu dùng cũng được đánh giá cả về mặt thẩm mỹ lẫn độ bền cơ học. Keo tràn ra ngoài đường nối hoặc để lại vết loang rõ rệt trên bề mặt tấm bìa sẽ làm giảm uy tín sản phẩm bên trong, và người mua có thể từ chối toàn bộ lô thùng có khuyết tật hiển nhiên. Những khách hàng này đòi hỏi một máy dán thùng carton 2 mảnh có khả năng kiểm soát chặt chẽ vị trí keo trên nắp gập và duy trì tính gọn gàng, đồng đều của các đường nối trong suốt cả ca sản xuất.
Cơ Chế Hoạt Động Của Hệ Thống Bôi Keo Kép Lắp Bên Hông
Cụm bôi keo trên máy sử dụng phương pháp bôi keo cơ khí bằng con lăn, gồm hai bộ trục bôi keo và trục bôi hồ. Cả hai bộ đều tương thích với cả keo nóng và keo lạnh, giúp kỹ thuật viên lựa chọn phương pháp phù hợp với loại tấm bìa và loại keo đang sử dụng; ngoài ra, hệ thống bôi keo dạng phun cũng có thể được tích hợp như một tùy chọn. Hệ thống bôi keo kép được lắp đặt bên hông máy. Bố trí này nhằm mục đích nâng cao khả năng định vị thứ cấp cho tấm bìa trong giai đoạn bôi keo, từ đó hỗ trợ duy trì độ chính xác của vị trí keo đã được thiết lập tại bộ cấp liệu.
Lý do rất rõ ràng: định vị sơ cấp diễn ra khi tấm bìa được cấp và căn chỉnh ban đầu; việc thiết lập một điểm chuẩn định vị thứ cấp tại trạm bôi keo cho phép xác định lại vị trí tấm bìa trước khi keo được bôi lên — nhờ đó thu hẹp khoảng cách giữa vị trí lý thuyết và vị trí thực tế của tấm bìa. Vì keo chỉ được bôi sau khi hoàn tất định vị thứ cấp, nên vị trí đường keo ít phụ thuộc hơn vào các độ lệch nhỏ xảy ra ở các công đoạn trước đó trong hành trình di chuyển của tấm bìa. Kết quả là đường keo bám sát hơn theo vị trí thiết kế của nắp gập.
Cùng nguyên lý này được áp dụng tại cụm nối băng (splicing section), nơi giao diện nối sử dụng lớp phủ kép keo nóng và keo lạnh nhằm gia cố độ bền liên kết. Một cảm biến quang điện dẫn hướng các trục lăn để đảm bảo điểm nối được tạo ra đúng tại vị trí quy định; đồng thời, các bi thép bọc nhựa ép lên bề mặt tấm bìa nhằm tăng cường độ liên kết và giảm tiếng ồn. Những tính năng này tiếp nối công việc định vị đã bắt đầu tại cụm trục lăn keo, góp phần duy trì độ chính xác của đường nối mà giai đoạn bôi keo đã thiết lập.
Không có hệ thống bôi keo nào có thể loại bỏ hoàn toàn mọi nguồn biến thiên. Các tấm bìa cong vênh nghiêm trọng, tấm bìa lưu trữ trong điều kiện không đạt tiêu chuẩn, hoặc keo không phù hợp với loại tấm bìa vẫn sẽ ảnh hưởng đến kết quả cuối cùng. Hệ thống bôi keo kép lắp bên hông chỉ giảm thiểu một nguồn sai lệch đặc thù — tức là độ lệch giữa công đoạn cấp liệu và bôi keo — song việc xử lý tấm bìa đúng chuẩn và lựa chọn keo phù hợp vẫn là những yếu tố không thể thiếu để đảm bảo quy trình sản xuất ổn định và đáng tin cậy.
Ứng Dụng Bôi Keo Đồng Đều Trong Sản Xuất Thường Nhật
Duy trì keo trong phạm vi đường nối thiết kế không chỉ giúp kiểm soát lượng keo tiêu thụ mà còn giảm nhu cầu điều chỉnh liên tục trong ca sản xuất. Việc bôi keo đồng đều cũng hỗ trợ duy trì tính đồng nhất của vùng liên kết trên toàn bộ lô sản xuất, bất kể quy trình sử dụng keo nóng hay keo lạnh. Cấu hình tối ưu phụ thuộc vào loại vật liệu tấm bìa, đặc tính của keo và yêu cầu cụ thể về đường nối của từng loại thùng carton.
Chúng tôi sản xuất máy dán thùng carton 2 mảnh bán tự động linh hoạt hiệu quả, đáng tin cậy và tốc độ cao LY2600 tại nhà máy riêng, với hệ thống bôi keo được thiết kế dựa trên nhu cầu thực tiễn của sản xuất thùng carton. Bằng việc nắm rõ vật liệu bạn gia công và kết quả liên kết mong muốn, chúng tôi sẵn sàng trao đổi để đề xuất cấu hình máy phù hợp nhất với yêu cầu công việc của bạn.
 Kịch Bản Ứng Dụng






