


Đối với các nhà sản xuất thùng carton, việc dán và đóng ghim thường được thực hiện như hai công đoạn riêng biệt, mỗi công đoạn được xử lý bởi một máy riêng. Một tấm bìa được gấp và dán trên một dây chuyền, sau đó được vận chuyển thủ công đến một máy thứ hai để đóng ghim trước khi có thể đếm, xếp chồng và vận chuyển. Quy trình phân chia này đã định hình ngành sản xuất thùng carton trong nhiều năm, nhưng nó cũng gây ra một số sự kém hiệu quả không đáng có mà chúng ta thường thấy hàng ngày trên sàn xưởng.
Những Hạn Chế của Phương Pháp Sử Dụng Hai Máy
Khi công đoạn dán và đóng ghim được thực hiện trên các máy riêng biệt, tấm bìa phải rời khỏi quy trình này và đi vào quy trình khác. Điểm chuyển tiếp này chính là nơi phát sinh hầu hết các trở ngại. Người vận hành cần di chuyển thủ công các thùng carton bán thành phẩm, điều này làm tăng thời gian xử lý và tạo ra nguy cơ thùng carton bị hư hỏng, lệch lạc hoặc đặt sai thứ tự trước khi bắt đầu công đoạn tiếp theo.
Ngoài ra còn có vấn đề về hiệu chuẩn. Một máy dán và một máy đóng ghim được thiết lập độc lập, mỗi máy có người vận hành riêng, cài đặt riêng và dung sai riêng. Ngay cả những khác biệt nhỏ trong cách hiệu chỉnh mỗi máy cũng có thể dẫn đến các thùng carton có sự khác biệt nhỏ giữa các lô hàng, trở thành vấn đề thực sự đối với khách hàng yêu cầu kích thước thùng carton đồng nhất cho các đơn hàng lớn.
Sự chênh lệch tốc độ làm trầm trọng thêm vấn đề. Dây chuyền dán và dây chuyền đóng ghim hiếm khi chạy ở cùng một tốc độ, do đó, một máy sẽ phải chờ máy kia hoặc hàng tồn dở dang chất đống giữa chúng. Trong suốt một ca làm việc, điểm nghẽn này tích tụ lại dẫn đến sản lượng bị mất đi khó có thể bù đắp.
Cuối cùng, vận hành hai máy đồng nghĩa với việc chiếm dụng hai không gian. Các nhà máy sản xuất thùng carton thường hạn chế về diện tích sàn, và một dây chuyền đóng ghim riêng biệt sẽ làm tăng thêm chiều dài cho bố trí mặt bằng mà nhiều nhà máy khó có thể đáp ứng. Đối với các nhà sản xuất mà khách hàng đặt hàng các thùng carton yêu cầu cả đường keo dán và gia cố bằng đóng ghim, việc bố trí hai máy này trở thành nguồn gốc hàng ngày của chi phí gia tăng và sự phức tạp trong điều phối.
Chi phí nhân sự cũng là một khía cạnh của sự bố trí này. Hai máy thường yêu cầu hai người vận hành được đào tạo, mỗi người quen thuộc với một bảng điều khiển khác nhau, một bộ điểm điều chỉnh khác nhau và một quy trình bảo trì khác nhau. Khi một người vận hành vắng mặt hoặc một máy cần bảo dưỡng, công đoạn sản xuất kia sẽ phải chờ đợi vì hai dây chuyền không được thiết kế để hỗ trợ lẫn nhau. Thời gian đào tạo tăng gấp đôi, lượng tồn kho phụ tùng tăng gấp đôi và việc khắc phục sự cố chất lượng thường có nghĩa là phải kiểm tra hai máy riêng biệt để tìm ra máy nào gây ra vấn đề.
Thiết Kế Một Dây Chuyền Đơn Lẻ Đảm Nhận Cả Hai Chức Năng
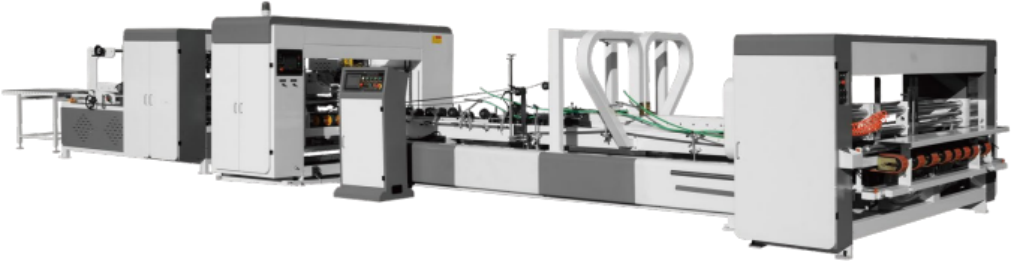
Chúng tôi đã tiếp cận vấn đề này theo một cách khác. Thay vì coi dán và đóng ghim là hai bước sản xuất riêng biệt, chúng tôi đã chế tạo một máy duy nhất đưa tấm bìa qua các công đoạn cấp liệu bằng hút băng tải tự động, bôi keo tự động, gấp tự động, hiệu chỉnh tự động, và dán hoặc đóng ghim tự động, tất cả trên một dây chuyền liên tục. Tấm bìa được cấp liệu một lần và không rời khỏi dây chuyền cho đến khi thùng carton hoàn chỉnh và sẵn sàng để đếm và xếp chồng.
Cốt lõi của thiết kế này là một máy có thể chuyển đổi giữa hai chế độ làm việc mà không cần thay đổi thiết bị. Ở chế độ dán, dây chuyền chạy với tốc độ lên tới khoảng 170 mét/phút và xử lý kích thước thùng carton từ khoảng cỡ 1# đến 12#, mang lại phạm vi đủ rộng để phục vụ nhiều loại đơn hàng thùng carton khác nhau. Ở chế độ đóng ghim, cùng một dây chuyền chạy với tốc độ đóng ghim trung bình khoảng 80 mét/phút, với khoảng cách ghim có thể điều chỉnh trong khoảng 30 đến 120 milimét, do đó có thể phù hợp với các thông số kỹ thuật thùng carton khác nhau thay vì cố định một thiết lập duy nhất. Tốc độ bắn đinh lên tới 800 đinh/phút, giúp cho công đoạn đóng ghim đồng bộ với nhịp độ của phần còn lại của dây chuyền.
Do cả hai quy trình đều dùng chung các công đoạn cấp liệu, gấp và hiệu chỉnh, máy không cần phải được hiệu chỉnh lại hai lần cho một thùng carton duy nhất. Việc hiệu chỉnh tự động diễn ra như một phần của quy trình, giúp duy trì sự đồng nhất về kích thước từ thùng carton đầu tiên đến thùng carton cuối cùng của một lô sản xuất, thay vì phụ thuộc vào hai máy được điều chỉnh độc lập để đồng bộ với nhau.
Về phía dán, máy được thiết kế để xử lý kích thước thùng carton lên tới khoảng 1200 x 2600 milimét và xuống tới khoảng 170 x 420 milimét, trong khi độ dày tấm bìa đối với kết cấu C + D + C có thể đạt tới 850 milimét và kết cấu kết hợp A + B + D + E lên tới khoảng 2600 milimét, với tốc độ cơ học tối đa lên tới 180 mét/phút. Về phía đóng ghim, máy làm việc với kích thước thùng carton từ khoảng 300 x 800 milimét lên đến 2600 milimét, chiều rộng nắp lật từ khoảng 100 đến 300 milimét, và chiều rộng lưỡi ghim tối đa phù hợp với kiểu gia cố mà khách hàng yêu cầu. Việc tích hợp phạm vi này vào một dây chuyền duy nhất có nghĩa là cùng một thiết bị có thể chuyển đổi giữa các thùng carton bán lẻ nhỏ hơn và các thùng vận chuyển lớn hơn mà không cần thêm một máy thứ hai được tinh chỉnh cho một loại kích thước khác.
Ý Nghĩa Trên Sàn Sản Xuất
Lợi ích trực tiếp nhất là các thùng carton yêu cầu cả đường keo dán và gia cố bằng đóng ghim không còn phải di chuyển giữa hai thiết bị. Sự thay đổi duy nhất này loại bỏ một bước xử lý, giảm nguy cơ lệch lạc trong quá trình chuyển tiếp và rút ngắn tổng thời gian từ khi cấp liệu tấm bìa thô đến khi có các thùng carton thành phẩm sẵn sàng để xếp chồng.
Tiết kiệm diện tích sàn là một lợi ích thực tế khác. Với kích thước tổng thể khoảng 14000 x 4000 x 2000 milimét, máy chiếm một dây chuyền duy nhất thay vì tổng chiều dài của hai máy riêng biệt cộng với không gian cần thiết để di chuyển vật liệu giữa chúng. Đối với các nhà máy có không gian bố trí hạn chế, việc hợp nhất công đoạn dán và đóng ghim vào một dây chuyền có thể giải phóng không gian vốn sẽ dành riêng cho một máy thứ hai và khu vực đệm xung quanh nó.
Bởi vì cùng một dây chuyền xử lý cả hai chế độ, người vận hành không cần phải quản lý hai bộ cài đặt, hai lịch bảo trì hoặc hai điểm có thể xảy ra sự cố. Các tính năng tùy chọn như phụ kiện gấp nắp hoặc hệ thống đếm và xếp chồng sản phẩm hoàn thiện tự động được tích hợp vào cùng một quy trình làm việc, do đó, thùng carton di chuyển từ tấm bìa thô đến đầu ra đóng gói theo một chuỗi phối hợp duy nhất thay vì đi qua các công đoạn riêng biệt, kết nối lỏng lẻo.
Đối với các nhà sản xuất thùng carton nhận các đơn hàng kết hợp cả thùng carton dán và thùng carton đóng ghim, hoặc các đơn hàng đơn lẻ yêu cầu cả hai tính năng trên cùng một thùng carton, loại thiết lập này cũng giúp đơn giản hóa việc lập kế hoạch sản xuất. Thay vì phải lập kế hoạch năng lực trên hai máy có tốc độ và điểm nghẽn khác nhau, quá trình sản xuất được chạy trên một dây chuyền duy nhất với thông lượng đã biết cho mỗi chế độ.
Kiểm soát chất lượng cũng trở nên đơn giản hơn khi chỉ có một dây chuyền để giám sát. Nếu một thùng carton thành phẩm có vấn đề với đường keo dán hoặc đường đóng ghim, người vận hành sẽ kiểm tra một chuỗi duy nhất thay vì phải truy vết thùng carton trở lại qua hai máy riêng biệt để xác định vị trí xảy ra sai lệch. Vòng phản hồi ngắn hơn đó thường giúp đưa ra các điều chỉnh nhanh hơn và giữ cho một lô sản xuất luôn đạt thông số kỹ thuật từ đầu đến cuối.
Được Xây Dựng Dựa Trên Kinh Nghiệm Sản Xuất, Không Chỉ Dựa Trên Thông Số Kỹ Thuật
Chúng tôi thiết kế và chế tạo các thiết bị tạo hình thùng carton dựa trên thực tế vận hành hàng ngày của các nhà máy sản xuất, không chỉ dựa trên những con số trong bảng thông số kỹ thuật. Việc kết hợp dán và đóng ghim vào một dây chuyền tự động duy nhất xuất phát từ việc quan sát thấy bao nhiêu thời gian và diện tích sàn bị tiêu tốn cho việc chuyển giao giữa các máy riêng biệt, và chế tạo một dây chuyền loại bỏ sự chuyển giao đó thay vì phải làm việc xung quanh nó.
Mọi bộ phận của quy trình, từ cấp liệu bằng hút băng tải qua các công đoạn gấp, dán, hiệu chỉnh và đóng ghim, đều được thiết kế để hoạt động như một quy trình phối hợp duy nhất thay vì một chuỗi các công đoạn độc lập. Đó là điều cho phép máy duy trì kích thước thùng carton đồng nhất trong suốt một lô sản xuất, bất kể nó đang hoạt động ở chế độ dán hay chế độ đóng ghim.
Nếu dây chuyền sản xuất của bạn hiện đang tách rời công đoạn dán và đóng ghim trên các máy riêng biệt, bạn nên xem xét những gì một dây chuyền duy nhất, được hiệu chỉnh đồng bộ có thể mang lại cho diện tích sàn, thời gian chuyển đổi và sự đồng nhất của các thùng carton thành phẩm. Chúng tôi chế tạo thiết bị này để xử lý trực tiếp sự kết hợp đó và chúng tôi sẵn lòng trao đổi chi tiết về cách nó sẽ phù hợp với quy trình sản xuất hiện tại của bạn.
 Sản Phẩm



