


Độ bám dính là một trong những yếu tố quyết định nhất trong sản xuất thùng carton sóng. Một máy dán thùng carton có thể vận hành ở tốc độ cao, nhưng vẫn tạo ra những thùng carton bị hở mép dán nếu hệ thống bôi keo bên trong không được thiết kế để đáp ứng kịp. Khi trọng lượng giấy, lớp phủ và sự đa dạng về đơn hàng tiếp tục mở rộng trong ngành bao bì, các nhà sản xuất đang chú ý nhiều hơn đến cách thức thiết bị của họ bôi keo, chứ không chỉ là tốc độ gấp và dán.
Những Hạn Chế Của Phương Pháp Bôi Keo Truyền Thống
Hầu hết các máy dán thùng carton được thiết kế chỉ với một hệ thống keo lạnh đơn lẻ đều có chung một số hạn chế quen thuộc. Keo lạnh cần thời gian để đông kết, và thời gian chờ này đặt ra một giới hạn thực tế về tốc độ tối đa của dây chuyền nếu không muốn mối dán bị yếu hoặc không hoàn chỉnh. Điều kiện nhà xưởng là một biến số khác: trong môi trường ẩm ướt hoặc những tháng lạnh hơn, keo lạnh có thể đông kết không đều, và độ bám dính trở nên khó dự đoán hơn giữa các lần chạy. Giấy bìa nặng hơn và các bề mặt tráng phủ hoặc cán màng càng làm vấn đề trở nên trầm trọng hơn, vì chỉ riêng keo lạnh thường khó đạt được sự tiếp xúc hoàn toàn và đồng đều trên các vật liệu kém xốp này.
Bản thân cơ chế bôi keo cũng tiềm ẩn những rủi ro bổ sung. Các hệ thống bôi keo cơ bản dạng chổi hoặc bánh xe có xu hướng phân phối keo không đều, đặc biệt khi các bộ phận bị mài mòn do sử dụng liên tục. Một bánh xe bôi keo đã mất đi độ chính xác ban đầu sau nhiều tháng vận hành sẽ để lại những khoảng trống ở một số khu vực và keo dư thừa ở những khu vực khác, và cả hai kết quả này đều không tốt cho chất lượng mối dán cũng như sự sạch sẽ ở các công đoạn sau. Nhiều cấu trúc đơn giản hơn này cũng chỉ được thiết kế cho một loại keo duy nhất, điều này để lại rất ít khả năng điều chỉnh khi một đơn hàng yêu cầu một loại bề mặt khác hoặc thời gian xử lý nhanh hơn.
Độ chính xác của việc bôi keo và định vị tấm bìa có mối liên hệ mật thiết với nhau hơn so với vẻ bề ngoài. Khi các cụm bánh xe bôi keo trên máy không được kết hợp hoặc đồng bộ hóa một cách chính xác, các thùng carton có thể ra khỏi dây chuyền bị lệch hoặc sai vị trí, đặc biệt khi tốc độ sản xuất tăng lên. Loại lỗi định vị thứ cấp này thường xuất hiện dần dần, biểu hiện như sự gia tăng chậm chạp trong tỷ lệ phế phẩm thay vì một lỗi hỏng rõ ràng duy nhất, điều này khiến nó khó bị phát hiện hơn và tốn kém hơn để khắc phục một khi nó trở thành vấn đề tái diễn trên dây chuyền.
Những Cải Tiến Trong Công Nghệ Bôi Keo
Cấu trúc bôi keo bằng con lăn cơ khí giải quyết phần lớn các vấn đề này ngay từ gốc. Thay vì dựa vào một điểm tiếp xúc duy nhất hoặc một lần quét chổi, con lăn bôi keo thông qua tiếp xúc lăn liên tục với bề mặt giấy, tạo ra một màng keo đồng đều hơn và giảm thiểu các khoảng trống cũng như keo dư thừa thường thấy ở các phương pháp bôi keo kém nhất quán. Cấu trúc này cũng có xu hướng duy trì độ chính xác lâu hơn trong quá trình vận hành liên tục, vì chuyển động lăn phân bổ sự mài mòn đồng đều hơn so với một chổi cố định hoặc mép bánh xe hẹp.
Việc kết hợp cơ chế con lăn này với khả năng nhúng keo nóng và keo lạnh mang lại cho nhà sản xuất sự linh hoạt hơn để lựa chọn loại keo phù hợp với công việc thay vì phải ép công việc phù hợp với loại keo. Keo nóng chảy đông kết nhanh chóng, hỗ trợ các đợt chạy liên tục tốc độ cao hơn, nơi thời gian chờ bị hạn chế và thời gian xử lý là quan trọng. Keo lạnh vẫn là một lựa chọn hợp lý cho các bề mặt cụ thể hoặc các yêu cầu sản xuất đặc thù mà các đặc tính của nó phù hợp hơn. Việc tích hợp cả hai tùy chọn vào cùng một bộ phận bôi keo có nghĩa là các đội sản xuất có thể điều chỉnh phương pháp của họ theo từng đơn hàng mà không cần phải cấu hình lại máy hoặc mang thêm thiết bị riêng cho các loại keo khác nhau.
Một số đơn hàng yêu cầu nhiều hơn những gì mà một lần bôi keo bằng con lăn toàn bề mặt có thể cung cấp, đặc biệt là các thùng carton có hình dạng phức tạp hoặc giấy bìa đặc biệt, nơi việc đặt keo chính xác, cục bộ quan trọng hơn là phủ keo diện rộng. Một hệ thống phun keo tùy chọn sẽ lấp đầy khoảng trống đó, bôi keo chính xác vào nơi cần thiết và giảm lãng phí trên các công việc mà một lần bôi keo bằng con lăn toàn bộ sẽ sử dụng nhiều vật liệu hơn so với thiết kế yêu cầu.
Vấn đề định vị thứ cấp được giải quyết trực tiếp thông qua cấu hình của chính các cụm bánh xe bôi keo. Việc cấu trúc bộ phận bôi keo xung quanh hai cụm bánh xe bôi keo, cả hai đều được cấu hình để bôi keo lạnh, mang lại cho máy một nền tảng ổn định hơn để giữ cho các tấm bìa thẳng hàng khi chúng di chuyển qua ở tốc độ sản xuất. Thay vì phụ thuộc vào một điểm bôi keo duy nhất để quản lý cả độ chính xác của việc bôi keo và định vị, cấu hình cụm kép sẽ phân bổ trách nhiệm đó, đây là một phần quan trọng lý giải tại sao các thùng carton vẫn giữ được sự thẳng hàng trong suốt các chu kỳ sản xuất nhanh hơn.
Cách Các Yếu Tố Này Kết Hợp Với Nhau Trong Thực Tế
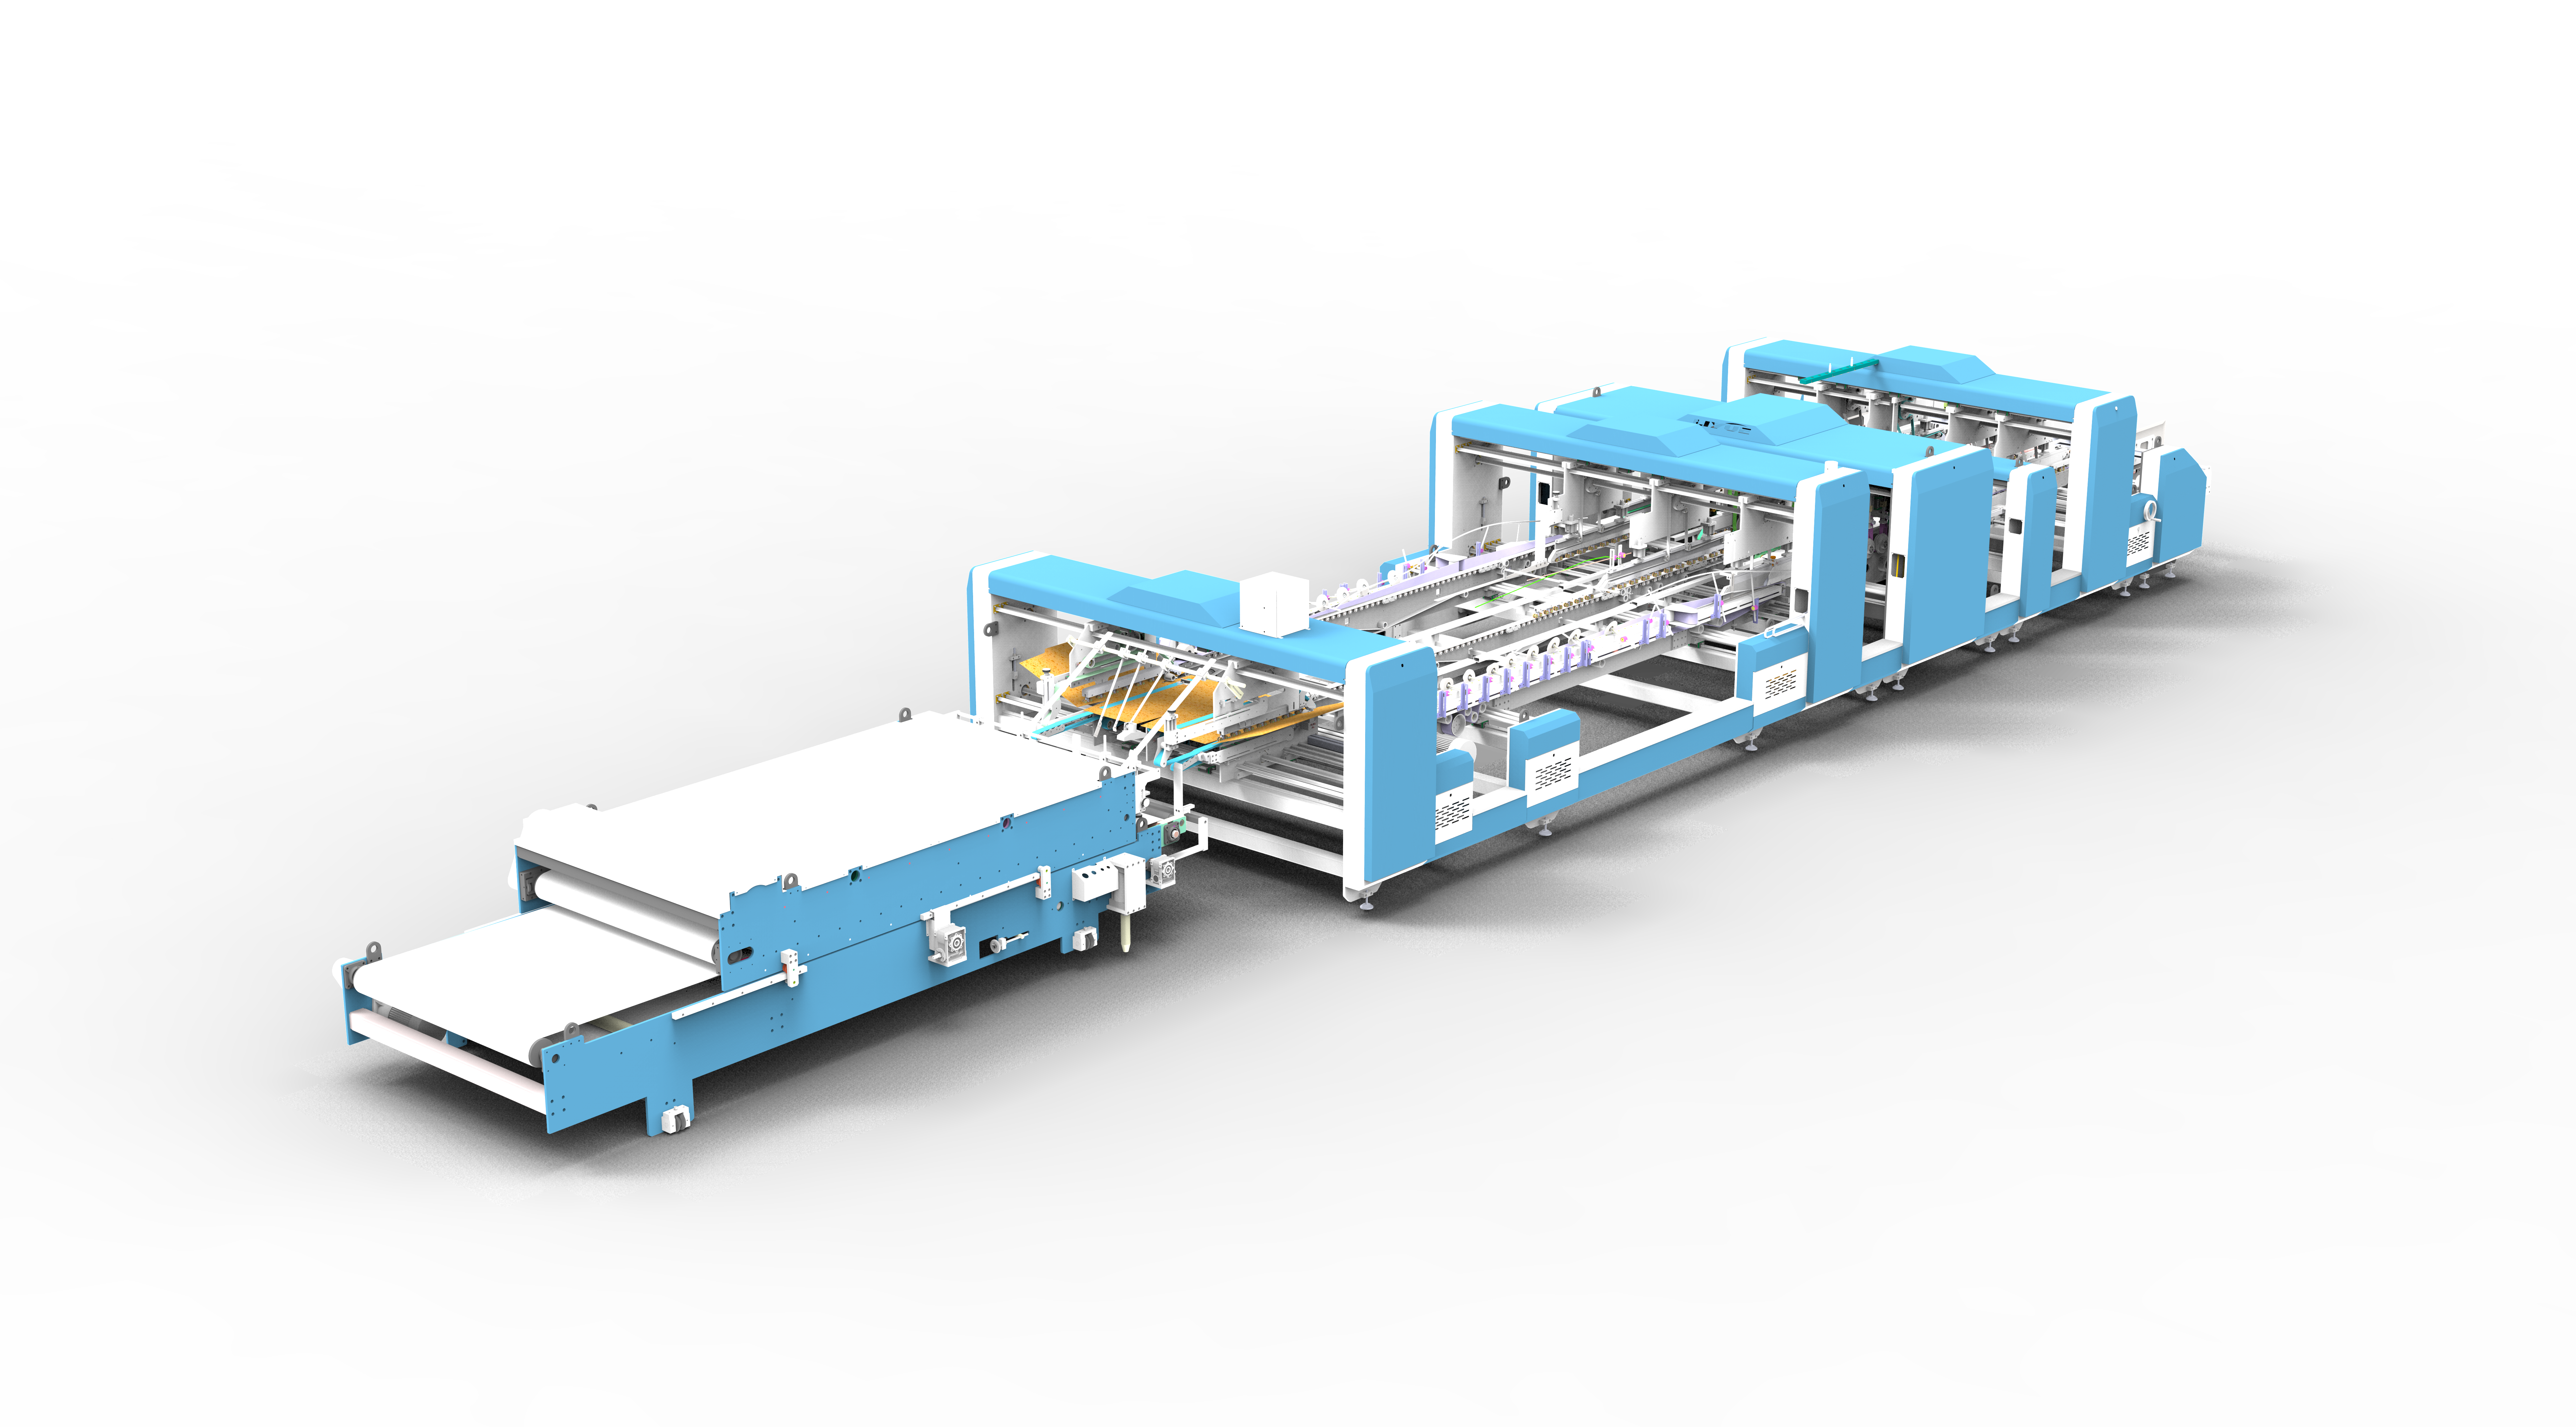
Không một thành phần đơn lẻ nào trong số này có thể tự mình giải quyết toàn bộ vấn đề — lợi ích đến từ cách chúng được tích hợp. Bộ phận bôi keo của máy dán thùng carton được thiết kế dựa trên ứng dụng con lăn cơ khí, khả năng nhúng keo nóng và lạnh, hệ thống phun keo tùy chọn và cụm bánh xe keo lạnh kép, nhằm giải quyết thách thức bôi keo từ nhiều góc độ cùng một lúc: độ phủ keo đồng đều từ cấu trúc con lăn, tính linh hoạt để chuyển đổi loại keo dựa trên đơn hàng, ứng dụng có mục tiêu khi một lần bôi keo bằng con lăn toàn bộ không phù hợp, và định vị tấm bìa đáng tin cậy hơn nhờ cấu hình cụm bánh xe kép.
Đối với các nhà sản xuất đang đánh giá thiết bị, giá trị thực tế của loại bộ phận bôi keo tích hợp này thể hiện qua một số cách cụ thể trên sàn sản xuất. Tính nhất quán của mối dán trở nên ít phụ thuộc hơn vào nhiệt độ và độ ẩm của nhà xưởng, vì máy không bị giới hạn ở một loại keo duy nhất hoạt động không đồng đều bên ngoài một phạm vi điều kiện hẹp. Tính linh hoạt của bề mặt vật liệu được cải thiện, vì các loại giấy bìa nặng hơn hoặc có tráng phủ vốn thách thức keo lạnh có thể được xử lý bằng cách sử dụng keo nóng chảy thay thế. Và các vấn đề về căn chỉnh thường bắt nguồn từ các cụm bánh xe bôi keo không khớp nhau sẽ ít có khả năng phát triển thành một vấn đề phế phẩm tái diễn, bởi vì cấu trúc cụm kép được thiết kế để quản lý độ chính xác định vị như một phần của quy trình bôi keo chứ không phải là một suy nghĩ sau.
Cách Tiếp Cận Của Chúng Tôi Trong Thiết Kế Bộ Phận Bôi Keo
Đây là tư duy đằng sau bộ phận bôi keo trên các máy dán thùng carton của chúng tôi: ứng dụng con lăn cơ khí để có độ phủ đều, khả năng nhúng keo nóng và lạnh kép để các đội sản xuất không bị giới hạn vào một loại keo duy nhất, một hệ thống phun keo tùy chọn cho các đơn hàng yêu cầu bôi keo chính xác hơn và các cụm bánh xe keo lạnh kép được cấu hình để hỗ trợ định vị thứ cấp chính xác ở tốc độ sản xuất. Là một nhà sản xuất làm việc trực tiếp với các nhà sản xuất thùng carton sóng trên nhiều loại bề mặt vật liệu và khối lượng đơn hàng khác nhau, chúng tôi đã xây dựng cấu hình này dựa trên những thách thức bôi keo thực sự xuất hiện trên sàn sản xuất, chứ không chỉ là những thách thức dễ giải quyết trên lý thuyết.
Nếu bạn đang cân nhắc làm thế nào để giảm thời gian chết liên quan đến mối dán, cải thiện tính nhất quán giữa các loại giấy bìa khác nhau, hoặc hiểu rõ hơn về cách bộ phận bôi keo của máy dán thùng carton được thiết kế, đội ngũ kỹ thuật của chúng tôi sẵn sàng giải thích chi tiết các thông số kỹ thuật hoặc sắp xếp một buổi trình diễn thiết bị đang vận hành. Hãy liên hệ với chúng tôi để thảo luận cấu hình nào phù hợp với dây chuyền sản xuất và các loại bề mặt vật liệu bạn làm việc nhiều nhất.
 Sản Phẩm



