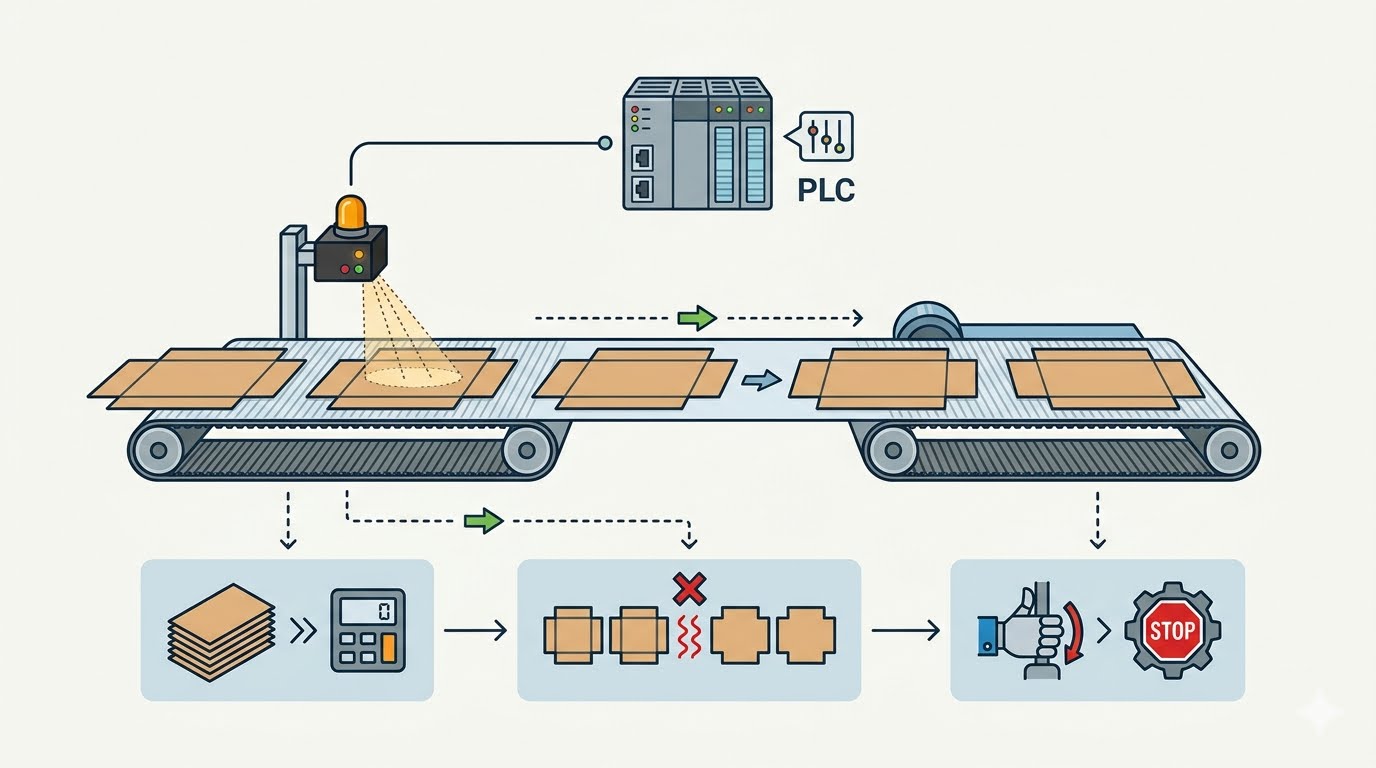
Việc gấp và dán thùng carton thủ công yêu cầu công nhân thực hiện nhiều công đoạn: xử lý phôi, bôi keo, căn chỉnh các tấm thành phẩm và xếp chồng các thùng đã hoàn tất. Khi khối lượng sản xuất tăng lên, những công việc này chiếm một tỷ lệ đáng kể thời gian lao động trong ca làm việc. Một dây chuyền máy dán thùng carton một mảnh tích hợp nhiều công đoạn tạo hình thành một quy trình phối hợp nhịp nhàng, từ đó làm thay đổi cách thức phân bổ nhân lực trên toàn bộ dây chuyền sản xuất. Mức độ ảnh hưởng thực tế đến nhu cầu nhân sự phụ thuộc vào đặc tính kỹ thuật của thùng carton, yêu cầu về năng suất đầu ra và mức độ tự động hóa hiện hữu trong quy trình sản xuất.
Các vị trí vận hành trong dây chuyền gấp-dán thủ công
Dây chuyền gấp-dán thủ công dựa trên chuỗi liên hoàn các thao tác bằng tay. Một công nhân bôi keo lên phần nắp ghép, người khác gấp các tấm theo các đường gấp sẵn, và người thứ ba ép khớp nối để keo bám đều và cố định. Xung quanh các công đoạn tạo hình chính này là các vị trí hỗ trợ: người căn chỉnh và cấp phôi vào dây chuyền, người kiểm tra và loại bỏ các thùng lỗi để xử lý lại, người đếm số lượng thùng hoàn tất, người xếp chồng chúng thành bó và người vận chuyển các bó thùng đến khu vực đóng gói.
Mỗi vị trí đều phát sinh thêm khối lượng công việc điều phối. Toàn bộ tổ sản xuất phải duy trì nhịp độ chung, bởi vì nếu trạm bôi keo chậm sẽ khiến trạm gấp bị đình trệ, còn nếu trạm xếp chồng quá tải thì toàn bộ dây chuyền sẽ bị ùn tắc. Do trình độ tay nghề và sức bền của từng cá nhân khác biệt, nhịp làm việc thường thay đổi trong ca, và bất kỳ sự vắng mặt nào tại một vị trí cũng làm gián đoạn toàn bộ chuỗi vận hành. Năng suất chỉ có thể tăng lên bằng cách tăng cường nhân lực chứ không phải bằng tối ưu hóa quy trình — điều này dẫn đến việc khi đơn hàng tăng, khối lượng công việc lập lịch, giám sát và đào tạo cũng tăng tương ứng. Bản thân công việc mang tính lặp đi lặp lại, và mệt mỏi biểu hiện rõ qua độ sai lệch trong đường keo và độ chính xác khi gấp về cuối ca làm việc kéo dài.
Công việc được chuyển sang máy và công việc vẫn do con người đảm nhiệm
Một dây chuyền máy dán thùng carton một mảnh thực hiện liên tục toàn bộ chuỗi tạo hình: hệ thống hút chân không băng tải tự động cấp phôi từng chiếc một, keo được bôi chính xác, các tấm được gấp theo quy chuẩn, hệ thống hiệu chuẩn tự động căn chỉnh độ vuông vức của thùng và khớp nối được ép chặt. Công đoạn đếm và xếp chồng diễn ra ở đầu ra, trong khi chức năng lật thùng và sắp xếp đóng gói tùy chọn có thể mở rộng dây chuyền đến giai đoạn tạo bó.
Các vị trí chịu ảnh hưởng mạnh nhất là các vị trí tạo hình trực tiếp — cụ thể là bôi keo, gấp tấm và ép khớp — cùng với việc đếm và xếp chồng thủ công. Khối lượng công việc tại các vị trí này giảm đáng kể, bởi máy thực hiện các thao tác tương tự mà không cần người đứng riêng tại từng trạm. Công việc xử lý lại và phân loại cũng giảm khi các thùng rời khỏi dây chuyền với độ chính xác cao hơn về nếp gấp và vị trí keo, dù kiểm tra mẫu ngẫu nhiên vẫn bắt buộc phải duy trì. Công việc cấp liệu và vận chuyển không biến mất nhưng thay đổi bản chất: công nhân cấp phôi theo lô và thu nhận các chồng thùng đã được đếm sẵn thay vì xử lý từng chiếc một.
Một số vị trí vẫn được duy trì nguyên trạng. Cần có người vận hành và giám sát máy, điều chỉnh thông số khi kích thước thùng thay đổi, thực hiện vệ sinh và bảo dưỡng định kỳ, đồng thời kiểm tra mẫu so sánh với đặc tả đơn hàng. Số lượng nhân sự cần thiết cho một dây chuyền cụ thể phụ thuộc vào khối lượng sản xuất, kiểu dáng thùng, phương án tổ chức ca làm việc và việc trang bị các tùy chọn lật thùng, sắp xếp đóng gói — do đó chúng tôi không đưa ra con số cố định. Hiệu quả thực tiễn là sự chuyển dịch bản chất công việc: từ các thao tác lặp lại bằng tay sang giám sát, kiểm tra và điều phối.
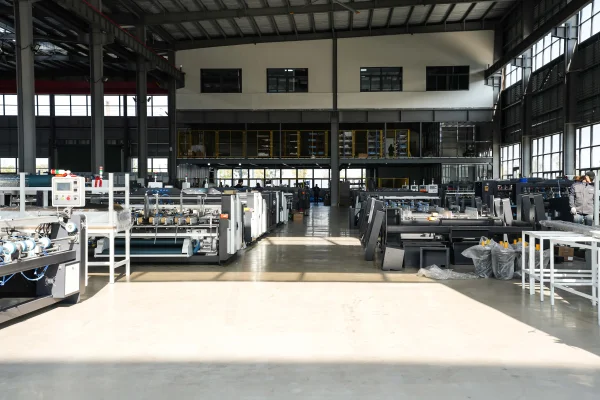
Kế hoạch nhân sự cho dây chuyền sản xuất thùng carton ngành giày dép, quà tặng theo mùa và sản phẩm thú cưng
Thùng carton cho ngành giày dép và túi xách thể hiện sự thay đổi rõ rệt nhất. Những loại thùng này thường tuân theo các kiểu dáng tiêu chuẩn và được đặt hàng với số lượng lớn, nên các vị trí gấp, dán và xếp chồng thủ công chiếm tỷ trọng nhân lực cao nhất. Với việc tạo hình liên tục bằng máy, nhà máy có thể tập trung nguồn lực vào công đoạn cấp phôi và kiểm tra chất lượng, từ đó làm cho mô hình nhân sự trở nên ổn định và dễ dự báo hơn giữa các ca sản xuất.
Thùng carton cho hàng quà tặng theo mùa và lễ hội lại tạo ra một mô hình nhân sự khác biệt. Đơn hàng cho các loại thùng này thường dồn vào các đỉnh cao ngắn hạn, và các nhà máy vận hành thủ công thường đáp ứng bằng cách tuyển dụng lao động tạm thời — những người cần thời gian để đạt được nhịp độ ổn định. Trong khi đó, dây chuyền máy tách rời năng lực sản xuất khỏi số lượng lao động một cách rõ rệt hơn, bởi năng suất đầu ra phụ thuộc chủ yếu vào tình trạng vận hành của máy chứ không phụ thuộc vào số lượng công nhân sẵn có trong tuần. Điều này giúp lập kế hoạch nhân sự trong các ca cao điểm trở nên dự báo chính xác hơn, mặc dù nhà máy vẫn cần lên kế hoạch trước cho nhân sự cấp phôi và thu nhận tại các tuần làm việc bận rộn nhất.
Sản phẩm thú cưng và đồ chơi đòi hỏi đa dạng kích thước thùng với số lượng lô nhỏ và trung bình. Phạm vi kích thước tấm bìa rộng của máy chúng tôi cho phép chạy nhiều thông số kỹ thuật khác nhau trên cùng một dây chuyền, từ đó hạn chế số lượng trạm thủ công riêng lẻ và giảm khối lượng công việc phải gửi ra ngoài nhà máy. Vị trí dán thủ công vẫn giữ vai trò nhất định tại đây: các lô rất nhỏ hoặc các dạng thùng đặc biệt vẫn phù hợp hơn khi xử lý bằng tay, và nhiều nhà máy duy trì một khu vực nhỏ dành riêng cho các công việc này.
Xây dựng đội ngũ nhân sự ổn định xung quanh máy của chúng tôi
Máy của chúng tôi được thiết kế nhằm hỗ trợ việc tổ chức đội ngũ nhân sự theo một quy trình ổn định. Việc cấp phôi liên tục, gấp tấm, hiệu chuẩn và ép khớp tạo ra nhịp điệu đều đặn cho các nhà sản xuất giày dép và túi xách, giúp việc phân bổ một nhóm nhỏ nhân sự cố định cho dây chuyền qua từng ca làm việc trở nên dễ dàng hơn, đồng thời lập kế hoạch nghỉ giải lao và bàn giao ca mà không làm gián đoạn sản xuất.
Tại đầu ra, các chồng thùng được đếm và sắp xếp ngăn nắp giúp việc bàn giao sang công đoạn tạo bó hoặc đóng gói trở nên thuận tiện; chức năng lật thùng và sắp xếp đóng gói tùy chọn có thể được tích hợp linh hoạt theo bố trí mặt bằng nhà máy. Trong các ca cao điểm theo mùa, điều này giúp giảm đáng kể khối lượng công việc đếm và vận chuyển thủ công vốn sẽ tiêu tốn nhân lực tạm thời. Chế độ vận hành ổn định cũng hỗ trợ mục tiêu tương tự từ một hướng khác: các lần dừng máy thường xuyên phá vỡ kế hoạch ca và khiến công nhân chờ đợi. Chúng tôi thiết kế và chế tạo máy nhằm đảm bảo vận hành ổn định liên tục, và đội ngũ hậu mãi của chúng tôi đồng hành cùng khách hàng trong suốt vòng đời sử dụng máy — nhờ đó, công nhân vận hành và quản lý luôn có kênh liên hệ rõ ràng khi phát sinh thắc mắc.
Phù hợp hóa đội ngũ nhân sự với dây chuyền dán thùng carton thực tế của bạn
Một kế hoạch nhân sự khoa học bắt đầu từ sổ đơn hàng. Kiểu dáng thùng, quy mô lô, các đỉnh cao theo mùa, phương án tổ chức ca làm việc và thiết bị đặt sau công đoạn dán đều quyết định số lượng nhân sự cần thiết cho dây chuyền và nội dung công việc cụ thể của họ. Việc thay thế vị trí nhân sự theo tỷ lệ một-một hiếm khi phản ánh đúng thực tế. Mục tiêu hiệu quả hơn là chuyển dịch nhân lực khỏi các thao tác tạo hình lặp lại bằng tay sang các công việc cấp phôi, giám sát và kiểm tra chất lượng.
Chúng tôi sản xuất các Máy Dán Thùng Carton Một Mảnh Tự Động Hoàn Toàn Gia Cường 2600 Dành Cho Thùng Carton Sóng Cường Độ Cao và Máy Dán Thùng Carton Một Mảnh Tự Động Hoàn Toàn 2400 Hiệu Quả Cho Sản Xuất Thùng Carton Linh Hoạt nhằm phục vụ cho loại kế hoạch nhân sự này. Nếu quý vị đang so sánh hiệu quả giữa dây chuyền máy và hệ thống thủ công hiện tại, vui lòng gửi cho chúng tôi các thông tin: kiểu dáng thùng, kích thước tấm bìa, khối lượng sản xuất dự kiến và cơ cấu nhân sự hiện hành — đội ngũ chuyên gia của chúng tôi sẽ cùng quý vị phân tích chi tiết và đề xuất cấu hình máy phù hợp nhất với mô hình nhân sự thực tế tại nhà máy của quý vị.
 Kịch Bản Ứng Dụng