


Çift taraflı bant aplikatör makinesi, tabaka beslemesi, konumlandırma, bant uygulaması ve tabaka toplama işlemlerinin koordine edilmiş bir sırasına dayanır. Besleme bantları tabakaları doğru konuma taşırken, pnömatik mekanizmalar belirli eylemleri gerçekleştirir ve kontrol sistemi her aşamanın zamanlamasını koordine eder. Bu eylemler sıralamadan çıkarsa, tabakalar yapıştırma başlıklarına yanlış zamanda ulaşabilir; bu da bant yerleştirilmesini olumsuz etkileyip üretim akışını bozabilir. Doğru zamanlama koordinasyonu, makinenin ardışık tabakalar boyunca kararlı çalışmasını sağlar.
Zamanlama Üretimde Bant Yerleştirilmesini Nasıl Etkiler?
Doğru bant yerleştirilmesi, tabakanın öngörülen anda yapıştırma konumuna ulaşmasına bağlıdır. Eğer besleme ve bant uygulaması senkronizasyondan çıkarsa, bant şeridi ön kenara çok yakın ya da çok uzakta başlayabilir; bu da bir parti içinde tutarsız konumlamalara neden olur. Bu varyasyonlar, özellikle yapıştırma başlığı zaten doğru konumlandırılmışsa, yalnızca başlık ayarıyla düzeltmek oldukça zor olabilir.
Bir çift taraflı bant aplikatör makinesi motorla tahrik edilen besleme bantlarını pnömatik mekanizmalarla birleştirince bu zorluk artar. Bantlar motor hızına tepki verirken, pnömatik eylemler hava basıncına, valf yanıt süresine ve hava hatlarının durumuna bağlıdır. Bu faktörler değiştiğinde, tabaka beslemesi ile bant uygulaması arasındaki zamanlama kayabilir. Hız ayarları sorunu daha da açıkça ortaya çıkarabilir; çünkü besleme sistemi ile pnömatik eylemler aynı oranda tepki vermeyebilir. Operatörler, bant şeritlerinin farklı konumlarda başlamasını, bitiş noktalarının partide kaymasını ya da çalışma koşullarındaki değişikliklerden sonra tutarsız sonuçlar görmüş olabilir. Çok kafalı makinelerde zamanlama farkları aynı tabaka üzerindeki birden fazla bant şeridinin aralığını ve hizalamasını da etkileyebilir. Koordine edilmiş kontrol, kararlı hava basıncı ve uygun hız ayarları, üretim süreci boyunca tutarlı zamanlamayı korumaya yardımcı olur.
Sıralamayı Adım Adım Koruyan Alışkanlıklar
Günlük kullanımda zamanlamayı koruyan birkaç rutin vardır. Hava kaynağı kararlı, filtrelenmiş ve kuru olmalı; basıncı makinenin teknik verilerinde belirtilen değere uygun olmalıdır. Birden fazla makine için tek bir hava kaynağı paylaşan bir atölyede, toplam talebin karşılandığından emin olunmalıdır. Hava hatları, bağlantı parçaları ve filtreler düzenli olarak sızıntı ve nem açısından denetlenmeli; kondens su periyodik olarak boşaltılmalıdır. Herhangi bir ürün, bant veya çalışma hızı değişikliğinden sonra ilk tabakalar, çizime göre bant başlangıç ve bitiş konumlarına göre incelenmeli; işe yarayan ayarlar not edilerek ilerideki kurulumlar hızlandırılmalıdır. Bu adımların hiçbiri zorlayıcı değildir; ancak birlikte hareket ettiklerinde makinenin davranışını programın beklediğiyle mümkün olduğunca yakın tutarlar.
Makinelerimizin Tüm Parçaları Nasıl Aynı Adımda Tuttuğu
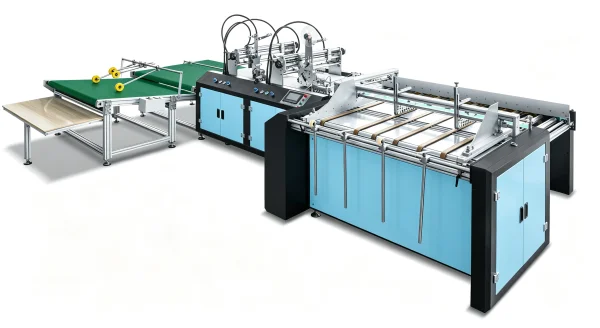
Otomatik çok kafalı çift taraflı bant uygulama makinelerimiz, üretimin temel aşamalarını koordine etmek için PLC kontrolü kullanır. Her modelin teknik özellikleri ayrıca sıkıştırılmış hava gereksinimlerini de belirtir; böylece atölye makine kurulumundan önce hava kaynağını kontrol edebilir. Programlanan işletme sırasını koordine ederek kontrol sistemi, besleme, bant uygulaması ve toplama işlemlerinin bağımsız değil, birbirleriyle uyumlu çalışmasını sağlar.
PLC, makine eylemlerinin sırasını yönetir ve üretim turu boyunca tutarlı bir işletme ritmini korumaya yardımcı olur. Mektup çantaları ve belge çantaları gibi büyük partilerde kararlı besleme ve koordine edilmiş bant uygulaması, kolay yırtılabilir bantın kapama sekmesine yakın, öngörülen konumda kalmasını sağlar. Tutarlı sonuçlar yine de doğru makine ayarlarına, malzeme koşullarına ve düzenli kalite kontrollerine bağlıdır.
Dokunmatik ekran arayüzü, operatörlerin iş parametrelerine tek bir yerden erişmesini sağlar; böylece üretim farklı ürün formatları arasında geçiş yaptığında ayarlamalar kolaylaşır. Birden fazla ayrı kontrol üzerinden ayar yapmak yerine, operatörler ilgili değerleri doğrudan arayüzden güncelleyebilirler. Yeni bir üretim turuna başlamadan önce yine de ürün çizimine göre ayarların doğrulanması ve gerekli mekanik ayarlamaların kontrol edilmesi gerekir.
Kaydedilen ürün ayarları, tekrarlanan siparişlerin hazırlanmasını kolaylaştırır. Makinelerimiz farklı ürünler için parametreleri kaydedebilir ve aynı sipariş geri döndüğünde bunları çağırabilir. Bellekten yeniden kurulum yapmak yerine operatörler kaydedilen değerleri yükleyebilir, ilk tabakaları inceleyebilir ve üretim devam etmeden önce gerekli düzeltmeleri yapabilirler. Bu, tekrarlayan karton, hediye kutusu, mektup çantası ve belge çantası siparişleri için tekrarlanabilir bir başlangıç noktasına olanak tanır ve bireysel tecrübeyle sınırlı kalmayı azaltır.
Besleme bölümü, koordine edilmiş bant uygulaması için gerekli kararlı tabaka hareketini sağlar. Yüksek sürtünmeli besleme bantları, tabakaları düzgün ileriye taşır ve yapıştırma başlıklarına yaklaşırken istemsiz hareketleri azaltır. Başlıklar ürün çizimine göre konumlandırıldıktan sonra, tek bir geçişte birden fazla bant şeridi uygulanabilir. Bu, tekrarlanan elle işleme ihtiyacını azaltırken, tutarlı besleme ve doğru başlık ayarı, karton, karton levha ve kıvrımlı mukavva üzerine öngörülen bant şeridi konumlarını ve aralıklarını korumaya yardımcı olur.
Mekanik ayarlamalar ve toplama özellikleri aynı iş akışını destekler. Yapıştırıcı başlığı bir tuşa basarak döndürülebilir ve bant değiştirme işlemi belirtilen prosedüre göre yaklaşık 30 saniye sürer. Üçgen bant makinemizde operatörler ayrıca yapıştırıcı başlığını bir el çarkıyla yanal olarak hareket ettirebilir; kaydedilen bir konumu geri yüklerken görsel referans olarak bir çelik cetvel kullanılır. Tahliye ucunda, düz ileri yönde balık pulu şeklindeki toplama bandı, tamamlanmış tabakaları üst üste gelerek düzenler; bu da toplama ve inceleme işlemlerini kolaylaştırır. İsteğe bağlı bir sayma fonksiyonu, sabit sayıda parça içeren siparişlerde parti miktarlarının doğrulanmasına yardımcı olur.
Bu özellikler, çoklu bant şeridi gerektiren karton kutular ve kıvrımlı ambalajlardan kolay yırtılabilir bant kullanan mektup çantaları ve belge çantalarına kadar tüm üretim çeşitliliğini destekler. Kısa partilerle birlikte büyük tekrarlayan siparişleri işleyen tesisler için koordine edilmiş kontrol, erişilebilir ayarlar ve pratik mekanik ayarlamalar, format değişimlerini basitleştirir ve daha tutarlı bir üretim sürecini sürdürmeye yardımcı olur.
Makine Gelmeden Önce Atölyeyi Kontrol Etme
Kurulumdan önce sıkıştırılmış hava kaynağını makinenin teknik özelliklerine göre kontrol edin; diğer ekipmanlar çalışırken basınç kararlılığı da dahil olmak üzere. Uygun hava filtrasyonu ve tahliye düzenlemelerinin de hazır olduğundan emin olun. Bu koşulları önceden hazırlamak, makinenin tasarlandığı gibi çalışmasını sağlar ve kararsız hava kaynağından kaynaklanan üretim kesintilerinin riskini azaltır.
Çift taraflı bant aplikatör makinelerimiz, PLC kontrolü, dokunmatik ekran üzerinden yapılan ayarlar, kaydedilmiş ürün parametreleri ve çok kafalı bant uygulamasını birleştirerek farklı üretim gereksinimlerini destekler. Karton, kutu, kıvrımlı ambalaj, mektup çantası ya da belge çantası işliyorsanız, makine konfigürasyonunuz tabaka boyutlarınıza, bant özelliklerinize, üretim hacminize ve atölye koşullarınıza uygun olmalıdır.
 Uygulama Senaryoları





