


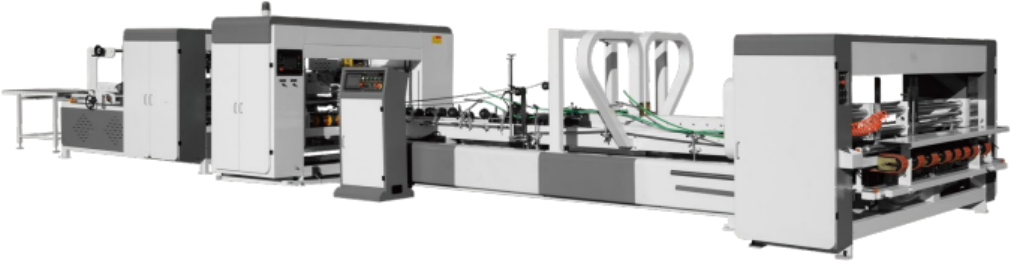
Bir kartonun nasıl üretildiğini anlamak, yalnızca bireysel işlem adımlarına bakmaktan daha fazlasını gerektirir. Tam iş akışı, her bir levhanın ilk beslemeden yapıştırma, katlama, kalibrasyon, zımbalama ve son istiflemeye kadar ne kadar verimli hareket ettiğini belirler. LYQZD2600 Ağır hizmet tipi sağlam gövdeli tam otomatik yüksek hızlı katlama yapıştırma ve zımbalama makinesi'miz, bu operasyonları tek bir sürekli üretim hattında birleştirerek bireysel süreçler arasındaki gereksiz malzeme taşımayı azaltır.
Çok Fazla Aktarma, Çok Fazla Hata Olasılığı
Geleneksel bir hatta, bir levha tipik olarak birkaç bağımsız istasyondan geçer: besleme, yapıştırma, katlama, yapıştırma veya zımbalama ve ardından sayma ve istifleme. Bunların her biri kendi ekipman parçasında, hatta bazen tamamen ayrı bir hatta bulunabilir. Levhayı bir istasyondan diğerine taşımak genellikle manuel yükleme veya boşaltmaya ya da tek bir sistem olarak çalışmak üzere üretilmemiş iki makineyi birbirine bağlayan bir konveyöre bağlıdır.
Bu aktarmaların her biri, bir şeylerin ters gidebileceği bir yerdir. Bir levha, manuel bir aktarım sırasında konumundan kayabilir, bir sonraki istasyona hafifçe yanlış hizalanmış olarak gelebilir veya kendisinden önceki veya sonraki ekipmandan farklı bir hızda hareket edebilir. Her istasyon ayrıca tutkal hacmi, katlama açısı veya besleme hızı gibi kendi parametrelerini belirlediğinde, her aşamadaki küçük tutarsızlıklar birbirini iptal etmek yerine birikme eğilimindedir ve bitmiş karton, bir partide beklenenden daha fazla değişen boyutlara veya tutkal kaplamasına sahip olabilir.
Bu ayrıca sorun gidermeyi olması gerekenden daha zor hale getirir. Bitmiş bir kutu yanlış çıkarsa, sorunun kaynağına kadar izini sürmek, tek bir sürekli süreç yerine birkaç bağımsız istasyonu kontrol etmek anlamına gelir. Bir iş akışında ne kadar çok kırılma noktası varsa, bu araştırma o kadar uzun sürer ve sorunu düzeltmek yerine cevap bulmakla o kadar çok üretim zamanı harcanır.
Bir Levhayı Tek Bir Sürekli Hat Üzerinde Takip Etmek
Katlama yapıştırma ve zımbalama makinesi'mizi farklı bir fikir etrafında inşa ettik: levhayı, beslendiği andan bitmiş bir karton olarak çıktığı ana kadar tek bir hatta tutmak, böylece alınması, yeniden konumlandırılması veya ayrı bir ekipmana devredilmesi gereken hiçbir nokta olmaz.
Sıra, levhaları kontrollü ve sabit bir tempoda teker teker hatta çeken otomatik bant emişli besleme ile başlar. Besleme, aşağı yöndeki her şey için ritmi belirlediğinden, otomatik ve tutarlı tutulması, hattın geri kalanının levhalar arasında manuel girdi beklemeden çalışmasını sağlar.
Buradan itibaren levha doğrudan otomatik yapıştırmaya geçer. Yapıştırma, ayrı bir makinede değil, aynı hat üzerinde beslemeyi takip ettiği için, tutkal uygulaması, bir operatörün aktarmadan sonra onu ne kadar doğru yeniden konumlandırdığına bağlı olmaktan ziyade, levhanın geldiği andaki konumuna göre zamanlanır. Ardından otomatik katlama gelir ve yapıştırılmış levhayı yeni bir referans noktası veya manuel bir hizalama adımı gerektirmeden doğrudan katlama aşamasına alır.
Otomatik kalibrasyon, bu sıra boyunca tek bir sabit noktada oturmak yerine çalışır. Levha beslemeden katlamaya doğru hareket ederken kalibrasyon, konumunu kontrol etmeye ve ayarlamaya devam eder; bu, son yapıştırma veya zımbalama aşamasının, önceki adımlardan devralınan küçük hataları birleştirmek yerine doğru bir başlangıç noktasından çalışmasını sağlar.
Hat daha sonra üretilen kartona bağlı olarak ya yapıştırma moduna ya da zımbalama moduna geçer. Her iki mod da kendilerinden önce gelen aynı besleme, katlama ve kalibrasyon aşamalarını paylaşır; bu nedenle yapıştırılmış bir karton ile zımbalanmış bir karton arasında geçiş yapmak, ayrı bir makineyi yeniden yapılandırmak veya levhayı farklı bir hatta yeniden başlatmak anlamına gelmez. Yapıştırma modunda sıra, dakikada yaklaşık 180 metreye kadar mekanik hızlarda çalışır. Zımbalama modunda ortalama zımbalama hızı dakikada yaklaşık 80 metredir ve zımba mesafesi, farklı karton özelliklerine uyacak şekilde 30 ila 120 milimetre arasında ayarlanabilir.
Yapıştırma veya zımbalama tamamlandıktan sonra, bitmiş karton, ihtiyaç duyan kartonlar için isteğe bağlı bir kapak katlama aparatı ile birlikte doğrudan paketlemeye geçer ve ardından bitmiş ürün çıktısı ile otomatik sayma ve istiflemeye devam eder. Hattın başlangıcında düz levha olarak giren levha, aradaki süreçten hiç çıkarılmadan istiflenmiş, bitmiş bir karton olarak ayrılır.
Aktarmalar Neden Hız Kadar Önemlidir
Bir levhayı tek bir sürekli hat üzerinde tutmanın pratik sonucu, ayrı istasyonlardan oluşan bir kuruluma kıyasla aktarma noktalarının sayısının keskin bir şekilde düşmesidir. Daha az aktarma noktası, levhanın kayması için daha az fırsat, istasyonlar arasındaki zamanlamanın kayması için daha az yer ve ilk besleme ile son istif arasında genel olarak daha az manuel taşıma anlamına gelir.
Kalibrasyonun yalnızca bir istasyonda değil, sıra boyunca sürekli olarak çalıştırılması, bir üretim partisi boyunca tutarlılığın nasıl oluştuğunu da değiştirir. Her aşama kendi bağımsız olarak ayarlanmış referans noktasından çalışmak yerine, hat, yapıştırma, katlama ve zımbalama boyunca kalibre edilmiş bir konumu taşır; bu da karton boyutlarının bir partinin ilk parçasından sonuncusuna kadar birbirine daha yakın olmasını sağlar.
Bunun sorun giderme için de pratik bir faydası vardır. Bitmiş bir karton bir kusur gösterdiğinde, tek bir sürekli hattı kontrol etmek, sorunun izini her biri kendi ayarlarına sahip birkaç ayrı makineden geriye doğru sürmekten daha doğrudan bir süreçtir. Bir sorunu fark etmekten kaynağını belirlemeye kadar olan bu daha kısa yol, bir ayarlama gerektiğinde daha az arıza süresine dönüşme eğilimindedir.
Gerçek Avantajın İş Akışı Olduğu Fikri Üzerine İnşa Edilmiştir
LYQZD2600 Ağır hizmet tipi sağlam gövdeli tam otomatik yüksek hızlı katlama yapıştırma ve zımbalama makinesi'mizi, her aşamanın bir sonrakine ne kadar iyi aktarıldığının, herhangi bir tek aşamanın kendi başına ne kadar hızlı çalıştığı kadar önemli olduğu önermesi üzerine tasarlıyoruz. Bir üretim hattı, hızlı bir yapıştırma istasyonuna ve hızlı bir zımbalama istasyonuna sahip olabilir, ancak yine de bir levhanın aralarında manuel olarak taşınması gereken her noktada zaman ve tutarlılık kaybedebilir.
Hattımızın her aşaması, bant emişli beslemeden yapıştırma, katlama, kalibrasyon ve yapıştırma veya zımbalama yoluyla, sonradan birbirine bağlanan bir dizi bağımsız istasyondan ziyade tek bir bağlantılı dizi olarak çalışacak şekilde inşa edilmiştir. Bu süreklilik, hattın, hangi modda çalışıyor olursa olsun, tam bir parti boyunca tutarlı karton boyutları tutmasını sağlar.
Bu iş akışının ürettiğiniz belirli kartonlara nasıl uygulandığını görmek isterseniz, sırayı daha ayrıntılı olarak anlatmaktan veya hattın çalışırken bir gösterisini ayarlamaktan memnuniyet duyarız.
 Ürünler



