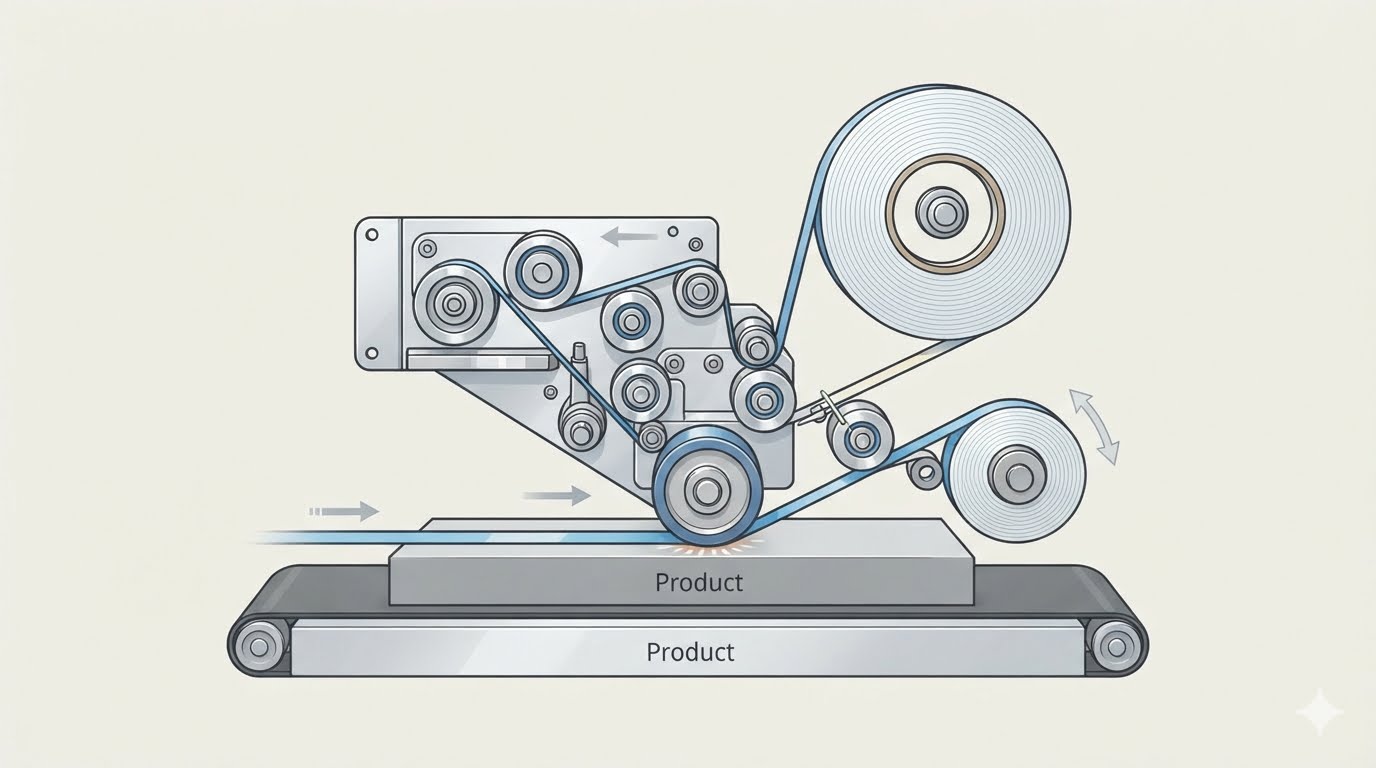
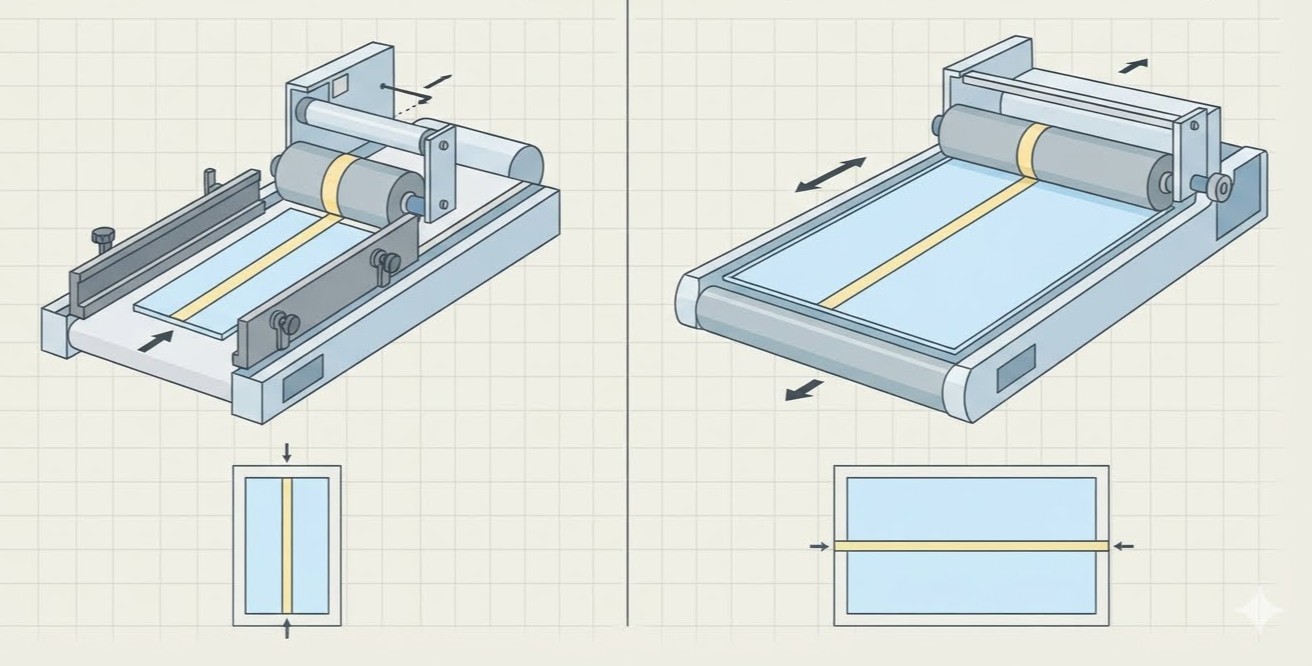
Bantın işaretlenmiş konumunun dışına taşması, genellikle bir bant sorunu değil, daha çok bir besleme sorunudur. Çift taraflı bant uygulama makinesi, bantı yapıştırma başlığı tarafından sabitlenmiş bir konuma yerleştirir; dolayısıyla sonuç, kâğıdın bu başlık karşısından geçtiği anda hangi konumda olduğuyla belirlenir. Kâğıt küçük olduğunda hata payı daralır ve kâğıdın nasıl beslendiği ile hangi konumda yerleştirildiği, bant yerleştirmesinin doğruluğunu belirleyen temel faktör haline gelir.
Neden Küçük Kâğıtlar Hata Payını Daha Da Daraltır?
Küçük bir kâğıt, besleme kayışıyla sınırlı bir temas alanına sahiptir ve onu sabit tutacak yeterli ağırlığı yoktur. En küçük sürtünme değişimi bile kâğıdı istenen yörüngeden saptırabilir; ayrıca kâğıt yapıştırma konumuna hafif bir açıyla girdiğinde, bant da aynı açıda uygulanır. Büyük bir kâğıtta aynı açısal hata geniş bir yüzeye yayılır ve kabul edilebilir tolerans sınırları içinde kalabilir. Küçük bir kâğıtta ise bant, kenar çizgisi veya katlama hattına çok yakın yerleşir; bu nedenle en küçük kayma, bantın bir kısmının hedeflenen alandan dışına çıkmasına neden olabilir.
Malzeme de etkileyici bir faktördür. İnce karton, kaplamalı kâğıt ve kesim ya da basım işleminden sonra toz taşıyan kâğıtlar, besleme kayışına her biri farklı bir sürtünme koşulu sunar. Bir karton türü için ayarlanmış bir besleme sistemi, başka bir karton türünde farklı davranabilir; bu fark, yükün paylaşılacağı yüzeyin daha küçük olduğu küçük formatlarda en belirgin şekilde ortaya çıkar. Ardışık kâğıtlar arasındaki aralık da önemlidir. Düzensiz aralıklar, yapıştırma başlığında zamanlamada düzensizliğe yol açar ve bu durum, kâğıt kenarından farklı mesafelerde başlayan bant şeritleri olarak kendini gösterir.
Geleneksel Besleme Yöntemlerinin Yetersiz Kaldığı Durumlar
Birçok bant yapıştırma hattı hâlâ zamanla tutarlılığını kaybeden besleme bileşenlerine bağlı kalmaktadır. Kayışlar aşınır ve sertleşir; bir zamanlar kâğıdı güvenilir şekilde kavrayan yüzey artık kaymaya başlar. Küçük kâğıtlarda bu kayma ilk olarak gözlemlenir çünkü ekstra traksiyon (yakalama gücü) bulunmaz. Operatörler, üretim sırasında yön vericileri ve hızı ayarlayarak bu duruma tepki verir; ancak bu durum, vardiyadan vardiya farklı sonuçlar üretir.
Elle hazırlık işlemi de başka bir varyasyon kaynağıdır. Yüklemeden önce kareleştirilmemiş yığınlar, eşit olmayan şekilde fanlanan kâğıtlar ve her yeni boyut değişiminden sonra hissederek yapılan ayarlar, makinenin daha sonra düzeltmesini mümkün kılmayan farklar yaratır. Yapıştırma başlığının ayarlanması da ek bir engel oluşturabilir. Başlık, yeniden konumlandırılması için net bir referans noktası içermiyorsa, yeni bir boyut için hareket ettirilmesi daha uzun sürer ve ayar, bir sonraki üretimde tekrarlanmakta zorlanır. Sonuç olarak, tek bir boyutta uzun seri üretim için işleyen ancak küçük formatlı ambalajlarda kısa seriler ve sık boyut değişimleri gibi yaygın durumlarda başarısız kalan bir süreç ortaya çıkar.
Besleme ve Konumlamanın Birlikte Çalışma Mantığı
Hassas bant yerleştirmesi bir ardışık süreçtir ve her aşama bir öncekinden bağımsız değildir. Besleme sistemi, kâğıdı sabit bir hızla ve düz bir çizgide ileriye taşır. Kâğıt, komşu kâğıtlarla düzenli aralıklarla ve tanımlanmış bir yönelimde yapıştırma konumuna ulaşır. Gerekli yan konumda ayarlanmış yapıştırma başlığı, bantı uygular. İlk aşama kararsızsa, başlıkta yapılacak hiçbir ayar sonucu tam olarak telafi edilemez.
Bu nedenle küçük kâğıtlar için pratik süreç, besleme kaynağında başlar. Öncelikle yığının kareleştirildiğinden ve kâğıtların tozsuz olduğundan emin olun. Ardından kayışın kâğıt genişliği boyunca eşit şekilde kavradığından ve besleme hızının formatla uyumlu olduğundan emin olun. Sadece bu adımlar tamamlandıktan sonra yapıştırma başlığının konumu ayarlanmalı ve birkaç deneme kâğıdıyla doğrulanmalıdır. Kısa bir üretim serisinin başlangıcından ve sonundan alınan birkaç kâğıt üzerinde bant ile kâğıt kenarı arasındaki mesafe ölçülerek sapma analizi yapılmalıdır; çünkü ilk ve son kâğıt arasındaki kayma, tek bir örnekten çok daha net bir şekilde besleme kararsızlığını ortaya koyar.
| Faktör | Küçük Kâğıtlar Üzerindeki Etkisi | Ayarlama Yönergesi |
|---|---|---|
| Kayış kavraması | Kayma, eğilme ve düzensiz aralıklara neden olur | Kayışları temiz tutun ve aşınmayı kontrol edin |
| Kâğıt yüzeyi | Toz veya kaplama sürtünmeyi değiştirir | Kâğıdı temizleyin ya da besleme ayarını buna göre uyarlayın |
| Başlık konumu | Bant, kenara çok yakın yerleşir | Konumu yeniden ayarlayın ve birkaç kâğıt üzerinde doğrulayın |
| Bant veya boyut değişimi | İşler arasında ayarlar kayar | Her değişiklikten sonra yerleştirmeyi yeniden kontrol edin |
Küçük Formatlı İşlerde Makinelerimizin Sağladığı Avantajlar
Otomatik çok kafalı çift taraflı bant uygulama makinelerimiz, yüksek sürtünmeli kayışlar etrafında tasarlanmış bir besleme mekanizması kullanır. Bu tasarım, kâğıtları sorunsuz şekilde ileriye taşımayı ve düzenli biçimde teslim etmeyi amaçlar; bu da küçük kâğıtların istenen yörüngede kalması için gerekli kavramayı sağlar. Bu durum özellikle bant şeritlerinin kenarlar veya kıvrım çizgilerine yakın yerleştirildiği, ayrıca kâğıtların çoğunlukla hafif ve kompakt olduğu karton kutular, zarf çantaları ve belge çantaları gibi ürünlerde en çok öneme sahiptir.
Küçük formatlı işlerde sık boyut ve bant değişimi yaygındır; bu nedenle değişim sürecinin tasarımı, ayarların ne sıklıkla doğrulanabileceğini doğrudan etkiler. Makinelerimizdeki yapıştırıcı başlıkları, tek bir anahtarla döndürülerek bant değişimi hızlı ve kolay hale getirilmiştir. Üçgen bant makinelerimizde ise yapıştırıcı başlığı, bir çelik cetvel üzerine monte edilmiş bir el çarkı ile sola ve sağa hareket eder; bu da operatörlere yeniden konumlandırma için görsel bir referans sağlar. Hızlı bant değişimleri ve net bir konumlama referansı, operatörlerin her değişiklikten sonra yerleştirmeyi yeniden kontrol etmelerini teşvik eder ve böylece kısa üretim serileri boyunca tutarlı sonuçlar elde edilmesini destekler.
Çıkış tarafı da aynı ölçüde önemlidir. Makinelerimiz, bağımsız çalışan ve bitmiş kâğıtları düzgün üst üste bindirme (balık pulu) şeklinde teslim eden bir düz çıkış balık pulu toplama kayışıyla donatılabilir. Personel, kâğıtlar geldikçe bant yerleştirmesini inceleyebilir ve tüm parti etkilenmeden önce erken dönem kaymayı tespit edebilir. Parti takibi için isteğe bağlı bir sayma fonksiyonu da mevcuttur. Küçük kâğıtlar, çıkışta dağılma veya yanlış hizalanma eğilimindedir; bu nedenle düzenli toplama işlemi, yapıştırma başlığında elde edilen kalitenin korunmasını da sağlar.
Küçük Formatlı Ürünleriniz İçin Uygun Makine Seçimi
Küçük formatlı ürünler farklı ihtiyaçlara sahiptir; bu nedenle doğru makine seçimi, kâğıt türüne ve iş gereksinimlerine bağlıdır. Otomatik çok kafalı serimiz, karton, karton kutular, oluklu mukavva kutular, zarf çantaları ve belge çantaları üzerine uzun şeritli çift taraflı bant uygulamalarını gerçekleştirir; üçgen bant serimiz ise köşe ve kıvrım uygulamalarını kapsar. Her iki seride de birden fazla çalışma genişliği seçeneği bulunur; bu da makinenin çalıştıracağınız ürünlerin format aralığına uygun şekilde seçilebilmesini sağlar.
Biz üretici olarak, çift taraflı bant aplikatör cihazlarımızı küçük kâğıtların sonuçlarını belirleyen faktörlere göre tasarladık: besleme kayışındaki kavrama gücü, hızlı bant değişimleri, net bir başlık konumlama referansı ve düzenli kâğıt toplama. Ürünleriniz küçük kartonlar, kartlar veya zarf tarzı çantalar içeriyorsa, lütfen bize kâğıt boyut aralığınızı, karton tipinizi ve bant spesifikasyonunuzu gönderin. Ekibimiz, ürününüze özel uygun bir makine konfigürasyonu önerecek; böylece stabil besleme ve hassas bant yerleştirmesi üretim sürecinize rutin bir unsur haline gelecektir.
 Uygulama Senaryoları