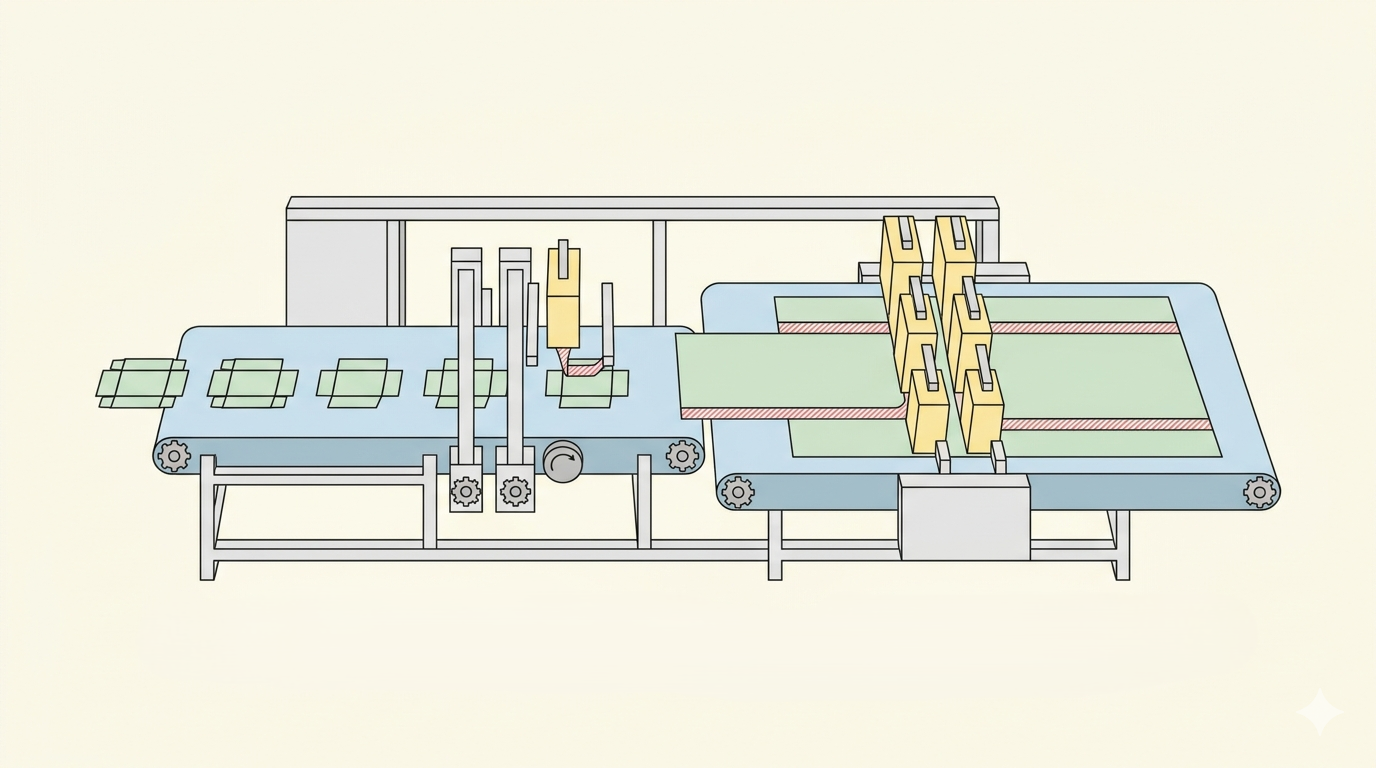
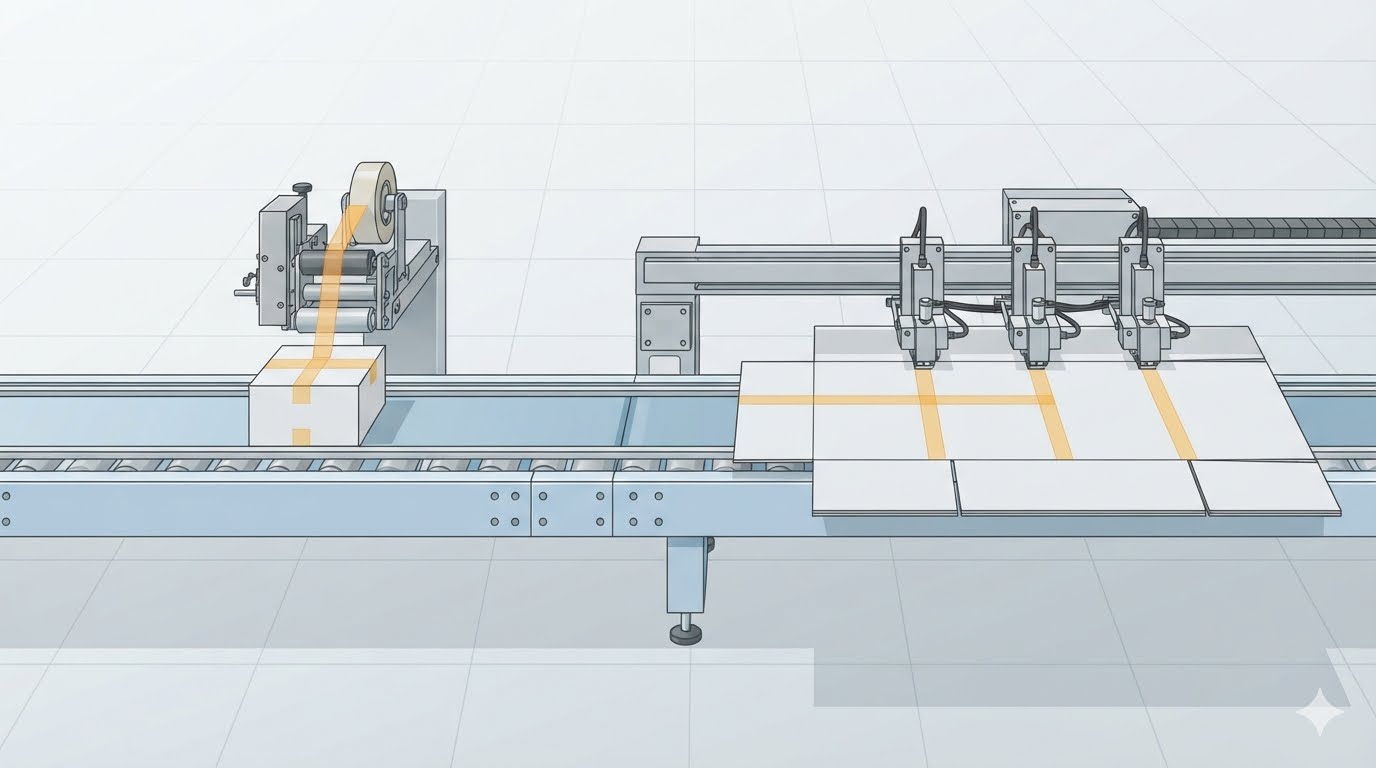
Otomatik çok kafalı çift taraflı bant uygulayıcı aparatı, düzgün çalışması için uygun bir güç kaynağına ihtiyaç duyar. Kurulumdan önce atölyenin elektrik sisteminin makinenin gereksinimleriyle — faz sayısı, gerilim, frekans ve toplam güç tüketimi dahil — uyumlu olup olmadığı kontrol edilmelidir. Bu bilgileri önceden doğru belirlemek, kurulum gecikmelerini ve beklenmedik elektrik tesisat işlerini önlemeye yardımcı olur.
Üç Fazlı Güç Kaynağı ve Toplam Güçün Pratikte Ne Anlama Geldiği
Üç fazlı alternatif akım, birbirleriyle zaman içinde faz kaydırmalı gerilim taşıyan üç adet faz iletkeni üzerinden iletilir. Bu düzenleme, motorlar ve diğer büyük yükler için uygundur; bu nedenle çoğu dönüşüm makinesi üç fazlı besleme kullanır. Besleme tipi, gerilim ve frekansla birlikte değerlendirilmelidir; çünkü bu üç parametre de atölye beslemesiyle tam olarak eşleşmelidir. Sadece gerilimin eşleşmesi yeterli değildir: 50 Hz’lik bir makine 60 Hz’lik bir kaynağa bağlanırsa ya da üç fazlı bir makine tek fazlı bir hatla beslenirse, makine tasarlandığı gibi çalışmaz.
Toplam güç ise farklı bir kavramdır. Bu değer, makinenin tüm bölümlerinin birlikte çalıştığı sırada çektiği elektrik gücünü ifade eder ve besleme hattı, dağıtım panosu ile kablo kesitlerinin yeterli kapasiteye sahip olup olmadığını değerlendirmek için kullanılır. Bu değer modellere göre değişir; bu yüzden her zaman sipariş edilen modelin teknik veri sayfasından alınmalıdır. Atölye beslemesi bölgesel olarak da değişebilir; hatta aynı fabrikada bile ana binadan uzak bir depo alanı, farklı konfigürasyonlara sahip olabilir. Dolayısıyla teknik veri sayfası, yerel ortamda ‘normal’ kabul edilen varsayımlara değil, gerçek besleme koşullarına karşı okunmalıdır.
Elektriksel Uyumsuzlukların Sorunlara Neden Olduğu Durumlar
Uyumsuzluklar genellikle üç şekilde kendini gösterir. Birincisi, gerilim, frekans veya faz sayısı açısından temel bir uyumsuzluktur. Makine ya hiç çalışmaz ya da elektriksel bileşenlerini aşırı yükleme riski taşıyan bir şekilde çalışır; bu sorunun çözümü, teslimattan sonra değil, sipariş kesinleşmeden önce düzenlemek çok daha kolaydır.
İkincisi, besleme kapasitesinin yetersiz olmasıdır. Makinenin toplam gücüne çok yakın boyutlandırılmış bir hat veya koruma anahtarı yük altında devreye girerek açabilir; ya da başka ekipmanlar çalıştırıldığında gerilim düşebilir. Bu tür ara kesintiler teşhis edilmesi zor olur ve her biri üretim sürecini keser; ayrıca işlemde olan kağıt levhalar üzerindeki bant yerleştirilmesini bozabilir.
Üçüncüsü, yanlış topraklama veya faz sırasının ters olmasıdır. Zayıf topraklama hem güvenlik riski oluşturur hem de kontrol devrelerine elektriksel gürültü bulaştırabilir; ters faz sırası ise motorun ters yönde dönmesine neden olabilir. Bu sorunlar yeni tesisatlarda nadir değildir ve hepsi doğru sırayla yapılan kısa bir kontrolle önlenebilir.
Atölye Beslemesini Kontrol Etmek İçin Pratik Bir Sıra
Mantıklı bir kontrol, teknik veri sayfasıyla başlar. Modelin belirttiği faz sayısı, gerilim ve frekans değerlerini doğrulayın ve bunları hedef konumdaki besleme ile karşılaştırın. Bu üç parametreden herhangi biri farklıysa, teslimattan önce üreticiyle görüşün.
Belirtilen toplam güç değerini kullanarak yetkili bir elektrik mühendisi, besleme hattının, dağıtım panosunun ve koruma cihazlarının makineyle birlikte aynı devrede çalışan diğer yüklerle uyumlu olup olmadığını onaylayabilir. Kablo kesiti ve anahtar derecelendirmeleri kablo uzunluğuna, döşeme yöntemine ve yerel elektrik yönetmeliklerine bağlıdır; bu nedenle genel değerler vermiyoruz ve bu değerlendirmeyi elektrik mühendisine bırakıyoruz. Genel başvuru için standart IEC 60204-1, makinelerin elektrik teçhizatını tanımlar.
Güç Sağlandıktan Sonra Makinelerimizin Sunduğu Performans
Doğru güç beslemesi başlangıç noktasıdır; günlük üretimde asıl önemli olan, makinenin bu gücü nasıl kullandığıdır. Otomatik çok kafalı çift taraflı bant yapıştırma makinelerimiz, hattın her bölümüyle aynı sonucu elde etmeye odaklanacak şekilde tasarlanmıştır: her kağıt levhası üzerine doğru konumda ve sabit hızda bant uygulanması.
Üretim, besleme bölümüyle başlar; yüksek sürtünmeli bir kayış sistemi, levhaları pürüzsüz hareket ettirir ve düzenli bir şekilde ileriye taşır. Kararlı besleme, doğru bant yerleştirilmesinin temelidir ve bu nedenle makinelerimiz karton, karton levha, oluklu mukavva, zarf çantaları ve belge çantalarını aynı tutarlılıkla işleyebilir. Tüm süreç PLC kontrolü altında yürütülür; besleme, bant yapıştırma ve toplama işlemlerini tek bir süreç olarak koordine eder. Böylece operatörler üç ayrı istasyon değil, tek bir bütünleşik sistemle çalışır.
Değişim süreleri birçok hat için zaman kaybına neden olur ve yapıştırıcı kafamızın tasarımı tam da bu noktaya odaklanmıştır. Kafa, bir tuşa basmakla döner; böylece bir bant değişimi yaklaşık 30 saniye sürer. Haftalık olarak çok sayıda farklı boyut ve bant türü üreten atölyelerde daha kısa değişim süreleri, vardiyanın daha büyük kısmının üretimde geçmesini sağlar. Üçgen bant makinemizde yapıştırıcı kafa, bir çelik cetvel üzerine monte edilmiş bir el çarkı ile sola ya da sağa hareket ettirilebilir; bu, operatörlerin yeni bir ürün için yeniden konumlandırma yaparken net bir referans noktası sunar.
Çıkış bölümünde düz ileri yönlü balık pullu toplama kayışı, bitmiş levhaları düzgün bir üst üste bindirme dizilimiyle teslim eder; parti kontrolleri için isteğe bağlı bir sayaç fonksiyonu da mevcuttur. Çalışanlar, levhalar geldikçe bant yerleştirilmesini görsel olarak kontrol edebilir ve gevşek bir yığın halinde sıralamadan doğrudan toplayabilirler. Bu özellikler birlikte, müşterilerimizin yaptığı işleri destekler: karton kutular ve kasalarda uzun şerit bant, zarf ve belge çantalarında kolay yırtılabilir bant, hızlı ve tekrarlanabilir ayarın en çok önem kazandığı, birçok farklı boyutta kısa üretim serileri.
Farklı Atölye Koşulları İçin Güç Planlaması
Aynı kontroller birkaç yaygın durumda geçerlidir. Yeni bir üretim hattı, besleme rotalaması ve koruma cihazlarının makineye göre baştan tasarlanabilmesi nedeniyle en fazla esnekliği sunar. Ekipmanın başka bir depo veya siteye taşınması durumunda beslemenin eşleşeceği varsayılmamalı; teknik veri sayfası yeni konumla tamamen karşılaştırılmalıdır. Zaten bir katlama yapıştırma makinesi, zımbalama makinesi veya başka bir dönüşüm ekipmanı kullanan bir atölye, yalnızca yeni makinenin gücü değil, ana besleme üzerindeki toplam yükü de göz önünde bulundurmalıdır.
Üretici olarak, her çift taraflı bant yapıştırma makinesinin elektriksel koşullarını teknik veri sayfasında açıkça belirtiyoruz; otomatik çok kafalı makinelerimiz ve üçgen bant makinelerimiz, çeşitli çalışma genişliklerinde sunulduğu için üretim yöneticisi, ürünü öncelikle makineye göre seçebilir ve ardından bu makinenin atölye beslemesiyle uyumunu kontrol edebilir. Yeni bir hattı planlıyorsanız ya da yerleşim yerinizi değiştiriyorsanız, lütfen atölye besleme koşullarınızı, levha boyutlarınızı ve bant özelliklerinizi bize gönderin; ekibimiz, ürünlerinizle ve güç planınızla uyumlu bir makine konfigürasyonu önerecektir.
 Uygulama Senaryoları