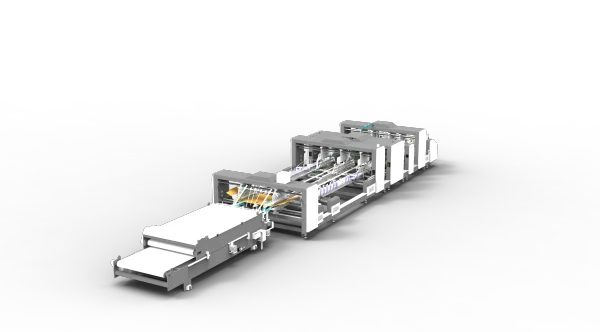
Bazı oluklu mukavva kartonlar, tek bir levhadan üretimini pratik kılmayacak kadar büyüktür ya da boyutları bu yöntemi işlevsel olarak engeller. Üreticiler, bu tasarımları iki ayrı karton parçasına bölebilir, parçaları ayrı ayrı işleyebilir ve birleştirme bölümünü kullanarak birleştirebilirler. İki parçalı katlama ve yapıştırma makinesinde bu bölüm, her iki parçanın konumlandırmasını, yapıştırılmasını ve bastırılmasını kontrol eder. Bu bölümün doğruluğu, kartonun kareliğine, dikiş kalitesine ve nihai paketin taşıma ile istif koşullarına dayanma yeteneğine doğrudan etki eder.
Yaygın Birleştirme Kusurları ve Nedenleri
İki parçalı katlama ve yapıştırma makinesinde, her iki karton parçası da birleştirme bölümüne ulaşmadan önce besleme, yapıştırma ve katlama aşamalarından geçer. Karşılaştıklarında kenarları ve kıvrım çizgileri tam olarak çakışmalıdır. Hatta çok küçük bir konumlandırma sapması bile dikiş boyunca görünür kusurlara neden olabilir.
"Balık kuyruğu" (fishtailing), yaygın bir örnektir: İki parça arasındaki boşluk, dikiş boyunca giderek daralır ya da genişler; bu durum birleşim noktasının düzensiz görünmesine yol açar. Kıvrım çizgilerinin hizasızlığı ve boşluk tutarsızlıkları ayrıca kartonun kareliğini ve panel yerleşimini de olumsuz etkileyebilir.
Bu sorunlar genellikle sürecin daha erken aşamalarında köken alır. Eğri besleme, bir boş kartonun birleştirme bölümüne yanlış açıyla ulaşmasına neden olabilir. Taşıma hızlarındaki tutarsızlık, iki parça arasında göreli hareket oluşturabilir. Özellikle mekanik durduruculara ve elle konumlandırmaya dayalı makineler, karton boyutu değişikliklerinde operatör müdahalesini artırır. Hatta mükemmel şekilde hizalanmış parçalar bile, yapıştırıcı kaplaması yetersiz veya bastırma basıncı düşük olduğunda zayıf bir birleşim oluşturabilir.
Servo Konumlandırma ve Bağımsız Kayış Taşıma
İki parçalı katlama ve yapıştırma makinemizde, birleştirme işleminden önce karton parçalarının konumlandırılması için dört adet servo kontrollü durdurucu kullanılır. Bu düzenleme, tamamen elle hizalamaya dayalı bir yaklaşımdan ziyade, kontrollü bir konumlandırma sağlar. Ayrıca bir bellek fonksiyonu mevcuttur; operatörler, tekrarlanan karton spesifikasyonları için durdurucu pozisyonlarını kaydedebilir ve gerektiğinde geri çağırabilirler.
Rehber plakaları, elektrikli tahrikli vida-mil ayarlama sistemiyle donatılmıştır. Pozisyonları farklı karton boyutlarına uyacak şekilde ayarlanabilir; böylece karton kenarlarını istenen birleştirme konumuna doğru yönlendirirler.
Birleştirme bölümündeki düz taşıma kayışları, bağımsız servo motorlar tarafından tahrik edilir. Ayrı tahrik sistemleri, taşıma hareketini bağımsız olarak kontrol etmeyi sağlar; bu da iki karton parçasının koordinasyonunu kolaylaştırır ve aktarım sırasında göreli yer değiştirmeyi azaltır.
Birleştirme işleminden önce, bir fotoelektrik algılama cihazı kartonun konumunu kontrol eder. Ardından servo tahrikli mekanizma, konumlandırma ayarlarına göre birleştirme hareketini tamamlar. Bastırma tekerlekleri, taşıma sırasında kartonu kayışlara doğru sabit tutar; bu, istemsiz hareketleri önlerken aynı zamanda çalışma gürültüsünü görece düşük seviyede tutar.
Bu özellikler, özellikle büyük boş kartonların işlenmesinde oldukça değerlidir. Küçük boyutlu bir kartonda besleme sapması sınırlı etki yaratabilir; ancak aynı sapma, uzun bir beyaz eşya ya da mobilya kartonunda çok daha belirgin hale gelebilir.
Dikişte Sıcak Eritme ve Soğuk Yapıştırıcı Uygulaması
Konumlandırma doğruluğu, birleştirme kalitesinin yalnızca bir parçasıdır. Yapıştırıcı uygulaması ve bastırma işlemi, iki parçanın güvenilir şekilde bir arada kalmasını sağlar.
Birleştirme bölümümüz, sıcak eritme ve soğuk yapıştırıcıyı birlikte uygular. Sıcak eritme, başlangıçta hızlı yapışma sağlar ve karton makine içinde ilerlemeye devam ederken dikişi tutmaya yardımcı olur. Soğuk yapıştırıcı ise kuruma sürecinde bağlayıcı gücünü geliştirir; bu da dikişin uzun vadeli bütünlüğünü destekler.
Kaplama işleminden sonra karton, taşıma ve bastırma bölümüne geçer. Ayarlanabilir üst bastırma, yapıştırılan yüzeyler arasında teması sürdürürken yapıştırıcıların bağlayıcı gücünü geliştirmelerine olanak tanır. Opsiyonel pnömatik basınç regülasyonu, farklı üretim gereksinimlerine göre bastırma kuvvetini ayarlamak için ek bir yöntem sunar.
Bastırma kuvveti, karton kalınlığına ve kutu yapısına uygun olmalıdır. Yetersiz basınç, dikişin bazı bölgelerinin zayıf yapışmasına neden olabilir; eşit olmayan basınç ise dikiş boyunca teması bozabilir. Dolayısıyla konumlandırma, yapıştırıcı kaplaması ve bastırma işlemi, tek bir koordine süreç olarak çalışmalıdır.
Beyaz Eşya, Mobilya ve Endüstriyel Ambalajdaki Uygulamalar
Büyük beyaz eşya kartonları, iki parçalı üretim için tipik bir uygulamadır. Buzdolapları, çamaşır makineleri ve benzeri ürünler, geniş ve yüksek ambalaj formatları gerektirir. Bu kartonlar genellikle taşıma ve istifleme yüklerini karşılayabilmek için çift duvarlı ya da daha kalın oluklu mukavva kullanır. Birleştirme bölümü, büyük paneller boyunca hizalamayı korumalı; yapıştırılan dikiş ise tüm karton boyunca tutarlı kalmalıdır.
Mobilya ambalajı ise farklı bir zorluk sunar. Düz paket (flat-pack) mobilya genellikle uzun ve dar kartonlar kullanırken, monte edilmiş mobilya çok daha büyük boyutlar gerektirebilir. Bu siparişler, karton uzunluğu ve genişliğinde sık değişiklikler içerebilir. Kaydedilen servo konumlandırma ayarları, daha önce işlenmiş spesifikasyonların tekrar üretimine geçildiğinde tekrarlanan kurulum çalışmalarını azaltmaya yardımcı olur.
Endüstriyel ekipman ambalajı, yük dağılımı ve karton dayanımı üzerine daha fazla vurgu yapar. Makine parçaları, motorlar ve diğer ağır bileşenler, paketin içine yoğunlaşmış yükler oluşturabilir. Eşitsiz köşeler ya da zayıf yapıştırılmış dikişler, istifleme basıncı altında kartonun dayanımını düşürebilir. Doğru birleştirme işlemi, tasarlanan karton geometrisini korumaya ve tutarlı dikiş oluşumunu desteklemeye yardımcı olur.
Özel şekilli kartonlar da başka bir uygulama alanıdır. Tasarımda alışılmadık boyutlar ya da panel düzenlemeleri bulunuyorsa, bu tasarımı ayrı parçalara bölmek, levha yerleşimi ve baskısı açısından daha fazla esneklik sağlayabilir. Tasarıma bağlı olarak bu yaklaşım, tüm kartonu tek bir büyük boyutlu boş levhadan üretmeye kıyasla malzeme israfını da azaltabilir.
Üretim Sürecinde Dikiş Kalitesi Kontrolleri
Boyut değişikliği ya da makine kurulumundan sonra üretilen ilk karton, sürekli üretim başlamadan önce mutlaka incelenmelidir. Dikiş boyunca boşluk tutarlı kalmalı, her iki parçanın kıvrım çizgileri çakışmalı ve nihai karton tasarlanan kare şekline sahip olmalıdır. Kartonun iki köşegeninin uzunluğunun karşılaştırılması, karelik kontrolü için pratik bir yöntemdir.
Yapıştırılan dikiş ayrıca eksik yapışma, kenar kalkması ve eşit olmayan bastırma izleri açısından da kontrol edilmelidir. Kartonun düzgünlüğü, nemi ve yapıştırıcı koşulları nihai sonucu etkileyebilir; bu nedenle düzenli denetimler, üretim kalitesinin tutarlılığını sağlamak için hayati öneme sahiptir.
İki parçalı katlama ve yapıştırma makinemiz, büyük boyutlu karton üretimini daha yönetilebilir hale getirmek üzere tasarlanmıştır. Konumlandırma belleği, tekrarlanan kurulum çalışmalarını azaltırken; bağımsız taşıma ve koordine edilmiş birleştirme işlemi, operatörlerin farklı karton boyutlarıyla daha kolay başa çıkmasını sağlar. Büyük beyaz eşya kartonlarından uzun mobilya kutularına ve ağır endüstriyel ambalaja kadar, makinemiz üreticilerin büyük formatlı karton üretim kapasitelerini genişletmelerini amaçlayan, esnek üretim desteği, tutarlı işleme ve pratik bir çözüm sunar.
 Uygulama Senaryoları