


Bir hat, düşük hız testi sırasında genellikle sorunsuz çalışır, ancak normal üretim hızına çıkarıldığı anda hizalanmamış kutular atmaya başlar. Genel tepki, hızı düşürmek ve bunu makinenin bir sınırlaması olarak kabul etmektir. Ancak çoğu durumda, gerçek neden oluklu mukavva kutu katlama yapıştırma makinesinin daha yüksek hızı kaldıramaması değildir; asıl neden, konveyör bölümünde, düşük hızda neredeyse önemsiz olan küçük bir izleme hatasının, hız onu yükseltecek kadar arttığında görünür hale gelmesidir.
Hızı Artırdığınızda Hizalamanın Neden Bozulduğu
Konveyör bantları nadiren mükemmel bir şekilde ortalanmış olarak başlar ve iyi bakımlı bir hatta bile hafif bir kayma normaldir. Düşük hızda, bu kaymanın kendini düzeltmesi için zaman vardır veya yeterince hızlı birikmez ve sorun yaratmaz. Hız arttığında, aynı küçük hata daha kısa bir zaman diliminde birikir ve düşük hızda düz bir şekilde ilerleyecek olan bir kutu, bir sonraki istasyona ulaşmadan önce bir kenara doğru sürüklenmeye başlar. Bu, konveyör sistemlerinde genel olarak iyi belgelenmiş bir modeldir: düşük hızda zararsız olan küçük hizalama hataları, mesafe ve hızla birlikte, özellikle daha uzun konveyör hatlarında büyür. Bir katlama yapıştırma makinesinin konveyör bölümü tam olarak bu tür bir sistemdir; bu nedenle hizalama bozukluğu, yavaş bir test çalışması sırasında değil, genellikle bir hat amaçlanan çalışma hızına getirildikten sonra ortaya çıkar.
İkinci bir katkıda bulunan faktör, basıncın bant boyunca nasıl uygulandığıdır. Birçok konveyör bölümü, kutu uzunluğu veya stilinden bağımsız olarak bandın tüm genişliği boyunca tek bir farklılaştırılmamış basınç ayarına dayanır. Bu, kendi başlarına sabit kalacak kadar kısa ve sert olan kutular için oldukça iyi çalışır, ancak daha uzun veya daha ince kutular, ön ve arka kenarlar düzgün bir şekilde tutulsa bile bant yolunun ortasında destek kaybedebilir. Düşük hızda, bu orta bölüm dengesizliği küçüktür. Yüksek hızda, kutunun konveyörü temizlemeden önce konumundan kaymasına izin vermek genellikle yeterlidir.
Hizalama bozukluğu bir dizi hurda kutuya dönüşmeden önce erken işaretleri tanımak yardımcı olur. Bir kenar boyunca eşit olmayan aşınma gösteren bir bant, her iki yönde rastgele değil de sürekli olarak aynı tarafa sürüklenen kutular veya hız arttıkça hafif bir titreşim veya ses değişikliği, izlemenin sabit kalmak yerine hareket etmeye başladığının göstergeleridir. Bu işaretler bir anda değil, kademeli olarak ortaya çıkma eğilimindedir; bu nedenle genellikle birkaç parti etkilendikten sonra fark edilirler.
Üçüncü bir faktör, özellikle bir kalıp değişiminden sonra ortaya çıkar. Konveyör basıncı ve konumlandırması her yeni kutu stili için manuel olarak sıfırlanmak zorunda olduğunda, özellikle önceki ayarlar tamamen temizlenmemişse, bir sonraki çalışmaya küçük tutarsızlıkların taşınması için yer vardır. Hizalama sorunları, genellikle bir kalıp değişiminden sonraki ilk birkaç yüz parçada yoğunlaşır; bu, mekanik bir arızadan çok, henüz düzeltilmemiş kalan kurulum farklılıklarına işaret eder.
Konveyör Bölümümüzün Bunu Ele Almak İçin Nasıl Tasarlanığı
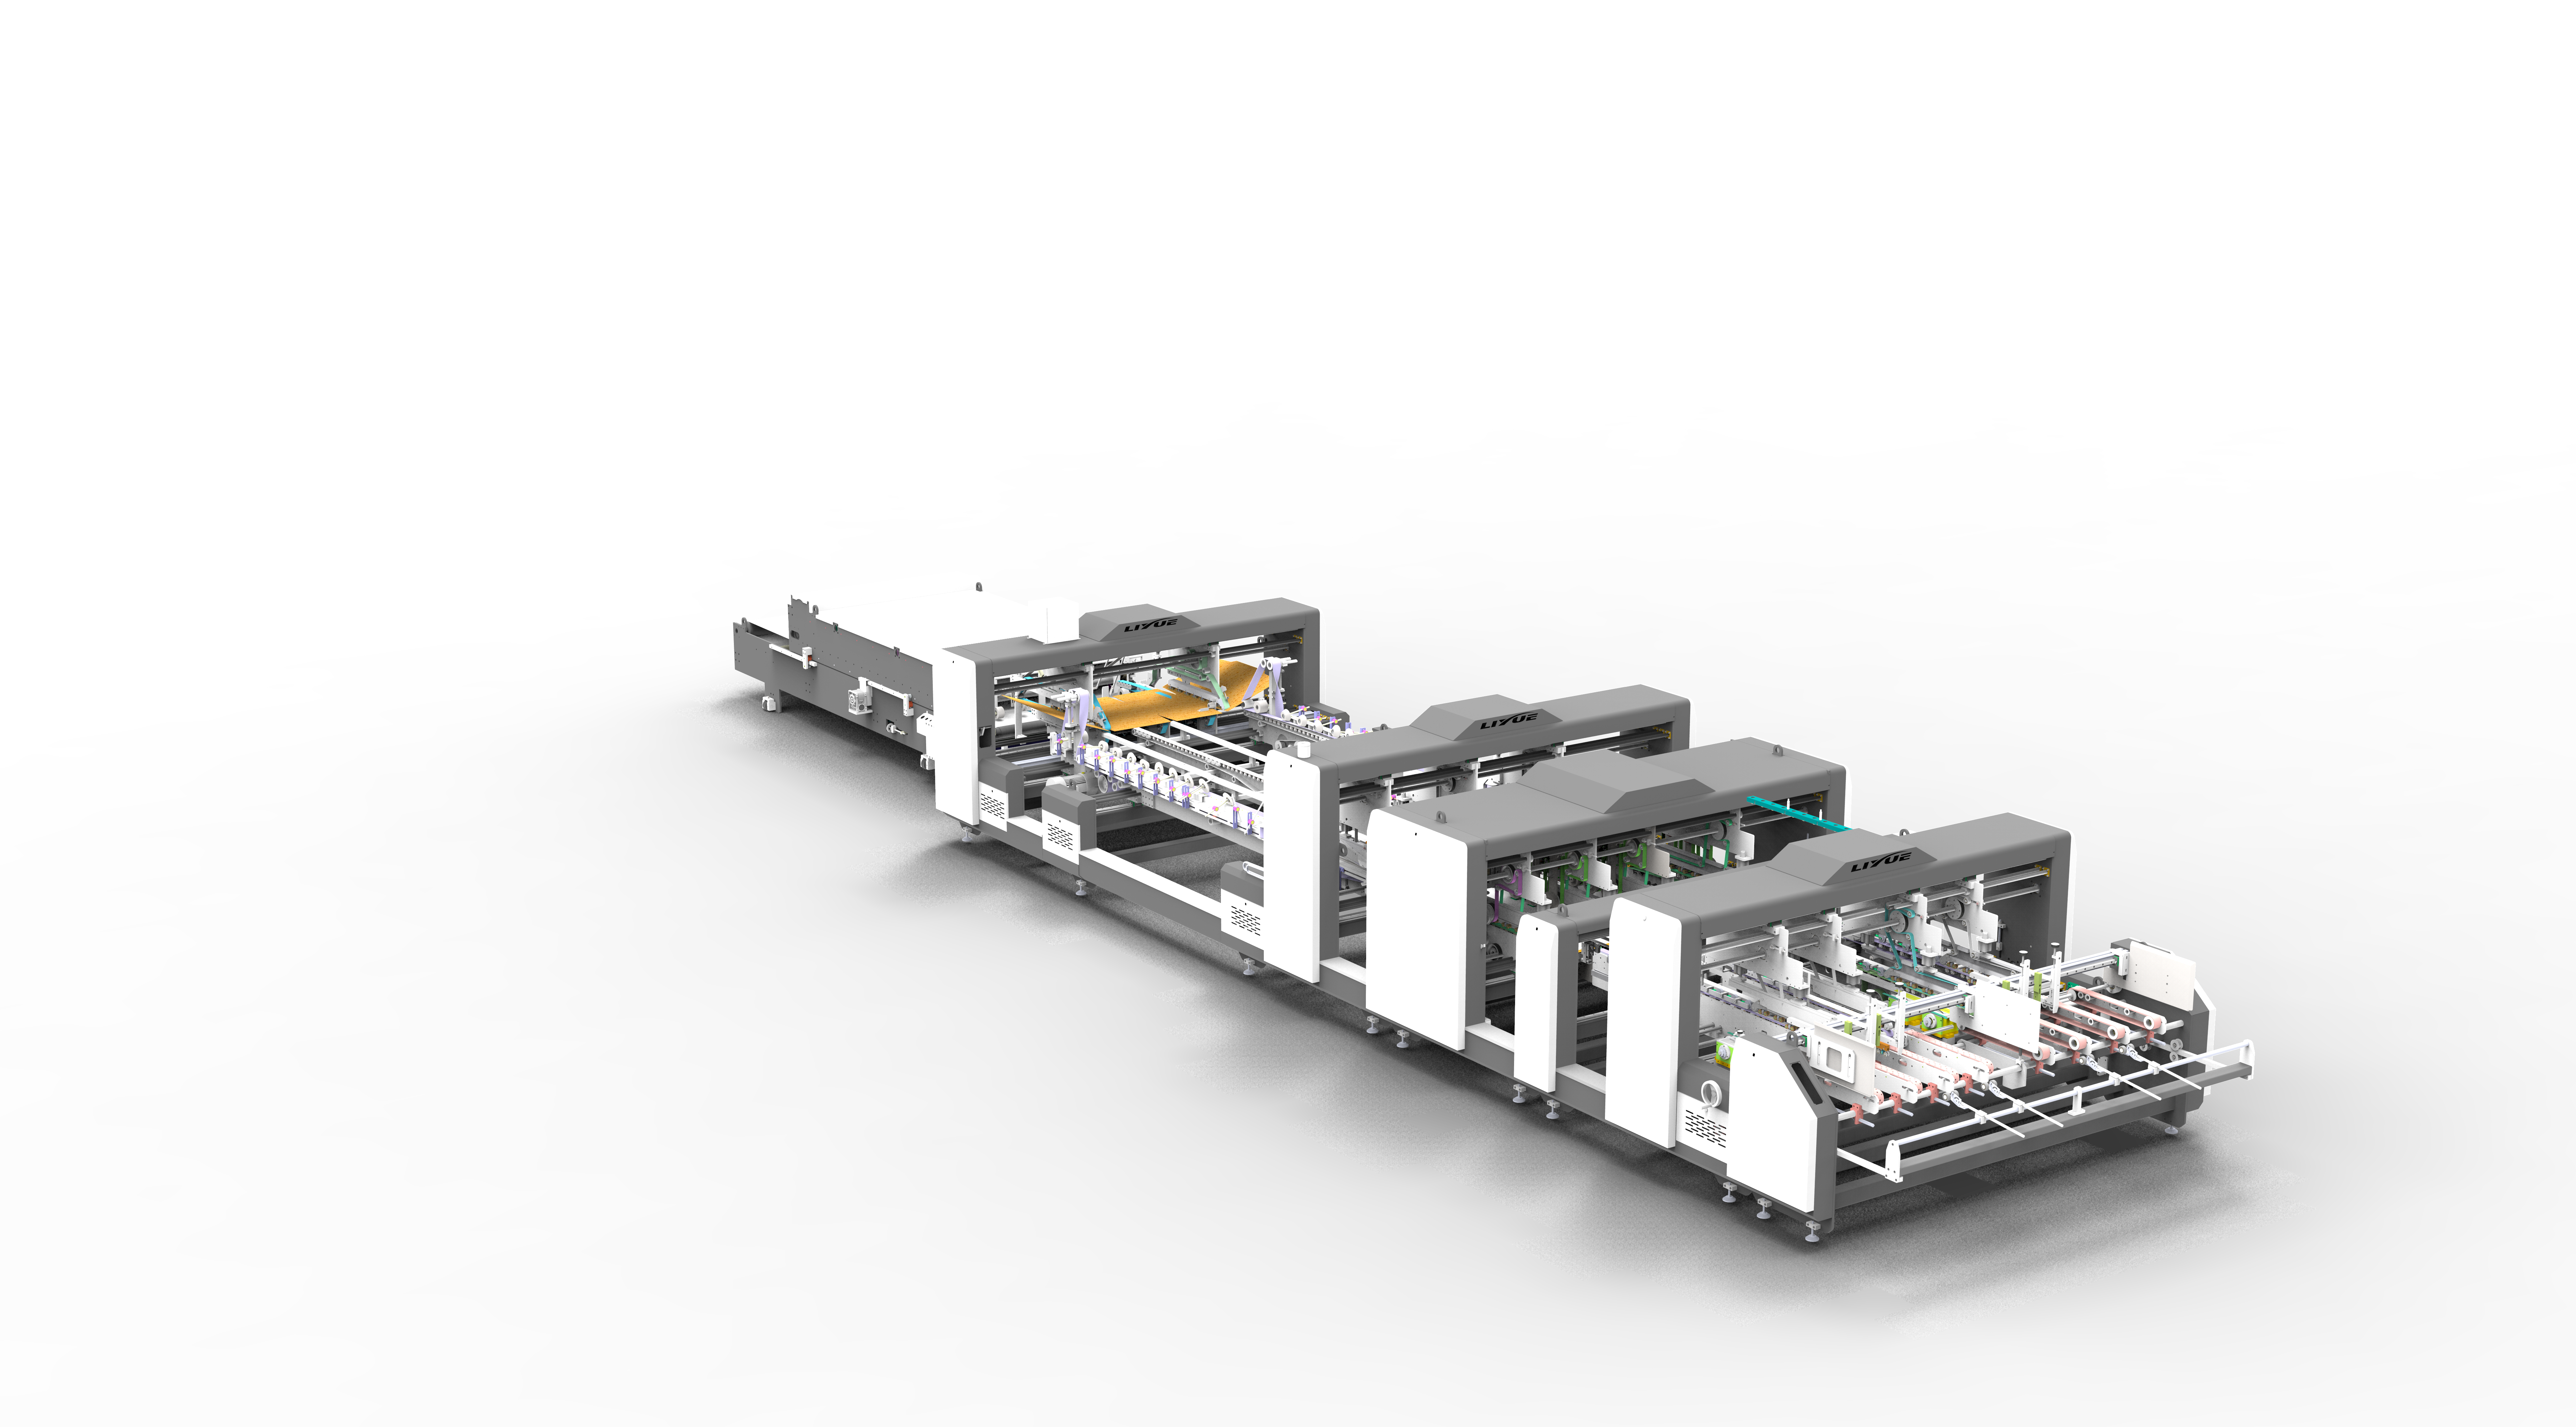
Oluklu mukavva kutu katlama yapıştırma makinelerimizdeki konveyör bölümünü, yüksek hızlı stabiliteyi daha hızlı bir motorun yan ürünü olarak ele almak yerine, bu belirli arıza noktaları etrafında tasarladık.
Konveyör, hem manuel hem de otomatik takip modlarını destekleyen motor tahrikli bir sistem üzerinde çalışır. Takip modunda konveyör, koşullardan bağımsız olarak sabit bir hızda çalışmak yerine kutuların bölümden gerçekte nasıl geçtiğine yanıt verir; bu, bir hat nominal çıkışına doğru itildiğinde ortaya çıkan hızdan bağımsız kayma türünü azaltır.
Tek bir farklılaştırılmamış basınç ayarından kaynaklanan orta bölüm dengesizliğini gidermek için konveyör bölümü, bant boyunca tek bir genel ayar yerine dört bağımsız kontrollü basınç bölgesi kullanır. Bu, basıncın kutu uzunluğuna ve stiline göre ayarlanmasına olanak tanır; böylece daha uzun veya daha ince bir kutu, düz bir şekilde ilerlemesini sağlamak için yalnızca kenar basıncına güvenmek yerine gerçekten ihtiyaç duyduğu yerde destek alır. Bu bölge tabanlı kontrol, istikrarlı yüksek hızlı çalışma ile kademeli kayma arasındaki farkın çoğunun geldiği yerdir; çünkü kutuların stabiliteyi kaybettiği noktayı doğrudan ele alır ve hattın aşağısında bunu telafi etmek yerine sorunu çözer.
Kalıp değişiminden sonraki üçüncü sorun, kalan kurulum farklılığı, basınç kontrol sistemine yerleşik bir hafıza çağırma işlevi aracılığıyla ele alınır. Operatör, her yeni kutu stili için basıncı ve konumlandırmayı elle sıfırlamak yerine, belirli bir stil için kaydedilmiş ayarları çağırabilir; bu, hizalama sorunlarının bir kalıp değişiminden sonraki ilk parçalarda yoğunlaştığı küçük tutarsızlıkları ortaya çıkarma eğiliminde olan manuel tahmin işlemini ortadan kaldırır. Kalınlık veya sertlik açısından farklılık gösteren levha türleri çalıştıran tesisler için, sabit bölge ayarlarının tek başına başarabileceğinin ötesinde konveyör basıncında ince ayar yapmak üzere isteğe bağlı bir silindir basınç ayar sistemi de mevcuttur.
Sadece Konveyörde Değil, Hat Boyunca Stabilite
Konveyör izleme doğruluğu, onu besleyen istasyonlar zaten iyi hizalanmış bir kutu teslim ettiğinde en iyi şekilde korunur. Bağımsız olarak tahrik edilen üst ve alt paletlere sahip bir kareleme bölümü, konveyöre ulaşmadan önce kutu konumlandırmasını tutarlı tutar ve motor ayarlı kılavuz bantlar etrafında inşa edilmiş bir birleştirme bölümü, konveyöre giren kutunun, hatta daha önce eklenen hizalama bozukluğunu telafi etmek yerine zaten kare olmasını sağlamaya yardımcı olur. Bu istasyonların hiçbiri konveyör bölümünün yaptığının yerini almaz, ancak iyi hizalanmış bir girdiyle çalışan bir konveyör, neden olmadığı sorunları düzeltmeye çalışan bir konveyöre göre hızda izlemesini çok daha güvenilir bir şekilde korur.
Bu sistemin arkasındaki tahrik bileşenleri, mekanik düzen kadar önemlidir. Programlanabilir hafıza ayarlarıyla eşleştirilmiş motor tahrikli basınç bölgeleri, operatörlere, her kutu stili değiştiğinde hisle yeniden ayarlanması gereken manuel bir ayar yerine tekrarlanabilir bir kurulum sağlar. Bu tekrarlanabilirlik, izleme doğruluğunu korumak için hızdan ödün verilmesini gerektirmek yerine, bir hattın daha yüksek çıktıya doğru itilirken sabit kalmasını sağlar.
Tahmin Yürütmeden Tam Hıza Ulaşmak
Yüksek hızda kutu hizasının bozulması, nadiren bir oluklu mukavva kutu katlama yapıştırma makinesinin sınırına ulaştığının bir işaretidir. Bu genellikle, hızın görünür kıldığı bir izleme hatasının, kutu uzunluğu için ayarlanmamış basınç kontrolünün veya son kalıp değişiminden kalan kurulum farklılığının sonucudur. Bu noktaları, takip konveyör kontrolü, bölge tabanlı basınç ayarı ve hatırlanabilir ayarlar aracılığıyla doğrudan ele almak, genellikle bir hattın, operatörleri makinenin gerçekte yapabileceğinden daha yavaş çalışmaya iten kayma olmadan amaçlanan çıkış hızına ulaşmasını sağlar.
Bir oluklu mukavva kutu katlama yapıştırma makinesi üreticisi olarak, konveyör bölümümüzü, çeşitli kutu uzunlukları ve hızlarında çalışan üretim hatlarından gelen geri bildirimlere dayanarak tam olarak bu nedenler etrafında inşa ediyoruz. Hattınız daha yüksek çıktıya doğru itildiğinde hizalama bozukluğu gösteriyorsa, teknik ekibimiz kutu aralığınızı ve mevcut kurulumunuzu inceleyebilir ve izleme sorununun gerçekte nereden kaynaklandığını belirlemenize yardımcı olabilir.
 Ürünler



