


Üretim hızını kağıt ağırlığına, kutu stiline ve iş karmaşıklığına göre ayarlamak, oluklu mukavva kutu yapıştırmada karşılaşılan süregelen zorluklardan biridir. Hız kontrolü bu değişkenlere ayak uyduramadığında, genellikle kağıt hizasında bozulma, sıkışma veya tutarsız yapıştırma kalitesi ortaya çıkar. Değişken frekanslı hız kontrolü, katlama-yapıştırma makinesine sabit veya kademeli bir ayar yerine kademesiz, gerçek zamanlı hız ayarı yapma imkanı vererek bu sorunu çözer.
Dişli Kutusu Tabanlı Hız Kontrolünün Dezavantajları
Eski nesil katlama-yapıştırma makineleri, çalışma hızını değiştirmek için genellikle mekanik dişli kutularına veya kasnak sistemlerine dayanır. Hızı bu şekilde ayarlamak, genellikle fiziksel olarak dişlilerin veya kayışların değiştirilmesi anlamına gelir ki bu da yavaş, hassas olmayan ve değişimi yapan kişiye bağlı bir işlemdir. Bu sistemler genellikle yalnızca birkaç sabit hız kademesi sunduğundan, kağıt ağırlığına veya kutu karmaşıklığına gerçek zamanlı olarak ince ayar yapamazlar.
Bir diğer yaygın sınırlama, uygun hızlanma ve yavaşlama kontrolünün olmamasıdır. Bir makine aniden çalıştığında veya durduğunda, mekanik yükteki ani değişim, besleme veya katlama aşamasında kağıt konumunun kaymasına eğilimli olup, yanlış besleme ve sıkışma riskini artırır. Zamanla, bu tür tekrarlayan mekanik darbeler ayrıca kayışlarda, rulmanlarda ve tahrik bileşenlerinde aşınmaya yol açarak servis aralıklarını kısaltır ve bakım sıklığını artırır.
Bu sistemlerde iş değişiklikleri de genellikle daha uzun sürer, çünkü doğru hız ayarları tekrarlanabilir, kaydedilmiş bir parametreden ziyade operatör deneyimine bağlıdır. Aynı makinede aynı işi çalıştıran iki operatör, hızı sadece biraz farklı ayarladıkları için farklı sonuçlar elde edebilir. Üretim katında bu durum, daha yüksek reddetme oranları, yeniden ayarlama için daha sık duruşlar ve uzun vadeli bakım maliyetine eklenen hız kaynaklı aşınma olarak kendini gösterir.
Değişken Frekanslı Hız Kontrolü Nasıl Çalışır?
Genellikle invertör olarak adlandırılan bir değişken frekanslı sürücü, mekanik dişli değişiklikleri yerine motora sağlanan elektrik akımının frekansını değiştirerek motor hızını ayarlar. Bu, katlama-yapıştırma makinesinin sabit kademeler arasında atlamak yerine sürekli bir hız aralığında hareket etmesini sağlar, böylece çalışma hızı gerçek iş gereksinimlerine daha yakın bir şekilde eşleştirilebilir.
Uygulamada, hız kontrolü tek bir motora izole bir şekilde uygulanmaz. Makinenin besleme, katlama, yapıştırma ve sayma-fırlatma bölümlerinin koordineli bir şekilde hareket etmesi gerekir, bu nedenle frekans kontrol mantığı bu aşamaları birbirine bağlar, her birini bağımsız olarak ayarlamak yerine. Bu, hız değiştikçe genel üretim hattının senkronize kalmasını sağlar ki bu, hız ayarının kendisi kadar çıktı tutarlılığı için de önemlidir.
Hızlanma ve yavaşlama eğrileri, bu kontrol mantığının diğer bir parçasıdır. Sürücü, aniden başlayıp durmak yerine, hızı kademeli olarak artırıp azaltır, bu da makinedeki mekanik şoku azaltır ve çalıştırma veya kapatma sırasında kağıdın konumundan kayma olasılığını düşürür. Bu, frekans kontrolünün daha az yanlış beslemeye ve daha az kümülatif aşınmaya katkıda bulunmasının daha doğrudan yollarından biridir.
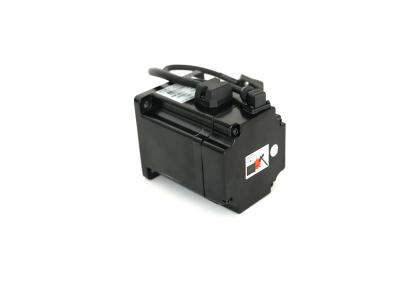
Bu kontrolü sağlamak için kullanılan motor ve sürücü konfigürasyonu da uzun vadeli güvenilirlik için önemlidir. Schneider gibi köklü bir tedarikçiden alınan bir frekans dönüştürücü, genellikle ana güç çıkışı için bir ana tahrik motoru, ince hız regülasyonu için bir ayar motoru ve daha yüksek hassasiyetin gerektiği yerlerde, daha hızlı tepki ve daha sıkı kontrol gerektiren aşamalar için bir servo motor ile eşleştirilir. Ek yapma bölümü, bunun pratikte neden önemli olduğuna iyi bir örnektir: bağımsız çift servo motor sürüşü, ek yapma kenarının, paylaşılan bir mekanik bağlantının izin vereceğinden daha doğru bir şekilde konumlandırılmasına ve ayarlanmasına olanak tanırken, fotoelektrik algılama, kağıt özellikleri değiştikçe ek yapma kaydının tutarlı kalmasına yardımcı olur. Bu bileşenleri, özellikleri bağımsız bir satış noktası olarak ele almak yerine uzun vadeli güvenilirliği göz önünde bulundurarak seçiyoruz; bu nedenle makinelerimiz standart olarak Schneider frekans dönüştürücülerini Delta servo motorları ve PLC kontrolü ile eşleştirir.
Bunun Katlama-Yapıştırma Makinesi Performansı İçin Anlamı
Katlama, yapıştırma ve presleme bölümlerine değişken frekanslı kontrol getirmek, yukarıda açıklanan sorunların birçoğunu oldukça doğrudan bir şekilde ele alır. Sürekli hız ayarı, çalışma hızının sabit bir ayara zorlanmak yerine kağıt ağırlığına ve kutu stiline göre ayarlanmasına olanak tanır, bu da hız uyumsuzluklarından kaynaklanan hiza bozukluklarını ve sıkışmaları azaltmaya yardımcı olur. Yumuşak kalkış ve yumuşak duruş kontrolü, aksi takdirde kağıdın kaymasına ve bileşen aşınmasının hızlanmasına katkıda bulunacak mekanik şoku azaltır.
Bir Delta PLC ve HMI paneli gibi bileşenler etrafında inşa edilen dokunmatik ekran ve PLC tabanlı kontrol, belirli işler için hız parametrelerinin ayarlanmasına, kaydedilmesine ve çağrılmasına olanak tanır. Bu, bir değişikliğin bireysel operatör deneyimine ne kadar bağlı olduğunu azaltır, çünkü depolanmış bir parametre seti her seferinde sıfırdan oluşturulmak yerine yeniden yüklenebilir. Pratik anlamda bu, değişim süresini kısaltma ve farklı operatörler ile vardiyalar arasında çıktıyı daha tutarlı hale getirme eğilimindedir, ancak gerçek sonuçlar kağıt stoğuna, kutu tasarımına ve ekipmanın nasıl bakımının yapıldığına göre değişecektir.
Hız kontrolü ayrıca makinenin geri kalan hassasiyetinden bağımsız olarak çalışmaz. Örneğin bir katlama bölümü, içine besleme yapan kayışlar katlama zamanlamasına uygun şekilde eşleştirilmiş bir hızda çalıştığında daha tutarlı performans gösterir; bu nedenle frekans kontrolünü ve katlama doğruluğunu ayrı özellikler olarak değil, birbirine bağlı tasarım hususları olarak ele alırız. Aynı mantık, aşağı yöndeki yapıştırma ve presleme aşamaları için de geçerlidir; burada tutarlı besleme hızı, daha eşit bir yapıştırıcı uygulamasını ve presleme temasını destekler.
Bileşen Seçimi ve Üretim Yaklaşımı
Değişken frekanslı bir hız kontrol sisteminin güvenilirliği, yalnızca kontrol mantığının kendisine değil, aynı zamanda bireysel bileşenlerinin kalitesine de büyük ölçüde bağlıdır. Katlama-yapıştırma makinelerimiz, kontrol arayüzü için NSK veya Hualon'dan lineer kılavuz raylar, bir Delta PLC ve HMI, Omron röleleri, Schneider kontaktörleri ve hız kontrol sisteminin çekirdeği olarak bir Schneider frekans dönüştürücü kullanır. Ana, ayar ve servo motorlar Maili ve Delta gibi köklü tedarikçilerden temin edilir ve makine gövdesi, tanınmış bir uluslararası standarda göre 16mm soğuk işlem görmüş çelik levhadan üretilir. Bu, bileşen seçiminde bilinçli bir yaklaşımdır: mevcut en yüksek özelliği listelemek yerine, kanıtlanmış uzun vadeli çalışma geçmişine sahip parçalara öncelik veririz.
Bir katlama-yapıştırma makinesi üreticisi olarak, hız kontrol sistemini, katlama bölümü, ek yapma bölümü ve yapıştırma aşamalarının birlikte çalıştığı daha geniş bir hassas tasarımın bir parçası olarak görüyoruz. İster standart kutu stilleri çalıştırıyor olun, ister belirli bir üretim hattına uyarlanmış bir konfigürasyona ihtiyacınız olsun, mühendislik ekibimiz, gerçek kağıt özelliklerinize ve çıktı gereksinimlerinize dayanarak motor ve sürücü konfigürasyon seçeneklerini sizinle birlikte değerlendirebilir. Katlama-yapıştırma makinesi modellerimizin tam teknik parametrelerini incelemek veya bir demonstrasyon ayarlamak için mühendislik ekibimizle doğrudan iletişime geçmekten çekinmeyin.
 Ürünler



