


Yapışma mukavemeti, oluklu mukavva kutu üretiminde en belirleyici faktörlerden biridir. Bir kapatma-yapıştırma makinesi yüksek hızda çalışabilir, ancak alttaki yapıştırma sistemi buna ayak uyduracak şekilde tasarlanmamışsa, kutular dikiş yerinde hatalı çıkabilir. Ambalaj endüstrisinde karton ağırlıkları, kaplamalar ve sipariş çeşitliliği artmaya devam ettikçe, üreticiler ekipmanlarının sadece ne kadar hızlı katlayıp yapıştırdığına değil, aynı zamanda tutkalı nasıl uyguladığına da daha fazla dikkat etmektedir.
Geleneksel Yapıştırma Yöntemlerinin Yetersiz Kaldığı Noktalar
Tek bir soğuk tutkal sistemi etrafında inşa edilmiş çoğu kapatma-yapıştırma makinesi, benzer bir dizi sınırlamayı paylaşır. Soğuk tutkalın sertleşmesi için zamana ihtiyacı vardır ve bu bekleme süresi, hattın zayıf veya eksik bağlantı riski olmadan ne kadar hızlı çalışabileceğine pratik bir üst sınır koyar. Atölye koşulları başka bir değişken ekler: nemli ortamlarda veya soğuk aylarda, soğuk tutkal düzensiz bir şekilde kürlenebilir ve yapışma mukavemetini bir üretimden diğerine tahmin etmek zorlaşır. Daha ağır karton stokları ve lamine veya kaplamalı yüzeyler, soğuk tutkalın bu daha az gözenekli malzemelerde tam ve eşit temas sağlamakta tek başına zorlanması nedeniyle sorunu daha da karmaşık hale getirir.
Uygulama mekanizmasının kendisi de ek riskler getirir. Temel fırça veya tekerlek tabanlı tutkal uygulaması, özellikle bileşenler sürekli kullanımla aşındıkça, tutkalı eşit olmayan bir şekilde dağıtma eğilimindedir. Aylarca çalıştıktan sonra orijinal hassasiyetini kaybetmiş bir tutkal tekerleği, bazı bölgelerde boşluklar ve diğerlerinde aşırı birikme bırakacaktır ve bu sonuçların ikisi de yapışma kalitesi veya hat temizliği için iyi değildir. Bu daha basit yapıların çoğu aynı zamanda tek bir tutkal türü etrafında inşa edilmiştir; bu da, farklı bir alt tabaka veya daha hızlı bir teslimat süresi gerektiren bir sipariş geldiğinde ayar yapmak için çok az alan bırakır.
Yapıştırma doğruluğu ve panel konumlandırması, ilk bakışta göründüklerinden daha yakından bağlantılıdır. Bir makinedeki tutkal çark grupları düzgün bir şekilde eşleşmediğinde veya senkronize olmadığında, özellikle üretim hızı arttıkça, kutular hattan çarpık veya yanlış hizalanmış olarak çıkabilir. Bu tür bir ikincil konumlandırma hatası, tek bir bariz arıza olarak değil, hurda oranında yavaş bir artış olarak kendini gösterme eğilimindedir; bu da onu yakalamayı zorlaştırır ve hatta tekrar eden bir sorun haline geldiğinde düzeltmeyi daha maliyetli hale getirir.
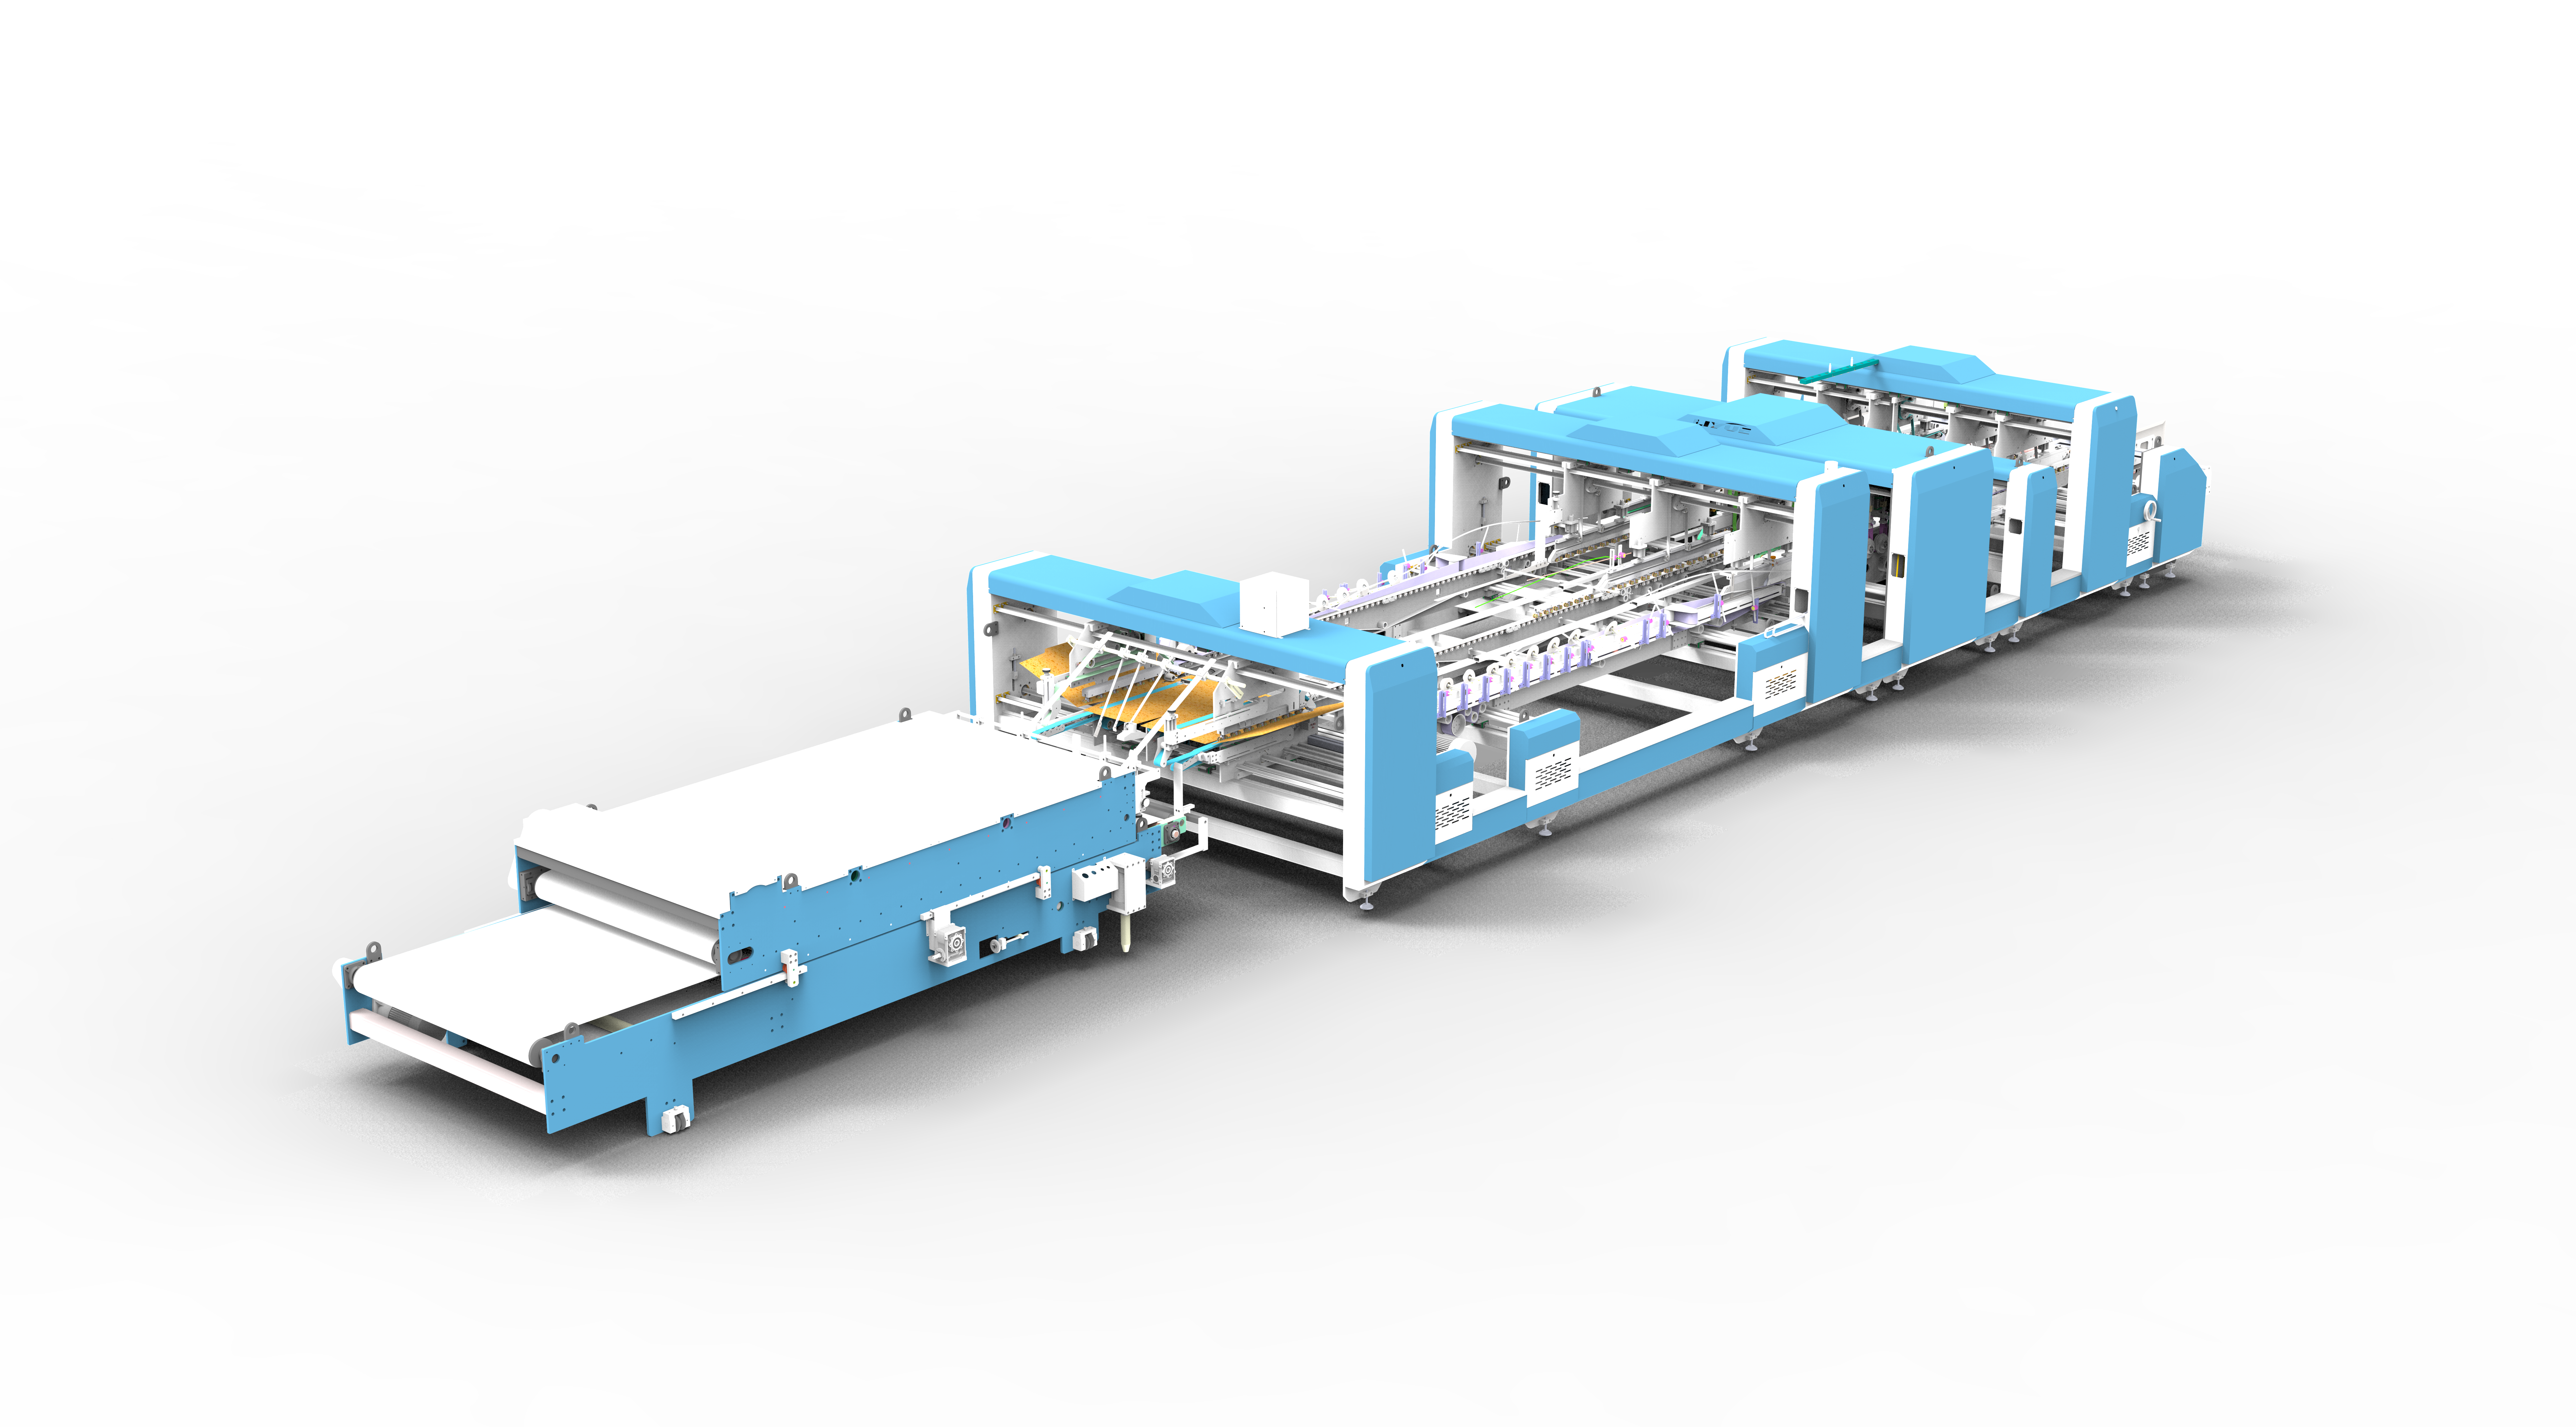
Yapıştırma Teknolojisinde Ne Değişti?
Mekanik bir silindir yapıştırma yapısı, bunun çoğunu kaynağında çözer. Tek bir temas noktasına veya fırça geçişine güvenmek yerine, silindir, karton yüzeyiyle sürekli dönme teması yoluyla yapıştırıcı uygular; bu, daha düzgün bir tutkal filmi üretir ve daha az tutarlı uygulama yöntemleriyle gelen boşlukları ve birikmeyi azaltır. Bu yapı ayrıca, sürekli çalışma altında hassasiyetini daha uzun süre koruma eğilimindedir, çünkü dönme hareketi aşınmayı sabit bir fırça veya dar bir tekerlek kenarından daha eşit bir şekilde dağıtır.
Bu silindir mekanizmasını hem sıcak hem de soğuk tutkal daldırma kabiliyetiyle eşleştirmek, üreticilere işi yapıştırıcıya uydurmak yerine yapıştırıcıyı işe uydurma konusunda daha fazla esneklik sağlar. Sıcak tutkal hızlı bir şekilde kürleşir; bu, bekleme süresinin sınırlı olduğu ve teslimat süresinin önemli olduğu daha hızlı, sürekli üretimleri destekler. Soğuk tutkal, özelliklerinin daha uygun olduğu belirli alt tabakalar veya belirli üretim gereksinimleri için uygun bir seçim olmaya devam etmektedir. Aynı yapıştırma bölümünde her iki seçeneğe de sahip olmak, üretim ekiplerinin, makineyi yeniden yapılandırmaya veya farklı tutkal türleri için ayrı ekipman getirmeye gerek kalmadan, yaklaşımlarını sipariş bazında ayarlayabilecekleri anlamına gelir.
Bazı siparişler, tam yüzeyli bir silindir geçişinin sunabileceğinden daha fazlasını gerektirir; özellikle karmaşık geometrilere sahip kutular veya geniş kapsama alanından çok hassas, yerelleştirilmiş yapıştırıcı yerleşiminin önemli olduğu özel kartonlar. İsteğe bağlı bir sprey tutkal sistemi bu boşluğu doldurur; tutkalı gerçekten ihtiyaç duyulan yere uygular ve tam bir silindir geçişinin, tasarımın gerektirdiğinden daha fazla malzeme kullanacağı işlerde israfı azaltır.
İkincil konumlandırma sorunu, doğrudan tutkal çark gruplarının konfigürasyonu ile ele alınır. Yapıştırma bölümünü, her ikisi de soğuk uygulama için yapılandırılmış iki tutkal çark grubu etrafında yapılandırmak, makineye panellerin üretim hızında hareket ederken hizalanmasını sağlamak için daha sağlam bir temel kazandırır. Hem yapıştırmayı hem de konumlandırma doğruluğunu yönetmek için tek bir uygulama noktasına güvenmek yerine, çift grup konfigürasyonu bu sorumluluğu dağıtır; bu, kutuların daha hızlı üretim döngülerinde neden hizalanmış kaldığının önemli bir parçasıdır.
Bu Unsurlar Pratikte Nasıl Birlikte Çalışır?
Bu bileşenlerin hiçbiri sorunu tek başına çözmez; kazançlar, nasıl entegre edildiklerinden gelir. Mekanik silindir uygulaması, sıcak ve soğuk daldırma kabiliyeti, isteğe bağlı bir sprey tutkal sistemi ve çift soğuk tutkal çark grubu etrafında inşa edilmiş bir kapatma-yapıştırma makinesinin yapıştırma bölümü, yapıştırma zorluğunu aynı anda birkaç açıdan ele almak üzere tasarlanmıştır: silindir yapısından eşit yapıştırıcı kaplaması, siparişe göre tutkal türünü değiştirme esnekliği, tam bir silindir geçişinin uygun olmadığı durumlarda hedefli uygulama ve çift çark grubu konfigürasyonundan daha güvenilir panel hizalaması.
Ekipmanı değerlendiren üreticiler için, bu tür entegre bir yapıştırma bölümünün pratik değeri, üretim alanında birkaç somut şekilde kendini gösterir. Yapışma tutarlılığı, atölye sıcaklığına ve nemine daha az bağımlı hale gelir, çünkü makine, dar bir koşul aralığının dışında dengesiz performans gösteren tek bir tutkal türüyle sınırlı değildir. Alt tabaka esnekliği artar, çünkü soğuk tutkalı tek başına zorlayan daha ağır veya kaplamalı kartonlar, bunun yerine sıcak tutkal uygulamasıyla işlenebilir. Ve genellikle uyumsuz tutkal çark gruplarına dayanan hizalama sorunlarının tekrarlayan bir hurda sorununa dönüşme olasılığı azalır, çünkü çift grup yapısı, konumlandırma doğruluğunu sonradan akla gelen bir şey olarak değil, yapıştırma işleminin bir parçası olarak yönetmek üzere inşa edilmiştir.
Yapıştırma Bölümü Tasarımına Yaklaşımımız
Kapatma-yapıştırma makinelerimizdeki yapıştırma bölümünün arkasındaki düşünce budur: eşit kaplama için mekanik silindir uygulaması, üretim ekiplerinin tek bir tutkal türüne kilitlenmemesi için çift sıcak ve soğuk daldırma kabiliyeti, daha hassas uygulama gerektiren siparişler için isteğe bağlı bir sprey tutkal sistemi ve üretim hızında doğru ikincil konumlandırmayı desteklemek için yapılandırılmış çift soğuk tutkal çark grubu. Çeşitli alt tabakalar ve sipariş hacimleri üzerinde doğrudan oluklu mukavva kutu üreticileriyle çalışan bir üretici olarak, bu konfigürasyonu, sadece kağıt üzerinde çözülmesi kolay olanlara değil, üretim alanında gerçekten ortaya çıkan yapıştırma zorlukları etrafında inşa ettik.
Yapıştırmayla ilgili duruş süresini nasıl azaltacağınızı, farklı karton türlerinde tutarlılığı nasıl artıracağınızı veya bir kapatma-yapıştırma makinesinin yapıştırma bölümünün nasıl tasarlandığını daha iyi anlamak istiyorsanız, teknik ekibimiz spesifikasyonları ayrıntılı olarak anlatmak veya ekipmanın çalışırken bir gösterimini ayarlamak için hazırdır. Üretim hattınıza ve en çok çalıştığınız alt tabakalara hangi konfigürasyonun uyduğunu görüşmek için bizimle iletişime geçin.
 Ürünler



