


Oluklu mukavva kutu talebi nadiren sabit kalır. Mevsimsel zirveler, promosyon kampanyaları ve müşterilerin stok planlarındaki değişimler, tek bir yıl içinde sipariş hacimlerini yukarı ve aşağı doğru hareket ettirir. En yoğun haftalar için boyutlandırılmış bir üretim hattı, diğer dönemlerde yetersiz kullanılırken; ortalama talebe göre boyutlandırılmış bir hat, siparişler aniden arttığında mücadele etmekte zorlanır.
Neden Dalgalanan Siparişler Geleneksel Katlama-Yapıştırma Makinelerini Zorlar?
Sipariş hacmi yalnızca zorluğun yarısıdır. Dalgalanan talep genellikle daha kısa parti miktarları ve daha geniş bir kutu boyutu yelpazesiyle birlikte gelir; bu nedenle makine, adı üzerinde belirtilen nominal çıktıdan çok daha sık sıfırlanmak zorundadır. Geleneksel ekipmanlarda her sıfırlama işlemi, yönlendirici kılavuzların yeniden konumlandırılması, besleme ayarlarının tekrar yapılması ve katlama ile yapıştırma çizgilerinin doğru görünmesi için test kartonlarının çalıştırılması anlamına gelir. Parti miktarları küçük olduğunda bu ayarlama süresi, çalışma vardiyesinin büyük bir kısmını tüketebilir.
Besleme bir sonraki zayıf noktadır. Birçok eski makine tek bir karton istif konumuna dayanır; bu nedenle operatör, mukavva replenish (yenileme) işlemi için hattı yavaşlatmak ya da durdurmak zorundadır. Uzun partilerde bu duraklama önemsiz bir rahatsızlıktır. Ancak kısa ve sık tekrarlayan partilerde bu kesintiler birikir ve etkin çıktıyı sessizce düşürür. Düzensiz besleme ayrıca kartonların kaymasına neden olur; kayan bir karton ise çarpık katlama veya düzensiz yapıştırma sekmesine yol açar.
Kalite tutarlılığı resmi tamamlar. Aşınmış bantlar, manuel kılavuz ayarları ve sınırlı yapıştırıcı seçenekleri, düşük ve yüksek çalışma hızlarında aynı standartta üretim yapmayı zorlaştırır. Sessiz bir ayda yavaş çalışan ve zirve ayında maksimum kapasitede çalışan bir fabrika, her iki koşulda da tahmin edilebilir şekilde davranabilen bir makineye ihtiyaç duyar. Makine bu beklentiyi karşılayamadığında, yeniden işleme, reddedilen kartonlar ve müşteri şikayetleri artma eğilimi gösterir.
Besleme ve Eklem (Splicing) Tasarımının Makine Performansı Üzerindeki Etkisi
Bu sorunlara yaklaşımımız, değişim süresini ve yapıştırma doğruluğunu en çok etkileyen iki bölümle başlar: besleyici ve eklem (splicing) ünitesi. Diğer bölümler de önemlidir ancak bu ikisi, makinenin değişken iş yüklerine ne kadar iyi uyum sağladığını belirler.
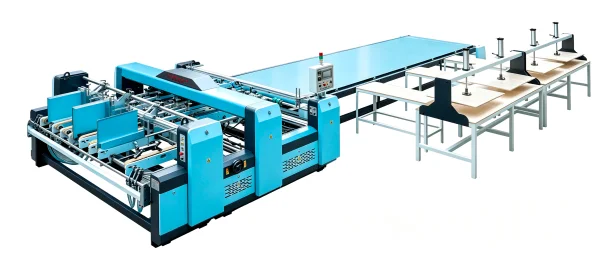
Besleyici, bağımsız çift servo motorlarla çalışan geniş kauçuk bantlardan oluşan bir sistem kullanır; bu da kartonun bir tarafa kaymadan kare şeklinde ilerlemesini sağlar. İki ayrı karton istif konumu sağlanmıştır ve bu konumların yerleşimi, tahta kalınlığına göre ayarlanabilir. Bir istif makineye beslerken operatör diğerini hazırlayabilir; böylece replenish işlemi üretim akışını kesmek zorunda kalmaz. Besleyici ayrıca bir vorteks emme pompasıyla çalışan aşağı yönlü emme yapısı uygular; bu yapı, kartonu bantlara sıkıca bastırarak pürüzsüz ve düzgün taşımaya destek verir. Ayarlanabilir besleyici bıçakları, operatörün gerçek örnek ölçüsüne uygun olarak asimetrik uzunluğu ayarlamasına olanak tanır; ayrıca yerleşim tasarımı, kurulum sırasında atık karton üretmemeyi amaçlar.
Eklem (splicing) bölümü, hem değişim süresi hem de yapıştırma kalitesi sorunlarını birlikte ele alır. Kılavuz plakası yapısı, elektrikli kontrol ile çalışan bir ana vida ile ayarlanır; bu, tekrarlayan manuel yeniden konumlandırmayı daha hızlı ve tekrarlanabilir bir işleme dönüştürür. Çift servo motorlar taşıma bantlarını sürer; bu sayede kutu boşluğu dikiş bölgesi boyunca daha yüksek hassasiyetle ilerler. Çelik toplar mukavvayı sıkıştırırken plastik kapak gürültüyü azaltır ve yapıştırıcının sağlam bağ kurmasını destekler. Yapıştırılmış arayüzde sıcak ve soğuk çift kaplama birleşimi eklemenin dayanıklılığını artırır; bir fotoelektrik cihaz silindirleri yönlendirerek eklemenin istenen pozisyonda gerçekleşmesini sağlar.
Yapıştırma bölümü bu işlemleri mekanik rulo uygulamasıyla destekler. Operatörler, tahta türü ve yapıştırıcı gereksinimlerine göre sıcak veya soğuk bağlama yöntemleri arasında seçim yapabilir; ayrıca bir püskürtme yapıştırıcı sistemi de opsiyon olarak sunulur. Yan tarafta monte edilen çift yapıştırıcı sistemi, karton stilinin bir siparişten diğerine değiştiği durumlarda kartonun ikincil konumlandırılmasını iyileştirir.
Yarı Otomatik Makinemizin Dalgalanan İş Yüklerini Nasıl Yönettiği
Bu bileşenlerin değeri, gerçek üretim durumlarına uyarlandığında daha net ortaya çıkar. Büyük bir alışveriş etkinliğinden önceki haftalar gibi mevsimsel zirveler sırasında bir fabrika, tek bir operatör ekibiyle sürekli üretim ihtiyacını duyar. Çift istif konumları, üretim akışını kesmeden mukavva replenish işlemini mümkün kılar; servo sürümlü besleme ise vardiyenin devam ettiği süre boyunca karton konumunun sabit kalmasını sağlar.
Bir fabrika, farklı kutu boyutlarına sahip birçok küçük siparişi üstlendiğinde, kurulum süresi tepe hızından daha fazla önem kazanır. Kılavuz plakalarının elektrikli ayarı, bir spesifikasyondan diğerine geçiş için gerekli çabayı kısaltır; ayarlanabilir istif konumları ise yeni tahta boyutunu büyük yeniden yapılandırma olmadan takip eder. Tek bir günde birkaç kısa parti içeren yerel ambalaj alıcılarına hizmet veren bir fabrika, bu tür esneklikten en çok faydalanır.
Daha yavaş aylarda yarı otomatik yapılandırma yine de pratiktir. Operatörler yükleme ve izleme süreçlerine dahil kalır; bu da siparişler azaldığında makineyi ekonomik tutarken, aynı ekipmanın talep geri döndüğünde daha yüksek hızda çalışabilmesini sağlar. Çünkü makine, çok istasyonlu formatta çift kartonlu katlama-yapıştırma işlevi gerçekleştirir; bu da fabrikalara daha küçük ekipmanların karşılayamayacağı daha büyük tahtaları işlemeleri için bir çözüm sunar. Bu makineyi hem çok istasyonlu hem de tek istasyonlu düzenlerde üretiyoruz; böylece seçim, mevcut zemin alanı ve beklenen tahta boyutlarına göre yapılabilir.
Yarı Otomatik ile Tam Otomatik Hatları Karşılaştırma
Yarı otomatik bir makine her fabrika için doğru seçim değildir. Tam otomatik bir hat genellikle uzun partilerde büyük miktarlarda aynı karton tipini üreten fabrikalara daha uygundur; burada otomasyon, bir karton başına işçilik maliyetlerini düşürür. Yarı otomatik ekipmanlar ise dalgalanan sipariş hacimleri, çeşitli karton tasarımları ve daha kısa üretim partileriyle çalışan fabrikalara genellikle daha uygundur; burada esneklik ve yatırım kontrolü çıktı kadar önemliydi.
Karar büyük ölçüde parti büyüklüğüne, ürün yelpazesine ve mevcut iş gücüne bağlıdır. Sık iş değişikliği yaşayan ve değişken tahta boyutlarına sahip fabrikalar, maksimum üretim hızından ziyade hızlı kurulum ve güvenilir besleme avantajlarından daha fazla faydalanır. Yarı otomatik iki parçalı oluklu mukavva kutu yapıştırma makinesi, işletme verimliliği ile siparişler arasında geçiş yeteneği arasında pratik bir denge sağlar.
Fabrika yerleşimi de önemlidir. Çok istasyonlu bir yapı, istif masaları ve malzeme aktarımı için alan gerektirirken, tek istasyonlu bir düzenleme genellikle daha küçük bir ayak izine sahiptir. Mevcut zemin alanına ve malzeme akışına uygun bir yerleşimin seçilmesi, taşıma darboğazlarını önlemeye ve üretim akışının sorunsuz devam etmesine yardımcı olur.
Doğru Makine Etrafında Esnek Kapasite Oluşturma
Dalgalanan talep, oluklu ambalaj pazarının kalıcı bir özelliğidir; bu nedenle ekipman seçimleri yalnızca en iyi performanslarındaki hızlarına göre değil, değişime ne kadar iyi uyum sağladıklarına göre değerlendirilmelidir. Sürekli besleme, hızlı ayarlama ve kararlı eklem (splicing), dalgalanan siparişlerin yarattığı üç temel soruna pratik çözümler sunar: geçişlerde kaybedilen zaman, kesintili akış ve tutarsız yapıştırma kalitesi.
Katlamalı-yapıştırma makinelerimizi bu çalışma koşulları göz önünde bulundurularak tasarlıyor ve üretiyoruz. Ekipmanlarımız CE sertifikasına sahiptir ve Çin patent belgeleriyle desteklenmektedir; makinelerimiz dünya genelinde birçok bölgedeki müşterilere hizmet vermektedir. Eğer dalgalanan sipariş hacimlerine sahip bir üretim planı için yarı otomatik iki parçalı oluklu mukavva kutu yapıştırma makinesi değerlendiriyorsanız, ekibimiz sizinle çalıştığınız tahta boyutlarını, parti desenlerini ve fabrika yerleşimini tartışabilir ve hangi makine konfigürasyonunun bu gereksinimlere en iyi uyduğunu değerlendirmenize yardımcı olabilir.
 Uygulama Senaryoları






