


Düz bir oluklu mukavva levhayı bitmiş, sevkiyata hazır bir koliye dönüştürmek dışarıdan basit görünür — bir levha girer, bir kutu çıkar. Katlama ve yapıştırma makineleri üretme konusundaki deneyimimizde, bu dönüşümün altı birbirine bağlı aşamaya bağlı olduğunu gördük: kağıt besleme, yapıştırma, katlama, düzeltme, taşıma ve daha büyük koliler için birleştirme. Her aşama belirli bir mekanik işlevi yerine getirir, ancak tasarladığımız makinelerde hiçbiri tek başına çalışmaz. Yapıştırma bölümümüze hafifçe ortalanmamış giren bir levha, bu yanlış hizalamayı katlamaya taşır; bir katlama tutarsızlığı, daha sonra düzeltme aşamasında palet üzerinde düz durmayacak bir koli olarak tekrar ortaya çıkar. Levha hat boyunca ilerlerken hatalar biriktiğinden, aşağıdaki altı aşamayı birleştirilecek altı ayrı bileşen olarak değil, mühendisliği yapılacak tek bir sistem olarak ele alıyoruz.
Tüm Hatta, Sadece Maksimum Hıza Değil, Neden Bakıyoruz
Oluklu mukavva kutu üreticileri genellikle katlama ve yapıştırma ekipmanlarını öncelikle dakikadaki levha veya metre cinsinden ifade edilen maksimum çıkış hızına göre karşılaştırır. Hız meşru bir faktördür, ancak hikayenin sadece bir kısmını anlatır; bu nedenle tek bir başlık rakamı etrafında tasarım yapmıyoruz. Bir makine, yüksek bir nominal hızda çalışabilir ancak besleme doğruluğu, tutkal uygulaması veya düzeltme, gerçek üretim koşullarında (değişken levha kalınlığı, yapıştırıcı davranışını etkileyen nem veya besleme bileşenlerinde aşınmayı ortaya çıkaran uzun çalışmalar) bu hıza ayak uyduramazsa kabul edilemez bir kusur oranı üretebilir.
Birkaç nesil katlama ve yapıştırma ekipmanı kullanmış tesis yöneticileri, makineleri bir başlık hız rakamından ziyade, tam bir vardiyada kaç levhanın çekilip yeniden işlenmesi gerektiğine göre değerlendirme eğilimindedir. Bu sonuç, aşağıda açıklanan altı istasyonun ne kadar iyi senkronize edildiğinin bir fonksiyonudur ve kendi ekipmanımız için tuttuğumuz standart budur.
Kağıt Besleme: Küçük Hataların Başladığı Yer
Süreç, düz boşlukları bir yığından ayırarak ve bunları makineye birer birer taşıyarak başlar. Bu basit görünse de, aynı zamanda aşağı akış kusurlarının büyük bir kısmının kaynaklandığı aşamadır. Bir yığındaki üst veya alt levhayı kavramak için lastik silindirlere dayanan sürtünmeli silindir besleme sistemleri, iki yaygın soruna eğilimlidir: iki boşluğun birlikte çekildiği çift levha besleme ve levhanın yanlara doğru kaydığı kademeli levha sürüklenmesi, özellikle daha kolay esneyen daha uzun veya daha ince levhalarda.
Besleme bölümümüzü, her iki sorunu da ele almak için emiş tabanlı besleme etrafında inşa ediyoruz; sadece sürtünme temasına güvenmek yerine, her bir levhayı hatta bırakmadan önce kaldırmak ve tek tek tutmak için kontrollü hava basıncı kullanıyoruz. Yan kılavuzlarımız, levhayı geniş bir genişlik aralığında ortalanmış tutmak için ayarlanabilir ve besleyicinin arkasına, daha uzun boşlukların makineye girmeden önce sarkmasını veya kıvrılmasını önlemek için genişletilmiş bir destek rafı ekliyoruz — bu, göründüğünden daha önemli bir detaydır, çünkü beslemeden önce hafifçe sarkan bir levha, yapıştırma bölümümüze amaçlanandan farklı bir açıda girebilir. Sonraki her aşama, levhanın doğru konumlandırılmış olarak geldiğini varsaydığından, besleme doğruluğunu tüm süreçteki en önemli değişken olarak ele alıyoruz.
Yapıştırma: Yapıştırıcı Davranışını Levhaya Uydurma
Bir levha doğru konumlandırıldıktan sonra, yapıştırma bölümümüz, kutu birleşim yeri olacak panel kenarları boyunca yapıştırıcı uygular. Yapıştırma yöntemi, yapıştırma konumu kadar önemlidir. Soğuk tutkal ve sıcak eriyik tutkal farklı davranır: soğuk tutkal genellikle sertleşmeden önce daha fazla çalışma süresi sağlar, bu da belirli levha ağırlıklarına ve ortam koşullarına uygundur; sıcak eriyik tutkal ise çabuk sertleşir, bu da daha hızlı çevrim sürelerini destekleyebilir ancak birleşmeden önce yanlış uygulanmış bir boncuğu düzeltmek için daha az yer bırakır.
Yapıştırma bölümümüzü tek bir sabit uygulama yöntemi etrafında inşa etmiyoruz, çünkü bu, müşterileri belirli bir siparişin gerektirdiği ne olursa olsun makine etrafında çalışmaya zorlayacaktır. Bunun yerine, mekanik silindirli yapıştırma sistemimiz, soğuk ve sıcak eriyik uygulama arasında geçiş yapma seçeneği sunar, böylece yapıştırma yöntemi, eldeki siparişin levha kalitesine ve üretim hızına göre uyarlanabilir. Bu aşamada tutarlı tutkal kaplaması, aşağı akıştaki katlama istasyonumuzun boşlukları veya fazla yapıştırıcıyı telafi etmek yerine temiz ve düzgün bir birleşim yeri oluşturmasını sağlar.
Katlama: Sürekli Yeniden Yapılandırma Olmadan Birden Fazla Kutu Stilini İşleme
Katlama istasyonumuz, yapıştırılmış panelleri önceden çizilmiş çizgiler boyunca bir araya getirerek kolinin temel yapısını oluşturur. Tek bir konfigürasyona sabitlenmiş bir katlama yolu, bir hat sürekli olarak tek bir kutu stilini çalıştırdığında yeterli şekilde çalışır, ancak birlikte çalıştığımız oluklu mukavva tesislerinin çoğu bu lükse sahip değildir — sipariş defterleri kutu stillerini karıştırır ve manuel yeniden yapılandırma gerektiren her geçiş, vardiyaya üretken olmayan zaman ekler.
Her katlama elemanını mekanik olarak tek bir tahrike bağlamak yerine bağımsız olarak çalıştırıyoruz, bu da katlama açılarının ve sıralamasının tam bir mekanik yeniden yapılandırma olmadan ayarlanmasına olanak tanır. Ayrıca, birleşik 180 derecelik katlamayı destekleyen ikinci bir katlama hattı da ekliyoruz; bu, tek bir makinenin işleyebileceği kutu stili yelpazesini genişletir, çünkü bazı koli tasarımları temel dört panel sırasının ötesinde ek bir katlama gerektirir. Bu bölümü daha sıradan ama kalıcı bir nedenle sökülmesi kolay olacak şekilde tasarlıyoruz: katlama bileşenleri zamanla tutkal kalıntısı ve levha tozu biriktirir ve temizlik ve ayar için açılması kolay bir bölüm, bakım aralıkları arasında daha uzun süre doğru kalır.
Düzeltme ve Tıpalama: Katlamanın Tek Başına Düzeltemediğini Düzeltme
Katlama işleminden sonra, makinelerimizdeki koliler, hat boyunca daha ileri gitmeden önce bir tıpalama veya düzeltme istasyonundan geçer. Bu adım, bir koliyi katlamanın onu otomatik olarak dikdörtgen bırakmaması nedeniyle vardır — levha gerginliği, tutkal yeri veya beslemedeki küçük farklılıklar, kenarları neredeyse hizalanmış ancak tam olarak eşit olmayan bir koli bırakabilir. Düzeltilmezse, bu küçük yanlış hizalama, koli doldurulup istiflendiğinde görünür hale gelir.
Hala eski veya düşük hacimli hatlarda kullanılan manuel düzeltme, bir operatörün kolileri fiziksel olarak hizaya getirmek için vurmasına veya bastırmasına bağlıdır; bu, doğası gereği yavaş ve tutarsızdır ve ön ve arka kenarların bağımsız olarak sürüklenebildiği daha uzun kolilerde belirgin şekilde daha az güvenilir hale gelir. Tıpalama istasyonumuz, koliyi mekanik ve tutarlı bir şekilde düzeltmek için bağımsız olarak çalıştırılan üst ve alt plakalar kullanır; farklı koli uzunlukları için hızlı geçiş ayarları, koliler istiflendikçe otomatik ayar ve uzun bir üretim çalışması sırasında kayışlar aşındıkça bozulmak yerine düzeltme hareketini sabit tutan bir kayış gerdirme sistemi sunar.
Taşıma: Her Zaman Tekdüze Olmayan Levhaya Uyum Sağlama
Taşıyıcı bölümümüz, kolileri sürecin kalan aşamalarından geçirir ve gözden kaçırılması kolay bir sorunu ele alır: oluklu mukavva levha kalınlığı, ham astar kağıdı ve oluklu malzemedeki varyasyon nedeniyle tek bir üretim çalışması içinde bile her zaman mükemmel şekilde tekdüze değildir. Sabit basınç ayarları etrafında inşa edilmiş bir taşıyıcı sistem, bu değişkenlikle mücadele edebilir — daha ince levhaya çok sert basmak onu ezme riski taşırken, ince levha için kalibre edilmiş basınç, daha kalın levhayı güvenilir bir şekilde hareket ettirecek kadar sıkı kavrayamayabilir.
Manuel ve otomatik takip ayarına sahip motor tahrikli bir taşıyıcı kullanıyoruz ve bunu silindir tabanlı bir basınç regülasyon sistemi ile birleştiriyoruz; böylece taşıma basıncı, hatta ne olduğuna bakılmaksızın sabit kalmak yerine, belirli bir anda makineden geçen gerçek koli uzunluğuna ve levha kalınlığına uyarlanabilir. Bu, özellikle karışık sipariş defterleri çalıştıran, aynı vardiya içinde daha hafif perakende ambalajı ile daha ağır levha arasında geçiş yapan müşteriler için geçerlidir.
Birleştirme: İki Levhalı Koli Hassasiyetinin Belirlendiği Yer
Her koli tek bir levhadan oluşmaz. Daha büyük koliler — cihaz ambalajı, mobilya ambalajı ve ağır hizmet nakliye kasaları — genellikle yukarı akış baskı veya kalıp kesim ekipmanının üretebileceği maksimum levha boyutunu aşar; bu, katlamaya devam edilmeden önce iki levhanın bir boşluk halinde birleştirilmesi gerektiği anlamına gelir. Bu, birleştirme bölümümüzün rolüdür ve genel süreç hassasiyetinin en doğrudan test edildiği aşamadır.
Manuel veya yarı otomatik birleştirme yöntemleri, hizalama büyük ölçüde vardiya başına yüzlerce veya binlerce kez tekrarlanan operatör tekniğine bağlı olduğundan, bir koliden diğerine tutarsız dikiş mukavemeti üretme eğilimindedir. Bu tutarsızlık, yüklendikten sonra şeklini korumak için güvenilir bir dikişe ihtiyaç duyan daha büyük kolilerde yapısal bir endişe haline gelir. Birleştirme bölümümüzü, yapıştırma işlemi boyunca her iki levhayı hizalanmış tutmak için koordineli olarak çalışan dört ünite etrafında bağımsız servo motor konumlandırması etrafında inşa ediyoruz; elektrikli genişlik ayarı ise istasyonun manuel yeniden takım olmadan farklı koli boyutları için yeniden yapılandırılmasına olanak tanır. Vakum emiş kontrolü, birleştirme sırasında her levhayı yerinde tutar ve bu aşamada, kolinin tamamen dikilmeden önce bile dikişin şeklini koruması gereken bazı koli tasarımlarında kullanılan bellek tipi katlamayı desteklemek için seçenek olarak çift taraflı yapıştırma sunuyoruz.
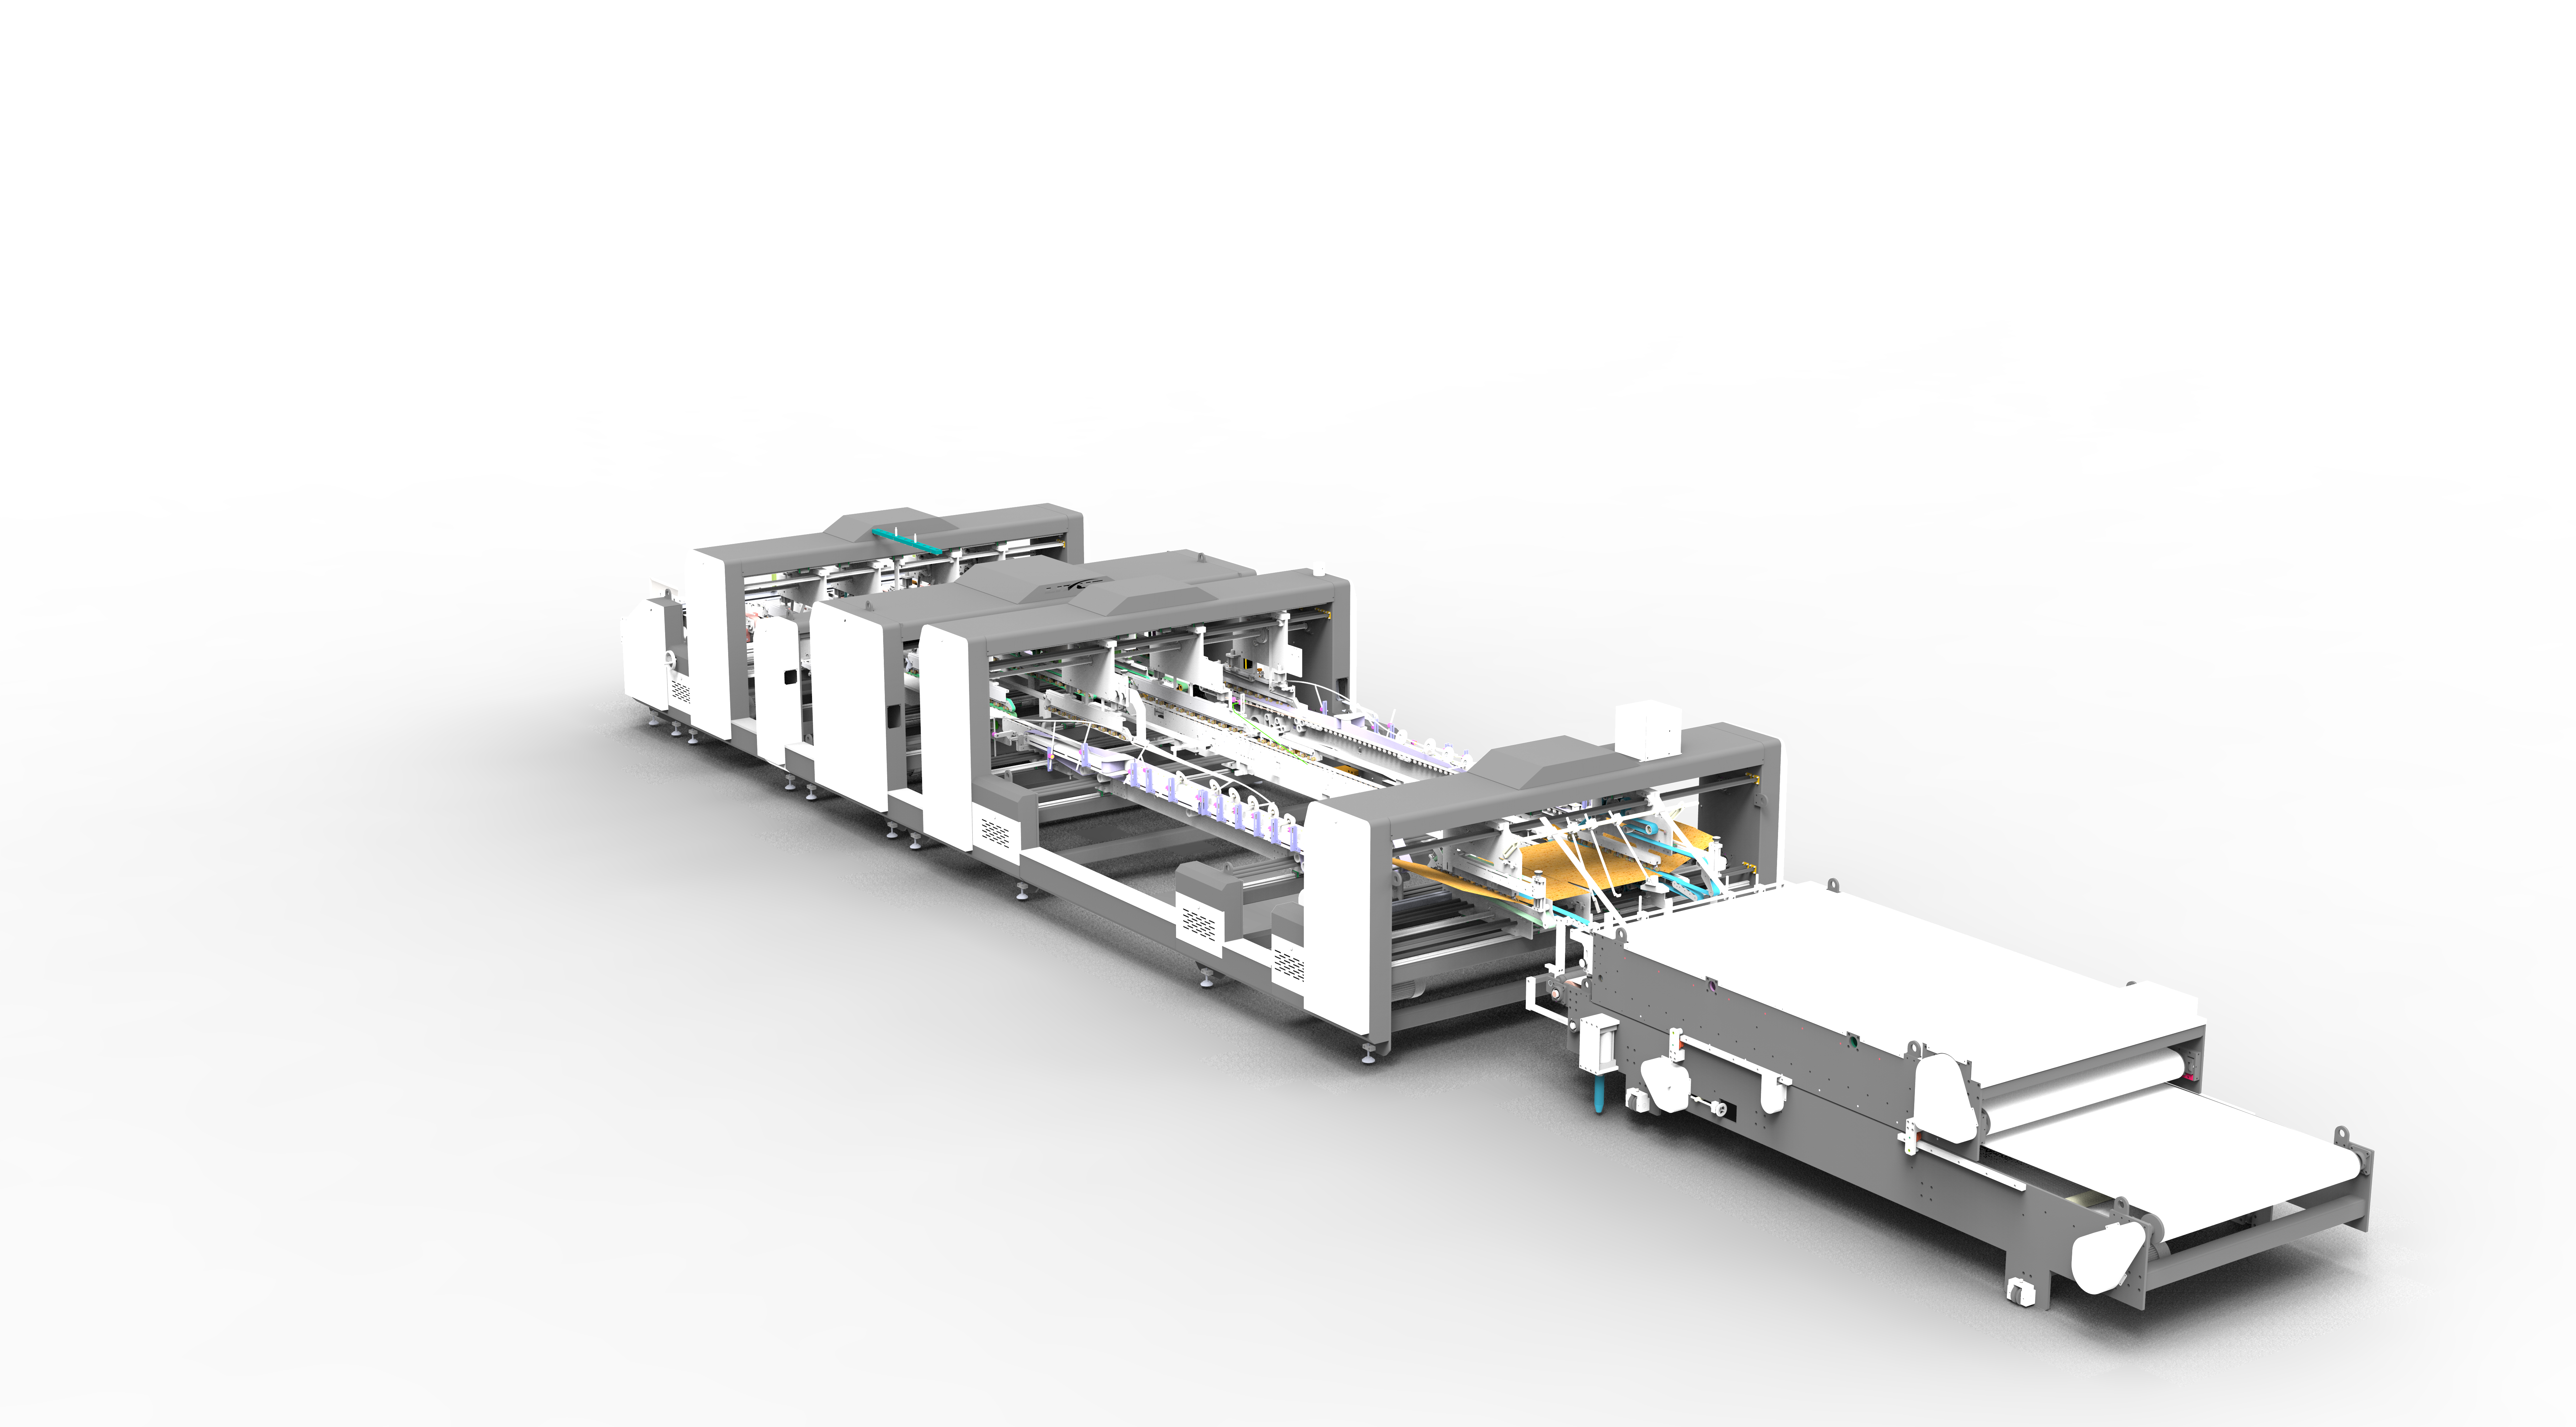
Altı Aşamayı Neden Tek Bir Sistem Olarak Tasarlıyoruz
Her biri ayrı ayrı ele alındığında, bu altı istasyonun her biri belirli bir mekanik sorunu çözer: levha hareketini kontrol etme, yapıştırıcıyı doğru bir şekilde uygulama, doğru çizgiler boyunca katlama, koliyi düzeltme, hasarsız taşıma ve gerektiğinde iki levhayı birleştirme. Ancak, bir kolinin gerçek nihai kalitesinin, herhangi bir istasyonun bireysel spesifikasyonu tarafından değil, bu istasyonların birlikte ne kadar iyi çalıştığına göre belirlendiğini gördük.
Bu nedenle besleme, yapıştırma, katlama, tıpalama, taşıma ve birleştirmeyi paylaşılan bir servo ve kontrol mimarisi aracılığıyla koordine ediyoruz; böylece zamanlama ve konumlandırma verileri, her istasyonun kendi sabit döngüsünde çalışması yerine aşamalar arasında geçebilir. Bu koordinasyon, on bin birimlik bir çalışmanın başında üretilen bir kolinin, sonuna doğru üretilen bir koli ile aynı boyutlara ve bağ mukavemetine sahip olmasını sağlar.
Üretim Yeteneğimiz
Bu altı bölümün her birini — besleme, yapıştırma, katlama, tıpalama, taşıma ve birleştirme — daha sonra birleştirilen ayrı bileşenler olarak değil, birbirine bağlı bir üretim hattının parçası olarak tasarlıyor, üretiyor ve doğruluyoruz. Üretimimiz hem tek levhalı katlama ve yapıştırma makinelerini hem de iki levhalı birleştirilmiş konfigürasyonları kapsar; bu da oluklu mukavva kutu üreticileriyle, operasyonlarının fiilen yürüttüğü belirli levha kaliteleri, kutu stilleri ve çıktı hedefleri üzerinde doğrudan çalışmamıza olanak tanır.
Mevcut katlama ve yapıştırma sürecinizi gözden geçiriyor veya yaklaşan bir üretim hattı için yeni ekipman değerlendiriyorsanız, mühendislik ekibimiz bu altı aşamanın sizin özel koli gereksinimlerinize göre nasıl yapılandırılabileceğini görüşmek üzere hizmetinizdedir.
 Ürünler



