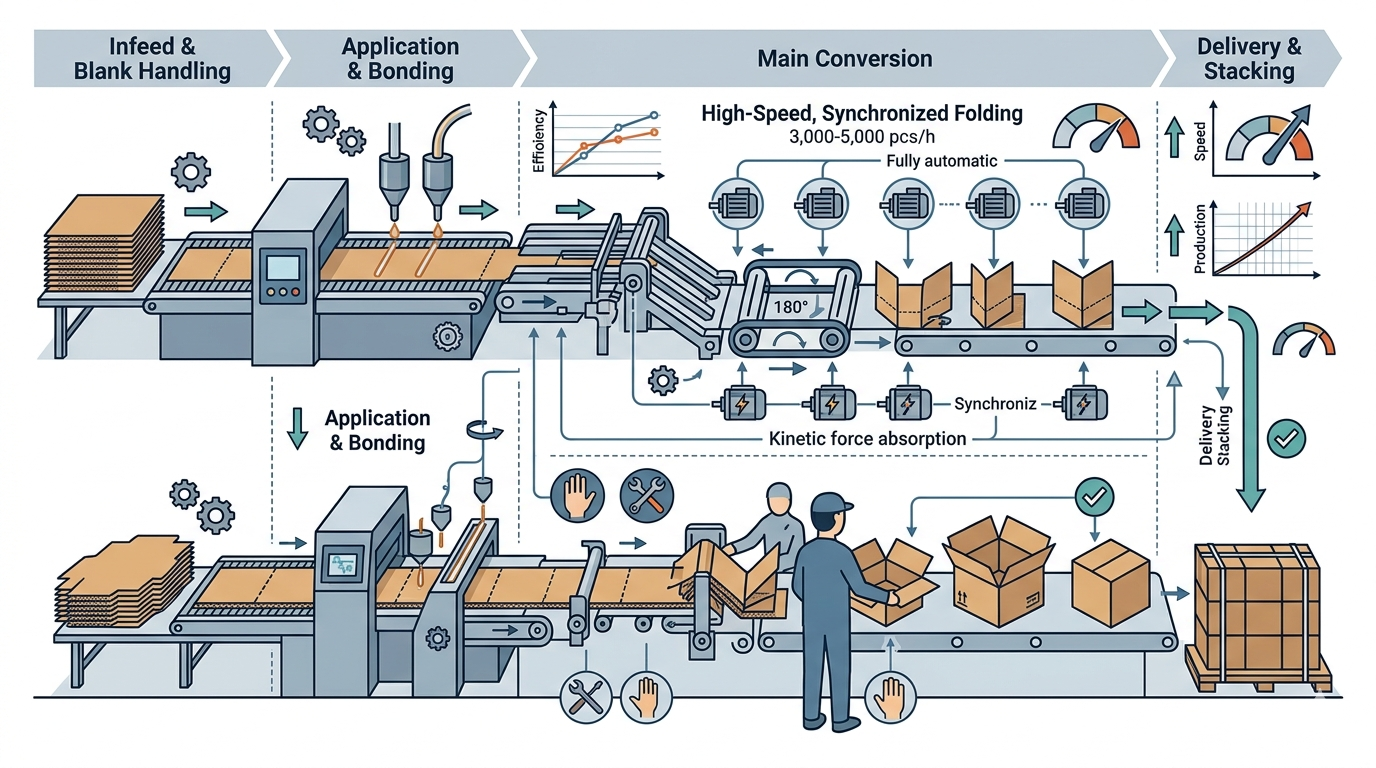
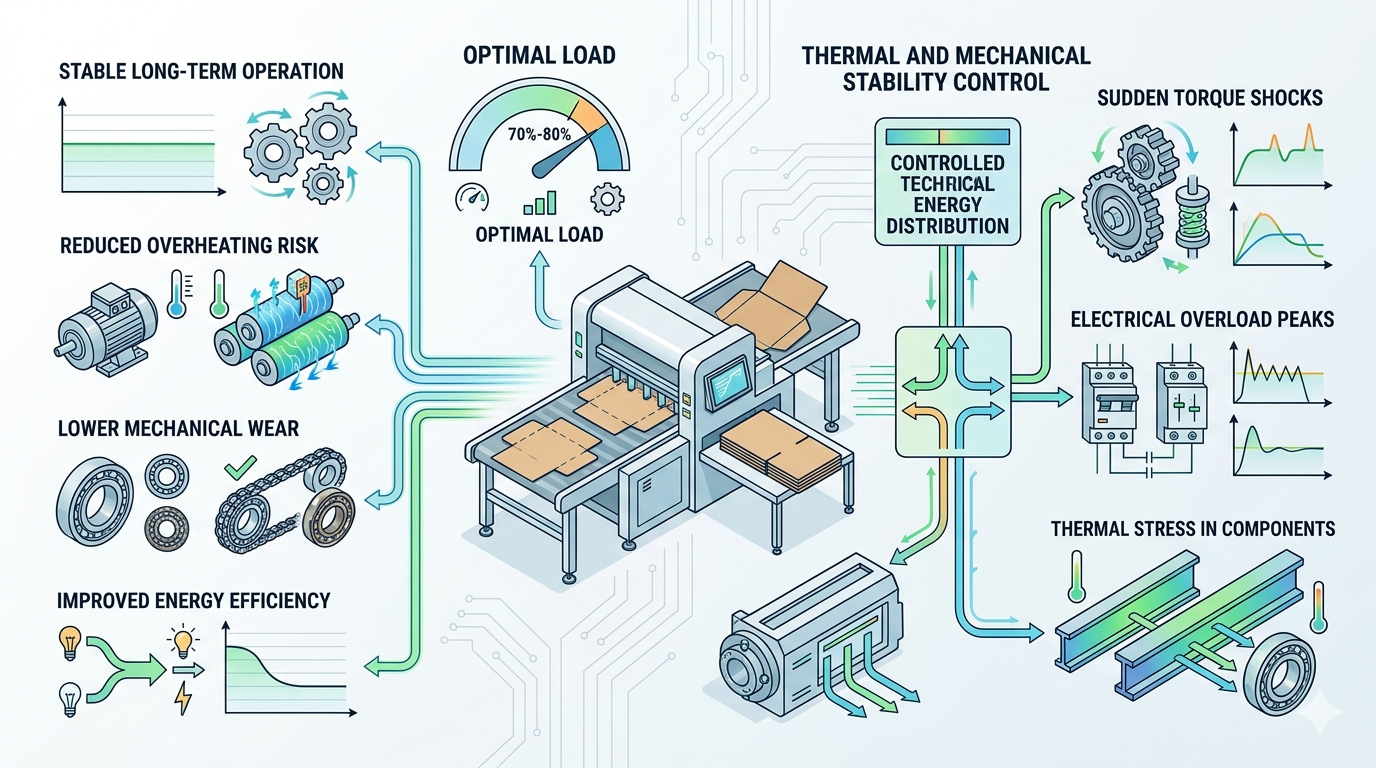
Torbali gıda ürünleri, dış ambalaj, depolama ve taşıma amacıyla genellikle oluklu mukavva kutulara dayanır. Bu kutular, birden fazla torbayı veya poşeti bir arada tutar ve kararlı paletleme için gerekli dayanıklılığı sağlar. Dolum işlemine başlamadan önce düz oluklu mukavva boşlukları (blanks), doğru biçimdeki kutulara katlanmalı ve yapıştırılmalıdır. Büyük formatlı kartonlar için bir iki parçalı katlama ve yapıştırma makinesi, bu süreci yürütür ve tutarlı kutu boyutlarını ile güvenilir birleşimlerin korunmasını sağlar. Doğru kutu şekillendirilmesi, dolum, mühürleme ve paletleme süreçlerinde daha akıcı operasyonları destekler.
Dolumdan Önce Torbalı Gıda Kartonunun Yapması Gerekenler
Torbali gıda ürünleri, elle tutulma, depolama ve taşıma sırasında koruma amacıyla oluklu mukavva kartonlara bağlıdır. Eğer dış karton ezilir veya çarpılırsa, içteki torbalar da zarar görebilir. Karton, şeklini korurken tekrarlayan elle tutulmaya ve istiflemeye dayanabilmelidir; yapıştırma birleşiminin kalitesi, kutunun bütünlüğünü korumada önemli bir rol oynar.
Gıda üretim hatları, tutarlı karton boyutlarına ve kare köşelere dayalı otomatik kutu doldurma ekipmanları kullanır. Bir karton şekil bozukluğuna uğrarsa, besleme sorunlarına neden olabilir, taşıma bantlarında aksaklıklara yol açabilir veya palet istifinin kararlılığını azaltabilir. Eşit olmayan katlama, tutarsız boşluklar ve sıcaklık ya da nem değişiklikleri, hepsi karton geometrisini ve istifleme performansını etkileyebilir. Gıda üreticileri için, tutarlı katlama doğruluğu ve birleşim dayanıklılığının korunması, üretim ve dağıtım süresince kartonların güvenilirliğini sağlamak açısından kritiktir.
Geleneksel Katlama ve Yapıştırmanın Hattı Yavaşlattığı Durumlar
El ile yapılan ve temel yarı otomatik yöntemler, operatörün yargı gücüne ve silindirlerin durumuna bağımlıdır. Katlama aşamasına hafifçe eğik giren bir boşluk, çarpık bir köşeli kutu oluşturur ve yapıştırma birleşimi, olması gereken yerden biraz kaymış konumda oluşur. Yapıştırma çizgileri de değişkenlik gösterir. Çok az yapıştırıcı, yığın yükü altında açılabilen bir birleşime neden olurken; fazla miktarda yapıştırıcı sıkıştırma sırasında dışarıya sızmakta, karton yüzeyinde leke bırakmakta ve taşıma bantlarında birikmektedir. Gıda müşterileri, dış kartonlarının görünüşüne büyük önem verdiğinden, görünür yapıştırıcı artığı hem kalite hem de mekanik bir endişe kaynağıdır.
Ürün çeşitliliği ise başka bir zorluk katmanı ekler. Tek bir gıda üreticisi, birkaç farklı torba boyutu ve kutu adedi ile çalışabilir; her kombinasyon farklı bir karton boyutu gerektirir. Modern ikincil ambalaj otomasyonunda, hızlı ve kolay boyut değişimleri temel bir özelliktir; karton tedarikçisi de müşterilerinden aynı beklentiyi karşılamak zorundadır. Bir katlama ve yapıştırma hattı ayarlanmasında uzun süre geçerse veya deneme-yanılma yöntemiyle ayarlanırsa, bir kurulumdan diğerine üretim çıktısı değişir ve ölü zaman birikir. Dolayısıyla geleneksel ekipmanın zayıf noktaları üç ana başlıkta toplanır: büyük panellerin hizalanması, yapıştırma çizgisinin tutarlılığı ve değişim hızı.
Torbalı Gıda Karton Üretiminde İki Parçalı Katlama ve Yapıştırma Makinesinin Yeri
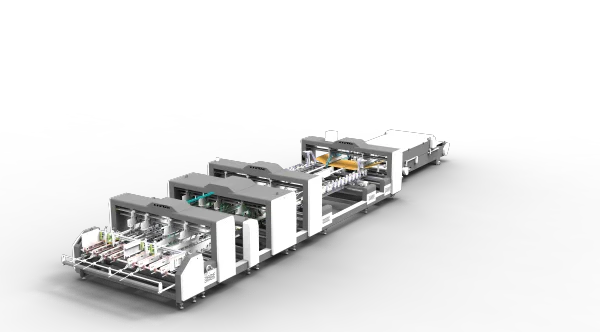
Tam otomatik iki parçalı katlama ve yapıştırma makinesi, boşlukların beslenmesi, yapıştırılması, katlanması, birleştirilmesi (splicing), bastırılması ve taşınması işlemlerini tek bir sürekli hatta gerçekleştirir. Tanımlayıcı özelliği, iki parçalı yapıdır. Bir kutu, tek bir levhadan oluşturulamayacak kadar büyükse, iki levha birleştirme noktasında bir araya getirilir ve aynı geçişte yapıştırılır; böylece tamamlanan kutu, bağlanmak ve istiflenmek üzere hattan çıkar. Tahıl ürünleri, atıştırmalıklar veya dondurulmuş ürünler gibi çoklu torba içeren büyük dolgu sayılarına sahip torbalı gıda ürünlerinde bu sistem, kutunun montajı için aksi takdirde gerekli olacak elle müdahale miktarını büyük ölçüde azaltır.
Uygulamayla uyum doğrudan sağlanır. Otomatik doldurma hatları için kartonlar homojen olmalıdır; çünkü hızla dikleştirme, dolum ve paletleme yapan bir hattın düzensiz bir kutuya toleransı çok düşüktür. Çok sayıda ürün boyutunu işleyen tesisler, uzun kesintiler olmadan formatlar arasında geçiş yapabilen bir karton tedarikçisine ihtiyaç duyar. Üzerinde bir yığın taşıyan kartonlar ise güçlü bir birleşime dayanır. Makine, müşterinin seçtiği karton stilini ya da mukavva sınıfını değiştirmez. Görevi, bu tasarımı tekrarlanabilir bir şekilde katlayıp birleştirmektir; böylece yüzüncü siparişteki kutu, ilk sipariştekiyle aynı şekilde davranır.
Torbalı Gıda Kartonları İçin Birleştirme (Splicing), Format Değişimi ve Yapıştırma Özellikleri
Birleştirme bölümü, kartonun kare biçimini ve yapısal kararlılığını korumada önemli bir rol oynar. İki servo sürülü bant taşıyıcısı, levhaları birleştirme noktasına doğru yönlendirirken, fotoelektrik sensörler birleştirme öncesinde hizalamalarını sağlar. Hassas hizalama, tamamlanmış kartonda çarpıklığı azaltır ve kutular istiflendiğinde yüklerin daha eşit dağıtılmasını destekler. Birleşme noktası, yapısal dayanıklılığın en kritik olduğu bölgelerde yapışmayı iyileştirmek amacıyla sıcak ve soğuk çift kaplama ile güçlendirilir; ardından çelik top bastırma işlemi uygulanır.
Ayar sistemi, üretim farklı karton boyutları arasında geçiş yaptığında format değişimlerini kolaylaştırır. Elektrikli vida milleri, yönlendirici plakaları hareket ettirir ve bellek fonksiyonu tekrarlayan siparişler için ayarları saklar. Operatörler artık her seferinde yönlendiricileri elle ayarlamak zorunda değildir; kaydedilen parametreleri çağırarak tanıdık bir ayara daha hızlı dönebilirler. Gıda üreticilerine karton sağlayan karton üreticileri için bu özellik, tanıdık karton formatlarının tekrar üretimine geçişte hazırlık süresini azaltır ve tekrarlayan üretimlerde daha tutarlı sonuçlar elde edilmesini destekler.
Yapıştırma bölümünde mekanik silindirler yapıştırıcıyı eşit şekilde uygular; sıcak ve soğuk yapıştırıcı seçenekleri mevcuttur. Üretim gereksinimleri gerektirdiğinde püskürtmeli yapıştırma sistemi de eklenebilir. Uygun yapıştırıcı seçimi, mukavva sınıfına, karton tasarımına ve beklenen depolama koşullarına bağlıdır. Makinemiz, üretim süresince tutarlı bir yapıştırma çizgisi korumak üzere tasarlanmıştır; bu sayede yetersiz yapışma nedeniyle oluşan zayıf birleşimler ile fazla yapıştırıcının dışarıya sızmaları (squeeze-out) azaltılır. Bu ayrıntılar, yığın, bağlama ve taşıma koşullarına dayanması gereken kartonlar için kritiktir.
Tutarlı performans ayrıca kartonun makinenin tamamında nasıl hareket ettiğine de bağlıdır. Kararlı emiş beslemesi, boşlukları üretim sürecine yönlendirirken; kontrollü katlama ve çıkışta düzenli bastırma işlemi, tamamlanmış kartonların homojen kalmasını sağlar. Bu işlemler birlikte, daha akıcı bir iş akışı destekler ve kartonları takip eden dolum, mühürleme ve paletleme aşamaları için hazırlar.
Sonraki Aşamaya Hazır Kartonlar
Katlama ve yapıştırma sonrası, kartonlar doluma, mühürlemeye veya paletlemeye geçer. Bu aşamadaki durumları, aşağı akıştaki ekipmanlarda ne kadar güvenilir ilerlediklerini ve nakliye için ne kadar sağlam istiflendiklerini doğrudan etkiler. Dolayısıyla tutarlı boyutlar, kare köşeler ve sağlam yapıştırılmış birleşimler yalnızca ilk birkaç karton için değil, tüm üretim partisi boyunca önemlidir.
Standartlaştırılmış çözümler yerine, teknik parametrelerinizi güvenilir üretim kapasitesine dönüştürüyoruz. Belirli mukavva ağırlıklarıyla, özel karton boyutlarıyla veya soğuk zinciri torbalı gıdalar için gerekli özel yapıştırıcılarla çalışıyorsanız, dahili mühendislik ekibimiz her sistemi mevcut tesisi planınıza sorunsuz entegre edecek şekilde özel olarak yapılandırır.
 Teknik Ansiklopedi