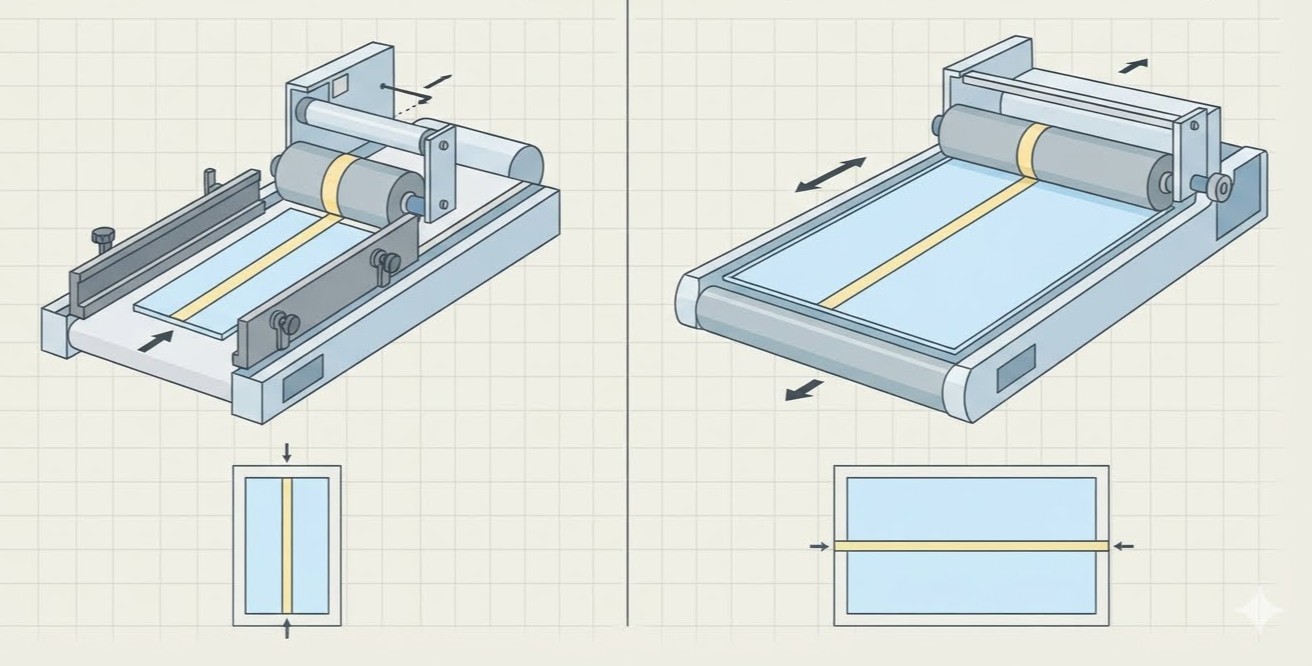
Kokulu mumlar genellikle cam, seramik veya metal kaplara dökülür. Doldurulmuş bir kap, boyutuna göre ağır olur ve pürüzsüz bir tabana sahiptir. Bir hediye kutusunun içinde ise bu konumda tutulmasını sağlayan iç astardır. İç astar kaydığında kap da onunla birlikte kayar ve gevşek bir astar, genellikle zayıf bir ambalaj yapısının ilk belirtisidir. Çift taraflı bant aplikatör cihazı, montaj öncesinde astar üzerine kontrollü ve tekrarlanabilir bir şekilde yapıştırıcı uygulayarak bu noktayı ele alır.
Neden İç Astar Kayması Mum Kutularında Hasara Neden Olur?
Bir mum kutusu ürünün yalnızca taşınmasını değil, aynı zamanda sunulmasını da sağlar. İç astar — katlanmış karton tepsiler, kesilmiş özel iç aksesuarlar ya da düz taban kartları olabilir — kabın nerede duracağını ve ne kadar hareket edebileceğini tanımlar. Eğer astar kutu içinde kayarsa, kap sabit konumunu kaybeder; bu durumda cam, kutunun duvarına, kapağına veya komşu bir ürüne çarpar.
Mum ambalajı ayrıca görünüm açısından ikinci bir endişe kaynağı oluşturur. Hediye kutuları, satın alma deneyiminin bir parçası olarak genellikle son kullanıcı tarafından açılır; dolayısıyla hem dış yüzeyi hem de iç yüzeyi görülebilir. Eğri bir astar, görünür bir yapıştırıcı izi ya da buruşuk bir iç aksesuar, mumun kendisi zarar görmemiş olsa bile özenli bir ambalaj izlenimini azaltır. Bu nedenle sabitleme iki görevi aynı anda yerine getirmelidir: astarı sağlamca tutmalı ve iç yüzeyi temiz bırakmalıdır.
Üretim koşulları bu iki görevi daha da karmaşık hâle getirir. Mum markaları genellikle birçok farklı boyut, koku koleksiyonu ve mevsimsel sürümler çıkarır. Her varyasyon farklı bir astar boyutu ve farklı bir yapıştırma alanı getirebilir. Sipariş miktarları da üretimden ürettime değişebildiği için sabitleme yöntemi sık sık değişen formatlara uyum sağlayabilmelidir.
Neden Elle Bantlama ve Sıvı Yapıştırıcılar Yetersiz Kalır?
Birçok atölye hâlâ çift taraflı bantı elle uygular. Operatör, bandı sarılı halde açar, istenen uzunlukta keser ve astar üzerine bastırır. Bu yöntem herhangi bir ekipman gerektirmese de bireysel beceriye çok fazla bağımlıdır. Bant konumu parça parça kayabilir, şerit uzunlukları değişkenlik gösterebilir ve baskı eşit olmadığı takdirde kenarlar kaldırılabilir. Ayrıca hacim arttıkça hız da bir sınırlayıcı faktör haline gelir.
Sıvı yapıştırıcılar ve sıcak eriyen yapıştırıcılar başka bir çözüm sunar. Her ikisi de etkili yapıştırma sağlayabilir ancak her ikisi de işleme ile ilgili zorluklar yaratır. Fazla yapıştırıcı, yapıştırma alanını aşarak yayılabilir, ip şeklinde kalıntılar bırakabilir veya karton yüzeyine leke verebilir. Sıvı sistemler ayrıca astarın yüklenebilmesi için kuruma süresine ihtiyaç duyar; bu da üretim hattındaki bir sonraki adımı yavaşlatır.
Tam otomatik bantlama sistemleri bu sorunların çoğunu çözebilir. Ancak maliyetleri ve kurulum çabaları tek bir format üzerinden uzun süreli üretimler için daha uygundur. Sık sık format değişimi yapılan mum ambalajı içinse daha basit ve esnek bir seçenek genellikle daha iyi bir uyum sağlar.
| Yöntem | Konum Tutarlılığı | Yüzey Temizliği | Format Değişimi |
|---|---|---|---|
| Elle bantlama | Operatöre bağlıdır | Dikkatli uygulandığında iyidir | Kolaydır ancak yavaştır |
| Sıvı veya sıcak eriyen yapıştırıcı | Orta düzeydedir | Taşma ve ip şeklinde kalıntı riski vardır | Kuruma süresi gerektirir |
| Manuel beslemeli bant aplikatörü | Tekrarlanabilirdir | Temizdir, sıvı yapıştırıcı yoktur | Elle ayarlanabilir |
Manuel Çift Taraflı Bant Uygulama Makinesi Üretim Hattında Ne İşe Yarar?
Manuel çift taraflı bant uygulama makinesi, astar hazırlığını daha tutarlı hâle getirirken operatörün malzeme beslemesini kontrol etmesine olanak tanır. Operatör, her bir astar parçasını veya düz kartı besleme masasına yerleştirir ve malzeme geçerken makine önceden ayarlanmış konuma çift taraflı bant uygular. Bant, gerekli uzunluğa kesilir ve düz bir çizgide uygulanır; bu da şeritlerin elle yerleştirilmesi sırasında ortaya çıkabilecek değişkenliği azaltır.
Tutarlı bant yerleştirmesi, montaj sırasında astarın güvenli biçimde sabit kalmasını sağlar. Parça makineden çıktığı anda doğrudan ambalaj istasyonuna yönlendirilebilir; burada operatör ayırma kağıdını kaldırır ve astarı kutu tabanına bastırır. Sıvı yapıştırıcılardan farklı olarak çift taraflı bant ayrı bir kuruma süresi gerektirmez; bu da montaj sürecini basitleştirir ve düzenli bir üretim akışını sürdürmeye yardımcı olur.
Uygulama yöntemi aynı zamanda bitmiş ambalajın temiz kalmasını destekler. Yapıştırıcı, çevredeki yüzeye yayılmak yerine bant taşıyıcısı üzerinde kalır; bu da astar üzerinde veya kutunun iç yüzeyinde yapıştırıcı lekesi oluşma riskini azaltır. Bu özellik özellikle beyaz, renkli veya dekoratif kağıt yüzeyli mum kutuları için oldukça faydalıdır; çünkü görünür yapıştırıcı izleri genel sunumu olumsuz etkileyebilir. Güvenilir sonuçlar elde etmek için bant genişliği, şerit uzunluğu ve yerleştirme konumu, astar malzemesi ile kutu tasarımına uygun şekilde seçilmelidir.
Kokulu Mum Kutusu İç Astarı Uygulamaları İçin Makine Özellikleri
Kokulu mum ambalajı genellikle farklı kutu boyutları, iç aksesuar tasarımları ve astar malzemelerini içerir. Manuel çift taraflı bant uygulama makinesi, bu çeşitliliğe uyum sağlarken tekrarlayan üretimler boyunca bant yerleştirmesinin tutarlı kalmasını sağlar.
Yaklaşık ±1 mm’lik yerleştirme doğruluğu ile makine, her bir astar parçasının üzerinde kontrollü bir konuma bant uygular. Cam kavanozu tutacak şekilde tasarlanmış bir tepsi veya iç aksesuar içeren mum kutularında tutarlı yerleştirme, yapıştırma noktalarının amaçlanan yerleşime hizalanmasını sağlar. Son destek seviyesi, iç aksesuar tasarımına, bant yapışma gücününe ve mum kabının ambalajla uyumuna bağlıdır.
Makine, yaklaşık 100 × 140 mm’den 700 × 600 mm’ye kadar kağıt boyutlarını işleyebilir; bu da tekli mum kavanozları için küçük astar kartlarından çoklu mumlu hediye setleri için büyük taban panolarına kadar tüm boyutları kapsar. Yan yana bant şeritleri arasında yaklaşık 10 mm’lik minimum aralık, sınırlı bir alanda birden fazla yapıştırma çizgisinin düzenlenmesine olanak tanır; bu da dar tepsi duvarları ve küçük iç aksesuar kıvrımları için oldukça kullanışlıdır.
Bant uygulama hızı yaklaşık 10 ila 90 m/dk aralığında ayarlanabilir. Daha düşük hızlar, örnek üretim sırasında, yeni yerleşim denemelerinde ve daha kalın kartonlarla çalışırken operatörlerin hizalamayı yönetmesine yardımcı olabilir. Bant deseni ve besleme işlemi onaylandıktan sonra daha yüksek hızlar, daha verimli tekrarlayan üretimleri destekleyebilir. Gerçek çıktı yalnızca makine hızına değil, iş parçası boyutlarına, besleme yöntemine ve operatörün işleyişine de bağlıdır.
Manuel besleme özelliği, çeşitli mum ambalajı siparişleri işleyen atölyeler için makineyi pratik hâle getirir. Operatörler tek tek parçaları yükleyebilir, yönlerini kontrol edebilir ve farklı astar formatları arasında geçiş yaparken ayarlamalar yapabilirler. Bu esneklik, standart mum kutularının yanı sıra mevsimsel ambalajlar ve sınırlı sayıda üretilen hediye setleri üreten işletmeler için oldukça değerlidir.
Yaklaşık 2000 × 1500 × 1600 mm boyutlarında ve 220 V güç kaynağıyla çalışan makine, birçok ambalaj atölyesi düzenine entegre edilebilir. Kurulumdan önce alıcılar, mevcut zemin alanını, elektrik gereksinimlerini ve seçilen çift taraflı bantın astar malzemesi ile kutu yüzeyiyle uyumlu olup olmadığını doğrulamalıdır.
Bant Yapıştırma Makinesi Seçerken Dikkat Edilmesi Gereken Noktalar
Doğru makine seçimi, astar malzemelerine, işlenecek boyut aralığına ve günlük üretimde işlenecek format sayısına bağlıdır. Karton tepsiler ve düz astar kartları makineden sorunsuz geçmelidir; bu nedenle karar vermeden önce malzeme kalınlığı ile levha boyutlarının makinenin çalışma aralığıyla uyumlu olup olmadığı mutlaka kontrol edilmelidir.
Kokulu mum ambalajı için bitmiş kutuda görünür yapıştırıcı izi bırakmadan astarı sabit tutmak önemlidir. Bant aplikatörünün malzeme, kutu tasarımı ve üretim gereksinimlerine uygun şekilde seçilmesi, daha tutarlı sonuçlar elde edilmesini sağlar. Eğer işlemek üzere bir kokulu mum kutusu astarınız varsa, boyutları, malzemesi ve önerilen bant yerleşimi, hangi makine konfigürasyonunun üretim ihtiyaçlarınıza en iyi şekilde uyduğunu belirlemek için yararlı başlangıç noktalarıdır.
 Teknik Ansiklopedi