


ผู้ผลิตกล่องลูกฟูกมักดำเนินการติดกาวและเย็บลวดเป็นสองขั้นตอนแยกกัน โดยแต่ละขั้นตอนใช้เครื่องจักรของตัวเอง แผ่นกระดาษจะถูกพับและติดกาวในสายการผลิตหนึ่ง จากนั้นจึงถูกเคลื่อนย้ายไปยังเครื่องจักรอีกเครื่องหนึ่งเพื่อทำการเย็บลวดก่อนที่จะนับ ซ้อน และจัดส่ง กระบวนการแยกส่วนนี้ได้หล่อหลอมการผลิตกล่องลูกฟูกมาหลายปี แต่ก็ก่อให้เกิดความไร้ประสิทธิภาพที่หลีกเลี่ยงได้หลายประการ ซึ่งปรากฏให้เห็นในพื้นที่ปฏิบัติงานทุกวัน
จุดอ่อนของแนวทางการใช้เครื่องจักรสองเครื่อง
เมื่อการติดกาวและการเย็บลวดเกิดขึ้นบนเครื่องจักรคนละเครื่อง แผ่นกระดาษจะต้องออกจากกระบวนการหนึ่งและเข้าสู่อีกกระบวนการหนึ่ง จุดถ่ายโอนนี้คือจุดที่เกิดอุปสรรคส่วนใหญ่ ผู้ปฏิบัติงานจำเป็นต้องเคลื่อนย้ายกล่องที่ผลิตเสร็จบางส่วนด้วยตนเอง ซึ่งเป็นการเพิ่มเวลาในการจัดการและสร้างโอกาสที่กล่องจะเสียหาย วางแนวไม่ตรง หรือวางผิดลำดับก่อนเริ่มขั้นตอนถัดไป
นอกจากนี้ยังมีปัญหาการปรับเทียบ เครื่องติดกาวและเครื่องเย็บลวดถูกตั้งค่าอย่างอิสระ โดยมีผู้ปฏิบัติงานของตนเอง การตั้งค่าของตนเอง และค่าความคลาดเคลื่อนของตนเอง แม้ความแตกต่างเพียงเล็กน้อยในการปรับเทียบของแต่ละเครื่องก็อาจทำให้กล่องมีขนาดแตกต่างกันเล็กน้อยในแต่ละรุ่น ซึ่งกลายเป็นปัญหาสำหรับผู้ซื้อที่ต้องการขนาดกล่องที่สม่ำเสมอในคำสั่งซื้อจำนวนมาก
ความเร็วที่ไม่สอดคล้องกันยิ่งทำให้ปัญหาแย่ลง สายการติดกาวและสายการเย็บลวดแทบจะไม่ทำงานด้วยความเร็วที่เท่ากัน ดังนั้นเครื่องจักรเครื่องหนึ่งต้องรออีกเครื่องหนึ่ง หรืองานระหว่างทำกองสะสมอยู่ระหว่างเครื่องจักรทั้งสอง ตลอดกะการทำงานทั้งหมด คอขวดนี้จะสะสมเป็นผลผลิตที่สูญเสียไปซึ่งยากจะเรียกคืน
สุดท้าย การใช้เครื่องจักรสองเครื่องหมายถึงการใช้พื้นที่ปฏิบัติงานสองส่วน โรงงานผลิตกล่องลูกฟูกมักมีพื้นที่จำกัด และการมีสายการเย็บลวดแยกต่างหากทำให้ผังโรงงานยาวขึ้น ซึ่งโรงงานหลายแห่งไม่สามารถรองรับได้ง่าย สำหรับผู้ผลิตที่ลูกค้าสั่งกล่องที่ต้องการทั้งรอยต่อติดกาวและการเสริมความแข็งแรงด้วยการเย็บลวด การตั้งค่าเครื่องจักรสองเครื่องนี้กลายเป็นแหล่งที่มาของต้นทุนที่เพิ่มขึ้นและการประสานงานที่ยุ่งยากในทุกวัน
นอกจากนี้ยังมีค่าใช้จ่ายด้านบุคลากรสำหรับการจัดการนี้ด้วย โดยทั่วไปแล้วเครื่องจักรสองเครื่องต้องใช้ผู้ปฏิบัติงานที่ผ่านการฝึกอบรมสองคน ซึ่งแต่ละคนต้องคุ้นเคยกับแผงควบคุม ชุดจุดปรับแต่ง และขั้นตอนการบำรุงรักษาที่แตกต่างกัน เมื่อผู้ปฏิบัติงานคนใดคนหนึ่งขาดงานหรือเครื่องจักรเครื่องหนึ่งต้องเข้ารับบริการ อีกขั้นตอนการผลิตก็จะต้องรอ เนื่องจากสายการผลิตทั้งสองไม่ได้ถูกออกแบบมาให้ทำงานแทนกันได้ เวลาฝึกอบรมเพิ่มขึ้นเป็นสองเท่า สต็อกอะไหล่เพิ่มขึ้นเป็นสองเท่า และการแก้ไขปัญหาด้านคุณภาพมักหมายถึงการตรวจสอบเครื่องจักรสองเครื่องเพื่อหาว่าเครื่องใดเป็นต้นเหตุของปัญหา
การออกแบบสายการผลิตเดี่ยวที่ทำงานได้ทั้งสองอย่าง
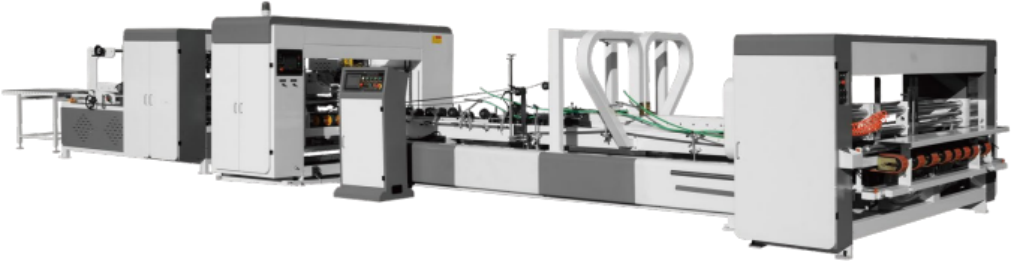
เรามองต่างออกไป แทนที่จะปฏิบัติต่อการติดกาวและการเย็บลวดเป็นสองขั้นตอนการผลิตที่แยกจากกัน เราสร้างเครื่องจักรเครื่องเดียวที่ป้อนแผ่นกระดาษผ่านระบบป้อนด้วยสายพานดูดอัตโนมัติ การติดกาวอัตโนมัติ การพับอัตโนมัติ การปรับเทียบอัตโนมัติ และการติดกาวหรือเย็บลวดอัตโนมัติ ทั้งหมดในสายการผลิตต่อเนื่องเดียว แผ่นกระดาษถูกป้อนเพียงครั้งเดียวและจะไม่ออกจากสายการผลิตจนกว่ากล่องจะเสร็จสมบูรณ์และพร้อมสำหรับการนับและซ้อน
หัวใจของการออกแบบนี้คือเครื่องจักรที่สามารถสลับระหว่างโหมดการทำงานสองโหมดโดยไม่ต้องเปลี่ยนอุปกรณ์ ในโหมดติดกาว สายการผลิตทำงานด้วยความเร็วสูงสุดประมาณ 170 เมตรต่อนาที และรองรับขนาดกล่องตั้งแต่ประมาณ 1# ถึง 12# ซึ่งให้ช่วงที่กว้างพอที่จะรองรับคำสั่งซื้อกล่องที่หลากหลาย ในโหมดเย็บลวด สายการผลิตเดียวกันทำงานด้วยความเร็วเย็บลวดเฉลี่ยประมาณ 80 เมตรต่อนาที โดยมีระยะห่างระหว่างลวดเย็บที่ปรับได้ระหว่าง 30 ถึง 120 มิลลิเมตร เพื่อให้สามารถจับคู่กับข้อกำหนดของกล่องที่แตกต่างกัน แทนที่จะ固定กับค่าsetupเดียว การป้อนลวดทำงานด้วยความเร็วสูงสุด 800 เส้นต่อนาที ทำให้กระบวนการเย็บลวดสอดคล้องกับจังหวะของส่วนอื่นๆ ของสายการผลิต
เนื่องจากทั้งสองกระบวนการใช้ขั้นตอนการป้อน การพับ และการปรับเทียบร่วมกัน เครื่องจักรจึงไม่จำเป็นต้องปรับเทียบซ้ำสองครั้งสำหรับกล่องเดียว การปรับเทียบอัตโนมัติทำงานเป็นส่วนหนึ่งของลำดับ ซึ่งช่วยให้ขนาดคงที่ตั้งแต่กล่องแรกจนถึงกล่องสุดท้ายของรุ่นการผลิต แทนที่จะพึ่งพาเครื่องจักรสองเครื่องที่ปรับตั้งแยกกันให้สอดคล้องกัน
ด้านการติดกาวของเครื่องจักรถูกออกแบบมาเพื่อรองรับขนาดกล่องสูงสุดประมาณ 1200 x 2600 มิลลิเมตร และต่ำสุดประมาณ 170 x 420 มิลลิเมตร ในขณะที่ความหนาของแผ่นกระดาษสำหรับโครงสร้าง C plus D plus C สามารถสูงถึง 850 มิลลิเมตร และโครงสร้างรวม A plus B plus D plus E สูงถึงประมาณ 2600 มิลลิเมตร ด้วยความเร็วเชิงกลสูงสุด 180 เมตรต่อนาที ในด้านการเย็บลวด เครื่องจักรทำงานกับขนาดกล่องตั้งแต่ประมาณ 300 x 800 มิลลิเมตร ถึง 2600 มิลลิเมตร ความกว้างฝาพับตั้งแต่ประมาณ 100 ถึง 300 มิลลิเมตร และความกว้างลิ้นเย็บลวดสูงสุดที่เหมาะสมกับรูปแบบการเสริมแรงที่ลูกค้ากำหนด การมีช่วงนี้รวมอยู่ในสายการผลิตเดียวหมายความว่าอุปกรณ์เดียวกันสามารถเปลี่ยนระหว่างกล่องค้าปลีกขนาดเล็กและกล่องขนส่งขนาดใหญ่ได้ โดยไม่จำเป็นต้องใช้เครื่องจักรเครื่องที่สองที่ปรับแต่งสำหรับขนาดที่แตกต่างกัน
ความหมายบนพื้นที่ปฏิบัติงาน
ประโยชน์ที่ชัดเจนที่สุดคือกล่องที่ต้องการทั้งรอยต่อติดกาวและการเสริมความแข็งแรงด้วยการเย็บลวดไม่จำเป็นต้องเคลื่อนย้ายระหว่างอุปกรณ์สองชิ้นอีกต่อไป การเปลี่ยนแปลงเพียงครั้งเดียวนี้ช่วยขจัดขั้นตอนการจัดการ ลดโอกาสที่แนวจะเพี้ยนระหว่างการถ่ายโอน และลดระยะเวลาโดยรวมตั้งแต่การป้อนแผ่นกระดาษดิบจนถึงการมีกล่องสำเร็จรูปพร้อมซ้อน
พื้นที่ปฏิบัติงานเป็นข้อดีอีกประการหนึ่ง ด้วยขนาดพื้นที่โดยประมาณ 14000 x 4000 x 2000 มิลลิเมตร เครื่องจักรนี้ครอบครองสายการผลิตเดียว แทนที่จะเป็นความยาวรวมของเครื่องจักรสองเครื่องแยกกันบวกกับพื้นที่ที่จำเป็นในการเคลื่อนย้ายวัสดุระหว่างกัน สำหรับโรงงานที่มีพื้นที่จำกัด การรวมการติดกาวและการเย็บลวดไว้ในสายการผลิตเดียวสามารถเพิ่มพื้นที่ว่างซึ่งมิฉะนั้นจะต้องใช้สำหรับเครื่องจักรเครื่องที่สองและพื้นที่บัฟเฟอร์โดยรอบ
เนื่องจากสายการผลิตเดียวกันรองรับทั้งสองโหมด ผู้ปฏิบัติงานจึงไม่จำเป็นต้องจัดการการตั้งค่าสองชุด ตารางการบำรุงรักษาสองชุด หรือจุดบกพร่องสองจุด คุณสมบัติเสริม เช่น อุปกรณ์พับแผ่นปิด หรือระบบนับและซ้อนผลิตภัณฑ์สำเร็จรูปอัตโนมัติ จะรวมเข้ากับขั้นตอนการทำงานเดียวกัน ดังนั้นกล่องจะเคลื่อนที่จากแผ่นกระดาษดิบไปยังผลผลิตที่บรรจุหีบห่อตามลำดับที่ประสานงานกันเป็นหนึ่งเดียว แทนที่จะผ่านขั้นตอนที่แยกจากกันและเชื่อมต่อกันอย่างหลวมๆ
สำหรับผู้ผลิตกล่องที่ได้รับคำสั่งซื้อซึ่งผสมระหว่างกล่องติดกาวและกล่องเย็บลวด หรือคำสั่งซื้อเดียวที่ต้องการคุณสมบัติทั้งสองอย่างบนกล่องเดียวกัน การตั้งค่าแบบนี้ยังช่วยให้การจัดตารางการผลิตง่ายขึ้นอีกด้วย แทนที่จะต้องวางแผนกำลังการผลิตสำหรับเครื่องจักรสองเครื่องที่มีความเร็วและคอขวดที่แตกต่างกัน การผลิตจะทำงานกับสายการผลิตเดียวที่มีปริมาณงานที่ทราบสำหรับแต่ละโหมด
การควบคุมคุณภาพก็ตรงไปตรงมามากขึ้นเมื่อมีสายการผลิตเดียวให้ตรวจสอบ หากกล่องที่เสร็จแล้วแสดงปัญหาที่รอยต่อติดกาวหรือการเย็บลวด ผู้ปฏิบัติงานจะตรวจสอบลำดับเดียว แทนที่จะต้องย้อนรอยกล่องกลับไปยังเครื่องจักรสองเครื่องแยกกันเพื่อระบุว่าความเบี่ยงเบนเกิดขึ้นที่ไหน วงจรป้อนกลับที่สั้นลงนี้มีแนวโน้มที่จะทำให้การปรับแต่งรวดเร็วขึ้นและทำให้รุ่นการผลิตใกล้เคียงกับข้อกำหนดตั้งแต่ต้นจนจบ
สร้างขึ้นจากประสบการณ์การผลิต ไม่ใช่แค่ข้อมูลจำเพาะ
เราออกแบบและสร้างอุปกรณ์ขึ้นรูปกล่องลูกฟูกโดยคำนึงถึงความเป็นจริงในแต่ละวันของโรงงานผลิต ไม่ใช่แค่ตัวเลขบนแผ่นข้อมูลจำเพาะ การรวมการติดกาวและการเย็บลวดเข้าเป็นสายการผลิตอัตโนมัติเส้นเดียวเกิดจากการสังเกตว่าเวลาและพื้นที่ปฏิบัติงานถูกใช้ไปมากเพียงใดกับการส่งต่องานระหว่างเครื่องจักรที่แยกจากกัน และการสร้างสายการผลิตที่ขจัดการส่งต่องานนั้นแทนที่จะทำงานรอบๆ ปัญหานั้น
ทุกส่วนของลำดับการทำงาน ตั้งแต่การป้อนด้วยสายพานดูด การพับ การติดกาว การปรับเทียบ และการเย็บลวด ถูกออกแบบทางวิศวกรรมให้ทำงานเป็นกระบวนการที่ประสานงานกันเป็นหนึ่งเดียว แทนที่จะเป็นลูกโซ่ของขั้นตอนอิสระ นี่คือสิ่งที่ทำให้เครื่องจักรสามารถรักษาขนาดกล่องให้สม่ำเสมอตลอดรุ่นการผลิตทั้งหมด ไม่ว่าจะทำงานในโหมดติดกาวหรือโหมดเย็บลวด
หากสายการผลิตของคุณกำลังแยกการติดกาวและการเย็บลวดข้ามเครื่องจักรคนละเครื่อง ก็คุ้มค่าที่จะพิจารณาว่าสายการผลิตเดียวที่ปรับเทียบแล้วสามารถทำอะไรได้บ้างสำหรับพื้นที่ปฏิบัติงาน เวลาในการเปลี่ยนงาน และความสม่ำเสมอของกล่องสำเร็จรูปของคุณ เราสร้างอุปกรณ์นี้เพื่อจัดการกับการรวมกันนั้นโดยตรง และเรายินดีที่จะอธิบายว่ามันจะเข้ากับการตั้งค่าการผลิตที่มีอยู่ของคุณได้อย่างไร
 ผลิตภัณฑ์



