


การทำความเข้าใจว่ากล่องกระดาษลูกฟูกผลิตขึ้นได้อย่างไรนั้นต้องมองมากกว่าแค่ขั้นตอนการประมวลผลแต่ละขั้นตอน เวิร์กโฟลว์ที่สมบูรณ์จะเป็นตัวกำหนดว่าแผ่นกระดาษแต่ละแผ่นเคลื่อนที่จากขั้นตอนการป้อนเริ่มต้นผ่านการติดกาว การพับ การปรับเทียบ การเย็บลวด และการซ้อนขั้นสุดท้ายได้อย่างมีประสิทธิภาพเพียงใด เครื่องพับติดกาวและเย็บลวดกล่องลูกฟูกอัตโนมัติความเร็วสูงของเราผสานรวมการดำเนินการเหล่านี้เป็นสายการผลิตต่อเนื่องหนึ่งเดียว ลดการจัดการวัสดุที่ไม่จำเป็นระหว่างกระบวนการแต่ละขั้นตอน
จุดถ่ายโอนที่มากเกินไป โอกาสเกิดข้อผิดพลาดที่มากเกินไป
ในสายการผลิตทั่วไป แผ่นกระดาษมักจะเคลื่อนที่ผ่านสถานีอิสระหลายแห่ง: การป้อน การติดกาว การพับ การติดกาวหรือเย็บลวด จากนั้นจึงนับและซ้อน แต่ละสถานีเหล่านี้สามารถอยู่บนอุปกรณ์ของตัวเอง บางครั้ง甚至อยู่บนสายการผลิตที่แยกจากกันโดยสิ้นเชิง การย้ายแผ่นกระดาษจากสถานีหนึ่งไปยังอีกสถานีหนึ่งมักจะขึ้นอยู่กับการโหลดหรือการขนถ่ายด้วยตนเอง หรือใช้สายพานลำเลียงที่เชื่อมต่อเครื่องจักรสองเครื่องที่ไม่ได้ถูกสร้างมาให้ทำงานเป็นระบบเดียวกัน
ทุกจุดถ่ายโอนเหล่านั้นคือจุดที่สิ่งต่างๆ อาจผิดพลาดได้ แผ่นกระดาษอาจเลื่อนจากตำแหน่งระหว่างการถ่ายโอนด้วยมือ มาถึงสถานีถัดไปโดยจัดตำแหน่งไม่ตรงเล็กน้อย หรือเพียงแค่เคลื่อนที่ด้วยความเร็วที่แตกต่างจากอุปกรณ์ที่อยู่ข้างหน้าหรือข้างหลัง เมื่อแต่ละสถานีตั้งค่าพารามิเตอร์ของตัวเอง เช่น ปริมาณกาว มุมพับ หรือความเร็วในการป้อน ความไม่สอดคล้องเล็กน้อยในแต่ละขั้นตอนมีแนวโน้มที่จะสะสมมากกว่าที่จะหักล้างกัน และกล่องที่เสร็จแล้วอาจมีขนาดหรือการเคลือบกาวที่แตกต่างกันมากกว่าที่คาดไว้ตลอดการผลิต
นอกจากนี้ยังทำให้การแก้ไขปัญหายากเกินความจำเป็น หากกล่องที่เสร็จแล้วออกมาไม่ถูกต้อง การ追溯ปัญหากลับไปยังต้นตอหมายถึงการตรวจสอบสถานีอิสระหลายแห่ง แทนที่จะเป็นกระบวนการต่อเนื่องเพียงกระบวนการเดียว ยิ่งมีจุดแยกในเวิร์กโฟลว์มากเท่าไร การตรวจสอบก็มักจะใช้เวลานานขึ้นเท่านั้น และเวลาการผลิตก็จะถูกใช้ไปกับการหาคำตอบมากกว่าการแก้ไข
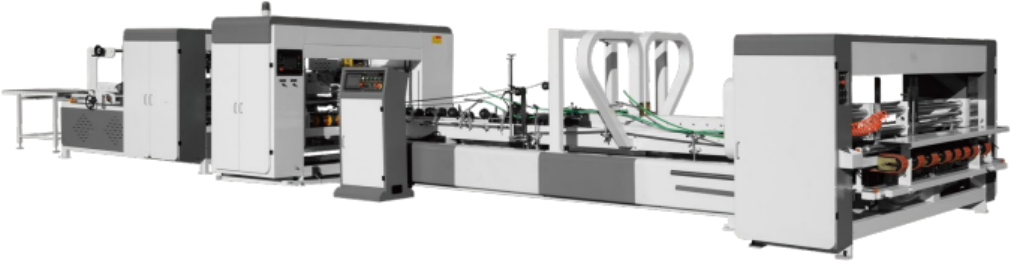
ติดตามแผ่นกระดาษผ่านสายการผลิตต่อเนื่องหนึ่งเดียว
เราสร้างเครื่องพับติดกาวและเย็บลวดกล่องลูกฟูกของเราบนแนวคิดที่แตกต่าง: เก็บแผ่นกระดาษไว้บนสายการผลิตเดียวตั้งแต่ตอนที่ป้อนเข้าไปจนถึงตอนที่ออกมาเป็นกล่องสำเร็จรูป ดังนั้นจึงไม่มีจุดที่ต้องยกขึ้น จัดตำแหน่งใหม่ หรือส่งต่อไปยังอุปกรณ์ที่แยกต่างหาก
ลำดับเริ่มต้นด้วยการป้อนด้วยสายพานดูดอัตโนมัติ ซึ่งจะดึงแผ่นกระดาษเข้าสู่สายการผลิตทีละแผ่นด้วยความเร็วที่ควบคุมได้และสม่ำเสมอ เนื่องจากการป้อนเป็นตัวกำหนดจังหวะสำหรับทุกขั้นตอนถัดไป การทำให้เป็นอัตโนมัติและสม่ำเสมอคือสิ่งที่ช่วยให้ส่วนที่เหลือของสายการผลิตทำงานได้โดยไม่ต้องรอการป้อนด้วยมือระหว่างแผ่นกระดาษ
จากนั้น แผ่นกระดาษจะเคลื่อนที่เข้าสู่การติดกาวอัตโนมัติโดยตรง เนื่องจากการติดกาวตามหลังการป้อนบนสายการผลิตเดียวกัน แทนที่จะเป็นบนเครื่องจักรที่แยกจากกัน การทากาวจึงถูกกำหนดเวลาตามตำแหน่งของแผ่นกระดาษเมื่อมาถึง แทนที่จะขึ้นอยู่กับว่าผู้ปฏิบัติงานจัดตำแหน่งใหม่ได้แม่นยำเพียงใดหลังการถ่ายโอน การพับอัตโนมัติเป็นขั้นตอนถัดไป โดยนำแผ่นกระดาษที่ติดกาวแล้วเข้าสู่ขั้นตอนการพับโดยตรง โดยไม่ต้องมีจุดอ้างอิงใหม่หรือขั้นตอนการจัดตำแหน่งด้วยตนเอง
การปรับเทียบอัตโนมัติทำงานตลอดลำดับนี้ แทนที่จะอยู่ที่จุดคงที่จุดเดียวในนั้น ในขณะที่แผ่นกระดาษเคลื่อนที่จากการป้อนผ่านการพับ การปรับเทียบจะตรวจสอบและปรับตำแหน่งอย่างต่อเนื่อง ซึ่งเป็นสิ่งที่ช่วยให้ขั้นตอนการติดกาวหรือเย็บลวดขั้นสุดท้ายทำงานจากจุดเริ่มต้นที่แม่นยำ แทนที่จะรวมข้อผิดพลาดเล็กน้อยที่ส่งต่อมาจากขั้นตอนก่อนหน้า
จากนั้นสายการผลิตจะเข้าสู่โหมดติดกาวหรือโหมดเย็บลวด ขึ้นอยู่กับกล่องกระดาษลูกฟูกที่กำลังผลิต ทั้งสองโหมดใช้ขั้นตอนการป้อน การพับ และการปรับเทียบเดียวกันที่เกิดขึ้นก่อนหน้านี้ ดังนั้นการสลับระหว่างกล่องที่ติดกาวและกล่องที่เย็บลวดจึงไม่หมายถึงการกำหนดค่าเครื่องจักรที่แยกจากกันใหม่ หรือเริ่มต้นแผ่นกระดาษบนสายการผลิตอื่น ในโหมดติดกาว ลำดับจะทำงานด้วยความเร็วเชิงกลสูงถึงประมาณ 180 เมตรต่อนาที ในโหมดเย็บลวด ความเร็วในการเย็บเฉลี่ยอยู่ที่ประมาณ 80 เมตรต่อนาที โดยระยะห่างของลวดเย็บสามารถปรับได้ระหว่าง 30 ถึง 120 มิลลิเมตรเพื่อให้ตรงกับข้อกำหนดของกล่องต่างๆ
เมื่อการติดกาวหรือเย็บลวดเสร็จสมบูรณ์ กล่องที่เสร็จแล้วจะเคลื่อนที่ต่อไปยังการบรรจุโดยตรง โดยมีอุปกรณ์เสริมสำหรับพับแผ่นปิดสำหรับกล่องที่ต้องการ ก่อนที่จะเคลื่อนไปยังการส่งออกผลิตภัณฑ์สำเร็จรูปและการนับและซ้อนอัตโนมัติ แผ่นกระดาษที่เข้าสู่สายการผลิตเป็นแผ่นเรียบตั้งแต่เริ่มต้นจะออกมาเป็นกล่องที่ซ้อนกันและเสร็จสมบูรณ์ โดยไม่เคยถูกนำออกจากกระบวนการในระหว่างนั้น
เหตุใดจุดถ่ายโอนจึงสำคัญพอๆ กับความเร็ว
ผลลัพธ์ในทางปฏิบัติของการเก็บแผ่นกระดาษไว้บนสายการผลิตต่อเนื่องหนึ่งเดียวคือจำนวนจุดถ่ายโอนลดลงอย่างมากเมื่อเทียบกับการตั้งค่าที่สร้างจากสถานีที่แยกจากกัน จุดถ่ายโอนที่น้อยลงหมายถึงโอกาสที่แผ่นกระดาษจะเลื่อนน้อยลง สถานที่ที่จังหวะเวลาระหว่างสถานีอาจคลาดเคลื่อนน้อยลง และการจัดการด้วยมือโดยรวมน้อยลงตั้งแต่การป้อนครั้งแรกจนถึงการซ้อนครั้งสุดท้าย
การปรับเทียบอย่างต่อเนื่องตลอดลำดับ แทนที่จะทำเพียงที่สถานีเดียว ยังเปลี่ยนวิธีที่ความสม่ำเสมอสะสมตลอดการผลิตอีกด้วย แทนที่แต่ละขั้นตอนจะทำงานจากจุดอ้างอิงที่ตั้งค่าอย่างอิสระของตัวเอง สายการผลิตจะนำตำแหน่งที่ปรับเทียบแล้วหนึ่งตำแหน่งผ่านการติดกาว การพับ และการเย็บลวด ซึ่งเป็นสิ่งที่ทำให้ขนาดของกล่องใกล้เคียงกันมากขึ้นตั้งแต่ชิ้นแรกจนถึงชิ้นสุดท้ายของการผลิต
นอกจากนี้ยังมีประโยชน์ในทางปฏิบัติสำหรับการแก้ไขปัญหา เมื่อกล่องที่เสร็จแล้วแสดงข้อบกพร่อง การตรวจสอบสายการผลิตต่อเนื่องหนึ่งเดียวเป็นกระบวนการที่ตรงไปตรงมามากกว่าการ追溯ปัญหากลับไปยังเครื่องจักรที่แยกจากกันหลายเครื่องซึ่งแต่ละเครื่องมีการตั้งค่าของตัวเอง เส้นทางที่สั้นกว่าจากการสังเกตปัญหาไปจนถึงการระบุต้นตอมักจะส่งผลให้เวลาหยุดทำงานน้อยลงเมื่อจำเป็นต้องปรับเปลี่ยน
สร้างขึ้นจากแนวคิดที่ว่าเวิร์กโฟลว์คือข้อได้เปรียบที่แท้จริง
เราออกแบบเครื่องพับติดกาวและเย็บลวดกล่องลูกฟูกอัตโนมัติความเร็วสูงของเราบนสมมติฐานที่ว่าความราบรื่นในการส่งต่อแต่ละขั้นตอนไปยังขั้นตอนถัดไปมีความสำคัญพอๆ กับความเร็วที่แต่ละขั้นตอนทำงานได้ด้วยตัวเอง สายการผลิตอาจมีสถานีติดกาวที่เร็วและสถานีเย็บลวดที่เร็ว แต่ก็ยังสูญเสียเวลาและความสม่ำเสมอในทุกจุดที่ต้องเคลื่อนย้ายแผ่นกระดาษด้วยมือระหว่างสถานีเหล่านั้น
ทุกขั้นตอนของสายการผลิตของเรา ตั้งแต่การป้อนด้วยสายพานดูดผ่านการติดกาว การพับ การปรับเทียบ และการติดกาวหรือเย็บลวด ถูกสร้างขึ้นให้ทำงานเป็นลำดับที่เชื่อมต่อกันหนึ่งเดียว แทนที่จะเป็นชุดของสถานีอิสระที่เชื่อมต่อกันทีหลัง ความต่อเนื่องนี้คือสิ่งที่ช่วยให้สายการผลิตคงขนาดกล่องที่สม่ำเสมอตลอดการผลิตทั้งหมด ไม่ว่าจะทำงานในโหมดใดก็ตาม
หากคุณต้องการดูว่าเวิร์กโฟลว์นี้ใช้กับกล่องกระดาษลูกฟูกเฉพาะที่คุณผลิตได้อย่างไร เรายินดีที่จะอธิบายลำดับโดยละเอียด หรือจัดเตรียมสาธิตการทำงานของสายการผลิต
 ผลิตภัณฑ์



