


การเปลี่ยนแผ่นกระดาษลูกฟูกแบบเรียบให้เป็นกล่องสำเร็จรูปที่พร้อมจัดส่งนั้นดูเหมือนง่ายจากภายนอก — แผ่นกระดาษเข้าไป กล่องก็ออกมา จากประสบการณ์ของเราในการสร้างเครื่องพับและปะกาว การเปลี่ยนแปลงนั้นขึ้นอยู่กับ 6 ขั้นตอนที่เชื่อมต่อกัน ได้แก่ การป้อนกระดาษ การติดกาว การพับ การตั้งฉาก การลำเลียง และสำหรับกล่องขนาดใหญ่ การต่อแผ่น แต่ละขั้นตอนมีหน้าที่ทางกลไกที่แตกต่างกัน แต่ไม่มีขั้นตอนใดทำงานแยกจากกันในเครื่องจักรที่เราออกแบบ แผ่นกระดาษที่เข้าสู่ส่วนติดกาวของเราโดยเอียงเล็กน้อยจะนำความไม่ตรงแนวนั้นไปสู่การพับ ความไม่สม่ำเสมอในการพับจะปรากฏขึ้นอีกครั้งที่ขั้นตอนการตั้งฉากในฐานะกล่องที่ไม่สามารถวางราบบนพาเลทได้ เนื่องจากข้อผิดพลาดสะสมเมื่อแผ่นกระดาษเคลื่อนที่ผ่านสายการผลิต เราจึงปฏิบัติต่อ 6 ขั้นตอนด้านล่างนี้เป็นระบบเดียวในการออกแบบทางวิศวกรรม ไม่ใช่ชิ้นส่วนแยก 6 ชิ้นที่ต้องประกอบเข้าด้วยกัน
เหตุใดเราจึงมองที่สายการผลิตทั้งหมด ไม่ใช่แค่ความเร็วสูงสุด
ผู้ผลิตกล่องลูกฟูกมักเปรียบเทียบเครื่องพับและปะกาวโดยพิจารณาจากความเร็วเอาต์พุตสูงสุดเป็นหลัก ซึ่งแสดงเป็นแผ่นหรือเมตรต่อนาที ความเร็วเป็นปัจจัยที่ถูกต้อง แต่บอกเพียงส่วนหนึ่งของเรื่องราว ซึ่งเป็นเหตุผลที่เราไม่ได้ออกแบบโดยยึดตามตัวเลขเด่นเพียงตัวเดียว เครื่องจักรสามารถทำงานด้วยความเร็วที่กำหนดสูงได้ แต่ยังคงผลิตอัตราข้อบกพร่องที่ยอมรับไม่ได้ หากความแม่นยำในการป้อน การติดกาว หรือการตั้งฉากไม่สามารถตามความเร็วนั้นได้ภายใต้สภาวะการผลิตจริง — ความหนาของแผ่นที่แปรผัน ความชื้นที่ส่งผลต่อพฤติกรรมของกาว หรือการทำงานระยะยาวที่เผยให้เห็นการสึกหรอของส่วนประกอบการป้อน
ผู้จัดการโรงงานที่ใช้งานเครื่องพับและปะกาวมาหลายรุ่น มักตัดสินเครื่องจักรจากตัวเลขความเร็วสูงสุดน้อยกว่า และตัดสินจากจำนวนแผ่นที่ต้องดึงออกและนำกลับมาแก้ไขในกะการทำงานทั้งหมดมากกว่า ผลลัพธ์นั้นเป็นฟังก์ชันของความสอดประสานกันของ 6 สถานีที่อธิบายด้านล่างนี้ ซึ่งเป็นมาตรฐานที่เรายึดถือกับอุปกรณ์ของเราเอง
การป้อนกระดาษ: จุดเริ่มต้นของข้อผิดพลาดเล็กน้อย
กระบวนการเริ่มต้นด้วยการแยกแผ่นเปล่าจากกองและเคลื่อนย้ายเข้าสู่เครื่องจักรทีละแผ่น ฟังดูตรงไปตรงมา แต่ก็เป็นขั้นตอนที่ต้นตอของข้อบกพร่องใน downstream ส่วนใหญ่เกิดขึ้น ระบบป้อนแบบลูกกลิ้งเสียดทาน ซึ่งอาศัยลูกกลิ้งยางจับแผ่นบนหรือล่างในกอง มีแนวโน้มที่จะเกิดปัญหาสองประการที่เกิดขึ้นซ้ำๆ ได้แก่ การป้อนแผ่นคู่ ซึ่งดึงแผ่นเปล่าสองแผ่นผ่านเข้ามาพร้อมกัน และการเคลื่อนที่ของแผ่นที่ค่อยๆ เบี่ยง ซึ่งแผ่นเปล่าเคลื่อนที่ไปด้านข้างขณะเดินทาง โดยเฉพาะอย่างยิ่งกับแผ่นที่ยาวหรือบางกว่าซึ่งโค้งงอได้ง่ายกว่า
เราสร้างส่วนการป้อนของเรารอบระบบป้อนแบบดูดด้วยสุญญากาศเพื่อแก้ไขปัญหาทั้งสอง โดยใช้แรงดันอากาศที่ควบคุมเพื่อยกและยึดแต่ละแผ่นทีละแผ่นก่อนปล่อยเข้าสู่สายการผลิต แทนที่จะพึ่งพาการสัมผัสเสียดทานเพียงอย่างเดียว ตัวกั้นด้านข้างของเราสามารถปรับได้เพื่อให้แผ่นกระดาษอยู่กึ่งกลางตลอดช่วงความกว้างต่างๆ และเราเพิ่มชั้นวางรองรับแบบขยายที่ด้านหลังของเครื่องป้อนเพื่อป้องกันไม่ให้แผ่นเปล่าที่ยาวกว่าหย่อนหรืองอก่อนเข้าสู่เครื่องจักร ซึ่งเป็นรายละเอียดที่สำคัญมากกว่าที่คิด เนื่องจากแผ่นกระดาษที่หย่อนลงแม้เพียงเล็กน้อยก่อนป้อน สามารถเข้าสู่ส่วนติดกาวของเราในมุมที่แตกต่างจากที่ตั้งใจไว้ เนื่องจากทุกขั้นตอนต่อมาสันนิษฐานว่าแผ่นกระดาษมาถึงในตำแหน่งที่ถูกต้อง เราจึงถือว่าความแม่นยำในการป้อนเป็นตัวแปรที่สำคัญที่สุดเพียงตัวเดียวในกระบวนการทั้งหมด
การติดกาว: จับคู่พฤติกรรมของกาวกับแผ่นกระดาษ
เมื่อแผ่นกระดาษอยู่ในตำแหน่งที่ถูกต้อง ส่วนติดกาวของเราจะทากาวตามขอบแผ่นที่จะกลายเป็นรอยต่อของกล่อง วิธีการติดกาวมีความสำคัญพอๆ กับตำแหน่งที่ติดกาว กาวเย็นและกาวร้อนละลายมีพฤติกรรมแตกต่างกัน: โดยทั่วไปกาวเย็นจะให้ระยะเวลาในการทำงานมากกว่าก่อนที่จะเซ็ตตัว ซึ่งเหมาะกับน้ำหนักแผ่นและสภาวะแวดล้อมบางอย่าง ในขณะที่กาวร้อนละลายจะเซ็ตตัวเร็ว ซึ่งสามารถรองรับรอบเวลาที่เร็วขึ้นได้ แต่เหลือพื้นที่ในการแก้ไขแนวลูกปัดกาวที่ผิดพลาดน้อยกว่าก่อนที่จะยึดติด
เราไม่ได้สร้างส่วนติดกาวของเราโดยยึดตามวิธีการติดกาวแบบตายตัวเพียงวิธีเดียว เพราะนั่นจะบังคับให้ลูกค้าต้องทำงานตามเครื่องจักรโดยไม่คำนึงถึงสิ่งที่ออเดอร์ต้องการ แต่ระบบลูกกลิ้งทากาวเชิงกลของเรามีตัวเลือกในการสลับระหว่างการติดกาวเย็นและกาวร้อนละลาย ดังนั้นวิธีการติดกาวจึงสามารถจับคู่กับเกรดของแผ่นและความเร็วในการผลิตของออเดอร์ปัจจุบันได้ การครอบคลุมกาวที่สม่ำเสมอในขั้นตอนนี้ยังช่วยให้สถานีพับที่อยู่ downstream สามารถสร้างรอยต่อที่สะอาดและสม่ำเสมอ แทนที่จะต้องชดเชยช่องว่างหรือกาวส่วนเกิน
การพับ: จัดการกับกล่องมากกว่าหนึ่งรูปแบบโดยไม่ต้องปรับโครงสร้างใหม่ตลอดเวลา
สถานีพับของเรานำแผ่นที่ติดกาวแล้วมาประกบกันตามรอยพับที่กำหนดไว้ล่วงหน้าเพื่อสร้างโครงสร้างพื้นฐานของกล่อง เส้นทางการพับที่ยึดกับรูปแบบเดียวทำงานได้อย่างเพียงพอเมื่อสายการผลิตทำงานกับกล่องรูปแบบเดียวอย่างต่อเนื่อง แต่โรงงานลูกฟูกหลายแห่งที่เราทำงานด้วยไม่มีสิทธิพิเศษนั้น — ออเดอร์ผสมรูปแบบกล่อง และการเปลี่ยนรูปแบบทุกครั้งที่ต้องปรับโครงสร้างด้วยตนเองจะเพิ่มเวลาที่ไม่ก่อให้เกิดผลผลิตในกะ
เราขับเคลื่อนองค์ประกอบการพับแต่ละชิ้นอย่างอิสระ แทนที่จะเชื่อมต่อกับไดรฟ์เดียวด้วยกลไก ซึ่งช่วยให้ปรับมุมและลำดับการพับได้โดยไม่ต้องสร้างโครงสร้างกลไกใหม่ทั้งหมด เรายังรวมเส้นทางการพับที่สองที่รองรับการพับ 180 องศาแบบรวม ซึ่งขยายช่วงของรูปแบบกล่องที่เครื่องจักรเครื่องเดียวสามารถจัดการได้ เนื่องจากการออกแบบกล่องบางแบบต้องการการพับเพิ่มเติมนอกเหนือจากลำดับสี่แผงพื้นฐาน เราออกแบบส่วนนี้ให้ถอดประกอบได้ง่ายด้วยเหตุผลที่ธรรมดากว่าแต่คงอยู่ถาวร: ส่วนประกอบการพับจะสะสมคราบกาวและฝุ่นกระดาษเมื่อเวลาผ่านไป และส่วนที่เปิดทำความสะอาดและปรับได้ง่ายจะคงความแม่นยำได้นานขึ้นระหว่างช่วงเวลาการบำรุงรักษา
การตั้งฉากและการตบ: แก้ไขสิ่งที่การพับเพียงอย่างเดียวไม่สามารถทำได้
หลังจากการพับ กล่องบนเครื่องจักรของเราจะผ่านสถานีการตบหรือการตั้งฉาก ก่อนที่จะเคลื่อนที่ต่อไปในสายการผลิต ขั้นตอนนี้มีอยู่เพราะการพับกล่องไม่ได้ทำให้กล่องเป็นสี่เหลี่ยมจัตุรัสโดยอัตโนมัติ — ความแปรผันเล็กน้อยในความตึงของแผ่น การวางกาว หรือการป้อน อาจทำให้กล่องมีขอบที่เกือบจะเรียงกันแต่ไม่เท่ากัน หากปล่อยไว้โดยไม่แก้ไข ความไม่ตรงแนวเล็กน้อยนั้นจะมองเห็นได้เมื่อบรรจุและซ้อนกล่องแล้ว
การตั้งฉากด้วยมือ ซึ่งยังคงใช้ในสายการผลิตที่เก่าหรือปริมาณน้อย ขึ้นอยู่กับผู้ปฏิบัติงานที่ใช้มือเคาะหรือกดกล่องให้เข้าที่ ซึ่งโดยธรรมชาติแล้วช้าและไม่สม่ำเสมอ และจะมีความน่าเชื่อถือน้อยลงอย่างเห็นได้ชัดกับกล่องที่ยาวขึ้น ซึ่งขอบหน้าและหลังสามารถเคลื่อนที่แยกกันได้ สถานีตบของเราใช้แผ่นบนและล่างที่ขับเคลื่อนอย่างอิสระเพื่อตั้งฉากกล่องด้วยกลไกและสม่ำเสมอ พร้อมการตั้งค่าเปลี่ยนรูปแบบที่รวดเร็วสำหรับความยาวกล่องที่แตกต่างกัน การปรับอัตโนมัติเมื่อกล่องซ้อนกัน และระบบปรับความตึงสายพานที่ทำให้การเคลื่อนที่ตั้งฉากคงที่ แทนที่จะเสื่อมประสิทธิภาพเมื่อสายพานสึกหรอระหว่างการผลิตระยะยาว
การลำเลียง: ปรับตัวให้เข้ากับแผ่นกระดาษที่ไม่ได้สม่ำเสมอเสมอไป
ส่วนลำเลียงของเราจะลำเลียงกล่องผ่านขั้นตอนที่เหลือของกระบวนการ และจัดการกับปัญหาที่มักถูกมองข้าม: ความหนาของกระดาษลูกฟูกไม่ได้สม่ำเสมอสมบูรณ์แบบเสมอไป แม้จะอยู่ในการผลิตครั้งเดียว เนื่องจากการแปรผันของวัตถุดิบ linerboard และ fluting ระบบลำเลียงที่สร้างขึ้นโดยยึดตามการตั้งค่าแรงดันคงที่อาจมีปัญหากับความแปรผันนั้น — การกดแรงเกินไปบนแผ่นบางเสี่ยงต่อการทำให้กระดาษเสียหาย ในขณะที่แรงดันที่ปรับเทียบสำหรับแผ่นบางอาจไม่ยึดเกาะแผ่นที่หนากว่าได้แน่นพอที่จะเคลื่อนย้ายได้อย่างน่าเชื่อถือ
เราใช้ระบบลำเลียงที่ขับเคลื่อนด้วยมอเตอร์พร้อมการปรับตามแบบแมนนวลและอัตโนมัติ จับคู่กับระบบควบคุมแรงดันแบบกระบอกสูบ เพื่อให้สามารถปรับแรงดันในการลำเลียงให้เข้ากับความยาวและความหนาของแผ่นจริงที่กำลังทำงานในเครื่องจักรในขณะนั้น แทนที่จะคงที่โดยไม่คำนึงถึงสิ่งที่อยู่ในสายการผลิต สิ่งนี้มีความเกี่ยวข้องเป็นพิเศษสำหรับลูกค้าที่ทำงานกับออเดอร์แบบผสม สลับระหว่างบรรจุภัณฑ์ค้าปลีกที่เบากว่าและแผ่นที่หนักกว่าในกะเดียวกัน
การต่อแผ่น: จุดที่ความแม่นยำของกล่องสองแผ่นถูกตัดสิน
ไม่ใช่ทุกกล่องที่ถูกสร้างจากแผ่นเดียว กล่องขนาดใหญ่ — บรรจุภัณฑ์เครื่องใช้ไฟฟ้า บรรจุภัณฑ์เฟอร์นิเจอร์ และกล่องจัดส่งงานหนัก — มักเกินขนาดแผ่นสูงสุดที่อุปกรณ์พิมพ์หรือไดคัท upstream สามารถผลิตได้ ซึ่งหมายความว่าต้องต่อแผ่นสองแผ่นให้เป็นแผ่นเปล่าแผ่นเดียวก่อนที่จะพับต่อไป นี่คือบทบาทของส่วนต่อแผ่นของเรา และเป็นขั้นตอนที่ทดสอบความแม่นยำของกระบวนการโดยรวมโดยตรงที่สุด
วิธีการต่อแผ่นแบบแมนนวลหรือกึ่งอัตโนมัติมีแนวโน้มที่จะสร้างความแข็งแรงของรอยต่อที่ไม่สม่ำเสมอจากกล่องหนึ่งไปยังอีกกล่องหนึ่ง เนื่องจากแนวขึ้นอยู่กับเทคนิคของผู้ปฏิบัติงานที่ทำซ้ำหลายร้อยหรือหลายพันครั้งต่อกะ ความไม่สม่ำเสมอนั้นกลายเป็นปัญหาด้านโครงสร้างสำหรับกล่องขนาดใหญ่ ซึ่งต้องการรอยต่อที่เชื่อถือได้เพื่อคงรูปทรงเมื่อบรรจุแล้ว เราสร้างส่วนต่อแผ่นของเราโดยใช้การวางตำแหน่งด้วยเซอร์โวมอเตอร์อิสระ — โดยทั่วไปสี่หน่วยทำงานประสานกัน — เพื่อให้แผ่นทั้งสองอยู่ในแนวเดียวกันตลอดกระบวนการยึดติด ในขณะที่การปรับความกว้างด้วยไฟฟ้าช่วยให้สามารถปรับโครงสร้างสถานีสำหรับขนาดกล่องที่แตกต่างกันได้โดยไม่ต้องปรับเปลี่ยนเครื่องมือด้วยตนเอง การควบคุมการดูดด้วยสุญญากาศจะยึดแต่ละแผ่นให้อยู่กับที่ระหว่างการต่อแผ่น และเรามีตัวเลือกการติดกาวสองด้านในขั้นตอนนี้เพื่อรองรับการพับแบบ memory-style ที่ใช้ในการออกแบบกล่องบางแบบ ซึ่งรอยต่อต้องคงรูปทรงได้แม้ก่อนที่กล่องจะถูกตั้งขึ้นอย่างสมบูรณ์
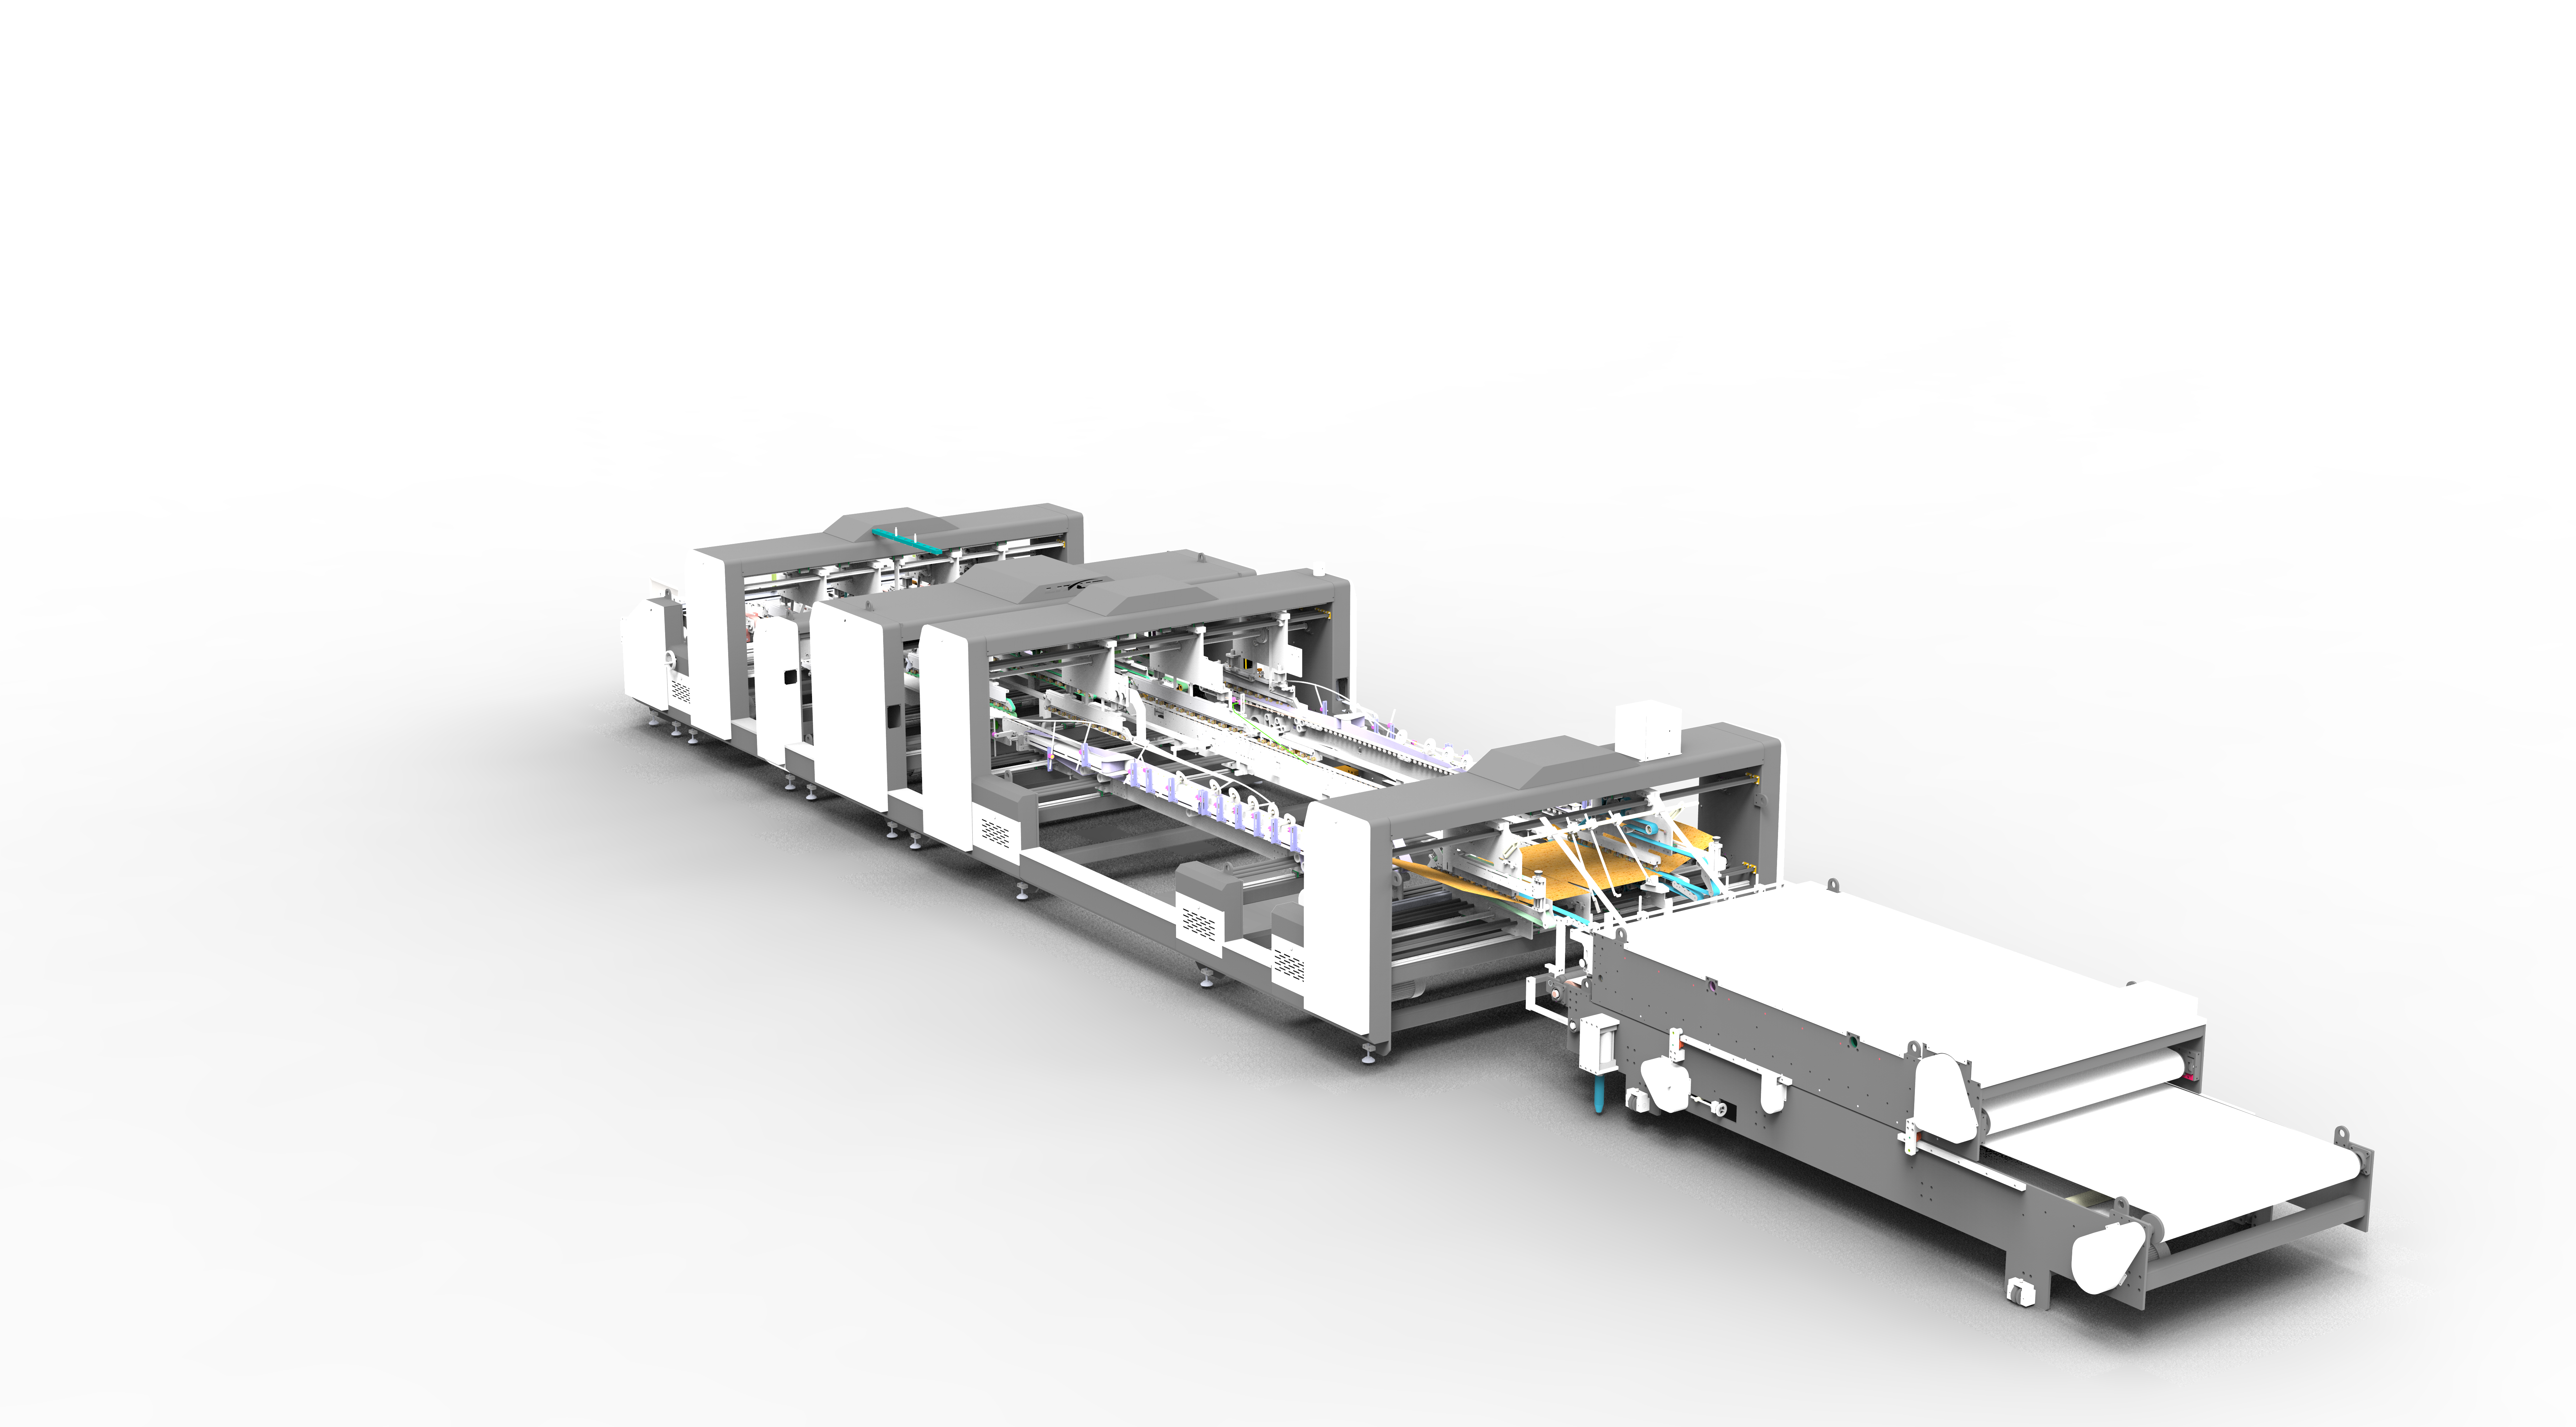
เหตุใดเราจึงออกแบบทางวิศวกรรมทั้ง 6 ขั้นตอนเป็นระบบเดียว
เมื่อพิจารณาเป็นรายบุคคล แต่ละสถานีทั้งหกนี้แก้ปัญหาทางกลไกที่แตกต่างกัน: การควบคุมการเคลื่อนที่ของแผ่น การติดกาวอย่างแม่นยำ การพับตามแนวที่ถูกต้อง การตั้งฉากกล่อง การเคลื่อนย้ายโดยไม่เกิดความเสียหาย และ — เมื่อจำเป็น — การต่อแผ่นสองแผ่นเป็นแผ่นเดียว แต่เราพบว่าคุณภาพสำเร็จรูปที่แท้จริงของกล่องนั้นถูกตัดสินโดยการทำงานร่วมกันของสถานีเหล่านี้ ไม่ใช่โดยข้อกำหนดเฉพาะของสถานีใดสถานีหนึ่ง
นั่นคือเหตุผลที่เราประสานงานการป้อน การติดกาว การพับ การตั้งฉาก การลำเลียง และการต่อแผ่นผ่านสถาปัตยกรรมเซอร์โวและการควบคุมร่วมกัน เพื่อให้ข้อมูลเวลาและตำแหน่งสามารถส่งผ่านระหว่างขั้นตอนต่างๆ แทนที่แต่ละสถานีจะทำงานตามรอบเวลาคงที่ของตัวเอง การประสานงานนี้คือสิ่งที่ช่วยให้กล่องที่ผลิตขึ้นเมื่อเริ่มต้นการผลิตหนึ่งหมื่นหน่วยมีขนาดและความแข็งแรงของรอยต่อตรงกับกล่องที่ผลิตขึ้นใกล้สิ้นสุดการผลิต
ขีดความสามารถด้านการผลิตของเรา
เราออกแบบ สร้าง และตรวจสอบความถูกต้องของแต่ละส่วนทั้งหกนี้ — การป้อน การติดกาว การพับ การตั้งฉาก การลำเลียง และการต่อแผ่น — เป็นส่วนหนึ่งของสายการผลิตที่เชื่อมต่อกัน ไม่ใช่เป็นส่วนประกอบแยกกันที่ประกอบขึ้นภายหลัง การผลิตของเราครอบคลุมทั้งเครื่องพับและปะกาวแบบแผ่นเดียวและโครงสร้างแบบต่อแผ่นสองแผ่น ซึ่งช่วยให้เราทำงานโดยตรงกับผู้ผลิตกล่องลูกฟูกในเรื่องเกรดแผ่น รูปแบบกล่อง และเป้าหมายเอาต์พุตที่การดำเนินงานของพวกเขาดำเนินการจริง
หากคุณกำลังตรวจสอบกระบวนการพับและปะกาวปัจจุบันของคุณ หรือประเมินอุปกรณ์ใหม่สำหรับสายการผลิตที่กำลังจะมาถึง ทีมวิศวกรรมของเราพร้อมให้คำปรึกษาว่า 6 ขั้นตอนเหล่านี้สามารถกำหนดค่าให้เหมาะกับข้อกำหนดกล่องเฉพาะของคุณได้อย่างไร
 ผลิตภัณฑ์



