При ручной склейке гофрокоробов операторы наносят клей, выполняют фальцовку заготовок и прижимают склеиваемые участки. Фальцевально-склеивающая машина для односоставных гофрокоробов объединяет эти операции в непрерывный технологический процесс, меняя подход предприятий к управлению объёмами производства, трудовыми ресурсами и стабильностью параметров готовых коробок. Различия становятся особенно заметными при увеличении объёмов заказов и ужесточении сроков поставки. Сравнение обоих методов по этим ключевым параметрам помогает производителям оценить, какой из подходов лучше соответствует их типоразмерам коробок, объёмам заказов и производственным требованиям.
Ручная склейка гофрокоробов и ограничения ручного производства
Ручная склейка включает несколько операций: нанесение клея на клапаны, фальцовку панелей коробки, прижим склеиваемых участков и комплектацию готовых коробок. Каждая коробка требует прямого участия оператора, поэтому темп производства зависит от индивидуального темпа работы и количества задействованных сотрудников. По мере роста объёмов заказов поддержание требуемой производительности становится всё сложнее — особенно когда сроки поставки не допускают даже незначительных задержек.
Объём необходимых трудозатрат также влияет на суточную выработку. Работники выполняют нанесение клея, фальцовку, прижим, подсчёт и штабелирование коробок, а контролёры осуществляют визуальный осмотр готовой продукции на наличие дефектов. Повторяющийся характер работ способствует накоплению усталости в течение длительной смены, а нехватка персонала напрямую снижает выход продукции. Дополнительно требуется время на выявление коробок с недостаточной адгезией или неточной фальцовкой и их отделение от годной продукции.
Поддержание стабильного качества гофрокоробов представляет собой отдельную задачу. Неравномерность нанесения клея может приводить к избытку клея на одних клапанах и его недостатку — на других. Неточная фальцовка или смещение клапанов вызывает перекосы коробок или препятствует надёжному удержанию склеенных участков. Такие дефекты проявляются особенно отчётливо при штабелировании, транспортировке или последующей упаковке. Для предприятий, поставляющих коробки на линии автоматической фасовки и герметизации, отклонения в геометрических параметрах и форме коробок также нарушают бесперебойное перемещение продукции по конвейеру.
Автоматизация цикла с помощью Фальцевально-склеивающая машина для односоставных коробок из гофрокартона
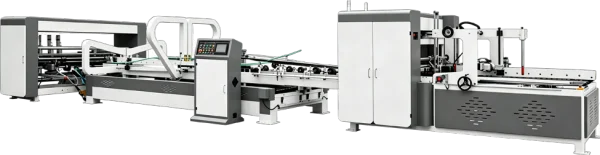
Фальцевально-склеивающая машина для односоставных коробок из гофрокартона заменяет цепочку ручных операций единой непрерывной линией. Заготовки подаются из штабеля автоматическим ленточным всасывающим питателем и направляются в машину поштучно. Затем оборудование наносит клей, выполняет фальцовку панелей, корректирует положение коробки и формирует клеевой шов перед подсчётом и выдачей готовых коробок в заданном порядке. По желанию заказчика могут быть добавлены функция переворота коробок и комплектация в пакеты — в зависимости от принятой на предприятии схемы организации выходящей продукции.
Изменяется не столько сама последовательность действий, сколько место сосредоточения контроля. Положение клеевого шва, траектория фальцовки и центровка коробки определяются механической конструкцией и настройками машины, а не индивидуальной техникой оператора. Подсчёт и штабелирование выполняются на выходе линии — это исключает ручной подсчёт и ручную транспортировку. Операторы остаются необходимыми, однако их роль смещается в сторону загрузки заготовок, наблюдения за ходом процесса и сбора штабелей — задач, требующих контроля, а не многократного ручного обращения с каждой коробкой.
Сравнение производительности, трудозатрат и стабильности качества «в один ряд»
Что касается производительности, различие проявляется скорее в предсказуемости, чем в абсолютных цифрах. При ручном производстве темп колеблется в зависимости от усталости, перерывов и численности персонала, тогда как машина, работающая в заданном режиме, обеспечивает стабильный поток готовых коробок. Такая стабильность позволяет планировщикам точнее оценивать продолжительность выполнения заказа и соблюдать обязательства перед клиентами, ожидающими поставок по расписанию. Фактическая пропускная способность всё ещё зависит от конструкции коробки, качества гофрокартона и типа клея, поэтому каждое предприятие должно проводить оценку на основе своих собственных изделий.
Трудозатраты и стабильность качества следуют той же закономерности. Ручная линия требует координации нескольких человек, тогда как фальцевально-склеивающая машина для односоставных гофрокоробов обычно обслуживается небольшой бригадой, выполняющей загрузку, контроль и сбор штабелей. Освободившиеся ресурсы можно направить на контроль качества, подготовку и обработку других заказов. Поскольку машина повторяет строго определённую последовательность операций, коробки демонстрируют более близкие значения геометрических параметров, точности расположения клеевого шва и внешнего вида склеенных участков. Такая регулярность снижает объёмы доработки, обеспечивает бесперебойное прохождение продукции через автоматические упаковочные линии и минимизирует неожиданности для потребителей коробок на их собственных фасовочных участках.
Заказы на гофрокоробы, при которых разница становится особенно очевидной
Наиболее наглядно различия проявляются в сегментах электронной коммерции и экспресс-упаковки. Заказы крупные, типы коробок относительно унифицированы, а окна поставки — сжаты. Наша машина идеально соответствует этому сценарию: непрерывная подача, фальцовка и склейка обеспечивают равномерное движение длинной партии, а подсчитанные и штабелированные коробки сразу направляются на увязку или упаковку. Та же стабильность выгодна предприятиям, поставляющим коробки транспортным компаниям, поскольку задержка даже одной партии может нарушить график отправки клиента.
Для коробок под пищевые продукты, напитки и товары повседневного спроса актуальна иная задача: внешние коробки часто штабелируются на значительную высоту в складских помещениях и проходят протяжённые логистические цепочки, поэтому прочность и аккуратность каждого склеенного соединения напрямую влияют на потери при транспортировке и восприятие бренда конечным потребителем. Этап калибровки на нашей машине корректирует положение коробки перед склейкой, что обеспечивает правильную геометрию («квадратность») и плотность швов в этих отраслях. Упаковка для бытовой техники, электроники и промышленных товаров характеризуется широким разбросом размеров в рамках множества спецификаций, и широкий диапазон допустимых размеров гофрокартона на нашей машине позволяет одной линии охватывать значительно большее число таких заказов, сокращая необходимость аутсорсинга малых или нетипичных форматов коробок.
Ручная склейка сохраняет свою нишу в отдельных случаях: при очень малых партиях, изготовлении прототипов и работе с нестандартными формами ручной способ обеспечивает большую гибкость, и некоторые предприятия специально сохраняют ручные рабочие места именно для таких задач. Таким образом, практическое решение заключается не в полной замене одного метода другим, а в рациональном распределении каждого типа заказа между тем процессом, который ему наиболее соответствует.
Выбор оптимального решения для вашего производства гофрокоробов
Оптимальный метод производства зависит от типичных объёмов заказов, технических характеристик коробок, наличия персонала и требуемой производительности. Ручная склейка может быть целесообразна для редких заказов и мелких партий, тогда как Фальцевально-склеивающая машина для односоставных коробок из гофрокартона обеспечивает более структурированный и управляемый процесс для регулярного выпуска. Анализ указанных факторов помогает производителям гофрокоробов выбрать оборудование, которое точно соответствует их реальным нагрузкам и бюджетным возможностям.
Мы производим Фальцевально-склеивающая машина для односоставных коробок из гофрокартона с интегрированными функциями подачи, нанесения клея, фальцовки и формирования готовой продукции для производства гофрокоробов. Предоставьте нашей команде данные о габаритах ваших коробок, характеристиках гофрокартона и планируемом объёме производства. Мы проведём комплексную оценку ваших требований и порекомендуем оптимальную конфигурацию машины для вашего завода.
 Сценарии Применения