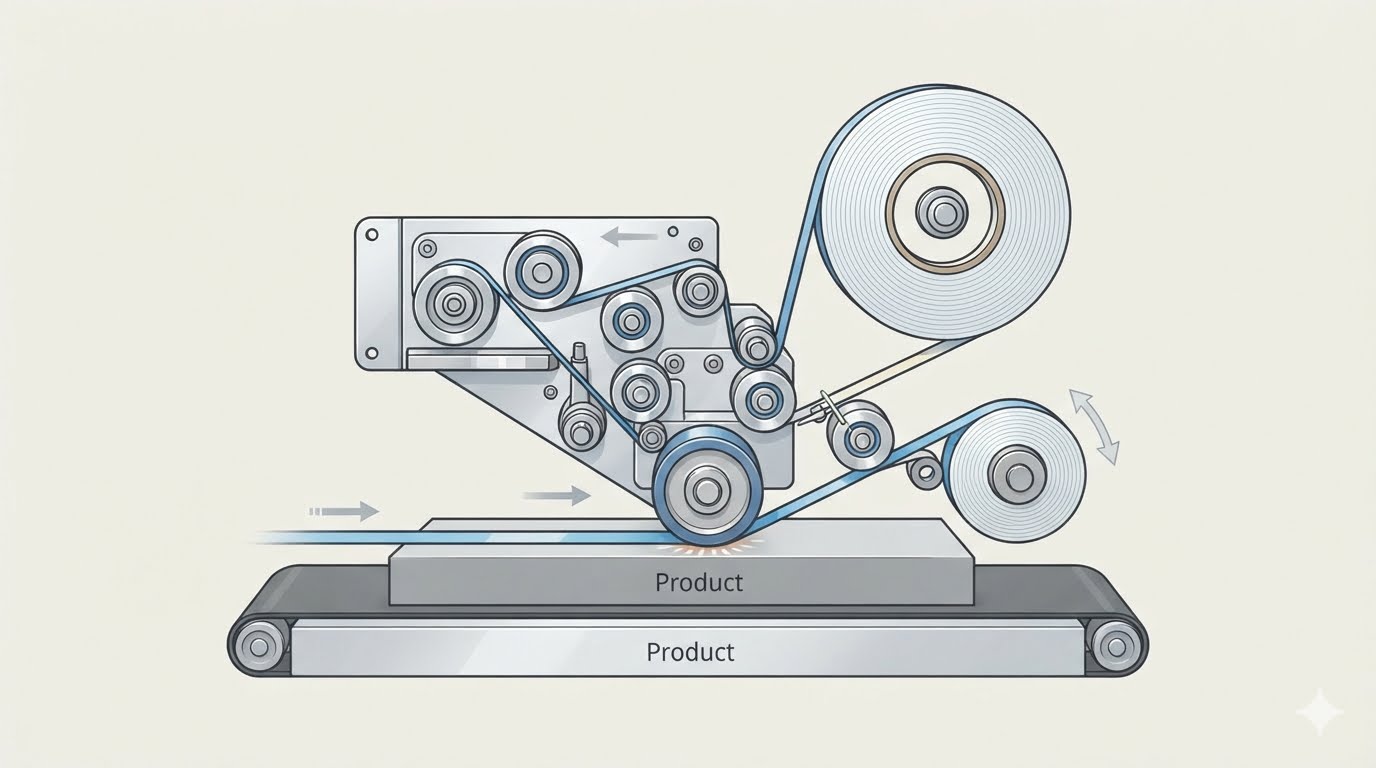
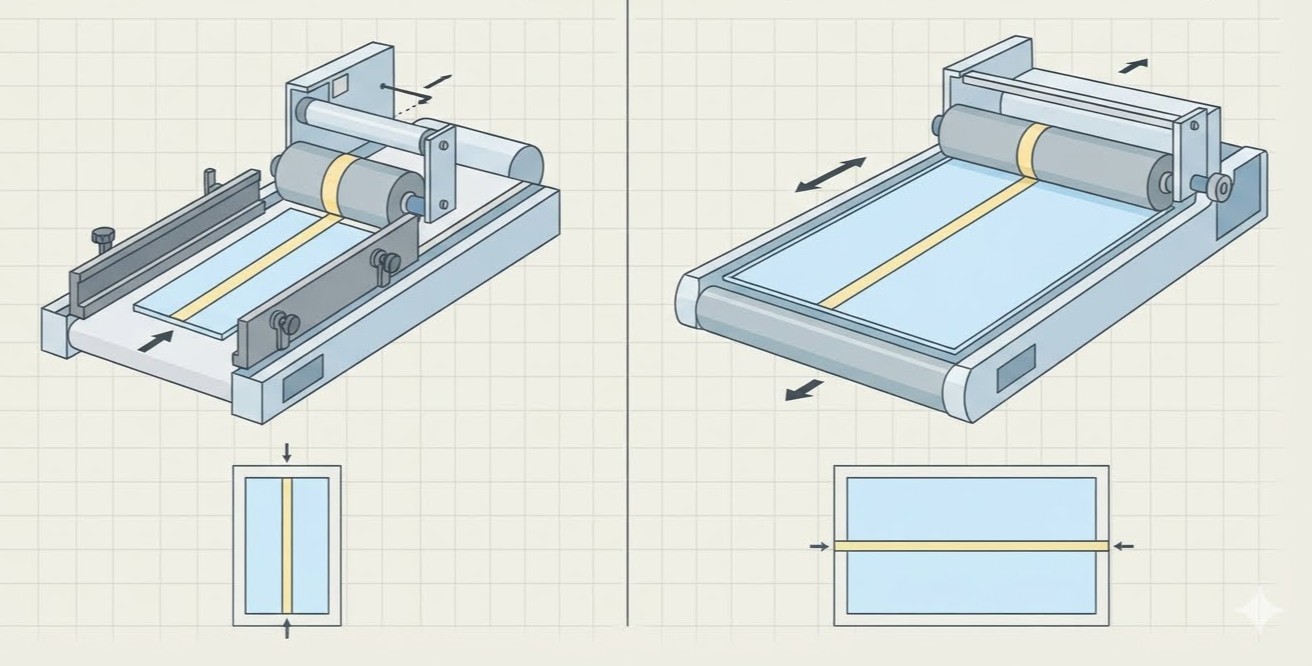
Смещение скотча относительно заданной метки чаще всего обусловлено проблемами подачи, а не дефектами самого скотча. Автоматический аппликатор двустороннего скотча наносит ленту в строго фиксированную позицию, определяемую положением аппликаторной головки; следовательно, точность результата зависит от того, где именно находится лист в момент прохождения этой головки. При работе с листами малого формата допустимый диапазон погрешностей сокращается, и способ подачи и позиционирования листа становится ключевым фактором, определяющим точность нанесения.
Почему листы малого формата оставляют меньше места для ошибок
Лист малого формата имеет ограниченную площадь контакта с подающим ремнём и недостаточную массу для устойчивого удержания. Даже незначительные колебания коэффициента трения могут отклонить его от заданной траектории, а лист, поступающий в зону нанесения под небольшим углом, получит полоску скотча также под этим углом. На крупном листе тот же угловой сдвиг распределяется по большой поверхности и может остаться в пределах допуска. На листе малого формата скотч располагается близко к кромке или линии сгиба, поэтому даже незначительное смещение может вывести его частично за пределы заданной зоны.
Материал листа также оказывает влияние. Тонкий картон, мелованный бумага и листы с пылью, оставшейся после резки или печати, создают разные условия трения с поверхностью ремня. Система подачи, настроенная под один тип картона, может вести себя иначе при работе с другим, причём различия особенно заметны при малых форматах, где меньшая площадь поверхности не позволяет равномерно распределить нагрузку. Важно и расстояние между соседними листами: неравномерные промежутки приводят к нарушению тактовой синхронизации в зоне аппликаторной головки, что проявляется в виде полос скотча, начинающихся на разных расстояниях от кромки листа.
Где традиционные методы подачи оказываются недостаточными
Многие линии нанесения скотча по-прежнему используют компоненты системы подачи, теряющие стабильность со временем. Ремни изнашиваются и теряют эластичность, а поверхность, ранее надёжно удерживавшая лист, начинает проскальзывать. На листах малого формата это проскальзывание проявляется первым — запас сцепления здесь отсутствует. Операторы компенсируют его корректировкой направляющих и скорости в ходе производства, что приводит к различиям в результатах между сменами.
Ручная подготовка добавляет ещё один источник вариаций. Несовмещённые перед загрузкой штабели, неравномерно расправленные листы и настройки, изменяемые «на ощупь» после каждой смены формата — всё это вносит неустранимые различия, которые оборудование не сможет компенсировать на последующих этапах. Настройка аппликаторной головки может стать дополнительным препятствием: при отсутствии чёткой ориентирной базы для повторной установки перемещение головки под новый формат занимает больше времени, а воспроизведение заданного положения при следующем запуске затруднено. В результате процесс стабильно работает при длительных сериях одного формата, но испытывает трудности при коротких партиях и частых переналадках — типичных для упаковки малого формата.
Как подача и позиционирование работают совместно
Точное нанесение скотча — это последовательный процесс, каждый этап которого зависит от предыдущего. Система подачи перемещает лист вперёд с постоянной скоростью и по прямолинейной траектории. Лист достигает зоны нанесения в строго определённой ориентации и с регулярным интервалом относительно соседних листов. Аппликаторная головка, установленная в требуемое боковое положение, наносит скотч. Если первый этап нестабилен, никакая коррекция на уровне головки не сможет полностью восстановить точность результата.
Поэтому практическая последовательность настройки для листов малого формата начинается на раннем этапе — до зоны нанесения. Во-первых, убедитесь, что штабель выровнен и листы очищены от пыли. Во-вторых, проверьте равномерность сцепления ремня по всей ширине листа и соответствие скорости подачи формату. Только после этого следует устанавливать и верифицировать положение аппликаторной головки на нескольких пробных листах. Измерьте расстояние от полосы скотча до кромки листа на нескольких образцах из начала и конца короткой партии: дрейф между первым и последним листом нагляднее выявляет нестабильность подачи, чем единичный замер.
| Фактор | Влияние на листы малого формата | Направление коррекции |
|---|---|---|
| Сцепление ремня | Проскальзывание вызывает перекос и неравномерные промежутки | Следите за чистотой ремней и проверяйте степень их износа |
| Поверхность листа | Пыль или покрытие изменяют коэффициент трения | Очистите лист или адаптируйте систему подачи |
| Положение головки | Скотч располагается слишком близко к кромке | Перенастройте и верифицируйте положение на нескольких листах |
| Смена скотча или формата | Настройки смещаются между задачами | Проверяйте точность нанесения после каждой смены |
Что наши машины предлагают для работы с листами малого формата
Наши автоматические многоголовочные станки для нанесения двухстороннего скотча повышенной прочности используют систему подачи, построенную на ремнях с высоким коэффициентом трения. Конструкция направлена на плавное и упорядоченное перемещение листов, обеспечивая листам малого формата необходимое сцепление для удержания заданной траектории. Это особенно важно при работе с картонными коробками, конвертными и документными пакетами, где полоски скотча наносятся вблизи кромок или клапанов, а сами листы зачастую лёгкие и компактные.
Частые смены формата и типа скотча характерны для малого формата, поэтому конструкция системы переналадки напрямую влияет на частоту верификации настроек. Аппликаторные головки наших машин поворачиваются одним ключом, что делает замену скотча быстрой и простой. На наших станках для нанесения треугольного скотча головка перемещается влево и вправо при помощи маховика вдоль стальной линейки — оператор получает наглядную ориентирную шкалу для точной повторной установки. Быстрая замена скотча и чёткая визуальная привязка положения головки стимулируют операторов выполнять верификацию нанесения после каждой смены, обеспечивая стабильные результаты даже при коротких партиях.
Не менее важна и выходная часть процесса. Наши машины могут оснащаться прямолинейным «рыбьим чешуйчатым» конвейером сбора, работающим автономно и формирующим готовые листы аккуратным наложением. Персонал может визуально контролировать точность нанесения по мере поступления листов и своевременно выявить дрейф до того, как будет затронута вся партия. По заказу доступна функция подсчёта листов для контроля партий. Для листов малого формата, склонных к рассыпанию или смещению при выгрузке, упорядоченный сбор дополнительно защищает качество, достигнутое на этапе нанесения скотча.
Выбор подходящей машины под вашу продукцию малого формата
Продукция малого формата предъявляет специфические требования, поэтому правильный выбор машины зависит от характеристик листа и задачи. Наша серия автоматических многоголовочных станков для нанесения двухстороннего скотча повышенной прочности предназначена для нанесения длинных полос скотча на картон, картонные коробки, гофрокартонные короба, конвертные и документные пакеты; серия станков для нанесения треугольного скотча охватывает задачи по нанесению на углы и клапаны. В каждой серии доступны несколько рабочих ширин, что позволяет точно подобрать машину под диапазон форматов вашей продукции.
Как производитель, мы проектируем наши автоматические многоголовочные станки для нанесения двухстороннего скотча повышенной прочности с учётом ключевых факторов, определяющих результат при работе с листами малого формата: сцепление на подающем ремне, скорость смены скотча, наличие чёткой ориентирной базы для установки аппликаторной головки и упорядоченная выгрузка листов. Если ваша продукция включает небольшие коробки, карточки или пакеты конвертного типа, направьте нам диапазон размеров листов, тип картона и технические параметры скотча. Наша команда предложит оптимальную конфигурацию станка, соответствующую вашей продукции, чтобы стабильная подача и точное нанесение скотча стали рутинной частью вашего производственного процесса.
 Сценарии Применения