


На первый взгляд, превращение плоского листа гофрокартона в готовую к отправке коробку кажется простым: лист поступает на вход, а коробка выходит на выходе. Исходя из нашего опыта создания фальцевально-склеивающих машин, такая трансформация зависит от шести взаимосвязанных этапов: подачи бумаги, нанесения клея, фальцовки, калибровки, транспортировки и, для крупных коробок, сплайсинга. Каждый этап выполняет определенную механическую функцию, но ни один из них не работает изолированно в машинах, которые мы проектируем. Лист, поступивший в секцию нанесения клея с небольшим смещением, перенесет эту ошибку на этап фальцовки; неточность фальцовки, в свою очередь, проявится на этапе калибровки, когда коробка не будет ровно лежать на поддоне. Поскольку ошибки накапливаются по мере продвижения листа по линии, мы рассматриваем шесть описанных ниже этапов как единую систему, которую нужно проектировать, а не как шесть отдельных узлов для сборки.
Почему мы рассматриваем всю линию, а не только максимальную скорость
Производители гофрокоробов часто сравнивают фальцевально-склеивающее оборудование в первую очередь по максимальной выходной скорости, выраженной в листах или метрах в минуту. Скорость — это важный фактор, но он отражает лишь часть картины, поэтому мы не проектируем наши машины, ориентируясь на единственное «головное» число. Машина может работать на высокой номинальной скорости, но при этом выдавать неприемлемый уровень брака, если точность подачи, нанесения клея или калибровки не поспевают за этой скоростью в реальных производственных условиях — при переменной толщине картона, влажности, влияющей на поведение клея, или при длительных прогонах, выявляющих износ элементов подачи.
Руководители производств, работавшие с несколькими поколениями фальцевально-склеивающего оборудования, как правило, оценивают машины не столько по «головным» показателям скорости, сколько по тому, сколько листов приходится изымать и отправлять на доработку за полную смену. Этот результат является функцией того, насколько хорошо синхронизированы шесть описанных ниже станций, и это стандарт, которому должно соответствовать наше оборудование.
Подача бумаги: с чего начинаются маленькие ошибки
Процесс начинается с отделения плоских заготовок от стопы и подачи их в машину по одному листу за раз. Это звучит просто, но именно на этом этапе зарождается большая часть последующих дефектов. Системы подачи с фрикционными роликами, которые полагаются на захват верхнего или нижнего листа в стопе резиновыми роликами, подвержены двум распространенным проблемам: сдвоенная подача, когда два листа протаскиваются вместе, и постепенный увод листа, когда заготовка смещается вбок при движении, особенно если лист длинный или картон тонкий и легче прогибается.
Мы строим нашу секцию подачи на основе вакуумного захвата, чтобы решить обе проблемы, используя контролируемое давление воздуха для подъема и удержания каждого листа по отдельности перед его подачей в линию, а не полагаясь только на фрикционный контакт. Наши боковые направляющие регулируются для центрирования листа в широком диапазоне ширин, а с задней стороны питателя мы добавляем удлиненный опорный стол, чтобы предотвратить провисание или скручивание длинных заготовок до того, как они попадут в машину — эта деталь важнее, чем может показаться, поскольку лист, провисающий даже слегка перед подачей, может войти в секцию нанесения клея под углом, отличным от требуемого. Поскольку каждый последующий этап предполагает, что лист поступил правильно позиционированным, мы рассматриваем точность подачи как единственную самую важную переменную во всем процессе.
Нанесение клея: соответствие свойств клея типу картона
После того как лист правильно позиционирован, наша секция нанесения клея наносит клей на кромки панелей, которые образуют соединение коробки. Метод нанесения клея так же важен, как и место нанесения. Холодный клей и клей-расплав ведут себя по-разному: холодный клей обычно оставляет больше времени на работу до отверждения, что подходит для определенных плотностей картона и условий окружающей среды, в то время как клей-расплав схватывается быстро, что может поддерживать более быстрый цикл работы, но оставляет меньше времени для исправления неправильно нанесенного валика до его склеивания.
Мы не строим нашу секцию нанесения клея вокруг одного фиксированного метода нанесения, так как это вынудило бы клиентов подстраиваться под машину независимо от требований конкретного заказа. Вместо этого наша система нанесения клея с механическими валиками предоставляет возможность переключения между нанесением холодного клея и клея-расплава, что позволяет подобрать метод клеевой обработки под марку картона и скорость производства текущего заказа. Равномерное нанесение клея на этом этапе также является тем, что позволяет нашему фальцевальному узлу ниже по линии формировать чистый, ровный шов, а не компенсировать пропуски или излишки клея.
Фальцовка: обработка нескольких типов коробок без постоянной перенастройки
Наш фальцевальный узел сводит вместе склеенные панели по линиям предварительной биговки, формируя базовую структуру коробки. Фиксированная схема фальцовки, настроенная на один тип коробки, работает адекватно, если линия непрерывно выпускает один тип коробок, но многие гофропроизводства, с которыми мы работаем, не имеют такой роскоши — портфель заказов включает разные типы коробок, и каждая переналадка, требующая ручной перенастройки, добавляет непроизводительное время к смене.
Мы приводим в движение каждый фальцевальный элемент независимо, а не связываем его механически с одним приводом, что позволяет регулировать углы фальцовки и последовательность операций без полной механической перестройки. Мы также включаем вторую линию фальцовки, поддерживающую комбинированный сгиб на 180 градусов, что расширяет диапазон типов коробок, которые может обрабатывать одна машина, поскольку некоторые конструкции коробок требуют дополнительного сгиба сверх базовой последовательности из четырех панелей. Мы проектируем этот узел таким образом, чтобы его можно было легко разобрать по более прозаичной, но постоянной причине: компоненты фальцовки со временем накапливают остатки клея и картонную пыль, и узел, который легко открыть для чистки и регулировки, дольше сохраняет точность между сервисными интервалами.
Калибровка и подравнивание: исправление того, что не может исправить одна только фальцовка
После фальцовки коробки на наших машинах проходят через станцию подравнивания, или калибровки, прежде чем двигаться дальше по линии. Этот этап необходим, потому что фальцовка коробки не гарантирует ее идеальной прямоугольности — небольшие отклонения в натяжении картона, расположении клея или подаче могут привести к тому, что края коробки будут близки к выравниванию, но не совсем ровны. Если не исправить, это небольшое несоосность станет заметной, когда коробка будет заполнена и уложена в штабель.
Ручная калибровка, все еще используемая на старых или малопроизводительных линиях, зависит от оператора, который физически постукивает или прижимает коробки для выравнивания, что по своей природе медленно и нестабильно, и становится заметно менее надежным на длинных коробках, где передний и задний края могут смещаться независимо. Наша станция подравнивания использует независимо управляемые верхние и нижние плиты для механического и последовательного выравнивания коробки, с возможностью быстрой перенастройки для разной длины коробок, автоматической регулировкой по мере накопления коробок и системой натяжения ремней, которая поддерживает стабильность калибрующего движения, а не ухудшается по мере износа ремней во время длительного производственного прогона.
Транспортировка: адаптация к картону, который не всегда однороден
Наш транспортирующий узел перемещает коробки через оставшиеся этапы процесса и решает проблему, которую легко упустить: толщина гофрокартона не всегда идеально однородна даже в пределах одного производственного прогона из-за вариаций в сырьевом лайнере и флютинге. Транспортерная система, построенная с фиксированными настройками давления, может испытывать трудности с этой вариативностью: слишком сильное давление на тонкий картон рискует его раздавить, в то время как давление, откалиброванное для тонкого картона, может быть недостаточным для надежного захвата и перемещения более толстого картона.
Мы используем транспортер с моторным приводом, имеющий как ручную, так и автоматическую сервоподстройку, в паре с системой регулировки давления на основе пневмоцилиндров, благодаря чему давление транспортировки может быть адаптировано к фактической длине коробки и толщине картона, проходящих через машину в данный момент, а не остается фиксированным независимо от того, что находится на линии. Это особенно актуально для клиентов со смешанным портфелем заказов, переключающихся между более легкой розничной упаковкой и более тяжелым картоном в течение одной смены.
Сплайсинг: где решается точность двухсоставных коробок
Не каждая коробка формируется из одного листа. Крупные коробки — упаковка для бытовой техники, мебели и тяжелые транспортные ящики — часто превышают максимальный размер листа, который может произвести оборудование для печати или высечки, что означает необходимость соединения двух листов в одну заготовку перед фальцовкой. Это и есть роль нашего сплайсингового узла, и это этап, на котором точность всего процесса проверяется наиболее непосредственно.
Ручные или полуавтоматические методы сплайсинга, как правило, приводят к нестабильной прочности шва от коробки к коробке, поскольку выравнивание сильно зависит от техники оператора, повторяемой сотни или тысячи раз за смену. Эта нестабильность становится конструктивной проблемой для крупных коробок, которым нужен надежный шов для сохранения формы после загрузки. Мы строим наш сплайсинговый узел на основе независимого сервопривода позиционирования — обычно четыре синхронизированных блока — для поддержания выравнивания обоих листов на протяжении всего процесса склеивания, в то время как электрическая регулировка ширины позволяет перенастроить узел для разных размеров коробок без ручной переналадки. Вакуумный прижим удерживает каждый лист на месте во время сплайсинга, и мы предлагаем двухстороннее нанесение клея в качестве опции на этом этапе для поддержки сгиба типа «memory-folding», используемого в некоторых конструкциях коробок, где шов должен сохранять форму даже до полного формирования коробки.
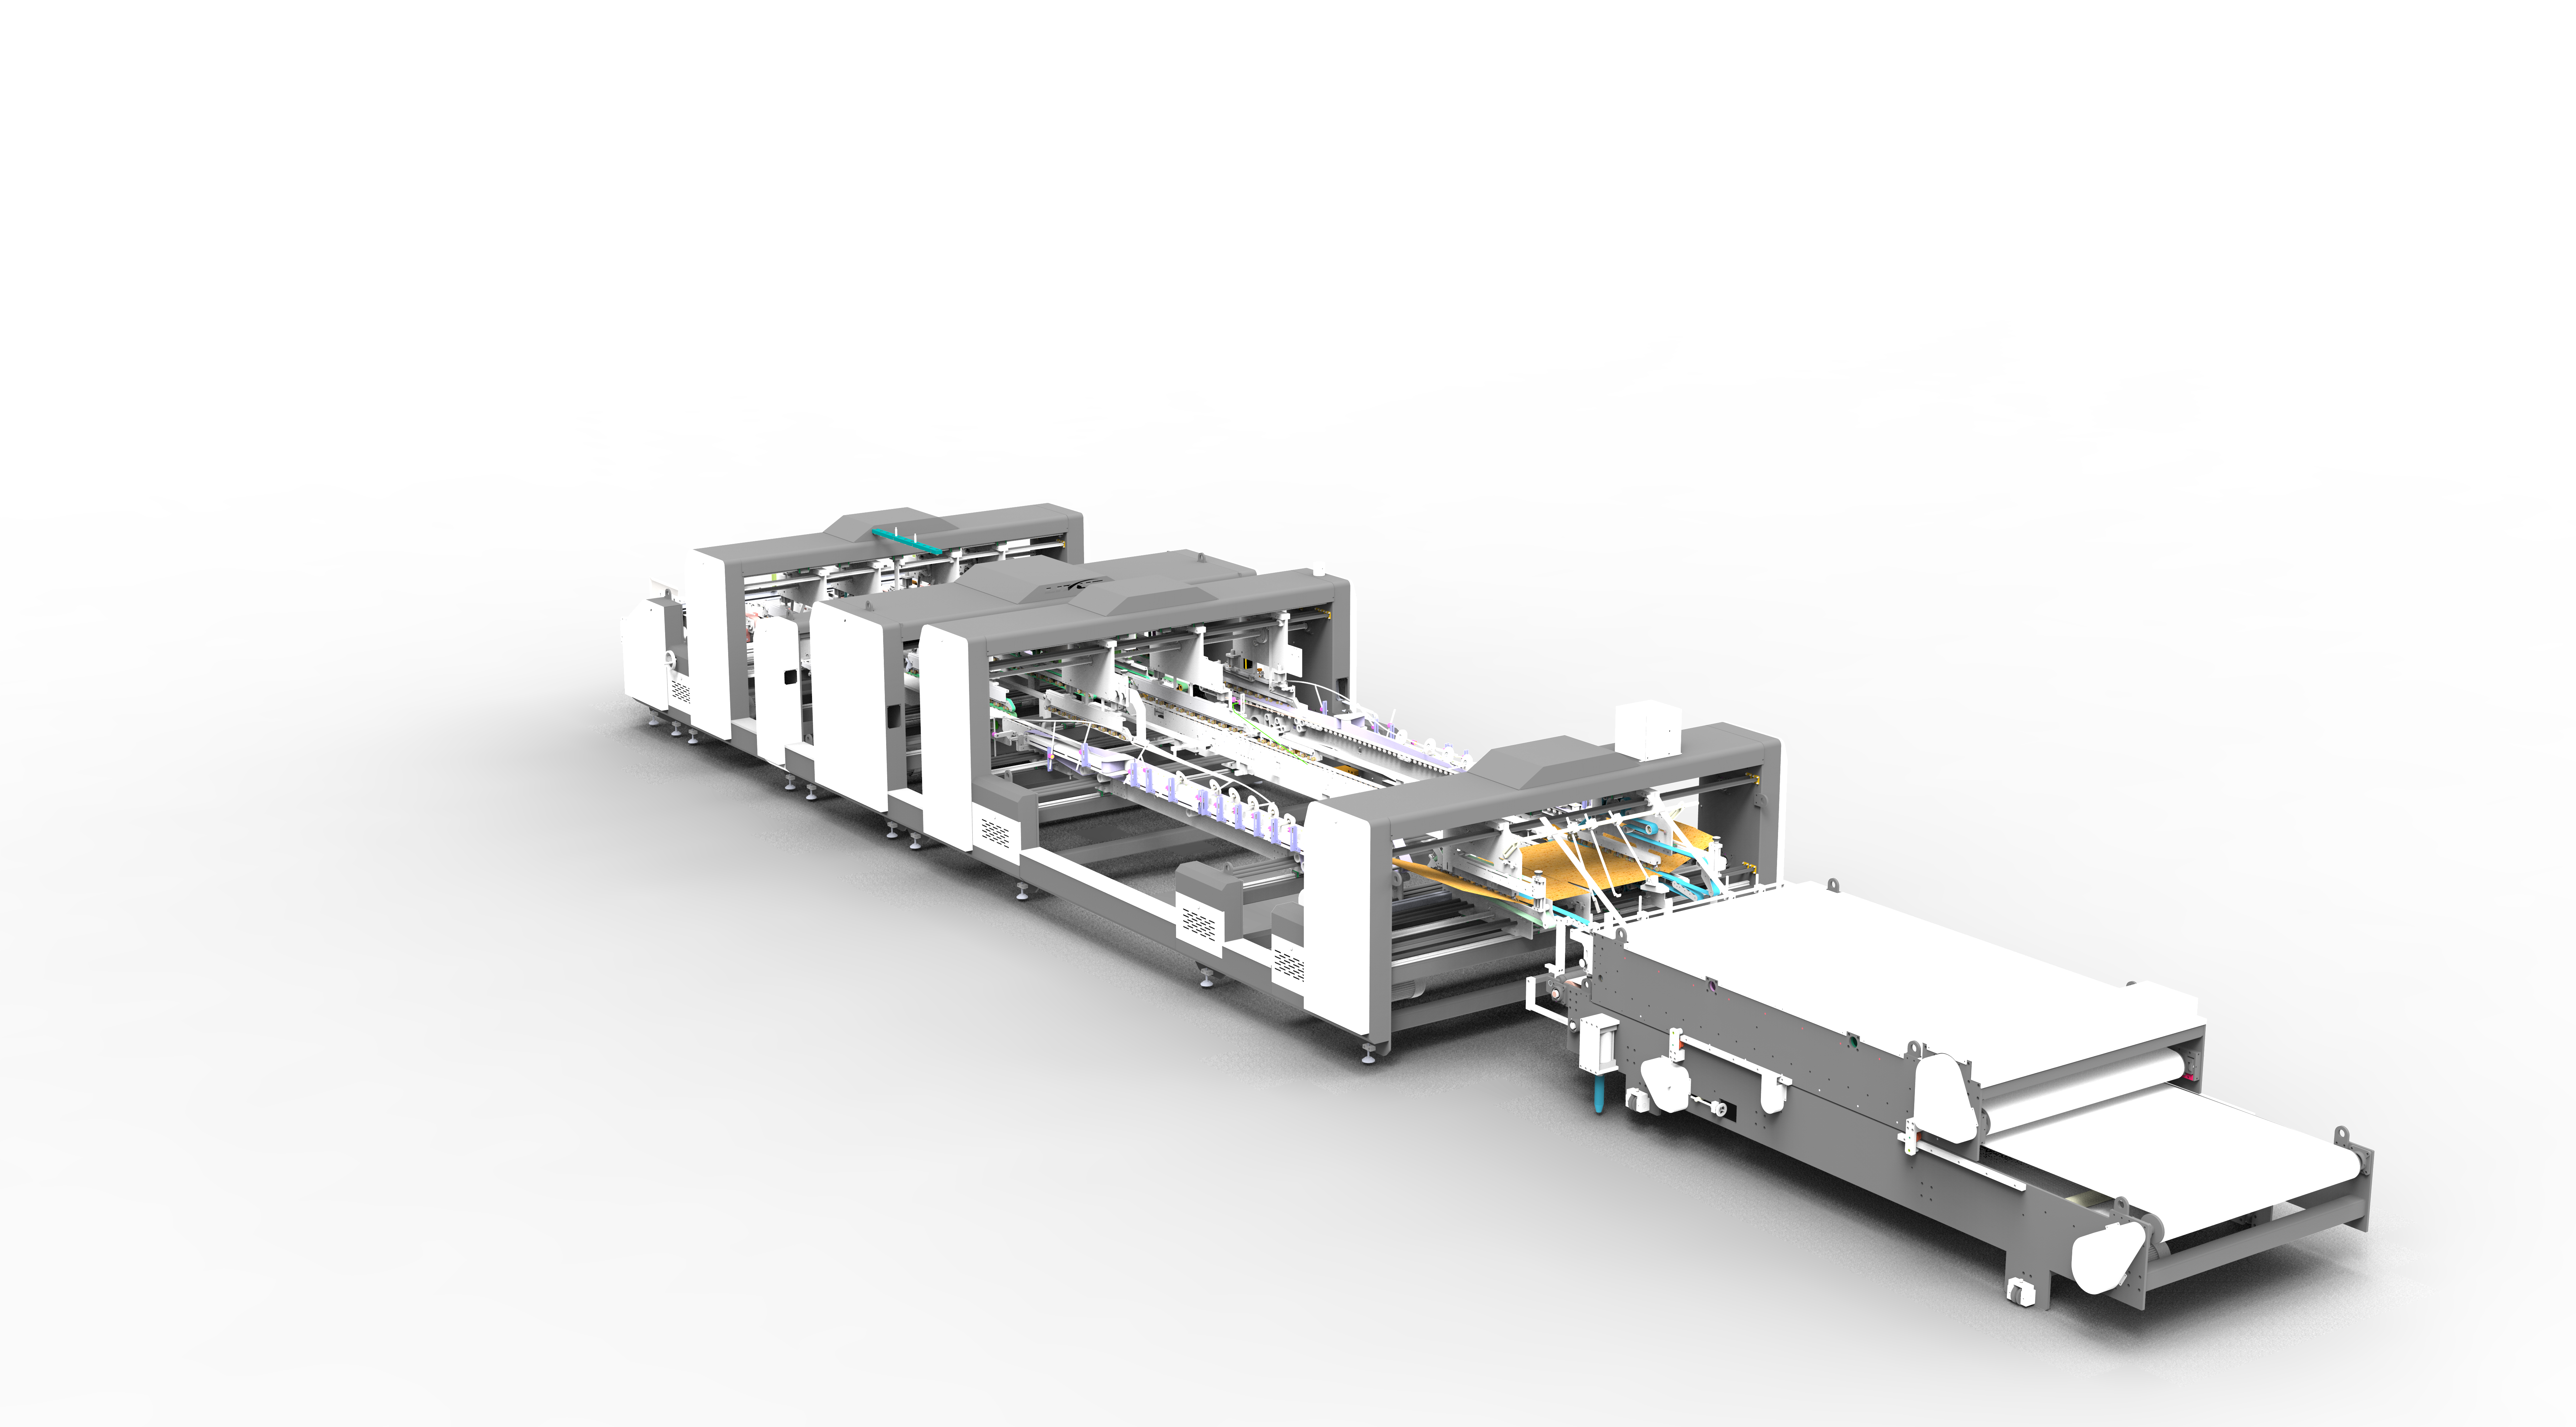
Почему мы проектируем шесть этапов как единую систему
Рассматривая по отдельности, каждая из этих шести станций решает определенную механическую задачу: управление движением листа, точное нанесение клея, фальцовка по правильным линиям, калибровка коробки, перемещение без повреждений и, при необходимости, соединение двух листов в один. Но мы обнаружили, что фактическое качество готовой коробки определяется тем, насколько хорошо эти станции работают вместе, а не спецификацией какой-либо одной станции.
Именно поэтому мы координируем подачу, нанесение клея, фальцовку, подравнивание, транспортировку и сплайсинг через общую архитектуру сервоприводов и управления, чтобы данные о времени и положении могли передаваться между этапами, а не каждая станция работала по своему собственному фиксированному циклу. Эта координация позволяет коробке, произведенной в начале прогона из десяти тысяч единиц, соответствовать размерам и прочности склейки коробки, произведенной ближе к его концу.
Наши производственные возможности
Мы проектируем, изготавливаем и испытываем каждую из этих шести секций — подачи, нанесения клея, фальцовки, калибровки, транспортировки и сплайсинга — как часть одной взаимосвязанной производственной линии, а не как отдельные компоненты, собираемые постфактум. Наше производство охватывает как односоставные фальцевально-склеивающие машины, так и конфигурации для склеивания двухсоставных коробок, что позволяет нам напрямую работать с производителями гофрокоробов для достижения конкретных марок картона, типов коробок и целевых показателей производительности, характерных для их операций.
Если вы анализируете свой текущий процесс фальцовки и склейки или оцениваете новое оборудование для предстоящей производственной линии, наша инженерная команда готова обсудить, как эти шесть этапов могут быть настроены в соответствии с вашими конкретными требованиями к коробкам.
 Продукция



