


Плоская заготовка из гофрокартона уже содержит базовую структуру коробки, однако для того, чтобы она могла удерживать продукцию, её необходимо ещё сложить и склеить. Линии сгиба определяют, в каких местах будут изгибаться панели; клеевые клапаны — каким образом соединяются кромки; а точность нанесения клея влияет на качество готового соединения. Эти элементы должны работать согласованно, чтобы получить коробку требуемой формы и габаритов.
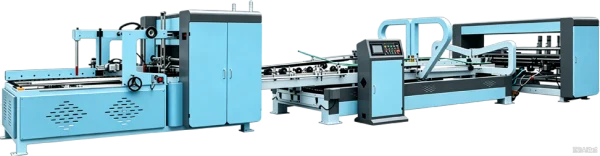
Усиленная полностью автоматическая фальцевально-склеивающая машина 2600 для односоставных коробок из высокопрочного гофрокартона и эффективная полностью автоматическая фальцевально-склеивающая машина 2400 для односоставных гофрокартонных коробок гибкого производства координируют подачу заготовок, нанесение клея, складывание, калибровку и склеивание, превращая подготовленные заготовки в готовые коробки. Как производитель фальцевально-склеивающих машин для гофрокоробов, мы сосредоточены на взаимодействии этих операций и на том, как конфигурация оборудования соответствует различным конструкциям коробок и производственным требованиям.
Что должна обеспечить плоская заготовка до превращения в коробку
Заготовка коробки состоит из панелей, линий сгиба и соединительных клапанов. Линии сгиба задают траекторию складывания, а клеевой клапан перекрывает соответствующую панель, формируя соединение коробки. При неточном расположении линий сгиба или клапанов готовая коробка может получиться перекошенной или иметь неровное соединение.
Качество линий сгиба также влияет на процесс складывания. Недостаточно чётко выполненная линия сгиба может привести к отклонению панели от заданного положения или повреждению поверхности гофрокартона. Фальцевально-склеивающая машина следует заранее подготовленному рисунку сгибов, поэтому точность предшествующих операций — печати, вырубки и продавливания — остаётся критически важной.
Нанесение клея имеет не меньшее значение. Клей должен попадать строго в предназначенную зону соединения, обеспечивая достаточный контакт между клапаном и соседней панелью. Недостаточное количество клея может привести к неполному склеиванию, тогда как избыток клея при сжатии может выдавливаться наружу и оставлять следы на поверхности коробки или компонентах машины.
Следовательно, складывание и склеивание должны осуществляться как единый согласованный процесс. Панели должны точно совмещаться до того, как клеевые поверхности будут прижаты друг к другу. Если заготовка поступает под углом или складывается некорректно, соединение может произойти, но при этом коробка не будет иметь правильной прямоугольной формы. Стабильность формирования зависит от качества заготовки, точности подачи, способа нанесения клея и совмещения элементов.
Логика формирования внутри фальцевально-склеивающей машины для односоставных коробок
Усиленная полностью автоматическая фальцевально-склеивающая машина 2600 для односоставных коробок из высокопрочного гофрокартона и эффективная полностью автоматическая фальцевально-склеивающая машина 2400 для односоставных гофрокартонных коробок гибкого производства превращают подготовленную заготовку в сложенную и склеенную коробку посредством согласованных механических операций. Автоматическая система подачи с ленточным всасыванием разделяет заготовки и подаёт их по одной в машину. Стабильная подача способствует сохранению исходного положения заготовки для последующих операций, хотя конечный результат также зависит от состояния гофрокартона, габаритов заготовки и настроек оборудования.
Машина наносит клей на предназначенный клеевой клапан перед тем, как направить заготовку в секцию складывания. Транспортные ленты и направляющие перемещают панели вдоль линий сгиба, обеспечивая контакт клеевого клапана с соответствующей панелью. Рисунок сгибов определяет, где будет происходить формирование коробки, а конструкция клапанов — где именно должно образоваться соединение.
Автоматическая калибровка корректирует относительное положение сложенных секций до завершения склеивания. Это способствует более стабильной геометрии коробок в рамках одной партии. Однако калибровка не может полностью компенсировать дефекты: плохо вырубленные заготовки, повреждённые линии сгиба или несоответствующую конструкцию коробки.
Сложенные поверхности затем проходят через секцию склеивания и сжатия. Прижимное усилие обеспечивает плотный контакт клеевых участков, позволяя соединению набрать достаточную прочность для дальнейшей обработки. Качество склеивания по-прежнему зависит от свойств клея, объёма его нанесения, состояния поверхности гофрокартона и корректности технологических настроек.
На выходе готовые коробки подсчитываются и укладываются в штабель для последующей операции. Основной принцип формирования остаётся неизменным: существующая структура заготовки задаёт траекторию складывания, а машина координирует все необходимые операции для формирования соединения.
Почему точность формирования важна для разных типов коробок
В сфере электронной коммерции и экспресс-доставки часто требуется выпускать крупные партии коробок одинакового типа. Стабильное расположение клеевых клапанов и точное позиционирование коробок обеспечивают бесперебойное прохождение готовых изделий через автоматические линии запайки, связки и упаковки, минимизируя простои из-за неправильной геометрии. Единообразие формирования также упрощает контроль качества продукции в ходе всего производственного цикла.
Коробки для пищевых продуктов, напитков и товаров для дома должны выдерживать штабелирование, хранение и транспортировку. Правильно сформированное клеевое соединение сохраняет целостность коробки при обработке, а аккуратное нанесение клея обеспечивает эстетичный внешний вид. Общая прочность также зависит от марки гофрокартона, типа гофры, габаритов коробки, влажностного режима и требований к штабелированию.
Упаковка для бытовой техники, электроники и промышленных изделий предполагает значительно больший диапазон размеров коробок, марок гофрокартона и конструктивных решений. Более крупные заготовки и тяжёлые материалы могут по-разному вести себя при подаче и складывании, поэтому рабочий диапазон машины и её возможности регулировки становятся ключевыми критериями выбора.
Хотя базовая логика формирования остаётся схожей, требования каждого применения различны. Производителям коробок следует сопоставлять габариты заготовок, расположение линий сгиба, позиции клеевых клапанов и характеристики гофрокартона с техническими параметрами машины. Подходящая конфигурация может обслуживать несколько типов коробок, если их размеры и конструкции укладываются в рабочие пределы оборудования.
Как наша машина реализует эту логику в реальном производстве
Наши фальцевально-склеивающие машины для гофрокоробов интегрируют подачу, нанесение клея, складывание, калибровку и склеивание в единый согласованный процесс формирования. Каждый этап выполняет конкретную функцию: позиционирование заготовки, соединение панелей и подготовка готовой коробки к последующей обработке.
Для высокопроизводительных транспортных коробок автоматическая подача и согласованное складывание поддерживают стабильный темп производства. Стабильная калибровка обеспечивает точное позиционирование коробок, а автоматический подсчёт и штабелирование организуют готовый выпуск. Конечный производственный результат зависит от спецификаций коробок, качества заготовок, технологических настроек и пропускной способности оборудования последующих операций.
Для упаковки пищевых продуктов, напитков и товаров для дома особое внимание уделяется точности нанесения клея и совмещению соединяемых поверхностей. Наша машина наносит клей строго в предназначенную зону соединения и обеспечивает надёжный контакт сложенных поверхностей для последующего склеивания. Корректная настройка обязательна, поскольку тип клея, состояние поверхности гофрокартона и объём нанесения напрямую влияют на качество готового соединения.
Для коробок под бытовую технику, электронику и промышленные изделия ключевым фактором является доступный рабочий диапазон. Мы анализируем требуемые габариты гофрокартона и конструкцию коробки в сравнении с техническими характеристиками машины, чтобы помочь заказчикам определить, какие изделия подходят для конкретной конфигурации. Обработка разных типоразмеров коробок на одной линии упрощает производственное планирование, однако совместимость должна быть проверена отдельно для каждой заявленной задачи.
Как производитель, мы ориентируемся на практические требования к формированию коробок при проектировании и конфигурировании оборудования. Подача, нанесение клея, складывание и склеивание должны работать как единая система, адаптированная к конструкции коробок заказчика и условиям его производства.
Соответствие требований к формированию и подходящей конфигурации оборудования
Форма готовой коробки и качество её соединения зависят от взаимосвязи между рисунком сгибов, клеевым клапаном, линией нанесения клея и сложенными панелями. Фальцевально-склеивающая машина для односоставных коробок координирует эти элементы, однако стабильные результаты также требуют точной подготовки заготовок, применения подходящего клея и корректных настроек машины.
Мы выпускаем фальцевально-склеивающие машины для гофрокоробов для производителей коробок, работающих с различными типами изделий и объёмами производства. Наша команда проведёт анализ ваших габаритов коробок, характеристик гофрокартона, конструкции клеевых клапанов и требуемых показателей выхода, чтобы подобрать оптимальную конфигурацию оборудования. Соответствуя технику вашим реальным потребностям в формировании коробок, мы стремимся предоставить практичное производственное решение, подкреплённое постоянной послепродажной поддержкой.
 Сценарии Применения






