Срок выполнения заказа на гофрокороба зависит не только от времени, необходимого для формирования коробки. Подготовка гофрокартона, печать, штамповка, склейка, комплектация и отгрузка должны укладываться в общий производственный график. Задержка на любом этапе может повлиять на дату поставки — особенно когда несколько заказов используют общее оборудование и трудовые ресурсы.
Этап склейки имеет особое значение, поскольку он связывает формирование коробки с последующей обработкой и упаковкой готовых изделий. Неравномерный темп производства, частые настройки или дефектные клеевые соединения замедляют последующие операции. Усиленная полностью автоматическая фальцевально-склеивающая машина 2600 для односоставных коробок из высокопрочного гофрокартона и Эффективная полностью автоматическая фальцевально-склеивающая машина 2400 для односоставных гофрокартонных коробок гибкого производства обеспечивают управление этим этапом за счёт автоматической подачи, нанесения клея, фальцовки и калибровки. Их влияние на сроки поставки зависит от спецификаций коробок, объёма выпуска и степени интеграции оборудования в общую линию.
На каких этапах теряется время при производстве гофрокоробов
Ручная склейка и полуавтоматическое производство часто требуют от операторов ручной подачи заготовок, контроля фальцовки и перемещения готовых коробок между операциями. Производительность может варьироваться в зависимости от численности персонала, опыта операторов и изменений в спецификациях коробок. Когда выпуск становится труднопрогнозируемым, планировщики производства вынуждены закладывать дополнительное время между запланированными заданиями для компенсации возможных задержек.
Бракованные коробки также приводят к потерям времени. Неравномерное нанесение клея, смещение линий фальцовки или слабые клеевые соединения могут потребовать контроля, коррекции или замены изделий. Эти проблемы увеличивают расход гофрокартона и клея, а также отнимают рабочее время у персонала, сокращая ресурс для следующего заказа. Их влияние становится особенно заметным при необходимости полной проверки крупной партии перед продолжением упаковки.
Перенастройка оборудования и транспортировка материалов также влияют на график. Смена размеров коробок может потребовать механических настроек станка, а ручной подсчёт и штабелирование — нарушить непрерывность потока готовых изделий. Если секция склейки выпускает коробки быстрее, чем участок упаковки способен их принять, готовая продукция будет накапливаться между операциями. При недостаточной скорости работы этой секции оборудование и персонал последующих участков будут простаивать.
Причины таких задержек различны, но у них есть общая черта: все они сокращают время, доступное для завершения запланированного заказа. Повышение стабильности процесса формирования коробок и обеспечение бесперебойного потока готовых изделий позволяют предприятию эффективнее управлять производственным временем.
Почему этап склейки критически важен для графика поставок
Склейка и фальцовка выполняются на завершающем этапе формирования коробки — непосредственно перед комплектацией, упаковкой или подготовкой к отгрузке. Соответственно, объём выпуска на этом этапе определяет, сколько работы смогут выполнить смежные участки в течение каждой смены.
Когда коробки поступают в стабильном темпе, операторы могут организовать комплектацию и упаковку вокруг предсказуемого потока. Неравномерный выпуск усложняет расстановку персонала и планирование оборудования: один участок может простаивать, в то время как другой работает с накопившейся очередью. Такой дисбаланс удлиняет срок выполнения заказа, даже если отдельные операции функционируют с высокой эффективностью.
Качество готовых коробок также влияет на график. Изделия с чёткими линиями фальцовки и надёжно склеенными соединениями проще штабелировать и перемещать. Коробки, требующие дополнительного контроля или коррекции, нарушают упаковочный процесс и задерживают выпуск партии.
Повышение скорости машины само по себе не гарантирует сокращения сроков выполнения заказа. Эффективный выпуск должен соответствовать конструкции коробки, свойствам гофрокартона, требованиям к клею и пропускной способности смежного оборудования. При оценке фальцевально-склеивающей машины планировщики должны ориентироваться на реальные параметры продукции и всю производственную цепочку, а не только на её номинальную скорость.
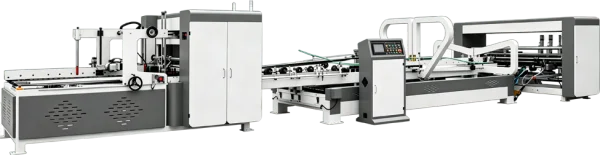
Как наша фальцевально-склеивающая машина для односоставных коробок из гофрокартона поддерживает непрерывность производственного потока
Наша Усиленная полностью автоматическая фальцевально-склеивающая машина 2600 для односоставных коробок из высокопрочного гофрокартона и Эффективная полностью автоматическая фальцевально-склеивающая машина 2400 для односоставных гофрокартонных коробок гибкого производства интегрируют несколько операций формирования коробок в единый непрерывный процесс. Автоматическая система подачи заготовок с помощью вакуумных ремней обеспечивает раздельную и точную подачу каждой заготовки. Далее машина выполняет нанесение клея, фальцовку, калибровку и склеивание, сводя к минимуму ручное вмешательство между этими этапами.
На выходе готовые коробки автоматически подсчитываются и штабелируются. В зависимости от выбранной конфигурации предусмотрена функция переворота коробок и адаптированные решения для упаковки, что упрощает передачу готовых штабелей на следующий этап. Эти функции позволяют сократить количество отдельных операций по обработке и упростить организацию перемещения коробок в производственной зоне.
Для электронной коммерции и экспресс-доставки, где предприятия часто обрабатывают крупные партии коробок однотипных конструкций, непрерывная подача и автоматический подсчёт упрощают планирование производства. После завершения партии штабели с подсчитанным количеством коробок могут направляться на комплектацию без необходимости ручного подсчёта каждого изделия. Фактический выигрыш во времени зависит от объёма партии, габаритов коробок и применяемых на предприятии методов обработки.
Упаковка продуктов питания, напитков и товаров повседневного спроса характеризуется концентрированным спросом в период акций и сезонных пиков. В эти периоды производственные мощности должны распределяться между несколькими заказами с особой тщательностью. Стабильная фальцовка, калибровка и склейка позволяют сократить количество исправлений, а автоматическая подача способствует более упорядоченному ритму производства. При этом предприятию необходимо учитывать наличие материалов, длительность перенастроек и дополнительные проверки качества, требуемые для конкретных продуктов.
Упаковка бытовой техники, электроники и промышленного оборудования предполагает широкий диапазон габаритов коробок, марок гофрокартона и объёмов партий. Машина, настроенная на требуемый диапазон размеров коробок, позволяет обрабатывать большее количество изделий на одной производственной линии — при условии, что каждая спецификация укладывается в её рабочие пределы. Такая гибкость может снизить необходимость передачи подходящих заказов сторонним поставщикам, где сроки производства и поставки находятся вне прямого контроля предприятия.
Надёжность оборудования и техническое обслуживание при планировании сроков выполнения заказов
Производственные графики также зависят от способности оборудования работать безотказно в течение всего запланированного цикла. Неожиданная остановка может задержать текущую партию и повлиять на заказы, запланированные на следующее время. Когда сроки отгрузки близки, даже кратковременный перерыв может лишить предприятие достаточного времени для восстановления утраченных производственных часов.
Регулярные осмотры и техническое обслуживание позволяют выявить износ деталей, проблемы с подачей и другие нарушения в работе до того, как они вызовут длительные простои. Очистка доступных зон, проверка компонентов системы подачи, а также мониторинг состояния механизмов нанесения клея и фальцовки должны выполняться строго в соответствии с инструкциями производителя оборудования. Плановое техническое обслуживание целесообразно координировать с перенастройками или периодами сниженной нагрузки, если это практически возможно.
Поддержка производителя оборудования — ещё один важный фактор при его выборе. Чёткие инструкции по эксплуатации, подробные рекомендации по техническому обслуживанию и доступ к технической поддержке позволяют производственным бригадам быстрее и эффективнее устранять возникающие проблемы. Как производитель оборудования, мы оказываем клиентам всестороннюю поддержку по вопросам эксплуатации и технического обслуживания на протяжении всего срока службы машины.
Эти меры не могут полностью исключить все производственные перерывы, однако они дают руководству предприятия более реалистичную основу для планирования доступности оборудования и выполнения обязательств по поставкам.
Выбор фальцевально-склеивающей машины, соответствующей вашему графику заказов
Сокращение сроков выполнения заказов на гофрокороба зависит от эффективности всей производственной цепочки. Фальцевально-склеивающая машина для односоставных коробок из гофрокартона способствует этому за счёт интеграции подачи заготовок, нанесения клея, фальцовки, калибровки и подсчёта — что сокращает ряд ручных операций и обеспечивает более стабильное движение готовых коробок к упаковке. Конечный результат остаётся зависимым от подготовки материалов на предыдущих этапах, сложности заказов, обеспеченности персоналом, технического обслуживания и пропускной способности участка отгрузки.
Мы производим Усиленную полностью автоматическую фальцевально-склеивающую машину 2600 для односоставных коробок из высокопрочного гофрокартона и Эффективную полностью автоматическую фальцевально-склеивающую машину 2400 для односоставных гофрокартонных коробок гибкого производства для предприятий, выпускающих транспортную тару и промышленную упаковку различных спецификаций. При оценке оборудования для вашей линии наша команда проанализирует габариты коробок, типы гофрокартона, требования к клеевым соединениям, объёмы партий и ожидаемый выпуск, чтобы подобрать оптимальную конфигурацию. Адаптация оборудования под реальные заказы позволяет устанавливать достижимые производственные цели и формировать управляемый график поставок.
 Сценарии Применения