Наем и удержание квалифицированных операторов стали одной из самых сложных задач при эксплуатации завода по производству гофрокартона. Затраты на рабочую силу продолжают расти, опытных работников непросто заменить после их ухода, а производственная линия, построенная на ручной настройке, может потерять стабильность при изменении персонала. Насколько оборудование зависит от человеческого фактора для эффективной работы, теперь является таким же важным фактором, как и его номинальная скорость, и стоит внимательно изучить, где именно эта зависимость возникает на типичной линии склеивания и проволокошвейной машины.
Где Ручной Труд Все Еще Управляет Линией
На многих линиях склеивания и проволокошвейной машины несколько этапов все еще зависят от людей для обеспечения бесперебойной работы. Листы часто приходится загружать или перемещать вручную, особенно в точке передачи между отдельной склеивающей машиной и отдельной проволокошвейной машиной, где лист необходимо поднять с одной линии и разместить на другой. Кто-то должен быть там, чтобы управлять этой передачей каждый раз при работе линии.
Настройка параметров — еще одно место, где ручной труд имеет большое значение. Объем клея, угол фальцовки и расстояние между скобами часто регулируются «на глаз» и на ощупь, основываясь на опыте оператора, а не на фиксированной, воспроизводимой настройке. Правильная настройка этих параметров требует времени для обучения, а ошибки, даже незначительные, впоследствии проявляются в виде нестабильных коробок. Два отдельных станка также обычно означают, что для наблюдения за ними нужны два человека, поскольку проблема на одной линии не обязательно автоматически обнаруживается тем, кто находится на другой. Когда что-то идет не так, поиск неисправности часто означает проверку каждой станции вручную, а не считывание информации с единой связанной системы. Если подсчет и штабелирование не автоматизированы, этот этап также добавляет к линии еще одну пару рук.
Стоимость такой высокой зависимости от ручного ввода со временем возрастает. Заработная плата квалифицированных операторов продолжает расти на большинстве рынков, а обучение нового сотрудника до уровня, на котором он может надежно оценивать нанесение клея или выравнивание фальцовки, требует реального времени, а не одной смены. Когда кто-то уходит, его опыт уходит вместе с ним, и выпуск линии может измениться, пока замена не будет обучена до того же уровня. Больше ручных операций также означает больше шансов на пропущенную проверку, несвоевременную регулировку или повреждение листа, просто потому что люди устают или отвлекаются в течение длинной смены. В регионах, где найм затруднен или текучесть кадров высока, линия, сильно зависящая от ручного труда, становится более сложной в обслуживании и поддержании стабильного выпуска. На практике линия с большим количеством ручных операций — это линия, где большая часть ее выпуска зависит от того, кто работает в этот день, а не от самого оборудования.
Где Автоматизация Заменяет Ручные Операции
Мы спроектировали нашу полностью автоматическую высокоскоростную фальцевально-склеивающую и проволокошвейную машину с прочной усиленной рамой именно для снижения этих точек зависимости, а не рассматривая автоматизацию как дополнение к ручному процессу. Автоматическая ленточная подача с присосками устраняет необходимость в выделенном работнике для ручной загрузки листов по одному, что часто является одной из самых повторяющихся и трудоемких ролей на традиционной линии.
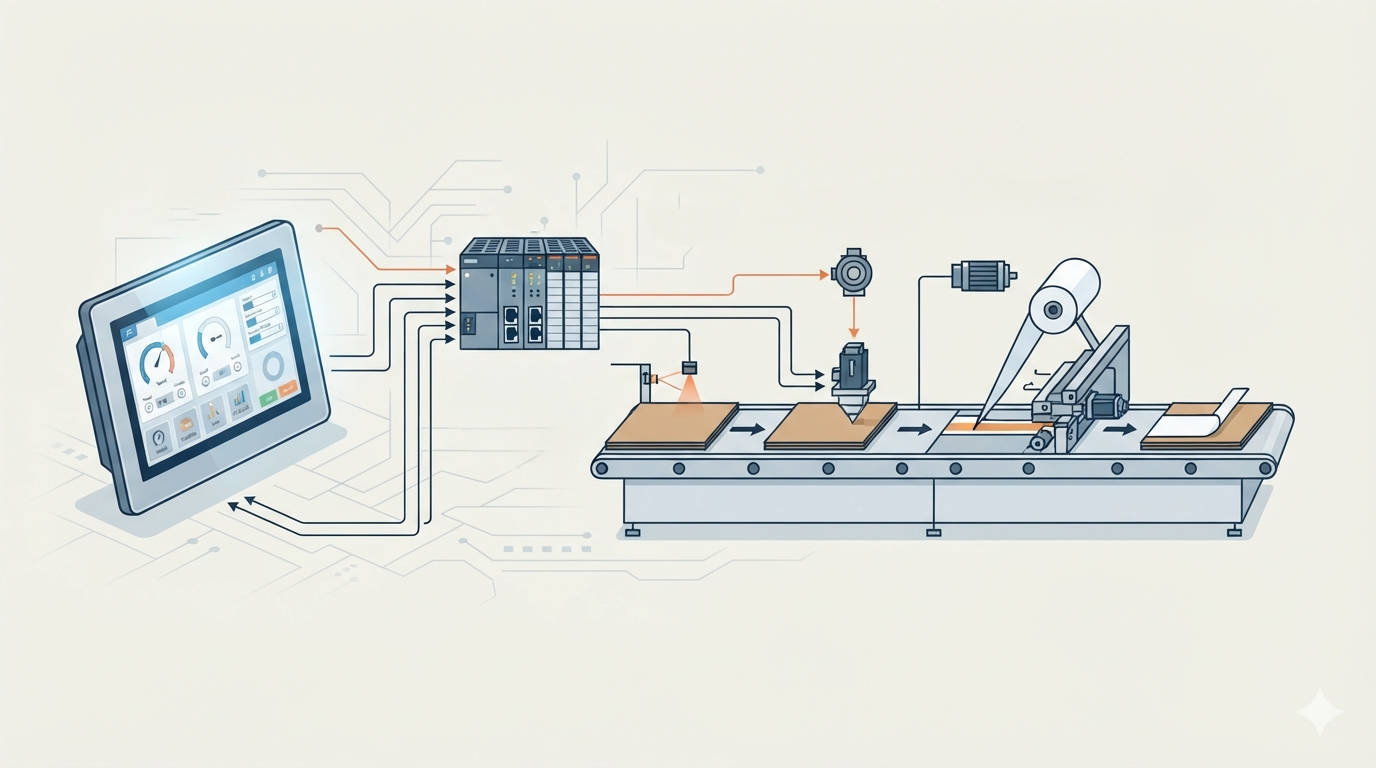
Наиболее яркий пример того, почему это важно, — это калибровка. Вместо того чтобы полагаться на оператора, который проверяет выравнивание «на глаз» и останавливает линию для внесения исправлений, автоматическая калибровка выполняется непрерывно по мере прохождения листа через подачу, фальцовку и склеивание или скрепление скобами. Это одно изменение устраняет большую часть необходимости в принятии решений, которые опытным операторам в противном случае пришлось бы принимать многократно в течение смены, и делает это, не завися от того, насколько внимателен или опытен человек, наблюдающий за линией в данный момент.
Поскольку режим склеивания и режим сшивания работают на одной линии, переключение между двумя типами коробок не требует переназначения персонала на другой станок или переобучения кого-либо на отдельной панели управления. Те же операторы, которые управляют линией в режиме склеивания на механических скоростях до 180 метров в минуту, могут управлять ею и в режиме сшивания, где средняя скорость сшивания составляет около 80 метров в минуту с регулируемым расстоянием между скобами от 30 до 120 миллиметров. Одна команда охватывает оба производственных режима вместо того, чтобы нуждаться в отдельных бригадах, обученных работе на разном оборудовании. Автоматический подсчет и штабелирование в конце линии напрямую обрабатывают готовые коробки, так что этот этап больше не требует выделенного работника для ручного перемещения готовой продукции.
| Аспект производства | Традиционная ручная линия | Полностью автоматическая фальцевально-склеивающая и проволокошвейная машина |
|---|---|---|
| Подача листов | Ручная загрузка и обработка листов | Автоматическая ленточная подача с присосками |
| Калибровка | Ручной контроль и регулировка | Автоматическая непрерывная калибровка |
| Склеивание и сшивание | Отдельные машины могут требовать отдельных операторов | Склеивание и сшивание объединены в одной линии |
| Потребность в рабочей силе | Больше операторов на разных этапах | Меньше операторов требуется для производственной линии |
| Регулировка параметров | Сильно зависит от опыта оператора | Автоматизированные и согласованные настройки станка |
| Готовые коробки | Ручной подсчет и штабелирование | Автоматический подсчет и штабелирование |
| Стабильность производства | Больше подвержена влиянию усталости и различий в работе операторов | Более стабильный автоматизированный рабочий процесс |
| Скорость производства | Зависит от оборудования и ручной обработки | До 180 м/мин в режиме склеивания; около 80 м/мин в режиме сшивания |
Что На Самом Деле Меняет Сокращение Ручных Операций
Наиболее непосредственный эффект — это уменьшение бригады, необходимой для обеспечения того же выпуска. Заводу больше не нужно постоянно нанимать и обучать дополнительных операторов только для поддержания текущей мощности, что важно на рынках, где поиск и удержание квалифицированной рабочей силы действительно затруднены.
Автоматизация также берет на себя большую часть работы, которая раньше зависела от суждения оператора. Непрерывная калибровка, стабильная подача и скоординированное склеивание или сшивание уменьшают колебания качества, возникающие из-за текучести кадров, усталости или простой несогласованности методов работы разных операторов. Линия, которая меньше зависит от индивидуальных решений, как правило, поддерживает более стабильный выпуск от смены к смене, независимо от того, кто находится на дежурстве.
В условиях, когда заработная плата растет, а найм надежных работников не гарантирован, степень автоматизации линии становится прямым фактором стабильности выпуска продукции завода. Увеличение числа работников — это один из способов попытаться не отставать от спроса, но это не единственный доступный рычаг, и часто он является наименее предсказуемым. Более автоматизированная линия предлагает способ поддерживать стабильную мощность, который не зависит от ситуации на местном рынке труда. Все это не происходит в ущерб скорости, поскольку та же автоматизированная последовательность, которая сокращает ручной труд, также позволяет линии работать на номинальных механических скоростях как в режиме склеивания, так и в режиме сшивания.
Создана, Чтобы Сделать Людей Менее Значимой Переменной
Мы создаем нашу полностью автоматическую высокоскоростную фальцевально-склеивающую и проволокошвейную машину с прочной усиленной рамой, исходя из идеи, что снижение зависимости от ручного труда заключается не в замене людей, а в том, чтобы сделать выпуск продукции завода менее подверженным влиянию кадровых изменений, которые он не всегда может контролировать. Непрерывная автоматическая калибровка, автоматизированная подача и общая линия для режимов склеивания и сшивания являются теми элементами конструкции, которые несут наибольшую нагрузку в этом усилии.
Если кадровое давление уже влияет на то, как ваш завод планирует мощности, стоит пересмотреть, какие этапы вашей текущей линии все еще зависят от ручного контроля и где эту зависимость можно устранить за счет конструкции. Мы будем рады рассказать, как наше оборудование справляется с этим переходом, или организовать демонстрацию работы линии.
 Техническая Энциклопедия