


Производители гофроящиков часто выполняют склеивание и скрепление проволокой как два отдельных этапа, каждый из которых осуществляется на собственной машине. Лист фальцуется и склеивается на одной линии, а затем физически перемещается на вторую машину для скрепления проволокой, прежде чем он может быть посчитан, уложен в стопку и отправлен. Этот раздельный процесс формировал производство гофроящиков в течение многих лет, но он также вносит ряд устранимых неэффективностей, которые ежедневно проявляются на производственном участке.
Недостатки подхода с двумя машинами
Когда склеивание и скрепление проволокой выполняются на отдельных машинах, лист должен покинуть один процесс и войти в другой. Эта точка передачи является местом, где накапливается большинство затруднений. Операторам необходимо физически перемещать частично готовые коробки, что увеличивает время обработки и создает возможности для повреждения коробок, их смещения или укладки в неправильном порядке перед началом следующего этапа.
Также существует проблема калибровки. Машина для склеивания и машина для скрепления проволокой настраиваются независимо, каждая со своим оператором, своими настройками и своими допусками. Даже небольшие различия в том, как откалибрована каждая машина, могут привести к тому, что коробки будут незначительно отличаться от партии к партии, что становится реальной проблемой для покупателей, которым требуются одинаковые размеры коробок в рамках больших заказов.
Несоответствие скоростей усугубляет проблему. Линии склеивания и скрепления проволокой редко работают на одинаковых скоростях, поэтому одна машина в итоге ждет другую, или между ними накапливается незавершенное производство. За полную смену это узкое место приводит к потере производительности, которую трудно восстановить.
Наконец, эксплуатация двух машин означает использование двух производственных площадей. На предприятиях по производству гофрокартона часто не хватает места, и отдельная линия скрепления проволокой увеличивает длину планировки, которую многие заводы не могут легко разместить. Для производителей, чьи клиенты заказывают коробки, требующие как склеивания швов, так и усиления скреплением проволокой, такая двухмашинная установка становится ежедневным источником дополнительных затрат и проблем с координацией.
Существуют также кадровые затраты при такой организации. Две машины, как правило, требуют двух обученных операторов, каждый из которых знаком с другой панелью управления, другим набором точек регулировки и другим регламентом технического обслуживания. Когда один оператор отсутствует или машина нуждается в обслуживании, другой этап производства простаивает, так как две линии не созданы для взаимозаменяемости. Время на обучение удваивается, запасы запасных частей удваиваются, а устранение неполадок с качеством часто означает проверку двух отдельных машин, чтобы выяснить, какая из них внесла проблему.
Проектирование единой линии для обеих операций
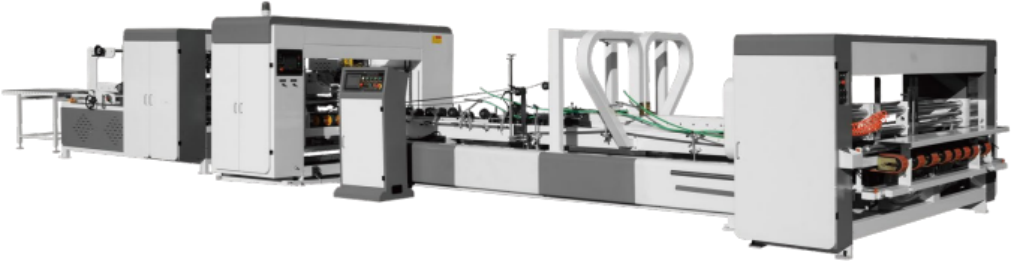
Мы подошли к этому иначе. Вместо того чтобы рассматривать склеивание и скрепление проволокой как два отдельных производственных этапа, мы создали единую машину, которая проводит лист через автоматическую подачу ленточным отсосом, автоматическое склеивание, автоматическую фальцовку, автоматическую калибровку и автоматическое склеивание или скрепление проволокой, все на одной непрерывной линии. Лист подается один раз и не покидает линию до тех пор, пока коробка не будет готова к подсчету и укладке в стопку.
Основой этой конструкции является машина, которая может переключаться между двумя рабочими режимами без замены оборудования. В режиме склеивания линия работает на скоростях до примерно 170 метров в минуту и обрабатывает размеры картонных коробок примерно от №1 до №12, что дает ей достаточный диапазон для обслуживания широкого спектра заказов на коробки. В режиме скрепления проволокой та же линия работает со средней скоростью скрепления около 80 метров в минуту, при этом расстояние между скобами регулируется от 30 до 120 миллиметров, что позволяет адаптировать его к различным спецификациям коробок, а не быть фиксированным для одной настройки. Подача скоб осуществляется со скоростью до 800 скоб в минуту, что позволяет поддерживать процесс скрепления проволокой на одном уровне с темпом остальной части линии.
Поскольку оба процесса используют одни и те же этапы подачи, фальцовки и калибровки, машине не требуется повторная калибровка дважды для одной коробки. Автоматическая калибровка выполняется как часть последовательности, что помогает поддерживать стабильность размеров от первой коробки в партии до последней, вместо того чтобы полагаться на согласованность двух независимо настроенных машин.
Сторона склеивания машины рассчитана на обработку размеров картонных коробок до примерно 1200 на 2600 миллиметров и минимум до примерно 170 на 420 миллиметров, в то время как толщина картона для конструкции C плюс D плюс C может достигать 850 миллиметров, а для комбинированной конструкции A плюс B плюс D плюс E — около 2600 миллиметров, при механической скорости до 180 метров в минуту. На стороне скрепления проволокой машина работает с размерами коробок от примерно 300 на 800 миллиметров до 2600 миллиметров, шириной откидной крышки от примерно 100 до 300 миллиметров и максимальной шириной язычка для сшивания, соответствующей стилю усиления, указанному заказчиком. Наличие такого диапазона в одной линии означает, что одно и то же оборудование может переключаться между небольшими розничными коробками и более крупными транспортными коробками без необходимости использования второй машины, настроенной на другой размерный класс.
Что это означает на производственном участке
Наиболее очевидное преимущество заключается в том, что коробки, требующие как склеенного шва, так и усиления скреплением проволокой, больше не нужно перемещать между двумя единицами оборудования. Это одно изменение устраняет этап обработки, снижает вероятность смещения при передаче и сокращает общее время между подачей сырых листов и получением готовых коробок для укладки в стопку.
Производственная площадь — еще одно практическое преимущество. При занимаемой площади примерно 14000 на 4000 на 2000 миллиметров машина занимает одну линию, а не общую длину двух отдельных машин плюс пространство, необходимое для перемещения материала между ними. Для предприятий, где площадь планировки ограничена, объединение склеивания и скрепления проволокой в одну линию может высвободить место, которое в противном случае было бы занято второй машиной и окружающей ее буферной зоной.
Поскольку одна и та же линия обрабатывает оба режима, оператору не нужно управлять двумя наборами настроек, двумя графиками технического обслуживания или двумя точками отказа. Дополнительные функции, такие как приспособление для фальцовки клапанов или автоматический подсчет и укладка готовой продукции, интегрируются в тот же рабочий процесс, поэтому коробка перемещается от сырого листа до упакованного выхода по одной скоординированной последовательности, а не проходит через отдельные, слабо связанные этапы.
Для производителей коробок, которые получают заказы, смешивающие склеенные коробки с коробками, скрепленными проволокой, или отдельные заказы, требующие обеих функций на одной коробке, такая установка также упрощает планирование. Вместо планирования мощности на двух машинах с разными скоростями и разными узкими местами, производственные циклы выполняются на одной линии с известной пропускной способностью для каждого режима.
Контроль качества также становится более простым, когда есть только одна линия для мониторинга. Если готовая коробка показывает проблему либо со склеенным швом, либо со скреплением проволокой, оператор проверяет одну последовательность, а не отслеживает коробку обратно через две отдельные машины, чтобы определить, где произошло отклонение. Эта более короткая петля обратной связи, как правило, ускоряет настройку и поддерживает производственный цикл ближе к спецификации от начала до конца.
Создано на основе производственного опыта, а не только спецификаций
Мы проектируем и изготавливаем оборудование для формирования гофроящиков, принимая во внимание повседневные реалии производственных цехов, а не только цифры в техническом паспорте. Объединение склеивания и скрепления проволокой в одну автоматическую линию стало результатом наблюдения за тем, сколько времени и производственной площади расходуется на передачу между отдельными машинами, и создания линии, которая устраняет эту передачу, а не обходит ее.
Каждая часть последовательности, от ленточной подачи с отсосом через фальцовку, склеивание, калибровку и скрепление проволокой, спроектирована как единый скоординированный процесс, а не как цепочка независимых этапов. Именно это позволяет машине поддерживать стабильные размеры коробок на протяжении всего производственного цикла, независимо от того, работает ли она в режиме склеивания или скрепления проволокой.
Если ваша производственная линия в настоящее время разделяет склеивание и скрепление проволокой на разные машины, стоит посмотреть, что может сделать единая откалиброванная линия для вашей производственной площади, времени переналадки и стабильности размеров ваших готовых коробок. Мы изготавливаем это оборудование для непосредственного выполнения такого комбинирования, и мы будем рады обсудить, как оно впишется в вашу существующую производственную схему.
 Продукция



