


Понимание того, как производится картонная коробка, требует большего, чем просто рассмотрение отдельных этапов обработки. Полный рабочий процесс определяет, насколько эффективно каждый лист перемещается от начальной подачи через склеивание, фальцовку, калибровку, проволокошвейное скрепление и окончательное стапелирование. Наша полностью автоматическая высокоскоростная фальцевально-склеивающая и проволокошвейная машина объединяет эти операции в одну непрерывную производственную линию, сокращая ненужное перемещение материала между отдельными процессами.
Слишком много передач, слишком много шансов для ошибки
На обычной линии лист обычно проходит через несколько независимых станций: подачу, склеивание, фальцовку, склеивание или проволокошвейное скрепление, а затем счет и стапелирование. Каждая из них может находиться на собственном оборудовании, иногда даже на отдельной линии. Перемещение листа от одной станции к другой обычно зависит от ручной загрузки или выгрузки, либо от конвейера, соединяющего две машины, которые не были спроектированы для работы как единая система.
Каждая из этих передач является местом, где что-то может пойти не так. Лист может сместиться из положения во время ручной передачи, прибыть на следующую станцию слегка смещенным или просто двигаться с другой скоростью, чем оборудование впереди или позади него. Когда каждая станция также устанавливает свои собственные параметры, такие как объем клея, угол фальцовки или скорость подачи, небольшие несоответствия на каждом этапе имеют тенденцию накапливаться, а не компенсироваться, и готовая картонная коробка может иметь размеры или нанесение клея, которые варьируются больше, чем ожидалось, в течение серии.
Это также делает устранение неисправностей более сложным, чем необходимо. Если готовая коробка оказывается некачественной, поиск источника проблемы означает проверку нескольких независимых станций, а не единого непрерывного процесса. Чем больше точек разрыва имеет рабочий процесс, тем дольше обычно занимает это расследование, и тем больше производственного времени тратится на поиск ответа, а не на его устранение.
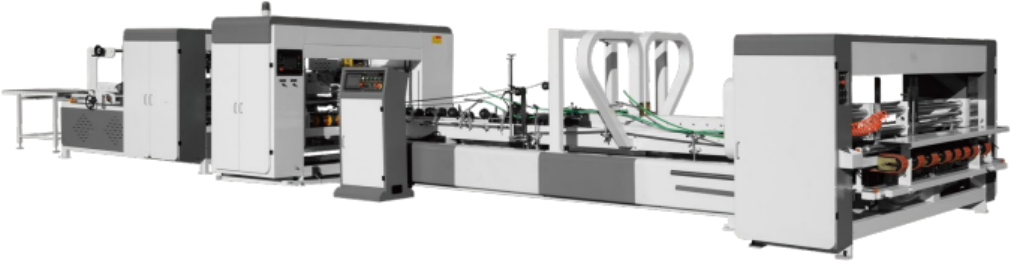
Отслеживание листа на одной непрерывной линии
Наша фальцевально-склеивающая и проволокошвейная машина была разработана на основе другой идеи: удерживать лист на одной линии с момента его подачи до момента, когда он выходит в виде готовой картонной коробки, чтобы не было момента, когда его нужно было бы поднимать, перепозиционировать или передавать на отдельное оборудование.
Последовательность начинается с автоматической подачи с помощью ленточного присоска, которая вытягивает листы на линию по одному за раз с контролируемой, постоянной скоростью. Поскольку подача задает ритм для всех последующих операций, поддержание ее автоматизированной и согласованной позволяет остальной части линии работать без ожидания ручного ввода между листами.
Оттуда лист перемещается непосредственно на автоматическое склеивание. Поскольку склеивание следует за подачей на одной линии, а не на отдельной машине, нанесение клея синхронизируется с положением листа по мере его поступления, а не зависит от того, насколько точно оператор перепозиционировал его после передачи. Далее следует автоматическая фальцовка, которая направляет склеенный лист непосредственно на этап фальцовки без необходимости установки новой точки отсчета или этапа ручного выравнивания.
Автоматическая калибровка выполняется в рамках этой последовательности, а не находится в одной фиксированной точке. По мере перемещения листа от подачи к фальцовке калибровка постоянно проверяет и корректирует его положение, что позволяет заключительному этапу склеивания или проволокошвейного скрепления работать с точной исходной точки, а не накапливать мелкие ошибки, перенесенные с предыдущих этапов.
Затем линия переходит либо в режим склеивания, либо в режим проволокошвейного скрепления, в зависимости от производимой картонной коробки. Оба режима используют одни и те же этапы подачи, фальцовки и калибровки, которые были до них, поэтому переключение между склеенной и прошитой картонной коробкой не означает перенастройку отдельной машины или перезапуск листа на другой линии. В режиме склеивания последовательность выполняется на механических скоростях до 180 метров в минуту. В режиме проволокошвейного скрепления средняя скорость скрепления составляет около 80 метров в минуту, при этом расстояние между скрепками регулируется от 30 до 120 миллиметров в соответствии с различными спецификациями картонных коробок.
После завершения склеивания или проволокошвейного скрепления готовая картонная коробка поступает непосредственно на упаковку, с возможностью установки дополнительной насадки для фальцовки клапанов для картонных коробок, которым это необходимо, а затем переходит на выход готовой продукции и автоматический счет и стапелирование. Лист, который поступил на линию в виде плоского картона, покидает ее в виде стапелированной готовой картонной коробки, ни разу не будучи извлеченным из процесса между этими этапами.
Почему передачи так же важны, как и скорость
Практическим результатом удержания листа на одной непрерывной линии является резкое сокращение количества точек передачи по сравнению с установкой, состоящей из отдельных станций. Меньшее количество точек передачи означает меньше возможностей для смещения листа, меньше мест, где синхронизация между станциями может нарушиться, и меньше ручного обращения в целом между первой подачей и последним стапелированием.
Непрерывное выполнение калибровки во всей последовательности, а не только на одной станции, также изменяет то, как согласованность накапливается в течение производственной серии. Вместо того чтобы каждый этап работал от своей собственной независимо установленной точки отсчета, линия несет одно калиброванное положение через склеивание, фальцовку и проволокошвейное скрепление, что позволяет сохранять размеры картонных коробок более близкими друг к другу от первого изделия серии до последнего.
Это также дает практическое преимущество при устранении неисправностей. Когда готовая картонная коробка имеет дефект, проверка одной непрерывной линии является более прямым процессом, чем поиск проблемы через несколько отдельных машин, каждая из которых имела свои собственные настройки. Этот более короткий путь от обнаружения проблемы до определения ее источника, как правило, приводит к меньшему времени простоя при необходимости регулировки.
Создано на основе идеи, что рабочий процесс является реальным преимуществом
Мы проектируем нашу полностью автоматическую высокоскоростную фальцевально-склеивающую и проволокошвейную машину с прочной усиленной рамой, исходя из предпосылки, что то, насколько хорошо каждый этап передает лист следующему, так же важно, как и то, насколько быстро любой отдельный этап работает сам по себе. Производственная линия может иметь быструю станцию склеивания и быструю станцию скрепления, но все равно терять время и согласованность в каждой точке, где лист должен быть перемещен между ними вручную.
Каждый этап нашей линии, от ленточной подачи с присоской до склеивания, фальцовки, калибровки и склеивания или проволокошвейного скрепления, выполнен так, чтобы работать как одна связанная последовательность, а не как ряд независимых станций, соединенных задним числом. Именно эта непрерывность позволяет линии поддерживать согласованные размеры картонной коробки в течение всей серии, независимо от того, в каком режиме она работает.
Если вы хотите увидеть, как этот рабочий процесс применяется к конкретным картонным коробкам, которые вы производите, мы будем рады более подробно рассмотреть последовательность или организовать демонстрацию линии в работе.
 Продукция



