


Коробки для велосипедных шлемов часто требуют крупных заготовок из картона, чтобы соответствовать форме шлема и обеспечить достаточное пространство для защитных вставок. Изготовленные из гофрированного картона или плотного картона, такие коробки должны сохранять форму как при демонстрации в розничной торговле, так и при транспортировке. Двусторонний скотч широко применяется для фиксации клапанов, усиления донных панелей и крепления внутренних опор. При увеличении размеров заготовок точность нанесения скотча приобретает особую важность: даже незначительные отклонения могут повлиять на процесс сгибания и сборки коробки.
Почему нанесение скотча на крупные заготовки шлемов затруднено
На небольших коробках нанесение скотча выглядит простой операцией. Для коробок под шлемы действуют три фактора, значительно усложняющих задачу. Первый — это масштаб поверхности. Широкая заготовка имеет длинный участок без промежуточной поддержки; при прохождении через оборудование она может смещаться вбок или провисать между опорами. Отклонение, незаметное на малой заготовке, становится явным при работе с крупной: поскольку линия нанесения скотча удалена от контрольного края, любая небольшая угловая погрешность многократно усиливается на протяжённости всей заготовки.
Второй фактор — свойства материала. Коробки для шлемов чаще всего изготавливаются из гофрированного картона с профилями E, B или C либо из плотного картона значительного веса. Такие материалы жёсткие и слегка неровные в направлении гофры, поэтому для надёжного сцепления скотч должен быть равномерно и плотно прижат по всей длине. Участок, прилегающий лишь частично, может казаться приемлемым на линии производства, но затем отслоиться по краю клапана после сгибания, упаковки и механической обработки коробки.
Третий фактор — конструктивное разнообразие. Одна и та же коробка для шлема может требовать нанесения скотча на закрывающий клапан, по линии замкового дна и на внутреннюю фиксирующую вкладку. При этом компоновка меняется от одной модели шлема к другой. В результате заготовка нуждается в нескольких полосах скотча, расположенных в различных зонах, каждая из которых должна быть точно позиционирована относительно линий сгиба и краёв с соблюдением постоянных расстояний. Сложность нанесения скотча на крупные заготовки заключается не столько в точности отдельной полосы, сколько в сохранении допусков по всем полосам одновременно на широком и тяжёлом листе.
Ограничения ручного и одно-головочного нанесения скотча
Ручное нанесение скотча до сих пор применяется при мелкосерийном производстве и оправдано в таких условиях. Однако его ограничения становятся очевидными уже при работе с крупными заготовками: оператору приходится визуально совмещать длинную полосу со значительной по площади панелью, а стабильность позиционирования от первой до тысячной заготовки зависит от внимательности и уровня утомления. Разброс в положении полос проявляется позже — при склеивании или сгибании клапанов, когда коробка перестаёт закрываться строго по контуру.
Одноголовочное оборудование повышает воспроизводимость, однако создаёт иную проблему. Если на коробку требуется несколько полос скотча, заготовка должна пройти через станок многократно либо головка должна быть переустановлена между нанесением каждой полосы. Каждый дополнительный проход увеличивает время обработки, а каждая переустановка головки добавляет новую потенциальную точку ошибки. При работе с крупными заготовками сама процедура обработки становится трудоёмкой: такие заготовки неудобно штабелировать, поворачивать и повторно подавать. Перенастройка оборудования также вызывает простои. Поскольку коробки для шлемов меняются при каждом обновлении модельного ряда, технологический процесс, требующий длительной адаптации под каждый новый формат, замедляет линию как раз в тот момент, когда ассортимент расширяется.
| Аспект процесса | Ручное нанесение | Одноголовочная машина | Многоголовочная машина |
|---|---|---|---|
| Полос скотча за один проход | Одна, вручную | Одна | Несколько одновременно |
| Согласованность позиционирования | Зависит от оператора | Высокая для отдельной полосы, но накопительная погрешность при множественных проходах | Обеспечивается в рамках одного прохода |
| Обработка крупных заготовок | Частая | Многократная | Минимальная |
Изменяющиеся требования к упаковке на рынке велосипедных шлемов
Современная упаковка шлемов обслуживает сразу две целевые аудитории. В розничной сети коробка является частью презентации товара: панели должны лежать ровно, а края — чётко совмещаться при закрытии. В электронной коммерции та же коробка должна выдерживать сортировку, штабелирование и транспортировку, что предъявляет повышенные требования к каждой клеевой зоне. Линия нанесения скотча, допустимая ранее, когда коробки предназначались исключительно для выкладки на полку, становится недостаточно надёжной при доставке «до двери» в сохранности.
Ассортимент продукции также расширился. Бренды предлагают шлемы для шоссе, горного велосипеда, городского использования и для молодёжи — каждая категория представлена несколькими размерами, а коробки под них различаются соответственно. Это делает предпочтительными производственные линии, способные быстро переключаться между форматами без длительной наладки. Также востребовано оборудование, обеспечивающее неизменное позиционирование скотча при каждом цикле: стабильное склеивание проще контролировать и легче обосновать перед заказчиком при запросе информации о качестве упаковки. Закупщики упаковки всё чаще требуют воспроизводимости результатов, а не только скорости — в этих условиях процесс, основанный на субъективной оценке оператора, сложно описать и стандартизировать.
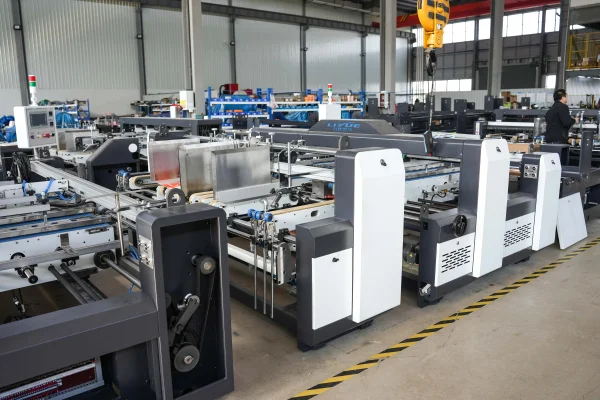
Как многоголовочная машина обрабатывает крупные заготовки коробок для велосипедных шлемов
Автоматическая многоголовочная установка для нанесения двустороннего скотча наносит несколько полос скотча на крупную заготовку коробки для велосипедного шлема за один проход. В зависимости от конструкции коробки различные головки могут наносить скотч на клапаны, донные панели и внутренние фиксирующие вкладки без необходимости многократной подачи заготовки через станок. Положение головок настраивается под требуемый формат нанесения, что способствует стабильному соблюдению межполосных расстояний и снижает вероятность погрешностей при повторной обработке.
Поддержка крупных заготовок — ещё один важный аспект процесса. Длинный конвейер обеспечивает непрерывное движение заготовки через станок, сохраняя её устойчивое положение в течение всего процесса нанесения скотча. Установка совместима с типичными для упаковки шлемов материалами — гофрированным картоном и плотным картоном, а регулируемые головки позволяют использовать полосы различной ширины. Это даёт возможность применять более узкие полосы в зонах небольших соединений и более широкие — там, где конструкция коробки требует повышенного клеевого покрытия.
Для производственной бригады нанесение нескольких полос за один проход упрощает рабочий процесс. Оператору не требуется многократно переустанавливать и подавать одну и ту же крупную заготовку для нанесения скотча в разных зонах. При смене формата коробки головки легко перенастраиваются под новые позиции. После завершения наладки одна и та же конфигурация сохраняется на всём протяжении партии, обеспечивая стабильность позиционирования скотча от заготовки к заготовке.
Установка выполняет нанесение скотча на плоские заготовки до того, как коробки поступают на этап сгибания и склеивания. Она не заменяет фолдер-глюер и не завершает процесс формирования коробки. Её функция — подготовить заготовку к последующим операциям, нанося двусторонний скотч в тех местах, где этого требует конструкция. Точное позиционирование на данном этапе предотвращает возникновение таких проблем, как смещение стыков, ненадёжное крепление клапанов и помехи при последующих операциях сгибания.
Обработка крупных заготовок при производстве коробок для велосипедных шлемов
Крупные коробки для велосипедных шлемов часто требуют нанесения нескольких полос скотча на одну заготовку, поэтому точность позиционирования и эффективность обработки играют ключевую роль в производственном процессе. Наша автоматическая многоголовочная установка для нанесения двустороннего скотча наносит несколько полос за один проход, помогая производителям упаковки обеспечивать стабильное позиционирование скотча и одновременно сокращать количество повторных подач и ручных переустановок заготовок. Регулируемые головки также упрощают адаптацию к различным форматам коробок при изменении габаритов изделий и требований к упаковке.
Наша автоматическая многоголовочная установка для нанесения двустороннего скотча спроектирована специально для работы с крупными заготовками и множественными позициями нанесения, характерными для производства коробок для велосипедных шлемов. Оборудование ориентировано на стабильную подачу заготовок, гибкую настройку положения головок и воспроизводимое нанесение скотча при любом формате коробки. Независимо от того, работаете ли вы с широкими гофрированными листами или часто меняете технические требования к коробкам, мы поможем подобрать оптимальную конфигурацию установки под ваши материалы и задачи по нанесению скотча.
 Новости





