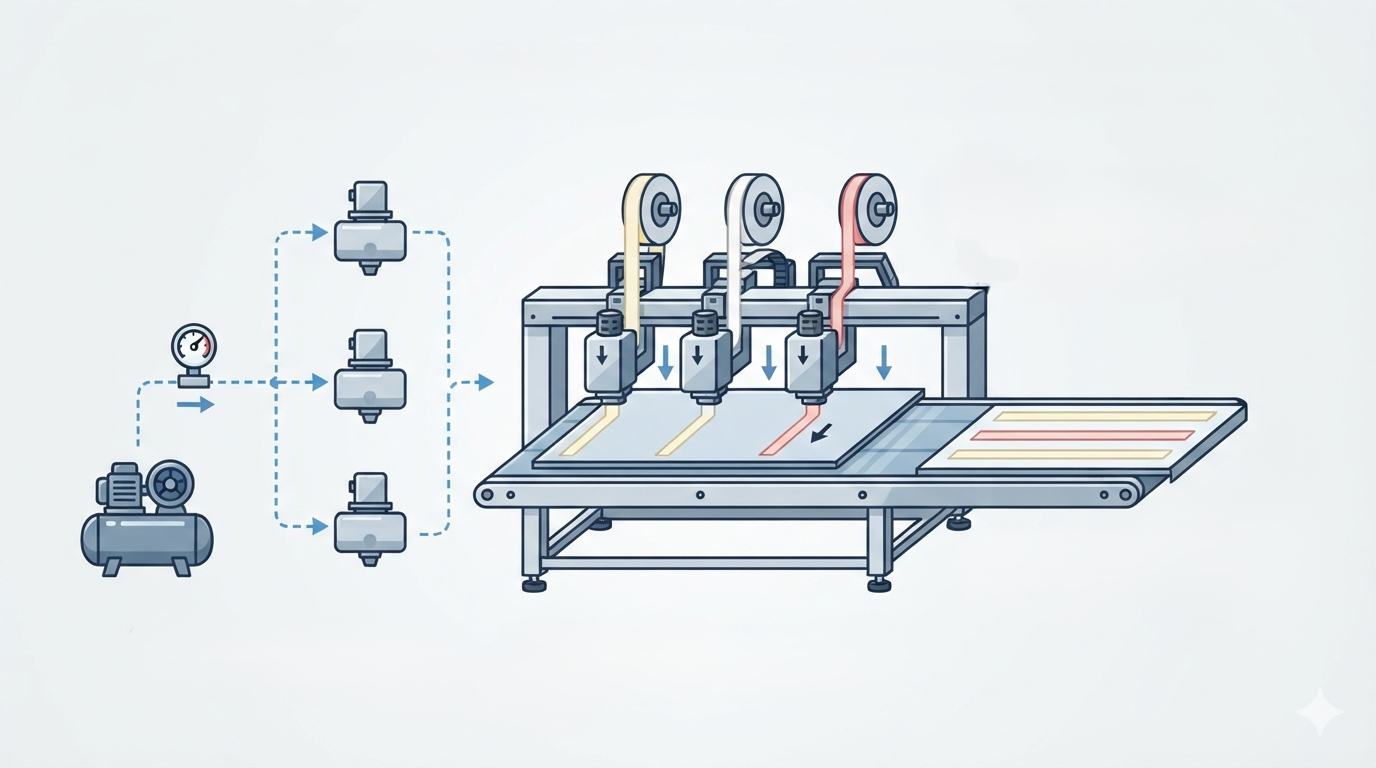
Одноразовые бумажные стаканчики и столовые приборы обычно упаковывают в гофрированные картонные коробки для хранения, транспортировки и распределения. Для обеспечения правильного совмещения клапанов и панелей при сгибании и закрытии коробок требуется точное позиционирование клейких полос. Хотя нанесение ленты — лишь один из этапов производства коробок, нестабильное позиционирование может повлиять на качество готового изделия. Многоголовочный автоматический станок для нанесения двухстороннего скотча позволяет наносить сразу несколько полос за один проход, что помогает производителям поддерживать стабильное позиционирование на протяжении всей серии.
Почему точность расположения ленты критична для коробок под одноразовые стаканчики и столовые приборы
Расположение ленты напрямую влияет на процесс сгибания и закрытия коробки. Если полоса размещена слишком близко к линии сгиба или слишком далеко от зоны предполагаемого соединения, клапан может некорректно совместиться с соседней панелью. В зависимости от конструкции коробки это может привести к неровным краям, затруднить закрытие или уменьшить эффективную площадь клеевого соединения.
Качество коробки также важно на этапах хранения и распределения. Бумажные стаканчики, как правило, упаковывают в гнёздовые стопки, а одноразовые столовые приборы — в комплекты или связки. После упаковки коробки укладывают в штабеля, загружают и перемещают по распределительным центрам. Некорректное позиционирование ленты может способствовать образованию слабых или неравномерных соединений, хотя конечный результат также зависит от качества гофрокартона, конструкции коробки и характеристик клеевого слоя.
Различные форматы продукции требуют разных конструкций коробок. Коробка для одноразовых стаканчиков может иметь иные габариты и конструкцию закрывающих клапанов по сравнению с коробкой для вилок, ложек или смешанных наборов столовых приборов. Каждая конструкция может потребовать индивидуального расположения клейких полос, поэтому гибкость оборудования особенно важна для упаковочных предприятий, работающих с несколькими спецификациями продукции.
Ограничения ручного и одноголовочного нанесения ленты
Ручное нанесение ленты может быть эффективным при изготовлении прототипов, мелких партий и при частой смене конструкций коробок. Однако стабильное позиционирование в крупносерийном производстве зависит от точности выравнивания и манипуляций оператора. При необходимости нанесения нескольких полос на одну заготовку каждое дополнительное позиционирование создаёт новую возможность для отклонений.
Одноголовочный автоматический станок для нанесения двухстороннего скотча обеспечивает более контролируемое нанесение, однако для коробок с несколькими полосами может потребоваться несколько проходов или корректировка положения между нанесениями. Повторная подача заготовки занимает дополнительное время и увеличивает вероятность ошибок позиционирования. Многократная обработка одной и той же гофрированной заготовки также усложняет её точное выравнивание, особенно при большой ширине листа или трудностях с его управлением.
Смена настроек добавляет ещё один фактор. При переходе между различными размерами стаканчиков или форматами упаковки столовых приборов может потребоваться корректировка положения ленты. Многоголовочное оборудование позволяет наносить несколько полос за один проход при совпадении конструкции коробки с расположением головок, что снижает количество повторных подач и переустановок.
| Параметр нанесения ленты | Ручное нанесение | Одноголовочное оборудование | Многоголовочное оборудование |
|---|---|---|---|
| Позиционирование ленты | Зависит от выравнивания оператора | Контролируется за каждый проход | Несколько позиций наносятся за один проход |
| Повторная подача | Зависит от количества полос | Может потребоваться | Снижается при соответствии конструкции коробки настройке оборудования |
| Стабильность позиционирования | Возможны отклонения между заготовками | Зависит от точности манипуляций при каждом проходе | Обеспечивает воспроизводимое позиционирование в рамках одного прохода |
| Смена настроек | Ручная переустановка | Корректировка головки или системы подачи | Несколько головок могут быть адаптированы под новые конструкции коробок |
Требования к упаковке одноразовой продукции для общественного питания
Одноразовая продукция для общественного питания выпускается в различных объёмах упаковки и форматах коробок. Конструкция коробок для бумажных стаканчиков зависит от ёмкости стаканчиков и объёма заказа, а упаковка столовых приборов — от их комбинации и количества в комплекте. Производители упаковки должны учитывать эти различия, сохраняя при этом стабильное качество сгибания и закрытия коробок.
Коробки с правильно совмещёнными клапанами и аккуратно сформированными краями проще штабелировать и обрабатывать. Достижение такого результата зависит от нескольких этапов: тиснения-вырубки, нанесения ленты, сгибания и склеивания. Позиционирование ленты — это один из элементов процесса, который можно стандартизировать с помощью чётко заданной настройки оборудования.
Воспроизводимость нанесения также облегчает контроль качества. После установления оптимальной схемы расположения ленты операторы могут проверять соответствие каждой полосы заданным ориентирующим кромкам и линиям сгиба. Это делает контроль позиционирования более объективным по сравнению с процессом, полностью основанным на визуальной оценке при ручном нанесении.
Как многоголовочный станок для нанесения двухстороннего скотча повышает точность позиционирования
Многоголовочный автоматический станок для нанесения двухстороннего скотча наносит сразу несколько клейких полос на плоскую заготовку из картона за один проход. Для коробок под одноразовые стаканчики и столовые приборы головки могут быть установлены в соответствии с требуемыми зонами соединения и конструкцией коробки. Нанесение нескольких полос за один проход снижает количество повторных подач и минимизирует погрешности, вызванные многократной обработкой одной заготовки.
Стабильная транспортировка заготовки имеет не меньшее значение. Конвейер поддерживает лист при его движении через зону нанесения, а корректная подача и выравнивание позволяют сохранять постоянное соотношение между ориентирующей кромкой заготовки и каждой позицией нанесения ленты. Результат также зависит от плоскостности картона, его габаритов и параметров настройки оборудования.
Оборудование способно обрабатывать подходящие виды гофрокартона, включая широко применяемые материалы с гофрой типа E, B и C, при условии, что габариты заготовки соответствуют рабочему диапазону станка. Поскольку структура и толщина гофры различаются, перед началом производства следует проверить конкретный материал по техническим характеристикам оборудования.
Ширина ленты и положение головок также должны соответствовать конструкции коробки. Различные зоны соединения могут требовать разных ширин ленты в зависимости от доступной поверхности и целевого применения. Возможность регулировки положения головок позволяет адаптировать настройку под разные форматы коробок. Продолжительность смены настроек зависит от конфигурации оборудования и степени изменений в конструкции коробки.
Для производственных бригад ключевым преимуществом является упрощённая последовательность нанесения. После установки головок несколько полос наносятся за один проход, что снижает количество повторных манипуляций и обеспечивает стабильную базу для контроля качества. Оборудование выполняет нанесение ленты на плоские заготовки до последующих операций переработки; оно не заменяет процессы печати, тиснения-вырубки, сгибания или сборки коробок.
Наш многоголовочный станок для нанесения двухстороннего скотча в производстве коробок под стаканчики
Наше многоголовочное автоматическое оборудование для нанесения двухстороннего скотча предназначено для производителей упаковки, применяющих клейкую ленту в нескольких позициях на коробках под одноразовые стаканчики, коробках под столовые приборы и других заготовках из гофрокартона. Мы сосредоточены на практических производственных задачах: габаритах заготовок, схеме расположения ленты, стабильности подачи и адаптации к различным конструкциям коробок.
Мы производим линейку станков для нанесения двухстороннего скотча — ручных, полуавтоматических и автоматических моделей для разных задач. Выбор оптимальной конфигурации зависит от требуемого количества клейких полос, конструкции картона, объёма производства и частоты смены настроек. Соответствие оборудования конструкции коробки помогает производителям внедрить процесс нанесения ленты, который легко воспроизводится и контролируется при выполнении различных заказов на упаковку.
 Техническая Энциклопедия