


Uma linha frequentemente funciona de forma limpa durante um teste em baixa velocidade, mas começa a produzir caixas desalinhadas assim que é acelerada para a velocidade normal de produção. A resposta usual é reduzir a velocidade e tratar isso como uma limitação da máquina. Na maioria dos casos, porém, a causa real não é que a dobradeira-coladeira para papelão ondulado não consiga lidar com velocidades mais altas — é que uma pequena quantidade de erro de rastreamento na seção de transporte, que mal importava em baixa velocidade, torna-se visível quando a velocidade aumenta o suficiente para amplificá-lo.
Por que o desalinhamento aparece quando você aumenta a velocidade
As correias transportadoras raramente começam perfeitamente centradas, e uma ligeira deriva é normal mesmo em uma linha bem conservada. Em baixa velocidade, essa deriva tem tempo de se corrigir ou simplesmente não se acumula rápido o suficiente para importar. Quando a velocidade aumenta, o mesmo pequeno erro se acumula em um intervalo de tempo mais curto, e uma caixa que teria seguido reto em velocidade reduzida começa a derivar para uma borda antes de chegar à próxima estação. Este é um padrão bem documentado em sistemas de transporte em geral: pequenos erros de alinhamento inofensivos em baixa velocidade são amplificados pela distância e pela velocidade, particularmente em transportadores mais longos. A seção de transporte de uma dobradeira-coladeira é exatamente esse tipo de sistema, razão pela qual o desalinhamento aparece com tanta frequência apenas depois que a linha é levada à sua velocidade operacional pretendida, e não durante um teste lento.
Um segundo fator é como a pressão é aplicada em toda a largura da correia. Muitas seções de transporte dependem de uma única configuração de pressão indiferenciada em toda a largura da correia, independentemente do comprimento ou estilo da caixa. Isso funciona razoavelmente bem para caixas curtas e rígidas o suficiente para permanecerem estáveis por conta própria, mas caixas mais longas ou mais finas podem perder o suporte no meio do percurso da correia, mesmo quando as bordas dianteira e traseira estão devidamente presas. Em baixa velocidade, essa instabilidade no meio da seção é menor. Em alta velocidade, muitas vezes é suficiente para deixar a caixa derivar para fora da posição antes de sair do transportador.
Ajuda reconhecer os primeiros sinais antes que o desalinhamento se transforme em uma série de caixas descartadas. Uma correia que mostra desgaste irregular ao longo de uma borda, caixas que derivam consistentemente para o mesmo lado em vez de aleatoriamente em ambas as direções, ou uma leve vibração ou mudança de ruído à medida que a velocidade aumenta são todos indicadores de que o rastreamento está começando a se mover em vez de permanecer estável. Esses sinais tendem a aparecer gradualmente, e não de uma só vez, razão pela qual muitas vezes são notados apenas depois que vários lotes já foram afetados.
Um terceiro fator aparece especificamente após uma troca de formato. Quando a pressão e o posicionamento do transportador precisam ser reajustados manualmente para cada novo estilo de caixa, há espaço para pequenas inconsistências se propagarem para a próxima execução, particularmente se as configurações anteriores não foram totalmente limpas. Problemas de desalinhamento frequentemente se aglomeram nas primeiras centenas de peças após uma troca, o que aponta menos para uma falha mecânica e mais para uma variação de configuração residual que ainda não foi corrigida.
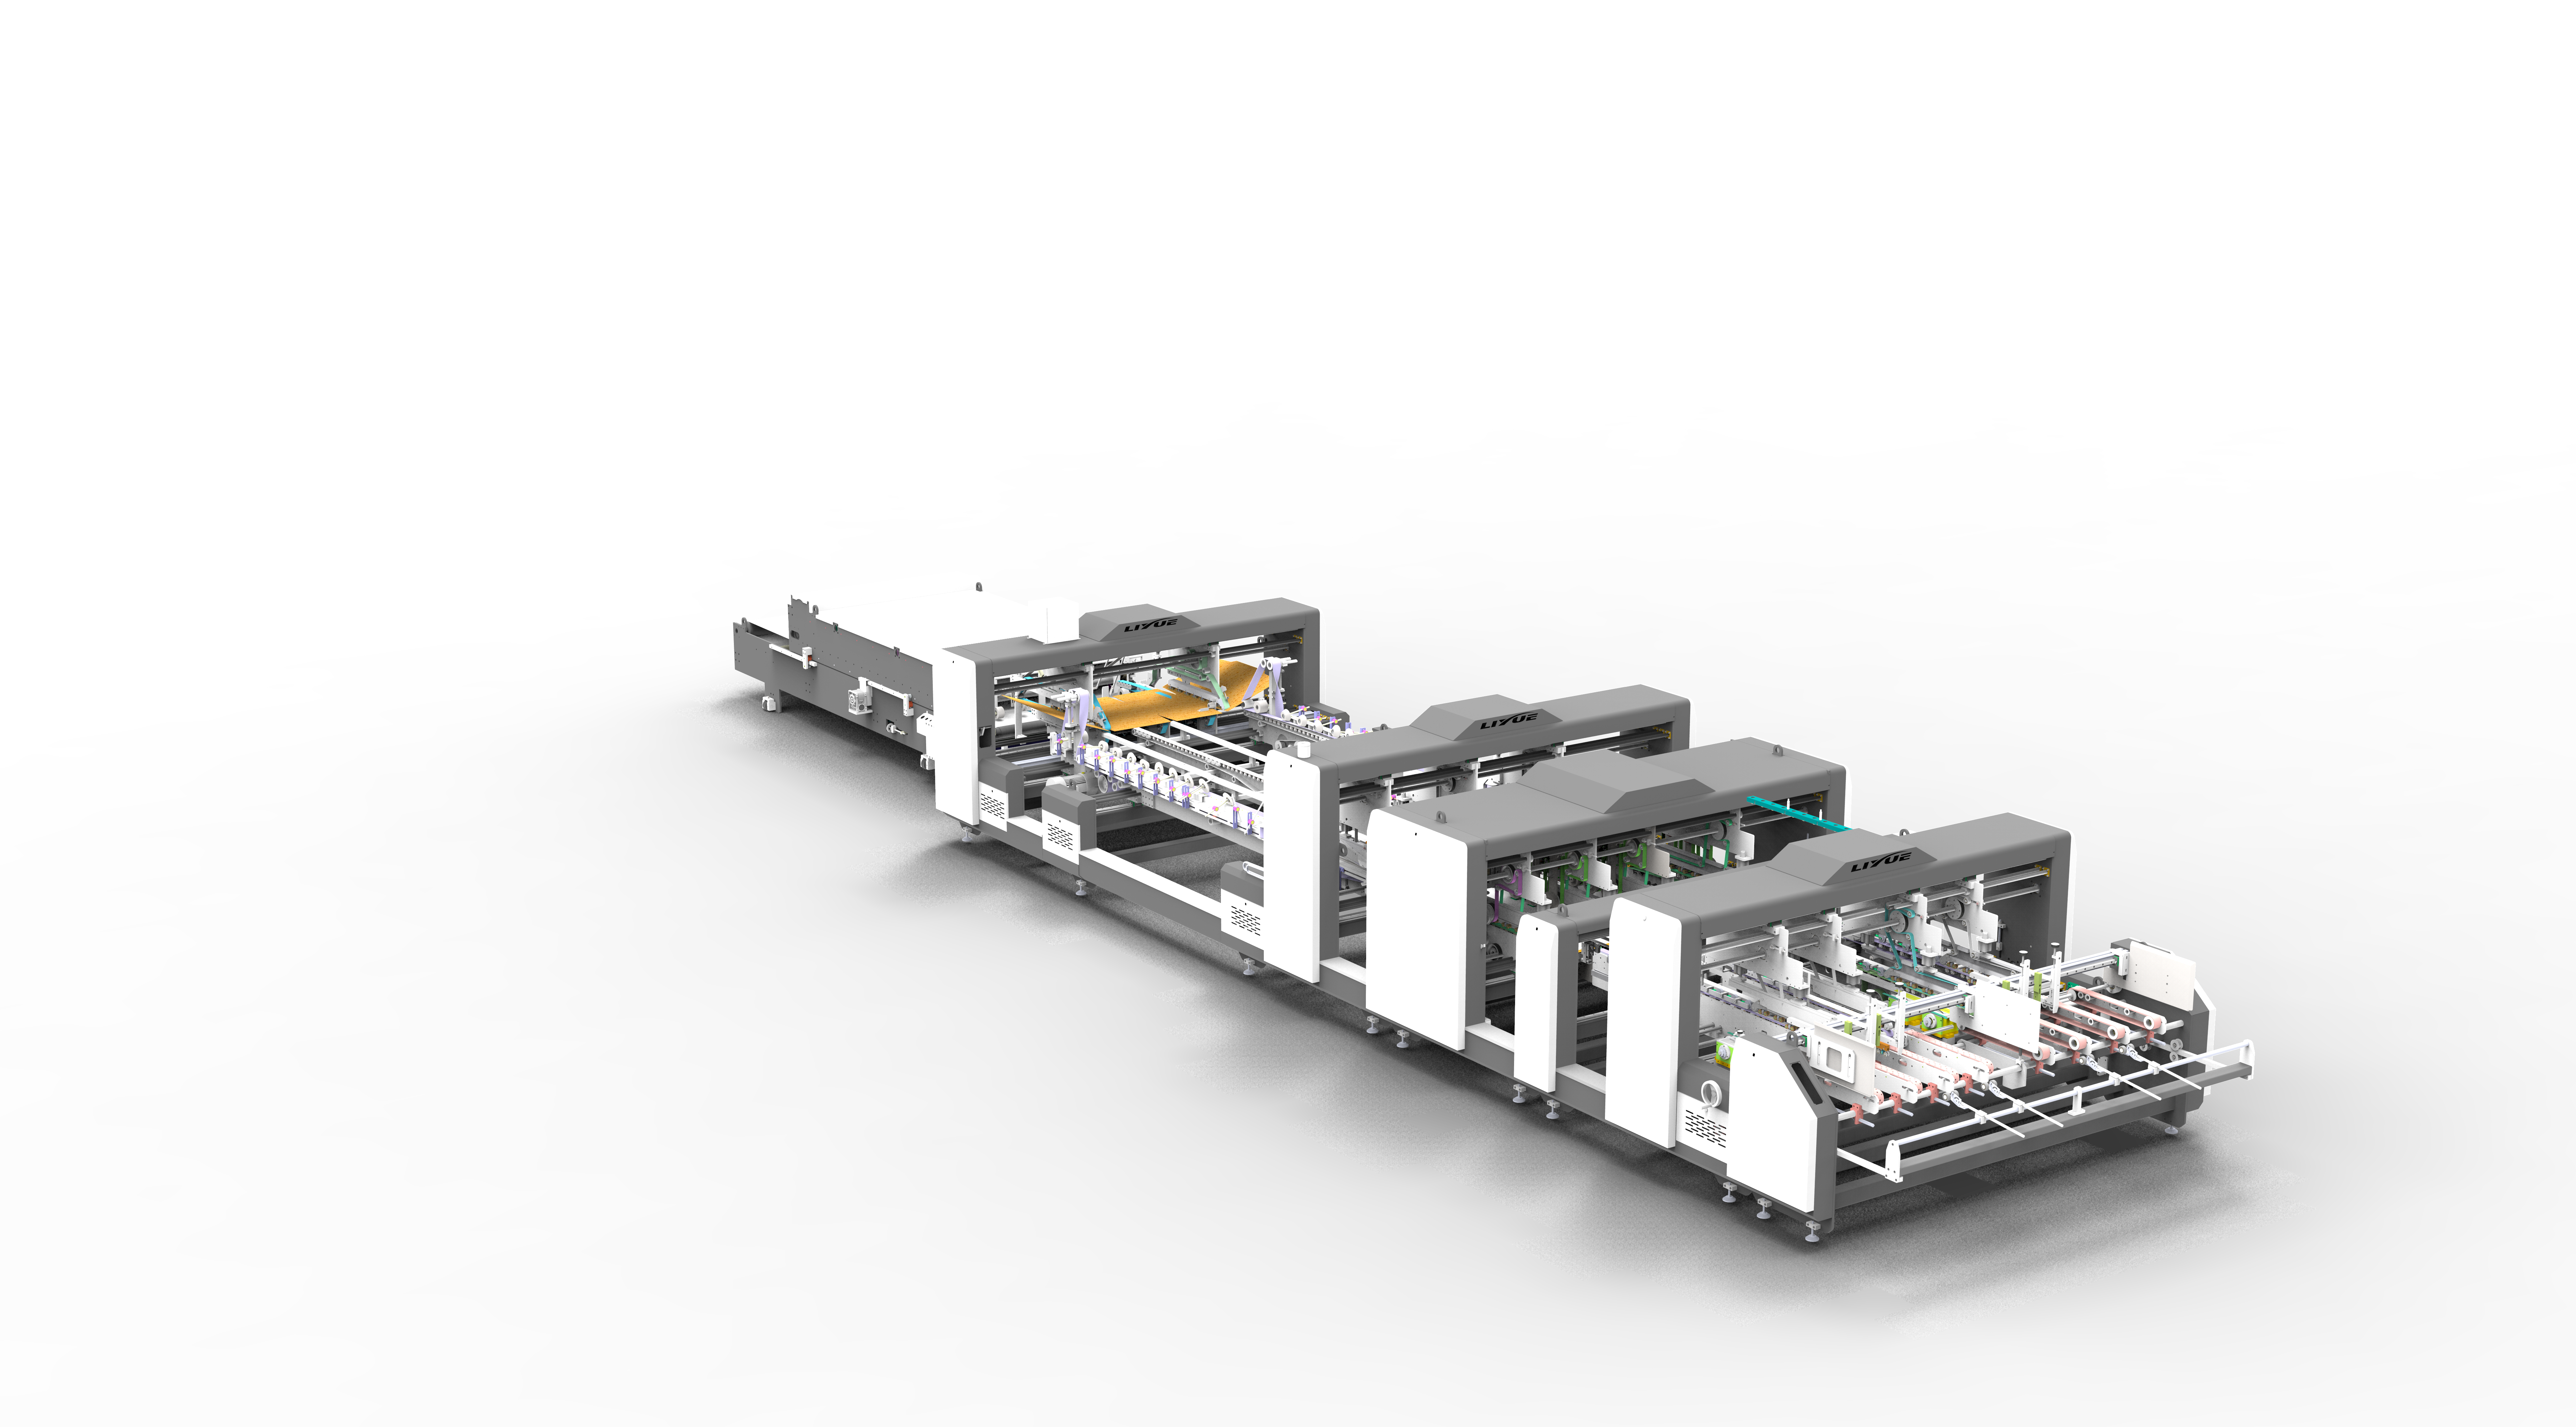
Como nossa seção de transporte é construída para lidar com isso
Projetamos a seção de transporte em nossas máquinas de dobrar e colar caixas de papelão ondulado em torno desses pontos de falha específicos, em vez de tratar a estabilidade em alta velocidade como um subproduto de um motor mais rápido.
O transportador funciona em um sistema acionado por motor que suporta modos de acompanhamento manual e automático. No modo de acompanhamento, o transportador responde a como as caixas estão realmente se movendo pela seção, em vez de funcionar a uma velocidade fixa independentemente das condições, o que reduz o tipo de deriva independente da velocidade que aparece quando uma linha é empurrada em direção à sua produção nominal.
Para resolver a instabilidade no meio da seção que vem de uma única configuração de pressão indiferenciada, a seção de transporte usa quatro zonas de pressão controladas independentemente em vez de uma configuração geral em toda a correia. Isso permite que a pressão seja ajustada de acordo com o comprimento e o estilo da caixa, de modo que uma caixa mais longa ou mais fina receba suporte onde realmente precisa, em vez de depender apenas da pressão nas bordas para mantê-la reta. Esse controle baseado em zonas é de onde vem a maior parte da diferença entre uma operação estável em alta velocidade e uma deriva gradual, pois aborda diretamente o ponto onde as caixas perdem estabilidade, em vez de compensá-lo mais adiante na linha.
O terceiro problema, a variação de configuração residual após uma troca, é resolvido por meio de uma função de memória integrada ao sistema de controle de pressão. Em vez de redefinir a pressão e o posicionamento manualmente para cada novo estilo de caixa, um operador pode recuperar as configurações armazenadas para um determinado estilo, o que elimina o trabalho manual de adivinhação que tende a introduzir as pequenas inconsistências nas quais os problemas de desalinhamento se concentram nas primeiras peças após uma troca. Para fábricas que processam tipos de papelão que variam em espessura ou rigidez, um sistema opcional de ajuste de pressão do cilindro também está disponível para ajustar finamente a pressão do transportador além do que as configurações de zona fixa podem alcançar sozinhas.
Estabilidade em toda a linha, não apenas no transportador
A precisão do rastreamento do transportador se mantém melhor quando as estações que o alimentam já estão entregando uma caixa bem alinhada. Uma seção de esquadrejamento com paletes superior e inferior acionados independentemente mantém o posicionamento da caixa consistente antes de chegar ao transportador, e uma seção de emenda construída em torno de correias-guia ajustadas por motor ajuda a garantir que a caixa que entra no transportador já esteja esquadrejada, em vez de compensar o desalinhamento introduzido anteriormente na linha. Nenhuma dessas estações substitui o que a seção de transporte faz, mas um transportador trabalhando com entrada bem alinhada mantém seu rastreamento de forma muito mais confiável em velocidade do que um que tenta corrigir problemas que não causou.
Os componentes de acionamento por trás deste sistema são tão importantes quanto o layout mecânico. Zonas de pressão acionadas por motor combinadas com configurações de memória programáveis fornecem aos operadores uma configuração repetível, em vez de um ajuste manual que precisa ser reajustado pelo tato toda vez que um estilo de caixa muda. Essa repetibilidade é o que mantém uma linha estável à medida que é empurrada para maior produção, em vez de exigir que a velocidade seja sacrificada para manter a precisão do rastreamento.
Atingindo a velocidade máxima sem adivinhação
O desalinhamento de caixas em alta velocidade raramente é um sinal de que uma dobradeira-coladeira para papelão ondulado atingiu seu limite. Normalmente, é o resultado de um erro de rastreamento que a velocidade tornou visível, um controle de pressão que não é ajustado para o comprimento da caixa ou uma variação de configuração deixada da última troca. Abordar esses pontos diretamente, por meio do controle de transporte em modo de acompanhamento, ajuste de pressão baseado em zonas e configurações recuperáveis, geralmente permite que uma linha atinja a velocidade de produção pretendida sem a deriva que leva os operadores a operar mais devagar do que a máquina é realmente capaz.
Como fabricante de máquinas de dobrar e colar caixas de papelão ondulado, construímos a seção de transporte exatamente em torno dessas causas, com base no feedback de linhas de produção que operam com uma variedade de comprimentos e velocidades de caixa. Se sua linha está apresentando desalinhamento quando você aumenta a produção, nossa equipe técnica pode analisar sua gama de caixas e sua configuração atual e ajudar a identificar de onde o problema de rastreamento está realmente vindo.
 Produtos



