


Transformar uma chapa plana de papelão ondulado em uma caixa acabada e pronta para envio parece simples do lado de fora — uma chapa entra, uma caixa sai. Em nossa experiência na construção de máquinas dobradoras-coladeiras, essa transformação depende de seis estágios interconectados: alimentação de papel, colagem, dobra, esquadrejamento, transporte e, para caixas maiores, emenda. Cada estágio executa uma função mecânica distinta, mas nenhum deles funciona isoladamente nas máquinas que projetamos. Uma chapa que entra em nossa seção de colagem ligeiramente descentralizada carregará esse desalinhamento para a dobra; uma inconsistência na dobra reaparecerá no estágio de esquadrejamento como uma caixa que não se assenta plana em um palete. Como os erros se acumulam à medida que a chapa se move ao longo da linha, tratamos os seis estágios abaixo como um sistema a ser projetado, e não seis componentes separados a serem montados.
Por que Analisamos a Linha Inteira, e Não Apenas a Velocidade Máxima
Os fabricantes de caixas de papelão ondulado frequentemente comparam equipamentos de dobra e colagem principalmente pela velocidade máxima de saída, expressa em folhas ou metros por minuto. A velocidade é um fator legítimo, mas conta apenas parte da história, e é por isso que não projetamos em torno de um único número principal. Uma máquina pode operar em alta velocidade nominal e ainda produzir uma taxa de defeitos inaceitável se a precisão da alimentação, a aplicação de cola ou o esquadrejamento não conseguirem acompanhar essa velocidade em condições reais de produção — espessura variável do papelão, umidade que afeta o comportamento do adesivo ou longas tiragens que expõem o desgaste nos componentes de alimentação.
Gerentes de fábrica que operaram várias gerações de equipamentos de dobra e colagem tendem a julgar as máquinas menos por um número de velocidade principal e mais por quantas chapas precisam ser retiradas e retrabalhadas durante um turno completo. Esse resultado é uma função de quão bem as seis estações descritas abaixo estão sincronizadas, que é o padrão ao qual submetemos nossos próprios equipamentos.
Alimentação de Papel: Onde Pequenos Erros Começam
O processo começa separando blanks planos de uma pilha e movendo-os para a máquina, uma chapa de cada vez. Isso parece simples, mas é também o estágio onde uma grande parte dos defeitos a jusante se origina. Os sistemas de alimentação por rolos de fricção, que dependem de rolos de borracha para agarrar a chapa superior ou inferior de uma pilha, são propensos a dois problemas recorrentes: alimentação de chapa dupla, onde dois blanks são puxados juntos, e desvio gradual da chapa, onde o blank se desloca lateralmente à medida que viaja, especialmente com papelão mais longo ou mais fino que se flexiona mais facilmente.
Construímos nossa seção de alimentação em torno da alimentação por sucção para resolver ambos os problemas, usando pressão de ar controlada para levantar e segurar cada chapa individualmente antes de liberá-la na linha, em vez de depender apenas do contato por fricção. Nossas guias laterais são ajustáveis para manter a chapa centralizada em uma variedade de larguras, e adicionamos um suporte estendido na parte traseira do alimentador para evitar que blanks mais longos cedam ou enrolem antes de entrarem na máquina — um detalhe que importa mais do que parece, pois uma chapa que cede mesmo ligeiramente antes da alimentação pode entrar em nossa seção de colagem em um ângulo diferente do pretendido. Como cada estágio posterior assume que a chapa chegou na posição correta, tratamos a precisão da alimentação como a variável mais consequente em todo o processo.
Colagem: Combinando o Comportamento do Adesivo com o Papelão
Uma vez que a chapa está corretamente posicionada, nossa seção de colagem aplica adesivo ao longo das bordas do painel que se tornarão a junta da caixa. O método de colagem é tão importante quanto a localização da colagem. A cola fria e o adesivo hot-melt se comportam de forma diferente: a cola fria geralmente permite mais tempo de trabalho antes de curar, o que é adequado para certas gramaturas de papelão e condições ambientes, enquanto o adesivo hot-melt cura rapidamente, o que pode suportar ciclos mais rápidos, mas deixa menos margem para corrigir um cordão mal aplicado antes da colagem.
Não construímos nossa seção de colagem em torno de um único método de aplicação fixo, pois isso forçaria os clientes a trabalhar em torno da máquina, independentemente do que um determinado pedido exige. Em vez disso, nosso sistema de colagem de rolo mecânico oferece a opção de alternar entre a aplicação a frio e hot-melt, para que o método adesivo possa ser combinado com a qualidade do papelão e a velocidade de produção do pedido em questão. A cobertura consistente de cola neste estágio é também o que permite que nossa estação de dobra a jusante forme uma junta limpa e uniforme, em vez de compensar lacunas ou excesso de adesivo.
Dobra: Lidando com Mais de um Estilo de Caixa Sem Reconfiguração Constante
Nossa estação de dobra une os painéis colados ao longo de linhas pré-vinculadas para formar a estrutura básica da caixa. Um caminho de dobra fixo em uma única configuração funciona adequadamente quando uma linha opera um estilo de caixa continuamente, mas muitas das fábricas de papelão ondulado com as quais trabalhamos não têm esse luxo — as carteiras de pedidos misturam estilos de caixa, e cada troca que exige reconfiguração manual adiciona tempo não produtivo ao turno.
Acionamos cada elemento de dobra de forma independente, em vez de ligá-lo mecanicamente a um único acionamento, o que permite que os ângulos de dobra e a sequência sejam ajustados sem uma reforma mecânica completa. Também incluímos uma segunda linha de dobra que suporta uma dobra combinada de 180 graus, o que amplia a gama de estilos de caixa que uma única máquina pode manusear, já que alguns designs de caixa exigem uma dobra adicional além da sequência básica de quatro painéis. Projetamos esta seção para ser simples de desmontar por uma razão mais mundana, porém persistente: os componentes de dobra acumulam resíduos de cola e pó de papelão ao longo do tempo, e uma seção que é fácil de abrir para limpeza e ajuste permanece precisa por mais tempo entre os intervalos de manutenção.
Esquadrejamento e Ajuste: Corrigindo o que a Dobra Sozinha Não Pode
Após a dobra, as caixas em nossas máquinas passam por uma estação de ajuste, ou esquadrejamento, antes de seguirem pela linha. Esta etapa existe porque dobrar uma caixa não a deixa automaticamente esquadrada — pequenas variações na tensão do papelão, no posicionamento da cola ou na alimentação podem deixar uma caixa com bordas quase alinhadas, mas não perfeitamente uniformes. Se não for corrigido, esse pequeno desalinhamento torna-se visível assim que a caixa é preenchida e empilhada.
O esquadrejamento manual, ainda usado em linhas mais antigas ou de baixo volume, depende de um operador que bate ou pressiona fisicamente as caixas para alinhá-las, o que é lento e inconsistente por natureza, tornando-se visivelmente menos confiável em caixas mais longas, onde as bordas dianteira e traseira podem se deslocar de forma independente. Nossa estação de ajuste usa placas superior e inferior acionadas independentemente para esquadrear a caixa de forma mecânica e consistente, com configurações de troca rápida para diferentes comprimentos de caixa, ajuste automático à medida que as caixas se empilham e um sistema de tensionamento de correia que mantém o movimento de esquadrejamento estável, em vez de degradar-se à medida que as correias se desgastam durante uma longa tiragem de produção.
Transporte: Adaptando-se a um Papelão Nem Sempre Uniforme
Nossa seção de transporte carrega as caixas através dos estágios restantes do processo e aborda um problema fácil de ignorar: a espessura do papelão ondulado nem sempre é perfeitamente uniforme, mesmo dentro de uma única tiragem de produção, devido à variação no material bruto do liner e do miolo. Um sistema de transporte construído em torno de configurações de pressão fixas pode ter dificuldades com essa variabilidade — pressionar com muita força em papelão mais fino corre o risco de esmagá-lo, enquanto a pressão calibrada para papelão fino pode não agarrar o papelão mais grosso com firmeza suficiente para movê-lo de forma confiável.
Usamos um transportador acionado por motor com ajuste manual e automático de acompanhamento, combinado com um sistema de regulação de pressão baseado em cilindro, para que a pressão de transporte possa ser adaptada ao comprimento real da caixa e à espessura do papelão que passa pela máquina em um determinado momento, em vez de permanecer fixa, independentemente do que está na linha. Isso é particularmente relevante para clientes que operam com carteiras de pedidos mistas, alternando entre embalagens de varejo mais leves e papelão mais pesado no mesmo turno.
Emenda: Onde a Precisão da Caixa de Duas Chapas é Decidida
Nem toda caixa é formada a partir de uma única chapa. Caixas maiores — embalagens de eletrodomésticos, embalagens de móveis e caixas de transporte para uso pesado — frequentemente excedem o tamanho máximo de chapa que os equipamentos de impressão ou corte e vinco a montante podem produzir, o que significa que duas chapas precisam ser unidas em um único blank antes que a dobra possa prosseguir. Este é o papel de nossa seção de emenda, e é o estágio onde a precisão geral do processo é testada mais diretamente.
Os métodos de emenda manual ou semiautomática tendem a produzir resistência de junta inconsistente de uma caixa para a outra, já que o alinhamento depende fortemente da técnica do operador, repetida centenas ou milhares de vezes por turno. Essa inconsistência torna-se uma preocupação estrutural em caixas maiores, que precisam de uma junta confiável para manter sua forma uma vez carregadas. Construímos nossa seção de emenda em torno do posicionamento independente por servomotor — comumente quatro unidades trabalhando em coordenação — para manter ambas as chapas alinhadas durante todo o processo de colagem, enquanto o ajuste elétrico de largura permite que a estação seja reconfigurada para diferentes dimensões de caixa sem retificação manual. O controle de sucção a vácuo mantém cada chapa no lugar durante a emenda, e oferecemos a colagem de dupla face como uma opção neste estágio para suportar a dobra do tipo "memória" usada em alguns designs de caixa, onde a junta precisa manter sua forma mesmo antes da caixa ser totalmente erigida.
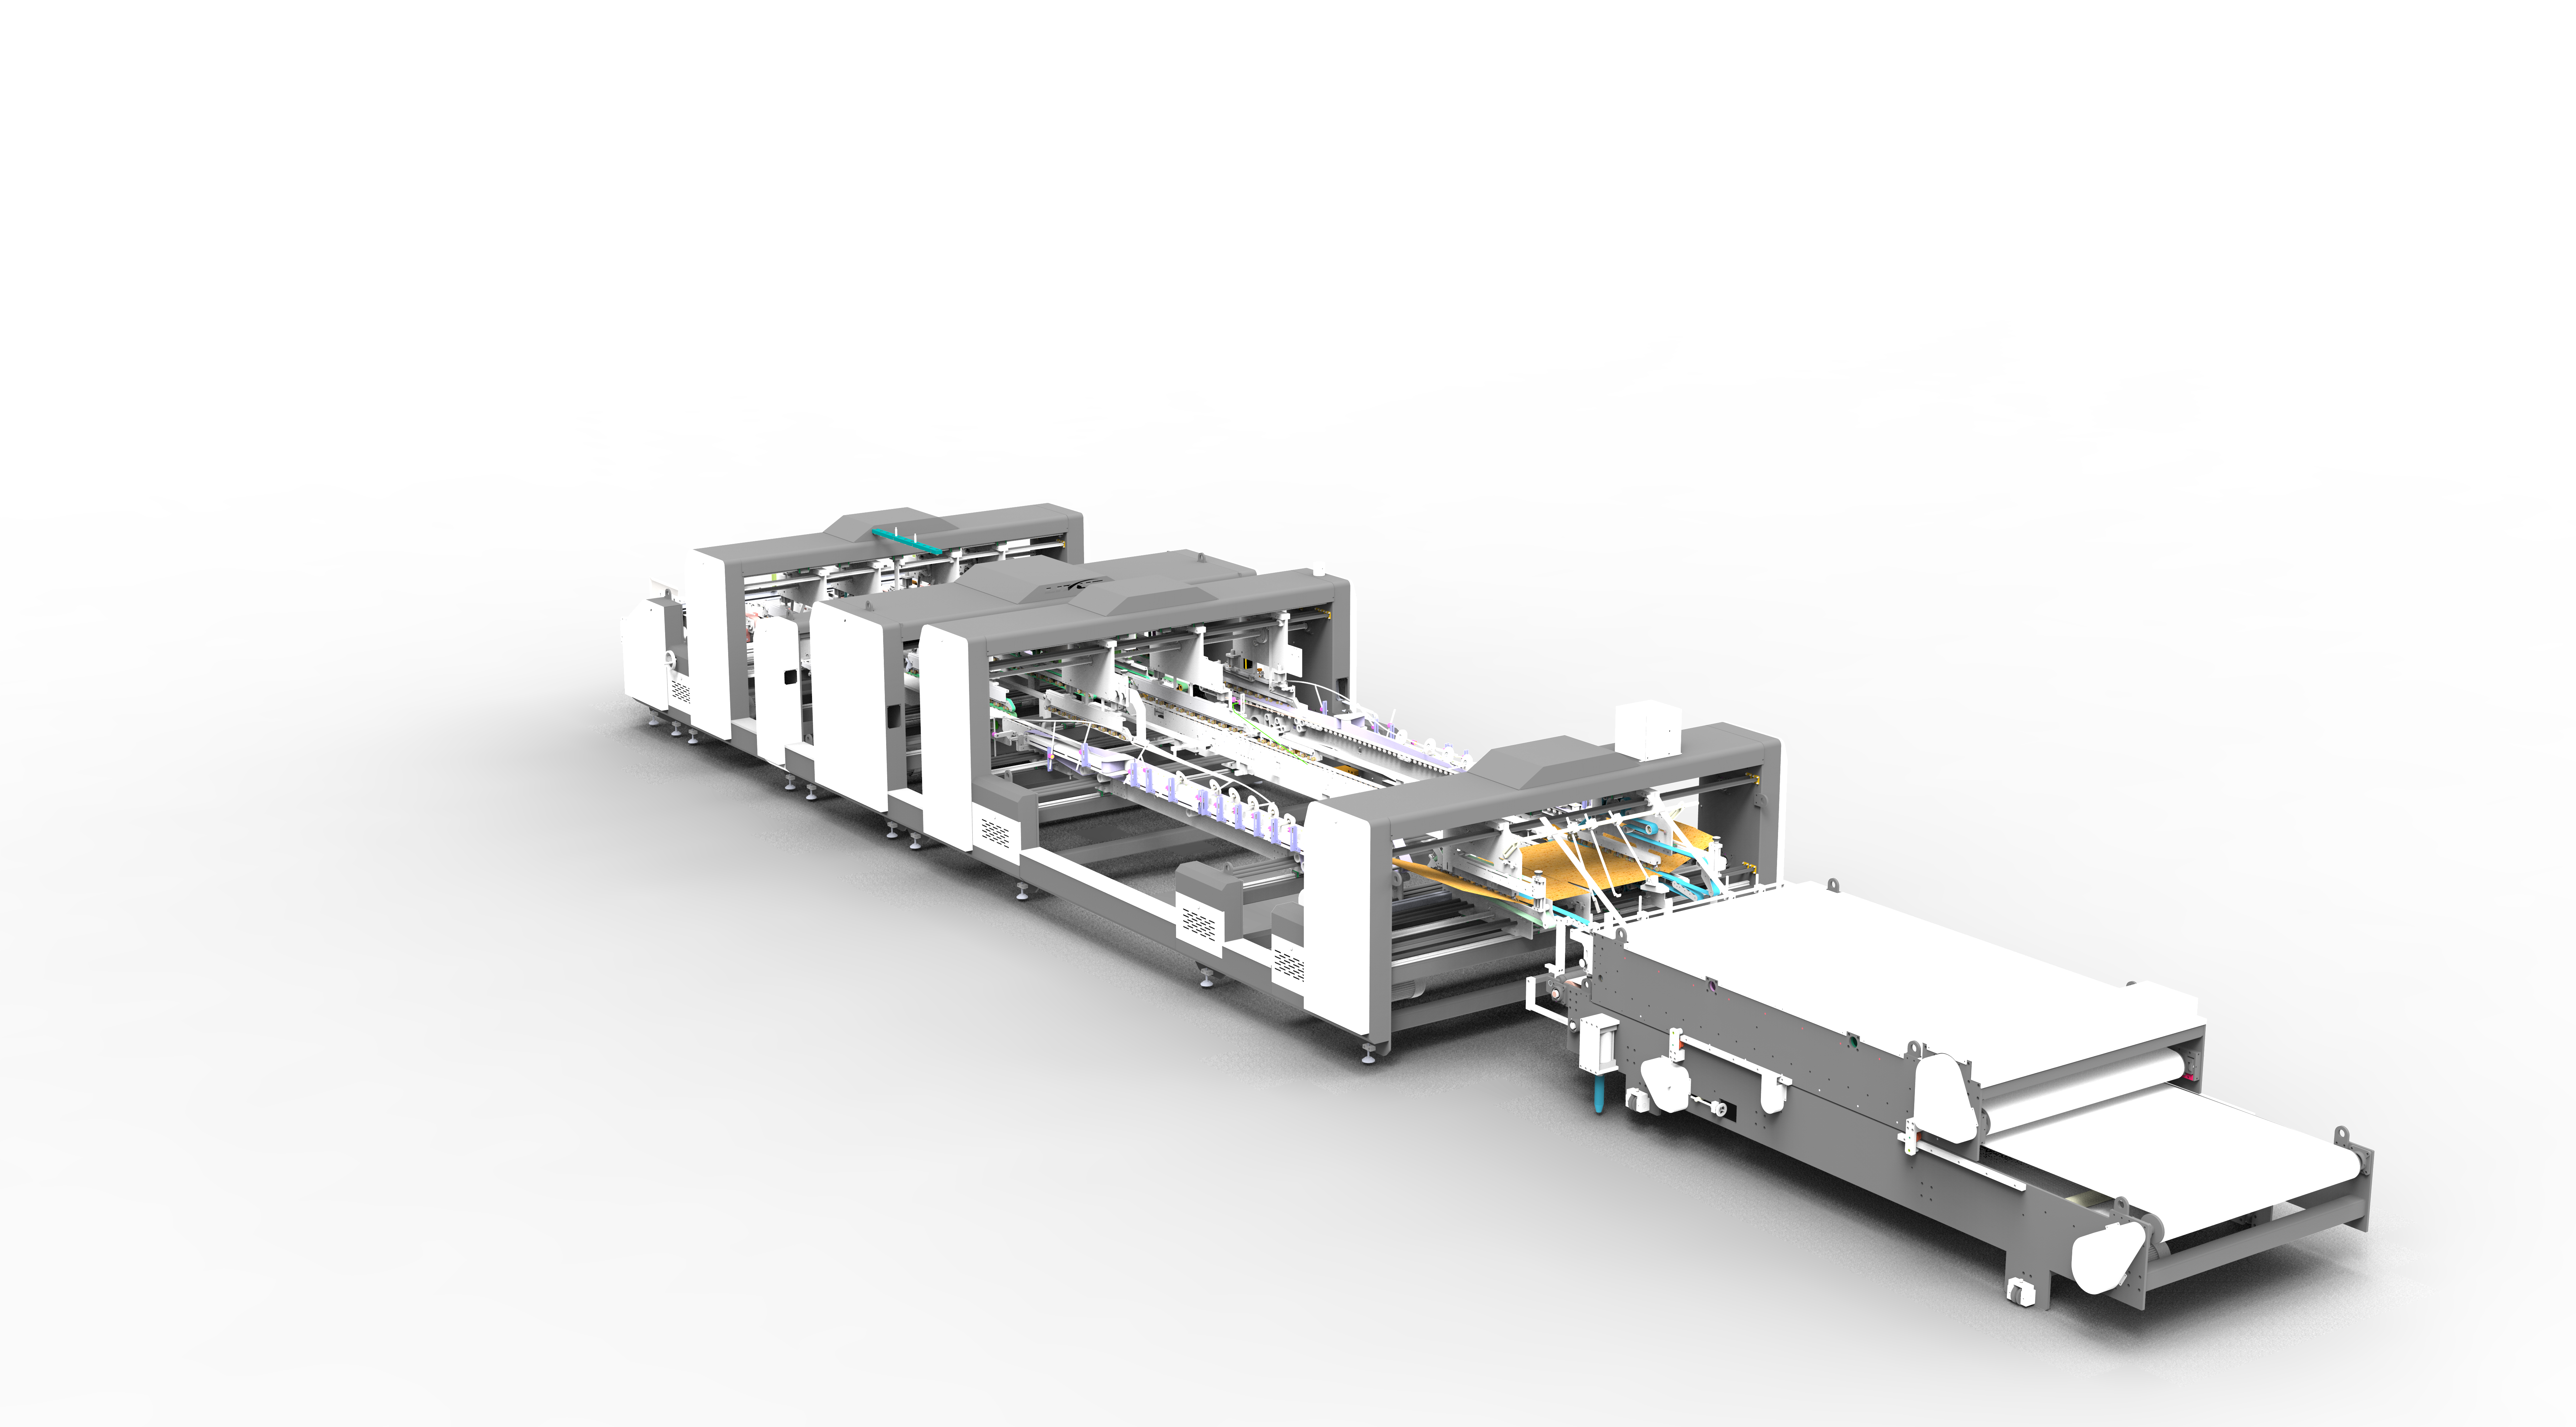
Por que Projetamos os Seis Estágios como um Único Sistema
Considerados individualmente, cada uma dessas seis estações resolve um problema mecânico distinto: controlar o movimento da chapa, aplicar o adesivo com precisão, dobrar ao longo das linhas corretas, esquadrejar a caixa, movê-la sem danos e, quando necessário, unir duas chapas em uma. Mas descobrimos que a qualidade final real de uma caixa é decidida por quão bem essas estações funcionam juntas, e não pela especificação individual de uma única estação.
É por isso que coordenamos a alimentação, colagem, dobra, ajuste, transporte e emenda por meio de uma arquitetura compartilhada de servoacionamento e controle, para que os dados de temporização e posicionamento possam passar entre os estágios, em vez de cada estação operar em seu próprio ciclo fixo. Essa coordenação é o que permite que uma caixa produzida no início de uma tiragem de dez mil unidades corresponda às dimensões e à resistência de junta de uma caixa produzida perto do final dela.
Nossa Capacidade de Fabricação
Projetamos, construímos e validamos cada uma dessas seis seções — alimentação, colagem, dobra, ajuste, transporte e emenda — como parte de uma linha de produção conectada, e não como componentes separados montados posteriormente. Nossa produção abrange tanto máquinas dobradoras-coladeiras de chapa única quanto configurações de emenda de duas chapas, o que nos permite trabalhar diretamente com fabricantes de caixas de papelão ondulado nas qualidades específicas de papelão, estilos de caixa e metas de produção que suas operações realmente executam.
Se você está revisando seu processo atual de dobra e colagem, ou avaliando novos equipamentos para uma futura linha de produção, nossa equipe de engenharia está disponível para discutir como esses seis estágios podem ser configurados em torno dos seus requisitos específicos de caixa.
 Produtos



