


Golfkarton wordt verkocht op basis van het golftype, en de letters A, B, C, E en F geven kartonontwerpers veel informatie over sterkte, bedrukbare oppervlakte en dempingseigenschappen. Deze verschillen beïnvloeden ook de prestaties bij vouwen en lijmen. Elk golftype geeft het karton een eigen dikte, stijfheid en plooigedrag, wat vereist dat een golfkarton vouwplakmachine deze eigenschappen consistent verwerkt terwijl elk blad de machine doorloopt. Het kiezen van het geschikte golftype en het daarop afgestemde vouwproces helpt kartonfabrikanten bij het bereiken van scherpe, nette plooien, betrouwbare hechtingen en consistente kartonkwaliteit.
Wat de golfhoogte verandert in het karton
De vijf standaardgolftypes vallen elk binnen een specifieke prestatieband; het kiezen van het verkeerde type kan de koper kosten op het gebied van productbeschadiging, vrachtkosten of bedrukkwaliteit. De hoogte is de belangrijkste variabele, en alle andere effecten volgen daaruit. Hogere golven, zoals A-golf, geven karton met hoge compressievastheid van boven naar beneden en goede demping, maar relatief lage vlakdruksterkte. Dunne profielen ruilen demping in voor een gladder oppervlak. Van deze profielen weerstaat B-golf druk zeer goed, biedt een uitstekende bedrukbare oppervlakte en laat zich gemakkelijk insnijden — ideaal voor automatische vouw- en sluitapparatuur. C-golf bevindt zich tussen beide in: het heeft bijna tweemaal de vlakdruksterkte van B-golf, maar minder compressievastheid van boven naar beneden. Het is tevens het profiel dat kartonfabrikanten het meest tegenkomen, aangezien C-golf het meest gebruikte golftype is in kartonnen platen en dozen.
Dubbelwandige constructies combineren twee profielen en veranderen het beeld opnieuw. Een combinatie van E-golf en B-golf wordt bijvoorbeeld omschreven als een glad, bedrukbare oppervlakte die tegelijkertijd extra stijfheid en slagvastheid biedt. Voor de vouwlijn is het praktische gevolg eenvoudig: dikte, stijfheid en oppervlaktekarakter variëren van kartonsoort tot kartonsoort, en elk ervan beïnvloedt hoe het karton zich gedraagt tijdens insnijden, vouwen, lijmen en persen.
Waar kartondikte problemen veroorzaakt op een vouwlijn
Apparatuur is doorgaans afgestemd op een bekend kartontype, en problemen ontstaan zodra het karton wijzigt. Een technische handleiding merkt op dat veel case erector-lijnen zijn ingesteld op standaard C-golf enkelwandig karton, en dat een wijziging in dikte (caliper) invloed heeft op het insnijden, de loopssnelheid en de gereedschapsinstellingen. Dezelfde logica geldt voor vouwen en lijmen. Een dik karton verzet zich sterker tegen vouwen, veert terug bij de plooi en kan instorten als de persdruk te hoog is ingesteld. Een dun karton vouwt scherp, maar kan plooi- of oppervlaktemarkeringen tonen bij grove behandeling — wat bij bedrukte dozen van belang is. Ook het lijmgedrag verschilt. Kartondikte en -oppervlak beïnvloeden het contactoppervlak aan de naad, en een lijmstreep die geschikt is voor het ene karton, kan op een ander karton te dun of te dik zijn.
Traditionele handmatige en basis semi-automatische apparatuur laat deze aanpassingen over aan de operator. Druk, geleiderpositie en lijmvolume worden op gevoel ingesteld, waardoor de resultaten afhangen van ervaring en het terugkeren naar een vorige instelling voornamelijk een kwestie van geheugen is. Bedrukking en coatings voegen een extra variabele toe, omdat inktsorten, vernissen en barrièrelagen het lijmgedrag kunnen beïnvloeden. Kartonfabrieken die in één week meerdere golftypes verwerken, komen daarom herhaaldelijk dezelfde problemen tegen: ongelijke plooien, inconsistente naden en lange herinsteltijden tussen productiewissels.
Het matchen van golftypes met de kartons waarvoor zij meestal worden gebruikt
Verschillende golftypes worden doorgaans gebruikt voor verschillende soorten kartons, en elke combinatie stelt eigen eisen aan de vouwlijn. Fijne golven zoals E- en F-golf zijn typisch voor retail- en bedrukte kartons, waarbij oppervlakkwaliteit doorslaggevend is en het gevouwen resultaat schoon moet zijn. B- en C-golf dekken het grootste deel van de verzendkartons, die in grote volumes worden geproduceerd en vooral worden beoordeeld op naadbetrouwbaarheid en consistente vierkantheid. Dikkere en dubbelwandige kartonnen worden gebruikt voor grotere en zwaardere dozen. A-golf karton wordt bijvoorbeeld toegepast bij meubels, huishoudapparatuur en innerlijke verpakkingen van diverse soorten.
Ook de richting van de golf is van belang bij het ontwerp. Specificaties geven aan dat de oriëntatie van de golf ten opzichte van de belasting invloed heeft op stapelbaarheid en snijsterkte. Een vouwplakmachine wijzigt deze oriëntatie niet, maar moet wel bladen verwerken in de richting die het ontwerp vereist. In elk geval blijft de rol van de machine dezelfde: zij kiest niet het golftype, de kartonkwaliteit of het kartonmodel — dat blijft een beslissing van de kartonfabrikant en de klant. Haar taak is om het gekozen karton consistent te vouwen en te hechten, zodat een vandaag geproduceerde doos identiek is aan een doos van vorige maand met dezelfde specificatie.
Hoe onze golfkarton vouwplakmachine wisselende kartons verwerkt
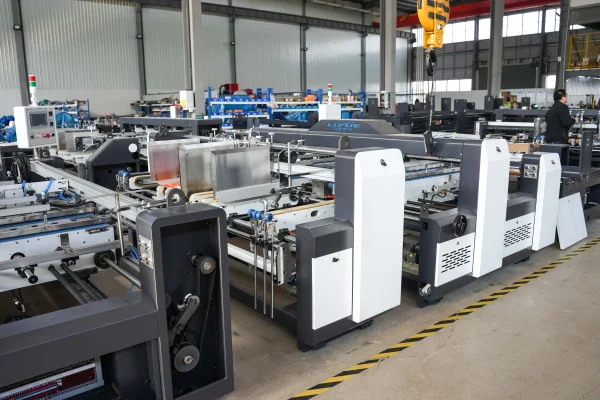
Het wisselen van kartons komt grotendeels neer op het wijzigen van instellingen — en hierin onderscheidt ons machinesysteem zich. De geleiders worden aangedreven door elektrische spindels met geheugenfunctie, zodat een eerder verwerkte combinatie van karton en doos direct kan worden opgeroepen uit opgeslagen instellingen, in plaats van handmatig opnieuw te moeten worden ingesteld. Voor een fabriek die wisselt tussen dunne, bedrukte materialen en dikkere verzendkartonnen, verminderen opgeslagen instellingen de voorbereidingstijd en garanderen herhaalbare resultaten bij elke terugkeer.
De lijmsectie ondersteunt het tweede deel van de taak. De lijm wordt aangebracht via mechanische rollen, en de machine kan zowel warme als koude lijm verwerken; een spuitlijmpsysteem is beschikbaar als optie. Omdat kartonnen met verschillende golftypes verschillende oppervlakken en hechtingsomstandigheden bieden, kan de kartonfabrikant de methode kiezen die het beste bij elk type past. Het doel van deze sectie is een lijmstreep met constante dikte, ongeacht welk karton wordt verwerkt. Bij de lasverbinding zorgen servoaangedreven transportbanden en foto-elektrische geleiding voor nauwkeurige uitlijning van de twee kartonnen, terwijl dubbele lijmcoating (warm/koud) in combinatie met staalkogelpersen de naad versterkt. Deze fasen helpen grotere dozen hun vorm te behouden — een aspect dat steeds belangrijker wordt naarmate de stijfheid van het karton toeneemt.
De geschiktheid van een bepaald karton voor een bepaalde machine hangt af van zijn dikte (caliper) en constructie, dus kartonfabrikanten dienen hun beoogde kartonnen te vergelijken met de technische specificaties van de machine alvorens productie te starten. Stabiele zuigvoeding bij de invoer en regelmatig vouwen en afdrukken bij de uitvoer zorgen ervoor dat elke doos gedurende het hele proces in een uniforme staat blijft.
Hoe consistentie wordt gehandhaafd bij wisselende kartons
Het golftype zal van bestelling tot bestelling blijven wisselen, en de golfkarton vouwplakmachine op de werkvloer moet elke wijziging verwerken zonder op de gissingen van de operator te hoeven steunen. Ons ontwerp richt zich op drie kernpunten: opgeslagen geleiderinstellingen waarmee een bekend karton snel terugkeert naar een bekende configuratie, een keuze uit warme lijm, koude lijm of optionele spuittoepassing, en servoaangedreven uitlijning bij de lasverbinding voor grotere dozen. Wij produceren de machine als één gecoördineerd systeem, zodat deze functies samenwerken bij elk karton dat een kartonfabriek eraan toevertrouwt.
 Toepassingsscenario's





