


Een lijn loopt vaak probleemloos tijdens een langzame test, maar begint zodra de normale productiesnelheid wordt bereikt verkeerd uitgelijnde dozen te produceren. De gebruikelijke reactie is om de snelheid terug te schroeven en dit te beschouwen als een beperking van de machine. In de meeste gevallen is de werkelijke oorzaak echter niet dat de golfkarton vouw- en plakinstallatie de hogere snelheid niet aankan, maar dat een kleine volgfout in de transportband, die bij lage snelheid nauwelijks van belang was, zichtbaar wordt zodra de snelheid wordt verhoogd en deze fout wordt versterkt.
Waarom verkeerde uitlijning optreedt zodra u de snelheid opvoert
Transportbanden zijn zelden perfect gecentreerd en een lichte afwijking is normaal, zelfs op een goed onderhouden lijn. Bij lage snelheid heeft deze afwijking de tijd om zichzelf te corrigeren of accumuleert ze simpelweg niet snel genoeg om van belang te zijn. Zodra de snelheid wordt verhoogd, verergert dezelfde kleine fout zich in een korter tijdsbestek, en een doos die bij een lagere snelheid recht zou zijn getransporteerd, begint naar één rand te drijven voordat deze het volgende station bereikt. Dit is een goed gedocumenteerd patroon in transportsystemen in het algemeen: kleine uitlijnfouten die bij lage snelheid onschadelijk zijn, worden versterkt over afstand en snelheid, met name op langere transportbanen. Het transportgedeelte van een vouw- en plakmachine is precies zo'n systeem, wat verklaart waarom verkeerde uitlijning vaak pas verschijnt nadat een lijn op de beoogde loopsnelheid is gebracht, in plaats van tijdens een langzame testrun.
Een tweede factor is hoe de druk wordt uitgeoefend over de band. Veel transportgedeelten zijn afhankelijk van één enkele, ongedifferentieerde drukinstelling over de volledige breedte van de band, ongeacht de lengte of stijl van de doos. Dit werkt redelijk goed voor korte en stijve dozen die stabiel blijven, maar langere of dunnere dozen kunnen ondersteuning verliezen in het midden van de band, zelfs wanneer de voor- en achterranden goed worden vastgehouden. Bij lage snelheid is deze instabiliteit in het midden gering. Bij hoge snelheid is deze vaak voldoende om de doos uit positie te laten drijven voordat deze de transportband verlaat.
Het helpt om de vroege tekenen te herkennen voordat verkeerde uitlijning leidt tot een reeks afgekeurde dozen. Een band die ongelijkmatige slijtage vertoont langs één rand, dozen die consistent naar dezelfde kant drijven in plaats van willekeurig in beide richtingen, of een lichte trilling of geluidsverandering naarmate de snelheid toeneemt, zijn allemaal indicatoren dat de volging begint te verschuiven in plaats van stabiel te blijven. Deze tekenen verschijnen meestal geleidelijk in plaats van ineens, wat verklaart waarom ze vaak pas worden opgemerkt nadat meerdere batches al zijn beïnvloed.
Een derde factor treedt specifiek op na een omstelling. Wanneer de transportdruk en -positionering handmatig moeten worden gereset voor elke nieuwe doosstijl, is er ruimte voor kleine inconsistenties die de volgende run beïnvloeden, met name als de vorige instellingen niet volledig zijn gewist. Problemen met verkeerde uitlijning clusteren vaak in de eerste honderden stuks na een omstelling, wat minder wijst op een mechanische storing en meer op resterende setupvariaties die nog niet zijn gecorrigeerd.
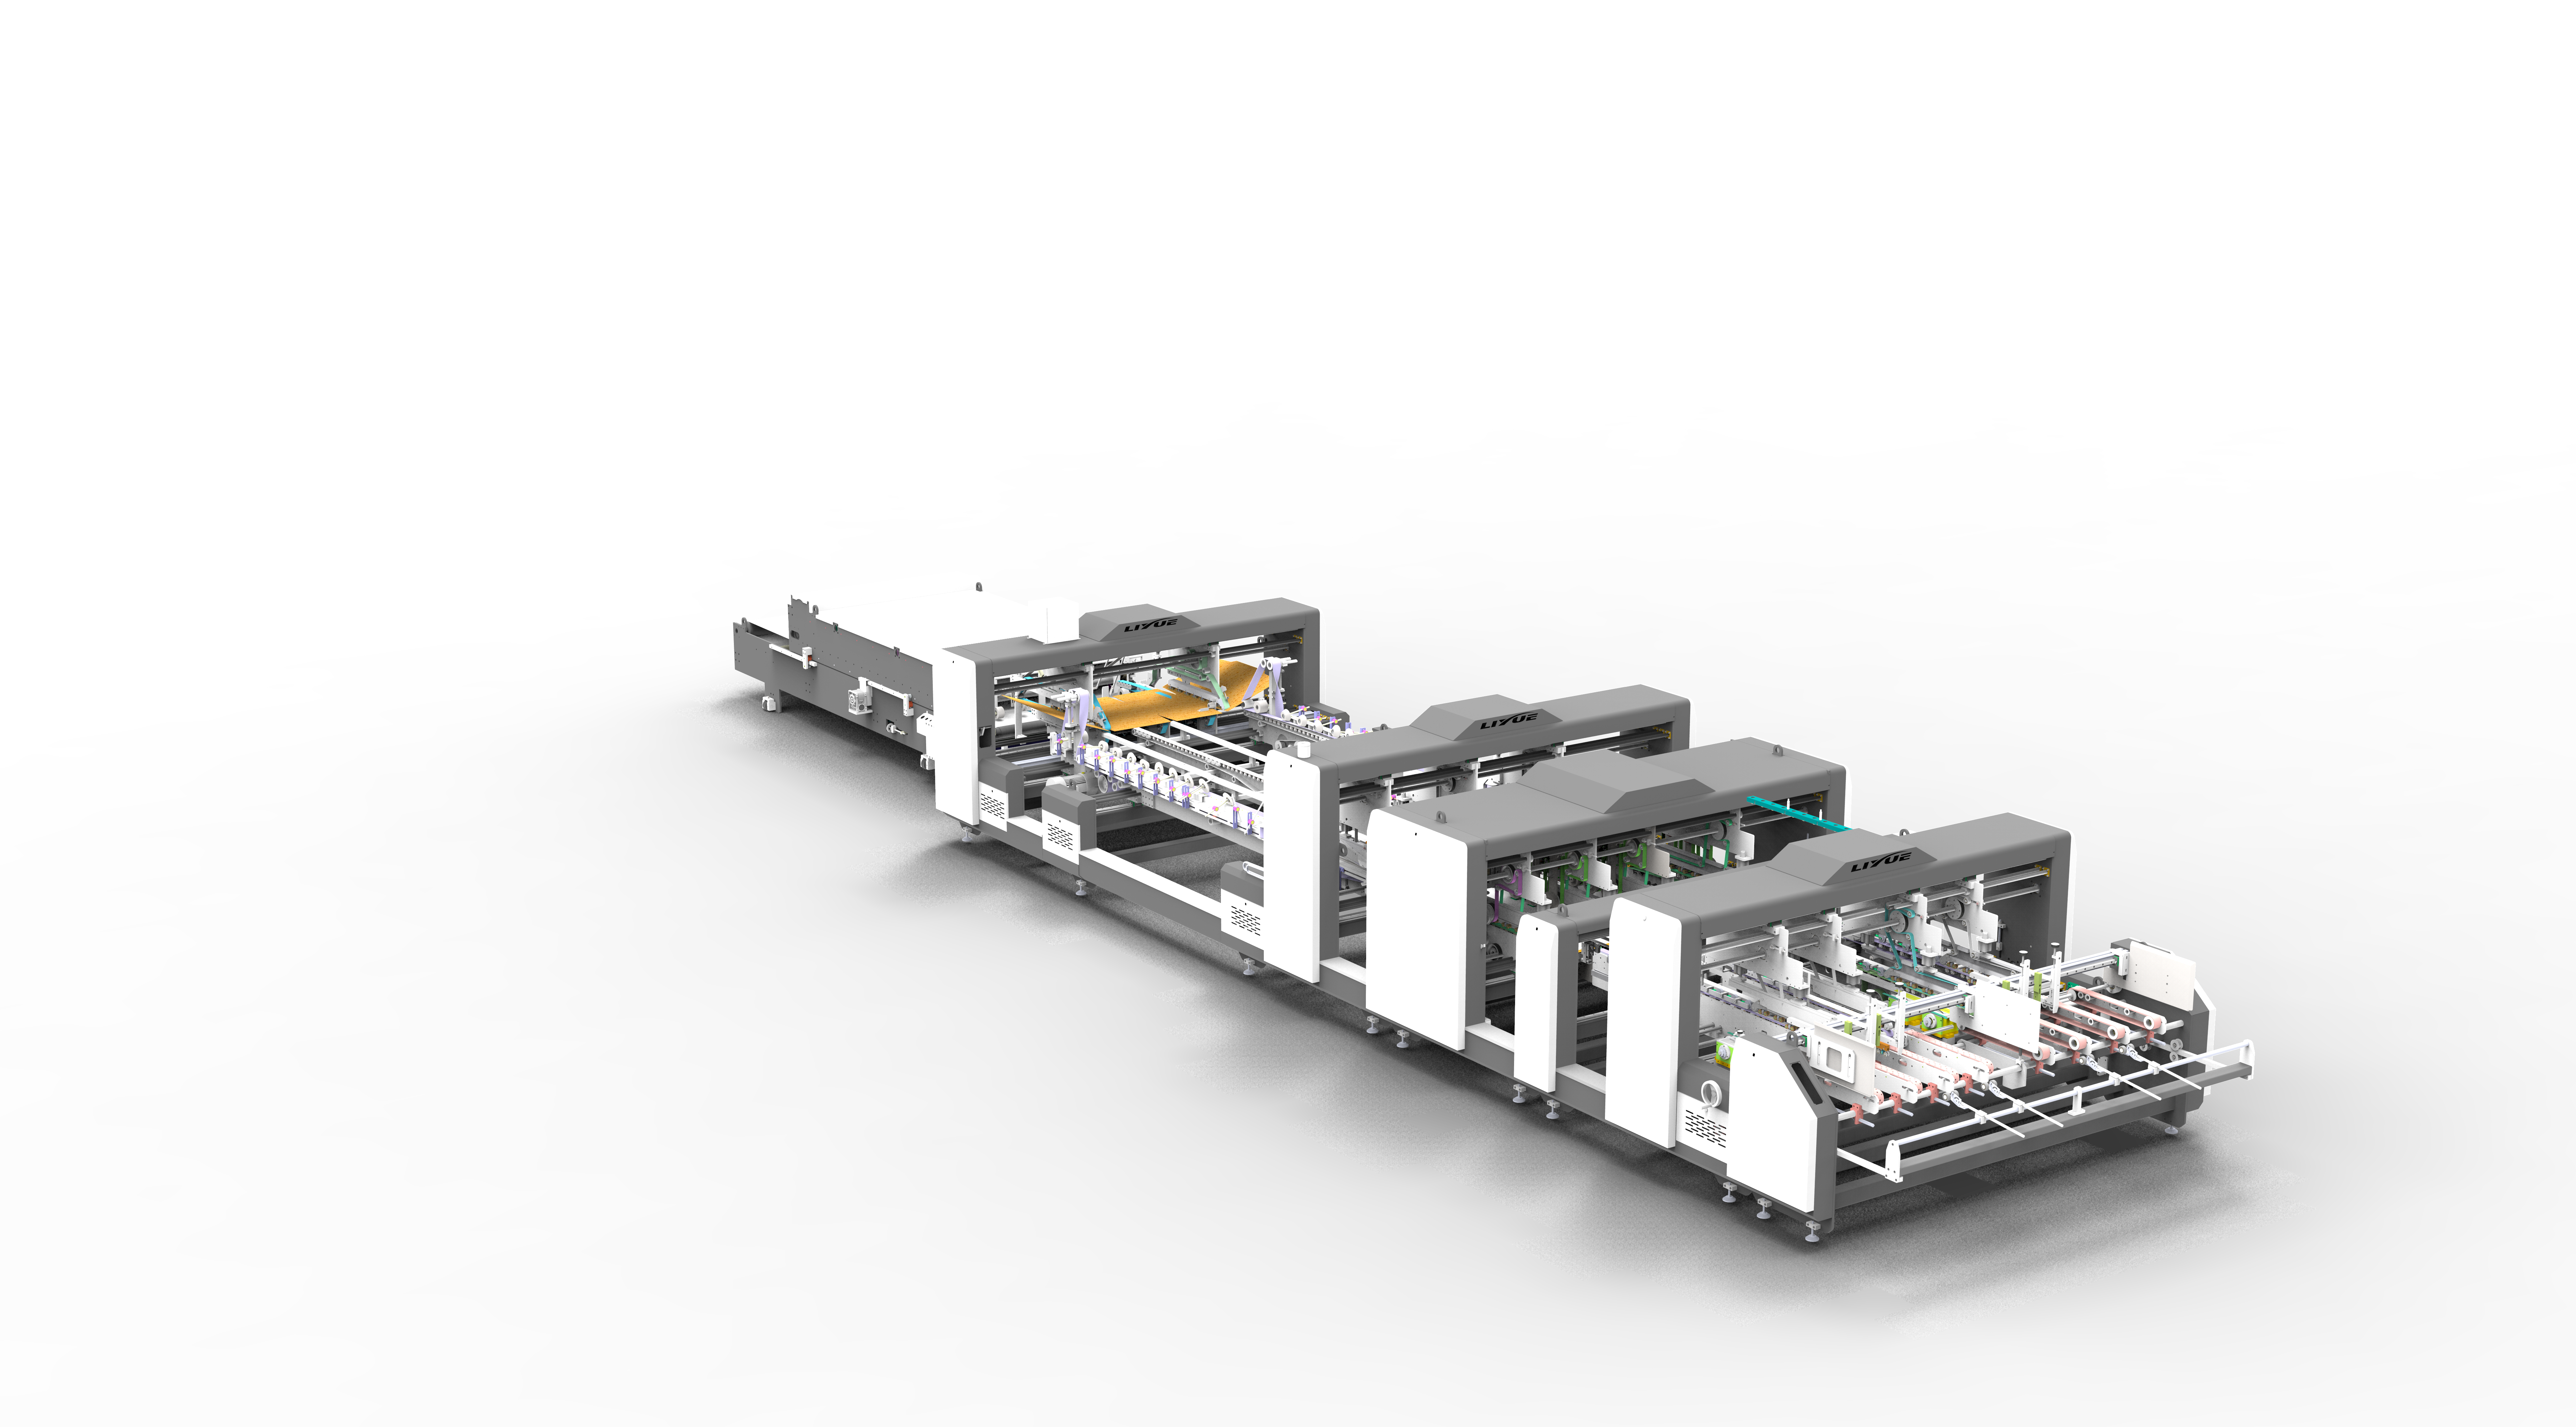
Hoe ons transportgedeelte is gebouwd om dit aan te pakken
We hebben het transportgedeelte van onze golfkarton vouw- en plakmachines ontworpen rond deze specifieke faalpunten, in plaats van stabiliteit bij hoge snelheid te behandelen als een bijproduct van een snellere motor.
De transportband werkt op een motoraangedreven systeem dat zowel handmatige als automatische follow-upmodi ondersteunt. In de follow-upmodus reageert de transportband op hoe dozen daadwerkelijk door het gedeelte bewegen, in plaats van op een vaste snelheid te draaien ongeacht de omstandigheden. Dit vermindert het soort snelheidsonafhankelijke drift dat verschijnt zodra een lijn naar de nominale output wordt gestuwd.
Om de instabiliteit in het midden aan te pakken die voortkomt uit een enkele, ongedifferentieerde drukinstelling, gebruikt het transportgedeelte vier onafhankelijk geregelde drukgroepen in plaats van één algemene instelling over de band. Dit maakt het mogelijk de druk aan te passen aan de lengte en stijl van de doos, zodat een langere of dunnere doos ondersteuning krijgt waar het nodig is, in plaats van alleen te vertrouwen op randdruk om de doos recht te houden. Deze zonegebaseerde regeling is waar het grootste verschil vandaan komt tussen stabiel lopen bij hoge snelheid en geleidelijke drift, omdat het direct het punt aanpakt waar dozen stabiliteit verliezen, in plaats van het verderop in de lijn te compenseren.
Het derde probleem, resterende setupvariaties na een omstelling, wordt aangepakt door een geheugenfunctie die in het drukregelsysteem is ingebouwd. In plaats van de druk en positionering handmatig te resetten voor elke nieuwe doosstijl, kan een operator opgeslagen instellingen voor een bepaalde stijl oproepen. Dit elimineert het handmatige giswerk dat vaak de kleine inconsistenties introduceert waar problemen met verkeerde uitlijning zich in de eerste stuks na een omstelling clusteren. Voor fabrieken die kartonnen soorten verwerken die variëren in dikte of stijfheid, is er een optioneel cilinderdrukaanpassingssysteem beschikbaar om de transportdruk fijn af te stemmen, verder dan wat vaste zone-instellingen alleen kunnen bereiken.
Stabiliteit over de hele lijn, niet alleen op de transportband
De volgnauwkeurigheid van de transportband blijft het beste behouden wanneer de stations die eraan voorafgaan al een goed uitgelijnde doos aanleveren. Een uitlijnsectie met onafhankelijk aangedreven boven- en onderpallets zorgt voor een consistente doospositionering voordat deze de transportband bereikt, en een splitsectie, gebouwd rond motoraangepaste geleidebanden, helpt ervoor te zorgen dat de doos die de transportband binnenkomt al vierkant is, in plaats van te compenseren voor verkeerde uitlijning die eerder in de lijn is geïntroduceerd. Geen van deze stations vervangt wat het transportgedeelte doet, maar een transportband die werkt met goed uitgelijnde input handhaaft zijn volging veel betrouwbaarder bij hoge snelheid dan een band die probeert te corrigeren voor problemen die het niet heeft veroorzaakt.
De aandrijfcomponenten achter dit systeem zijn hier net zo belangrijk als de mechanische lay-out. Motoraangedreven drukgroepen, gecombineerd met programmeerbare geheugeninstellingen, geven operators een herhaalbare setup in plaats van een handmatige aanpassing die elke keer dat een doosstijl verandert op gevoel opnieuw moet worden afgesteld. Die herhaalbaarheid is wat een lijn stabiel houdt wanneer deze naar een hogere output wordt gestuwd, in plaats van dat de snelheid moet worden opgeofferd om de volgnauwkeurigheid te behouden.
Op volle snelheid komen zonder giswerk
Verkeerde uitlijning van dozen bij hoge snelheid is zelden een teken dat een golfkarton vouw- en plakinstallatie zijn limiet heeft bereikt. Het is meestal het gevolg van een volgfout die door de snelheid zichtbaar is geworden, een drukregeling die niet is aangepast aan de dooslengte, of setupvariaties die zijn overgebleven van de laatste omstelling. Het direct aanpakken van deze punten, door middel van follow-up transportregeling, zonegebaseerde drukaanpassing en oproepbare instellingen, stelt een lijn in staat om de beoogde outputsnelheid te bereiken zonder de drift die operators dwingt om langzamer te draaien dan de machine werkelijk aankan.
Als fabrikant van golfkarton vouw- en plakmachines bouwen we het transportgedeelte rond precies deze oorzaken, gebaseerd op feedback van productielijnen die een reeks dooslengtes en -snelheden verwerken. Als uw lijn verkeerde uitlijning vertoont zodra u naar een hogere output pusht, kan ons technische team uw doosassortiment en huidige setup beoordelen en helpen identificeren waar het volgprobleem werkelijk vandaan komt.
 Producten



