


段ボール包装生産において、最大ブランクサイズ(Max. Blank Size)は、フォルダーグルーアーの能力を評価するための最も重要な技術パラメータの一つである。これは単なるデータシート上の寸法仕様ではない。むしろ、折りと糊付けシステム全体の物理的・機械的処理限界を定義し、生産安定性、カートンサイズ範囲、ライン効率に直接影響を与える。
このパラメータを理解することは、特に大量生産の段ボール加工ラインにおいて、一貫性、速度、および構造精度が重要となるフォルダーグルーアーを選定する際に不可欠である。
1. フォルダーグルーアーにおける最大ブランクサイズの定義
最大ブランクサイズとは、フォルダーグルーアーが、その給紙、位置合わせ、折り、および糊付けセクションを単一パスで連続処理できる、最も大きな展開されたダイカット段ボールシートを指す。
実際的には、以下を定義する:
- 最大ブランク幅(W)
- 最大ブランク長さ(L)
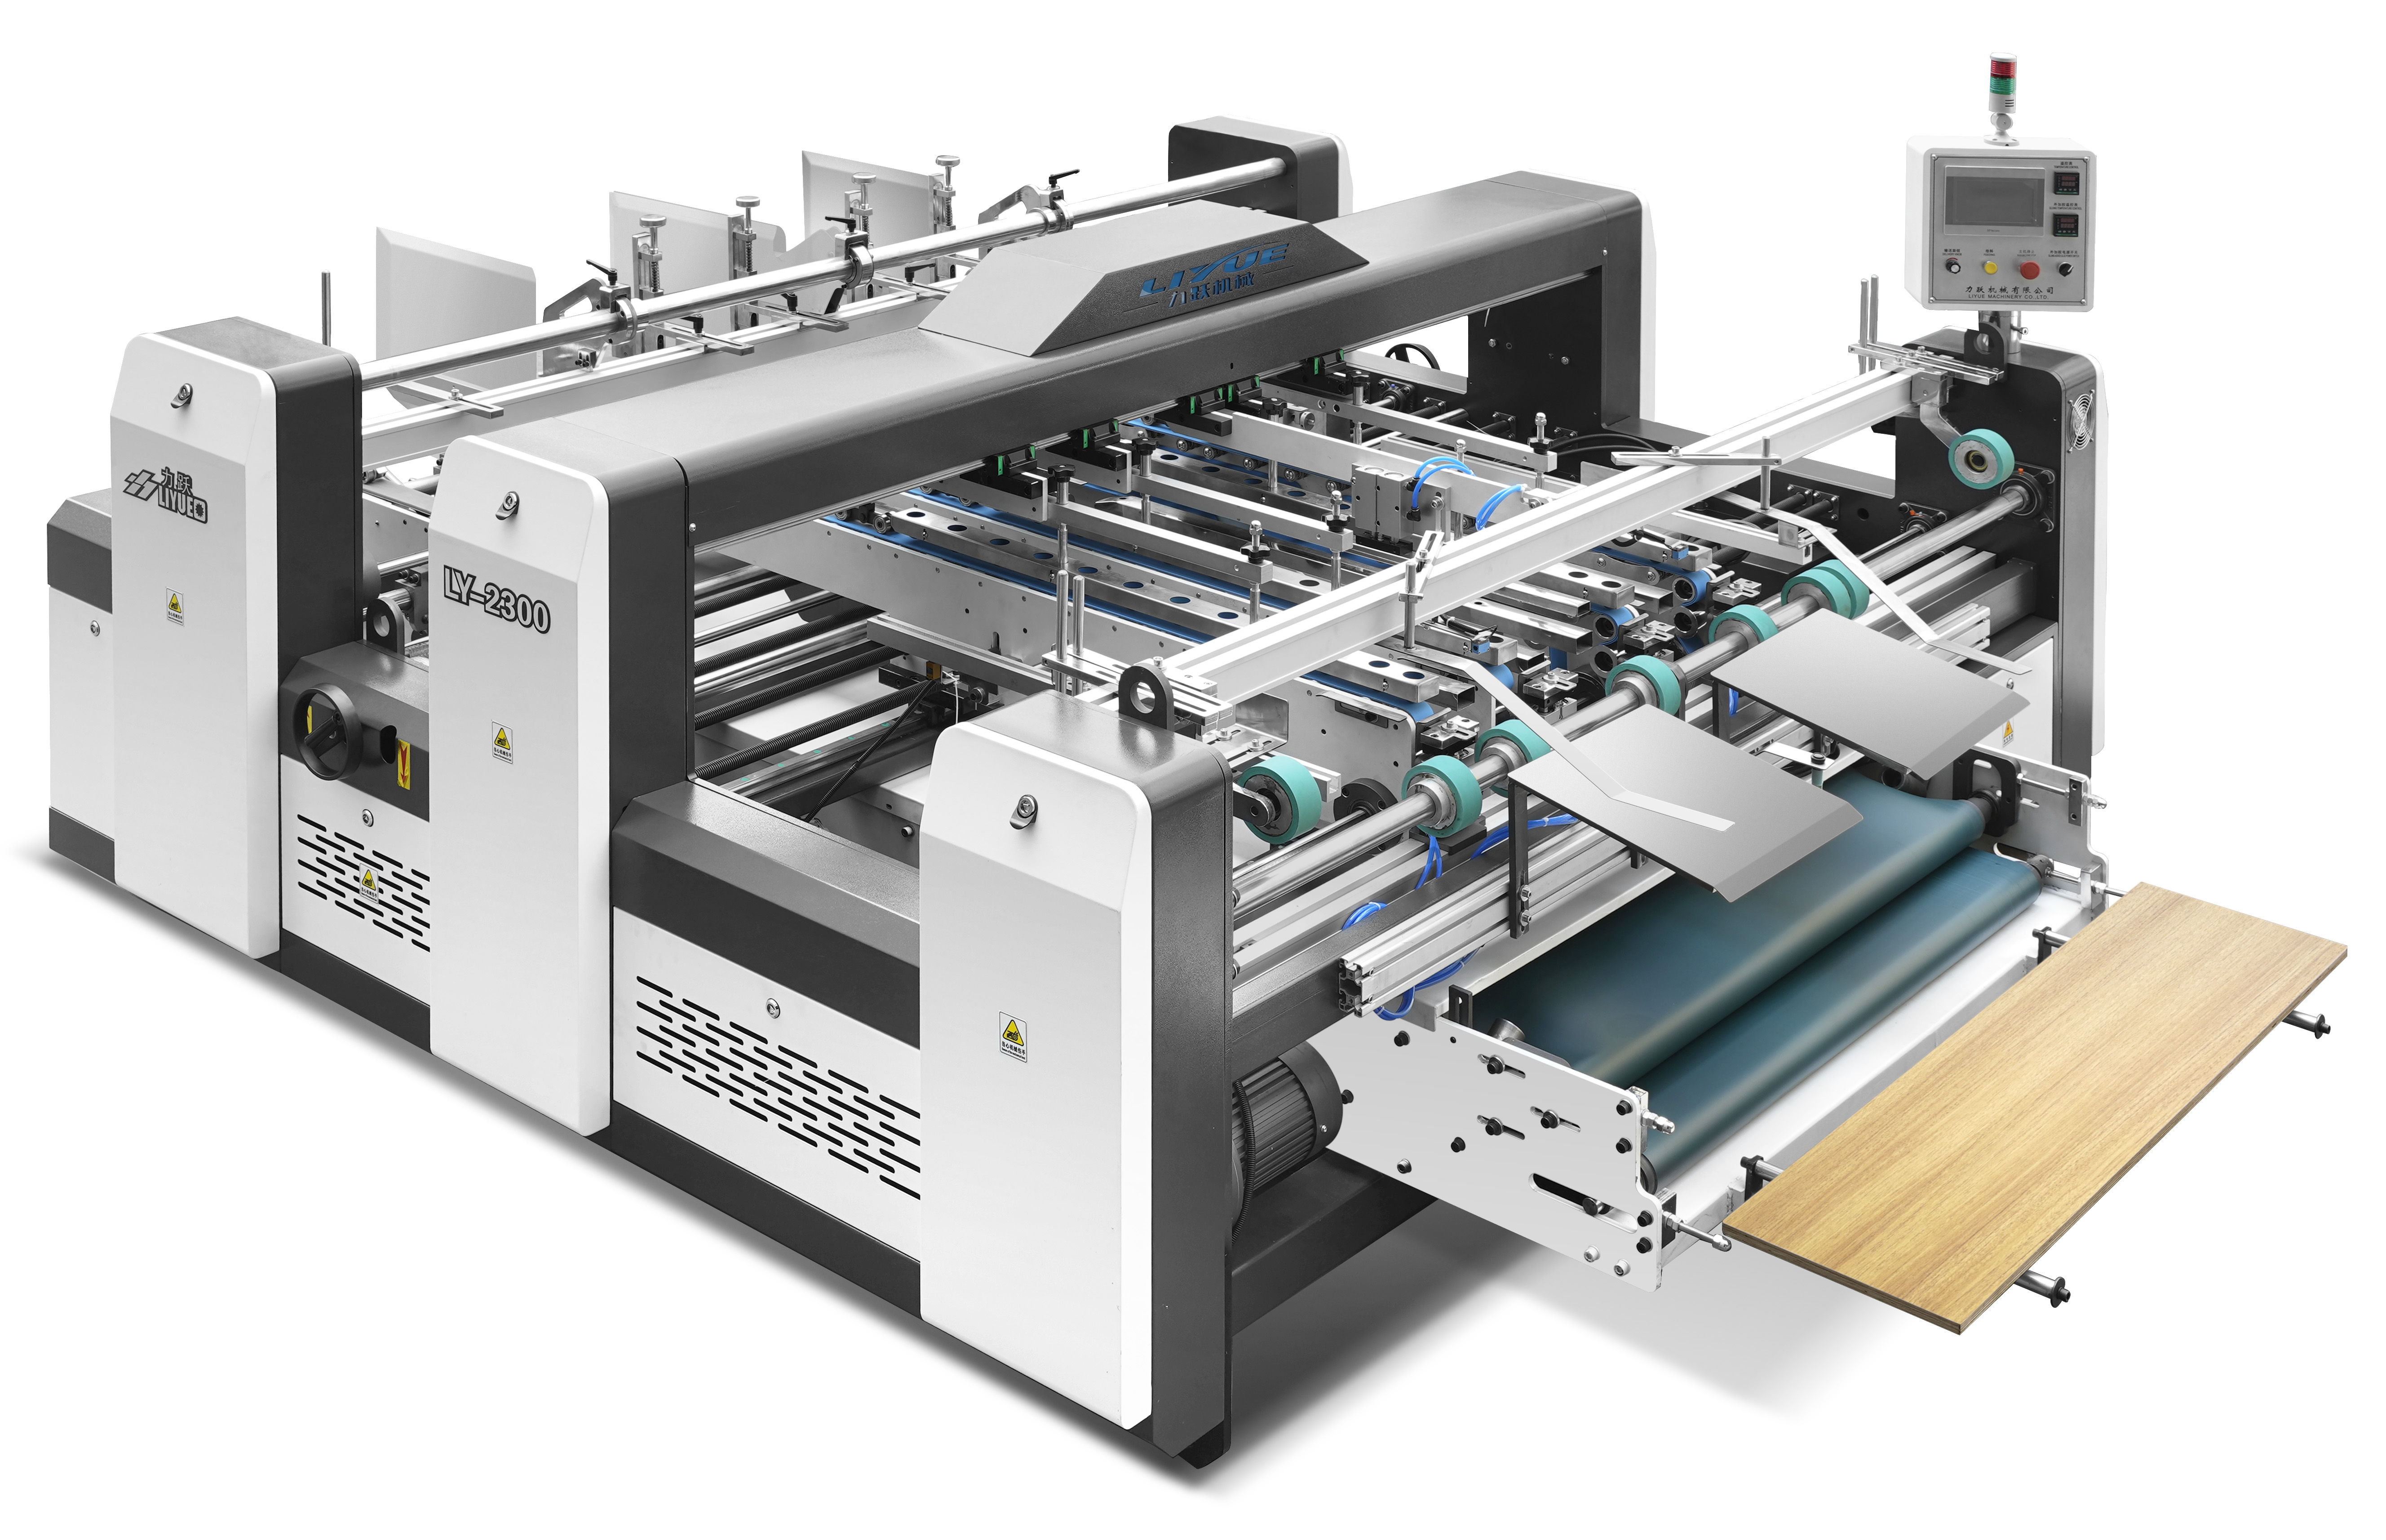
例えば、LY-2300シリーズフォルダーグルーアーのような工業モデルでは、一般的な最大処理範囲はおおよそ以下の値に達する場合がある:
- 最大ブランクサイズ:1100 mm × 1150 mm
この値は、給紙安定性、コンベア同期、および折りレール許容度を含む、機械の機械システムの動作上限を示す。
ブランクがこの限界を超えると、機械は安定した搬送または正確な折り性能を保証できなくなる。
2. 最大ブランクサイズが重要な工学的パラメータである理由
単純な機械寸法とは異なり、最大ブランクサイズは、複数の機械サブシステムの統合を反映するシステムレベルの制約である:
- 摩擦式またはサクション式給紙システム
- コンベアとタイミングベルトの同期
- 折りレールの形状
- サイドガイド位置決めシステム
- 糊付けアプリケーションの位置合わせ
- 構造フレームの剛性
各サブシステムは正確に連携して動作する必要がある。したがって、最大ブランクサイズは、単なる理論上の測定値ではなく、設計に基づく限界となる。
最新の段ボール包装ラインにおいて、このパラメータは直接的に以下を決定する:
- 生産可能な最大カートン形式
- 産業用包装規格との互換性
- 輸出グレードのカートンへの適合性
- 折りスタイルの範囲(ストレートライン、クラッシュロックボトム、多点糊箱など)
3. 給紙安定性への機械的影響
ブランクサイズの影響を受ける最も敏感な領域の一つは、給紙セクションである。
ブランクが最大サイズ限界に近づく場合:
3.1 摩擦負荷の増大
大型ブランクは、摩擦ベルトまたはサクション給紙システム上の接触面積を増加させる。これにより生じる現象:
- 不均一な圧力分布
- グリップ安定性の低下
- 重送またはミスフィードのリスク上昇
3.2 給紙ずれリスク
ブランク幅が最適許容範囲を超える場合:
- サイドガイドがシートを完全に安定化できない
- 入口ポイントでわずかな斜行が発生
- 累積ずれが下流の折り精度に影響
3.3 ジャム確率の上昇
サイズ超過のブランクは以下の可能性がある:
- 搬送ローラーと干渉する
- タイミングベルトに干渉する
- 即座の機械停止を引き起こす
このため、高性能フォルダーグルーアーでは、給紙セクションは通常、調整可能なサイドガイドとサーボ制御同期システムを備えて設計されている。
4. 折りシステムの限界と位置合わせ制御
折りセクションは、最大ブランクサイズが最も重要となる箇所である。
フォルダーグルーアーは、一連の精密折りレールとガイドベルトに依存して、段ボールブランクを最終的なカートン構造に成形する。
最大能力近くで動作する場合:
4.1 レールカバレッジの限界
サイズ超過のブランクは折りレールの支持ゾーンを超えて延びる可能性があり、以下の原因となる:
- 部分的な折り
- 不均一な罫線活性化
- 段ボール板のエッジ崩壊
4.2 糊代の位置ずれ
ブランクが適切に制御されていない場合:
- 糊線が意図された接着位置からずれる可能性がある
- サイドシームの重なりが不安定になる
- 最終カートン強度が低下する
4.3 斜行の累積
給紙時点でのわずか1~2 mmのずれであっても、以下のようになる可能性がある:
- 折り段階で5~10 mmのずれ
- 排出セクションでの重大な位置合わせ不良
したがって、最大ブランクサイズは単に「適合」の問題ではなく、全工程の幾何学的安定性を維持することである。
5. コンベア同期とタイミングシステムへの影響
最新のフォルダーグルーアーは、多くの場合、サーボモーターまたは機械式タイミングベルトによって駆動される同期コンベアシステムに依存している。
ブランク長さが最大限界に近づく場合:
- 連続シート間のギャップを維持することが困難になる
- タイミング同期が負荷変動に対してより敏感になる
- 搬送慣性が増加する
これにより、いくつかの運転リスクが生じる:
- カートン間の不規則な間隔
- 機械速度安定性の低下
- 駆動部品の摩耗増加
高性能システムは、以下を通じてこれを解決する:
- サーボ駆動の独立セクション
- インテリジェントギャップ制御システム
- 自動速度補償アルゴリズム
6. 構造剛性と機械フレーム工学
最大ブランクサイズ定格は、機械の構造工学強度の反映でもある。
大型段ボールシートの処理は、以下のような重大な機械的ストレスをもたらす:
- 折りレールへのねじり力
- サイドフレームへの横圧力
- 高速時の振動増幅
精度を維持するために、工業用フォルダーグルーアーは通常、以下を使用する:
- 16mmの頑丈な鋼製フレーム構造
- 冷間圧延または熱処理鋼板
- 補強クロスビーム設計
- 防振ベース支持システム
これにより、最大ブランクサイズでの運転時でも、以下が保証される:
- フレームのたわみは最小限に抑えられる
- 折り精度が維持される
- 長期的な機械的安定性が保たれる
十分な剛性がなければ、連続的な高負荷運転下で機械精度は急速に低下する。
7. 生産能力と適用範囲
最大ブランクサイズは、フォルダーグルーアーの生産汎用性を直接決定する。
より大きな処理範囲により、メーカーは以下を生産できる:
- 大型産業用輸出カートン
- 家電製品用包装箱(テレビ、冷蔵庫、洗濯機)
- 重量物物流用カートン
- 多層段ボール輸送箱
- カスタム特大包装構造
対照的に、小型の機械は以下に制限される:
- 標準的な電子商取引用カートン
- 小売用小包装
- 軽量折り箱
したがって、適切な最大ブランクサイズの機械を選定することは、以下に不可欠である:
- 製品の多様化
- 市場拡大能力
- 長期的な生産拡張性
8. 最大ブランクサイズと機械速度の関係
実際の生産条件下では、最大サイズと最大速度は反比例の関係にあることを理解することが重要である。
最大ブランクサイズ近くで動作する場合:
- 機械速度は通常低下する
- 加速および減速フェーズが延長される
- サイクルあたりの機械的ストレスが増加する
例えば:
- 中小型ブランク → 高速安定生産
- 最大サイズ近辺のブランク → 精度を重視した速度制御
このバランスは、以下を確保するために必要である:
- 折り精度
- 糊付けの一貫性
- 搬送安定性
9. メーカー向け実践的な選定ガイドライン
フォルダーグルーアーを選定する際、メーカーは公称速度や自動化レベルだけを考慮すべきではない。最大ブランクサイズは実際の製品需要に合わせるべきである。
主要な選定要素には以下が含まれる:
- 生産ポートフォリオ内の最大カートン形式
- 板紙タイプ(Eフルート、Bフルート、Cフルート、複両面段ボール)
- 季節的な製品拡張要件
- 輸出包装仕様
- 将来の生産拡張性
推奨される工学的原則は以下の通りである:
機械の最大ブランクサイズは、実際の生産要件よりも少なくとも10~15%の安全マージンを上回るべきである。
これにより、長期的な運用柔軟性が確保され、機械的ストレスが低減される。
10. 結論:最大ブランクサイズがフォルダーグルーアーの能力を定義する理由
フォルダーグルーアーの最大ブランクサイズは、単なる仕様ではない。それは、機械設計強度、システム同期能力、および生産柔軟性の包括的な指標である。
それは以下を決定する:
- カートン処理の物理的限界
- 給紙および折りシステムの安定性
- 機械フレームの構造剛性
- 包装用途の範囲
- 生産ラインの長期的な拡張性
最新の段ボール包装工場において、このパラメータを理解し正しく評価することは、安定した効率的で将来性のある生産システムを構築するために不可欠である。
適切な最大ブランクサイズを持つフォルダーグルーアーを適切に選定することで、円滑な日常運転だけでなく、一貫した製品品質と長期的な投資収益率が保証される。
 製品



