


カートンの圧縮強度は通常、板紙のグレード、フルート形状、紙の重量といった観点から論じられるが、折り精度も同様に重要な役割を果たすにもかかわらず、注目されることははるかに少ない。折り角度のわずかな偏差や罫線の一貫性の欠如は、カートンが数段に積み重ねられたり、輸送の圧力にさらされたりすると増幅され、その結果は材料の破損ではなく構造的な破損として現れる——すなわち、折り線がわずかにずれていたまさにその箇所で箱が座屈するのである。段ボール折り込み接着機メーカーとして、当社はこの関連性が、機械の設計と評価において常に顕在化するのを目の当たりにしている。
罫線にまつわる物理的メカニズム
カートンの圧縮耐性は、フルート構造が各折り線に沿って均等かつ垂直に荷重を支える能力に大きく依存する。フォルダーグルアーの折り部に精度が欠けていたり、応答に遅れが生じたりすると、折り角度が変動し、罫線が不均一になり、その結果、ずれが生じたコーナー部分に応力集中点が発生する。圧縮試験中、あるいは実際の保管時の積載において、そのコーナーは通常、カートンが変形し始める最初の箇所となる——これは板紙自体が弱かったからではなく、折り目が構造設計の想定外の方法で荷重を再配分したためである。
これと密接に関連する第二の問題は、単一のモーターが機械的なリンケージを介して複数の折り線を駆動する機械で発生する。共有された単一の動力源から複数の折り動作を同期させることは困難であり、これは180度コンビネーション折りを用いる設計など、複数の折り線を必要とするカートンスタイルでより顕著になる。各折り線間のわずかなタイミングや位置の差異は相殺されずに蓄積される傾向があるため、すべての折りが完了した時点で、完成した箱の四辺は不均一に荷重を支えることになる。カートンは正しく折り畳まれているように見えるかもしれないが、実際の圧縮性能は板紙の仕様が本来示す値に及ばない。
さらに見えにくい要因として、高速折り時のフレーム振動が挙げられる。段ボール折り込み接着機の構造フレームに、連続的な高速折りサイクルによって生じる力を吸収するのに十分な剛性がない場合、この振動は折り駆動自体が正常に機能している場合でも罫線の一貫性を損なう可能性がある——折り線はサイクルごとに微妙に異なり、それは単に機械自体が静止していないことに起因する。
折りを単に実行するのではなく、工学として設計する
当社は、折り線精度を単なる機械的動作ではなく、構造工学上の問題として捉えている。なぜなら、折り精度と完成カートンの強度との関連性は、段ボールが実際にどのように荷重を支えるかという原理に基づいているからである。これは、当社が製作するすべての段ボール折り込み接着機の中核的設計思想の一つである。
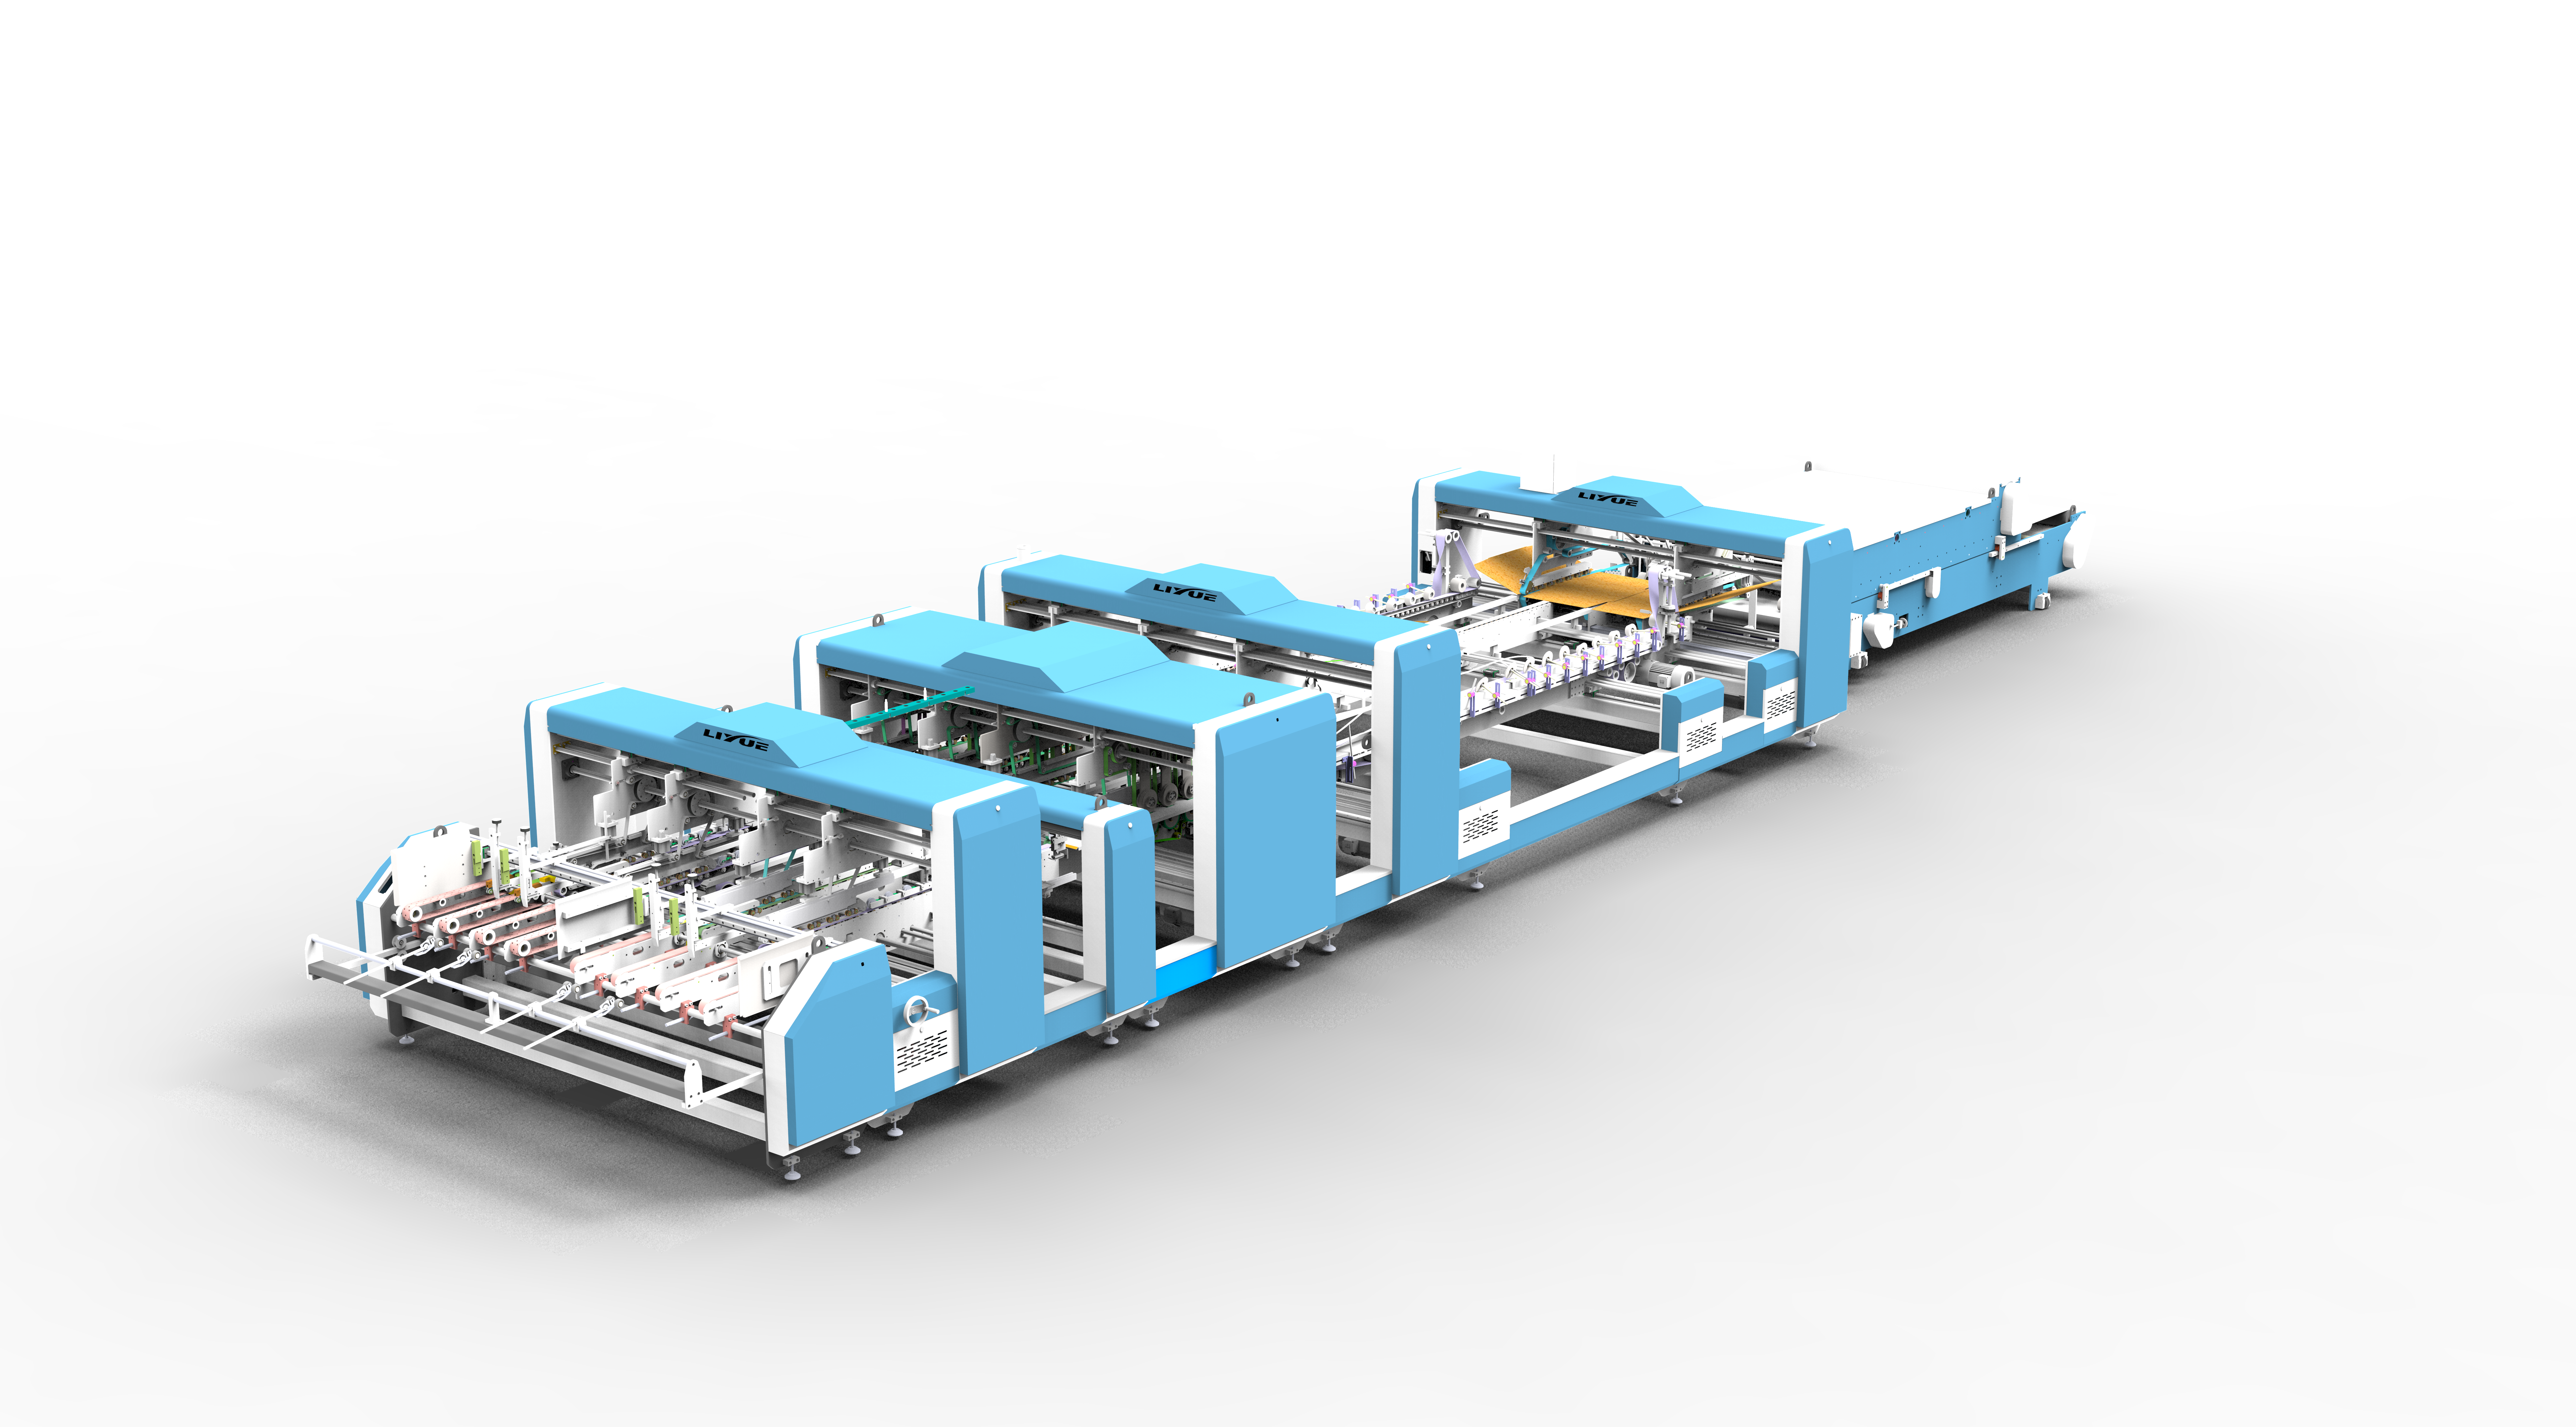
当社の折り部は、第2折り線を高精度で完了できる独立モーターによって駆動され、第4折り線は180度コンビネーション方式で実行される——これは、複雑なカートンスタイルにおける複数の折り動作が、共有リンケージを介して単に順次行われるのではなく、協調して機能するように意図的に選択された構成である。左右の転向点には無段変速調整機構を装備し、サーボモーター構成も選択可能であり、これにより異なる生産速度においても折り角度と位置を一定に保つことができる。これは、特定の速度設定でのみ精度を維持する折りでは、根本的な精度問題を解決しておらず、狭い条件下でそれを回避しているに過ぎないからである。
折り部での精度が実際のカートン強度に結びつくのは、折りが行われる間、機械の他の部分が静止している場合に限られる。そのため、フレーム構造は、よく設計された段ボール折り込み接着機にとって方程式の後半部分となる。当社の機械のウォールパネルは、国際規格を満たす冷間・熱間処理を施した16mm鋼板で構成され、NSKおよびHRBベアリング、HIWINまたはシャンインリニアガイドレールと組み合わされている。この組み合わせにより、フレームは連続高速折り中の振動に耐える剛性を備え、独立サーボ駆動に組み込まれた精度が、荷重下でたわむフレームによって無効化されることを防ぐ。実質的に、剛性の高いフレームは、折り駆動の精度が途中の構造的な動きに吸収されることなく、完成したカートンに実際に伝達されることを可能にする。
これらのシステムは、機械の周波数変換器およびPLC制御と連携し、折りリズムを生産工程の他の部分と同期させる——これは補助的な役割ではあるが、折りタイミングが起動直後の数サイクルだけでなく、長期生産において一貫性を保つ必要がある場合に重要となる。
生産ラインから出荷される箱への影響
これらの点は、折り精度のみがカートンの圧縮強度を決定することを示唆するものではない——板紙グレード、フルートタイプ、含水率、保管条件もすべて影響を及ぼし、どのような段ボール折り込み接着機も材料自体の弱点を補うことはできない。精密で適切に同期された折りが達成することは、カートンがその材料仕様が本来可能とする圧縮性能を確実に発揮させ、折り工程中に生じた応力集中によって強度を損失しないようにすることである。
この区別が最も重要となるのは、圧縮強度が実際の運用要件と密接に関連する用途——多段倉庫保管、長距離輸送、または厳格な圧縮試験が課される輸出包装——である。これらのシナリオでは、不均一な折りによって定格圧縮強度のごく一部の割合でも損失したカートンは、積載試験の合格と不合格、または貨物が無事に到着するか角が潰れて到着するかの違いを意味する。これらの状況において、折り精度は外観上の些細な詳細ではなく、箱がその機能を果たすかどうかを決定する要素の一部であり、設備選定時に段ボール折り込み接着機の折り駆動とフレーム剛性が真剣に精査されるべき大きな理由でもある。
生産施設にとって、これは品質チェック時の折り関連欠陥の評価方法も再定義する。見た目には適切に折り畳まれているように見える箱でも、視覚的には気づかないほど小さいが、荷重下では応力集中を生じさせるのに十分な折り線の偏差を有する場合がある。この関連性を理解することは、折り線精度が単なる外観品質指標ではなく、カートンの実際の物理的性能への直接的な入力として注目されるべき理由であり、その折りを担う機械が板紙自体と同様の精査を受けるべき理由でもある。
圧縮強度の真の起点
カートンの圧縮強度は、製紙工場で完全に決定されるものとして扱われることが多いが、折り工程は、その潜在的な強度が維持されるか損なわれるかに、現実的かつ測定可能な役割を果たす。連続高速運転下でも精度を維持できる剛性フレーム上で実行される精密に駆動された折りは、板紙が本来担うように設計された方法で荷重を分散させ続ける——そして、この精度と剛性の組み合わせこそが、よく設計された段ボール折り込み接着機を、単に段ボールを折る機械と区別するものである。
これこそが、当社が折り部を設計する際の基準である——正確で協調した折り線実行のための独立サーボ駆動と、長時間の高速運転でも剛性を維持する熱処理鋼フレームの組み合わせである。一貫した圧縮性能を必要とする包装メーカー向けに段ボール折り込み接着機を設計・製造するメーカーとして、当社はすべての折り部を、生産速度指標ではなく、完成カートン強度への貢献要因として捉えている。圧縮性能が実際の仕様であり、単なる付加価値ではない包装メーカーに対しては、段ボール折り込み接着機を比較する際に、単なる公称生産速度だけでなく、折り駆動設計とフレーム構造に注目することをお勧めする。当社は、当社の折りおよびフレーム設計が、お客様の特定のカートンスタイルと圧縮要件にどのように適用されるかについて、喜んでご説明する——当社チームにご連絡いただければ、お客様が生産される箱にとって精度が何を意味するのか、評価のお手伝いをさせていただく。
 製品



