


モーター選定は、フォルダーグルアー設備を比較する際に、往々にしてそれに見合った注意を払われることがありません。出力や価格は駆動アーキテクチャよりも並べて比較しやすいからです。しかしながら、サーボモーターと従来型モーターの構成の違いは、単純な出力以上の、はるかに根本的な部分を形作ります。それは、機械上の各ステーションがどれほど正確に応答するか、様々な生産条件にどれだけうまく適応するか、そして長年にわたる連続使用でどれだけ一貫した性能を発揮するかを決定するのです。
従来型モーター駆動が限界を見せ始める箇所
フォルダーグルアーの中核ステーションを駆動するために従来型モーターを使用した場合、特に2つの限界が明確に表面化する傾向があります。
第一に、応答遅れです。特に、従来型モーターがベルト、ギア、またはその他の機械的リンケージを介して複数のステーションを駆動する機械において顕著です。起動、停止、速度変更のいずれにおいても、モーターの実際の出力が指令値に追従するまでに遅延が生じます。折り込みや拍車(タッピング)のように、機械的動作間の正確なタイミングが不可欠なステーションでは、この遅れは小さくとも現実的な偏差として現れます。多くの従来型機械は、追加の機械的リミットストップや手動微調整でこれを補っています。これにより性能は許容範囲に収まるものの、駆動システムの限界を回避するための対処療法に過ぎず、根本的な解決にはなりません。
第二に、実用的な速度範囲が狭いことです。従来型モーターは一般的に、かなり固定された範囲内で効率的に動作し、その範囲外で調整しようとすると、トルクまたは安定性のいずれかを犠牲にする傾向があります。工場が紙厚やカートン仕様を切り替える際、この限られた調整範囲は、段取り替え後に機械が安定した動作リズムに落ち着くまでに試運転を繰り返す必要があることを意味します。これにより、迅速で確実な再構成が妨げられ、段取り替えのたびに時間と材料の無駄が生じます。
より静かでありながら持続的な問題として、従来型モーターを理想的な負荷範囲を超えて長時間運転すると、機械的な摩耗が早まる傾向があります。これは、モーターと接続された駆動部品が、要求される出力を実現するために設計点以上に酷使されるためです。この影響はすぐには現れませんが、機器の使用寿命を通じて、部品寿命の短縮やメンテナンス頻度の増加として蓄積されます。
サーボモーターが中核ステーションを駆動する場合の変化
サーボモーターは、これら2つの限界に根本的に異なる方法で対処します。それは、不正確さを事後的に補正するのではなく、駆動自体の精度を向上させることによります。
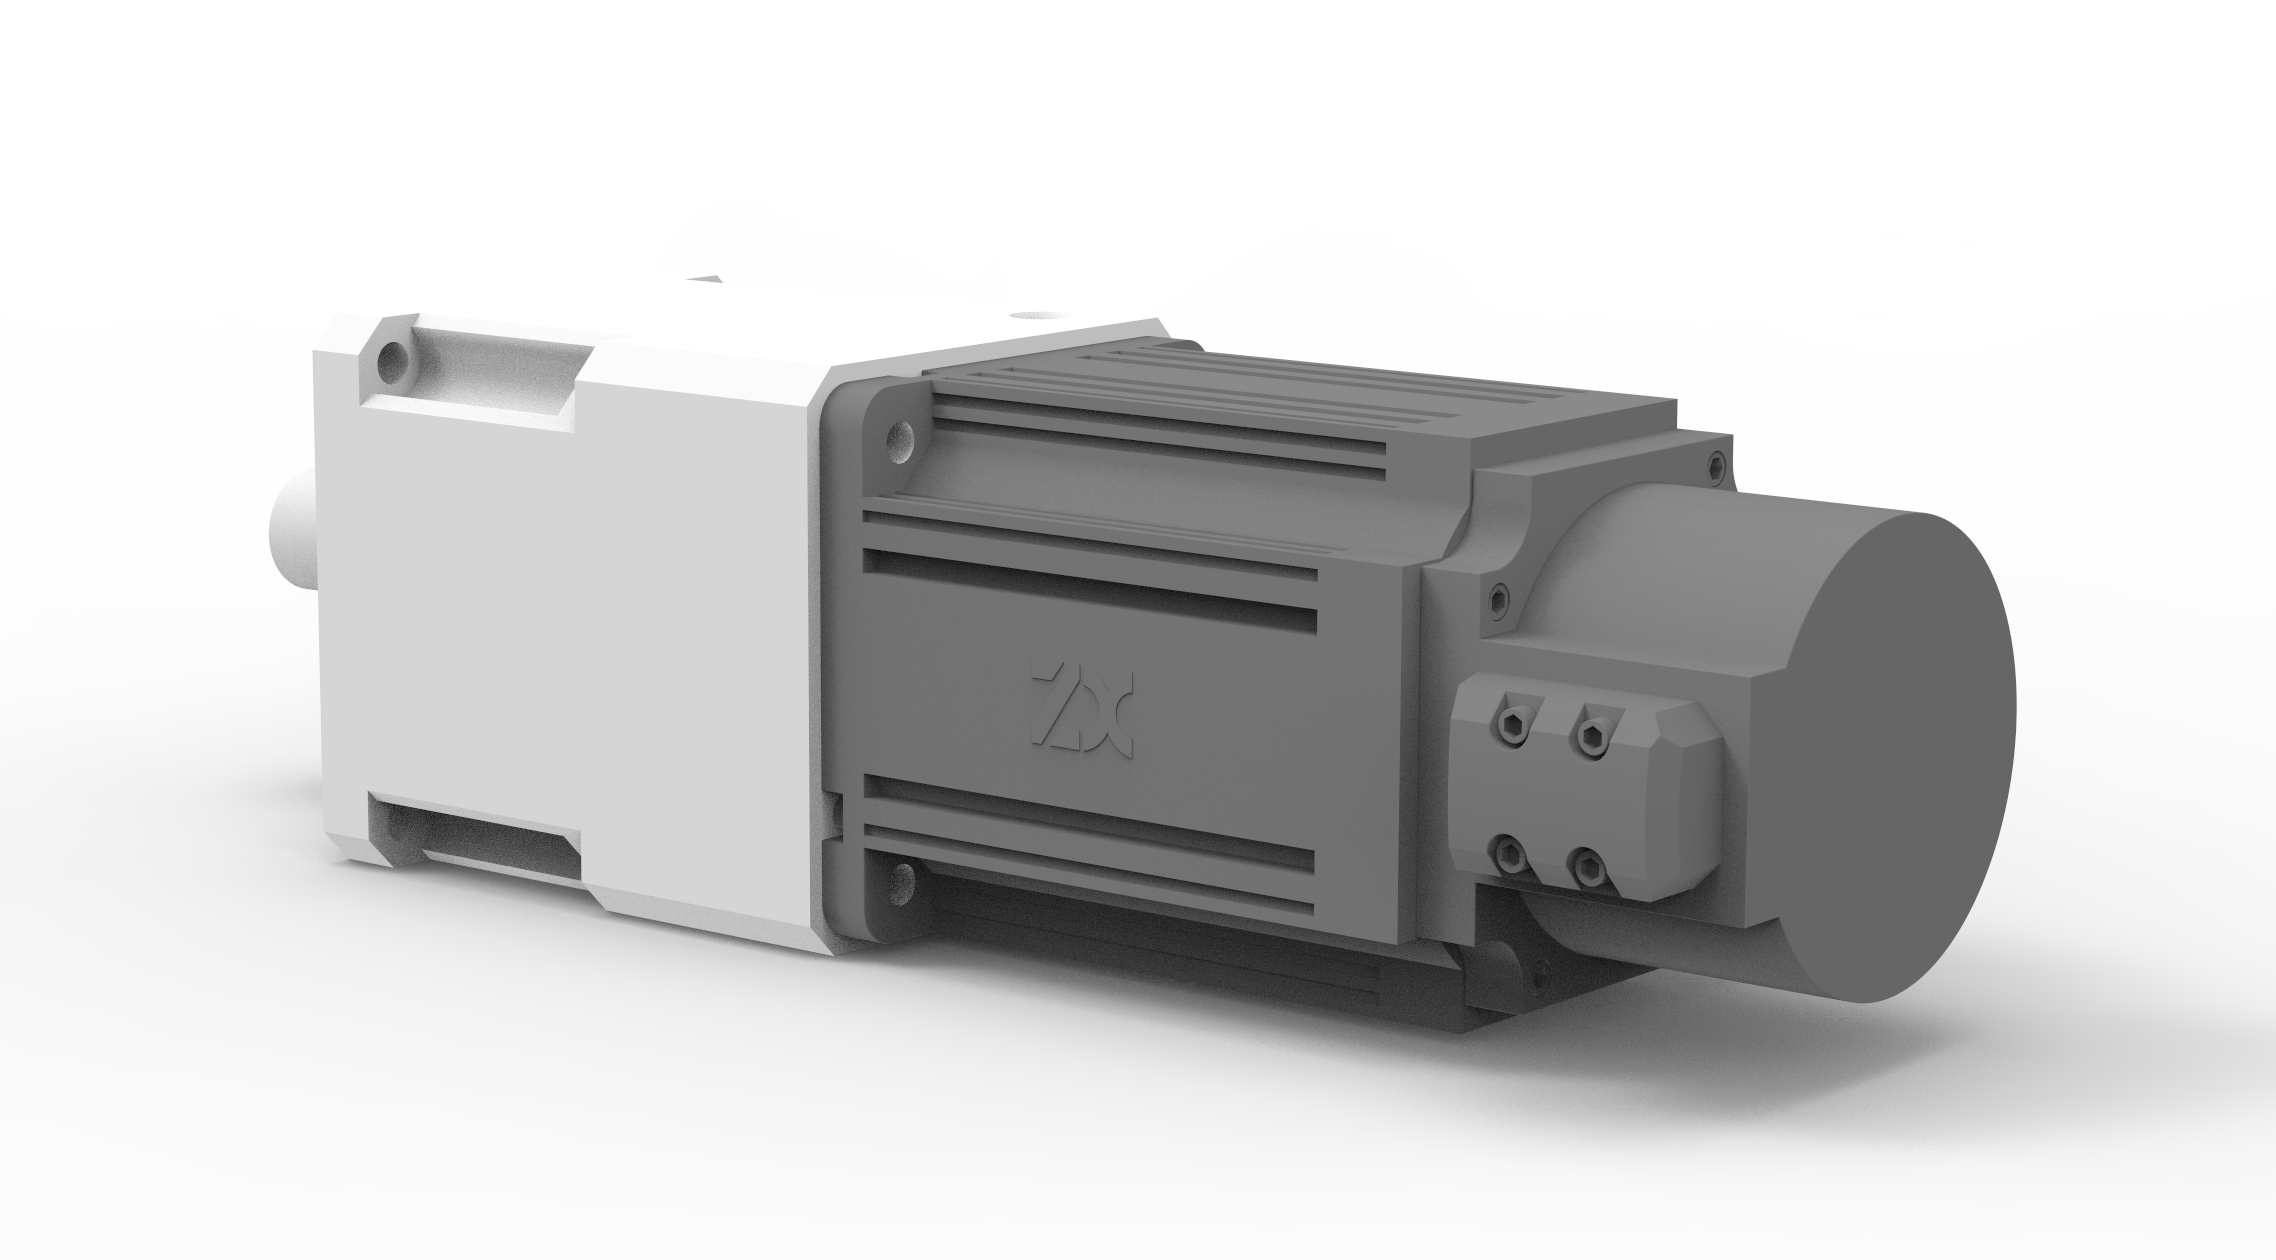
当社の機械では、折り込みセクションや給紙セクションを含む主要ステーションは、機械的リンケージを介して動作する共有の従来型モーターではなく、独立したサーボモーターによって駆動されます。この独立性により、各ステーションは、複数の折り線を順次処理する動作を含め、実際の指令に遅れることなく追従する応答タイミングで動作を完了できます。各ステーションのサーボモーターが独立して動作するため、折り込みや給紙動作の精度は駆動自体に組み込まれています。これにより、生産中に一貫したタイミングを維持するために、機械が機械的リミットストップや手動調整に依存する度合いが低減されます。
サーボ駆動が状況を変える第二の領域は、無段階速度調整です。折り込みラインの左右の折り返し点などのセクションは、いくつかの固定速度設定に制限されるのではなく、無段変速制御を備え、より細かい調整が重要となる箇所にはサーボモーター構成が採用されています。拍車セクションや搬送セクションなどのステーションにおける独立調整機能と組み合わせることで、機械の実効動作範囲は格段に広がります。実務的には、これは異なる紙仕様やカートンサイズへの段取り替え後、固定速度の従来型駆動で一般的に必要とされる試行錯誤の繰り返しなしに、より直接的に安定した動作リズムに到達できることを意味します。
これらのサーボ駆動ステーションは単独で動作するわけではありません。機械の周波数変換器やPLC制御システムと連携して動作し、各ステーション間のタイミングを同期させます。これにより、プロセスの各ポイントで得られた精度が、シートが一連の生産工程を通過する際に保持され、ステーション間の受け渡しで失われることがありません。
この違いがスペックシート以上に重要である理由
これは、従来型モーターがあらゆる用途に適さないという意味でも、サーボ駆動が生産工程におけるあらゆるばらつき要因を排除するという意味でもありません。モータータイプは、フレーム剛性、制御システムの品質、適切なメンテナンスと並んで、機械全体の性能を決定するいくつかの要因の一つです。サーボ駆動が一貫して提供するのは、指令された動作と実際の機械的応答との間の、より直接的な関係です。これは、折り込み精度、給紙同期、段取り替え速度の基礎となるものです。
この違いは、特に多様な製品ミックスを扱う工場で顕著になります。そこでは、カートンサイズや紙仕様の頻繁な段取り替えが日常的です。段取り替え後すぐに安定した動作に達し、通常運転中により厳密なタイミング精度を維持する駆動システムは、多くの生産ロットにわたって複合的な効果をもたらします。たとえ個々のロットでの差がわずかに見えても、試行錯誤による段取り替え時間と段取り替え時のスクラップの累積的な削減は、数ヶ月の運用で意味のある差となります。
フォルダーグルアー設備を評価する工場にとって、これが調達時にモータータイプが通常受ける以上の精査に値する理由です。同じ総出力定格を持つ2台の機械でも、一方が機械的リンケージを介して動作する従来型モーターに依存し、他方が精度が最も重要なステーションに独立したサーボ駆動を使用している場合、現場での挙動は大きく異なる可能性があります。
当社の駆動システム設計へのアプローチ
当社は、モーター選定を機械設計における最も重要なエンジニアリング上の決定事項の一つとして扱っており、コスト削減のための単なる項目とは見なしていません。独立したサーボモーターが折り込みセクションと給紙セクションを駆動するのは、これらのプロセス箇所がタイミング精度に最も直接的に完成品品質が影響されるポイントだからです。また、折り込みラインの折り返し点などの主要セクションには無段変速調整が組み込まれており、段取り替え時に機械調整をゼロから始める必要がありません。これらは、デルタPLCとSINEE周波数変換器と組み合わせられ、機械上のすべてのサーボ駆動ステーション間の緊密な連携を維持します。
フォルダーグルアーのオプションを比較している包装資材メーカーの皆様には、スペックシートの馬力数値だけでなく、どのステーションがサーボ駆動で、どのステーションが従来型の連結駆動システムに依存しているのかを具体的に問い合わせることをお勧めします。この違いこそが、総出力のみよりも、実際の折り込み精度や段取り替え速度についてはるかに多くを説明する傾向があります。当社の駆動アーキテクチャがどのように各機械に構成されているか、そしてそれがお客様の特定のカートン範囲と生産量にどのように適用されるかについて、詳しくご説明いたします。当社チームまでお問い合わせください。お客様のラインの作業に適した駆動システムが実際にどのようなものか、評価のお手伝いをいたします。
 製品



