


ギフトボックスの受注品が最終検査で不合格となる原因は、構造強度とは無関係である。ホットスタンプ加工されたパネルに微かな糊跡が現れたり、折り目線がコーティングをわずかに割り、光が不適切な角度で反射することがある。標準的な輸送用カートンであれば、これらの問題はおそらく見逃されるだろう。しかし、表面が製品の第一印象となる高級ギフトボックスでは、どちらか一方でもバッチ全体が不合格になることが多い。これが一般的な段ボール箱生産とギフトボックス加工の差である:視認可能な不完全性に対する許容度はほぼゼロであり、その許容度は段ボール折り込み接着機の接着セクションと折り込みセクションに直接影響する。
糊はみ出しと折り目割れの実際の原因
ほとんどのフォルダーグルアー構成は構造用カートンを前提に設計されており、接着シームは箱組み立て後には決して見えない内面に位置する。固定された糊量と固定された塗布経路は、その状況では十分に機能する。なぜなら、シームからわずかに押し出された余分な接着剤は視覚的な影響を及ぼさないからである。ギフトボックスはその前提を覆す。印刷パネル、ラミネート加工面、ホットスタンプ仕上げは、しばしば糊ラインのすぐ近くに配置され、場合によってはシーム自体が完成品の外観の一部として意図的にデザインされる。糊量や配置が厳密に管理されていない場合、意図したラインからわずかにでもはみ出した接着剤は、顧客が目にする表面に直接現れる。構造用カートンでは、同じばらつきは目に見えない。しかしギフトボックスでは、検査中に全体が不合格となる唯一の欠陥となることが多い。
第二の問題は折り込みセクションにあり、ギフトボックスに通常使用される素材に固有のものである。ラミネート加工された紙、UVコートされたボード、特殊な仕上げ紙は、無塗装の構造用ボードとは異なる反応を折り圧力に対して示す。固定された角度と固定された圧力設定に基づいて構築された折り込み機構は、標準的なクラフトやテストライナーボードを問題なく処理するが、同じ設定をコートまたはラミネート加工された表面に適用すると、折り目に白化した折り目線——いわゆる折り目割れ——が生じたり、より深刻な場合にはコーティング自体に目に見える割れが発生する。これが、標準的な段ボール受注を確実に処理する生産ラインが、コートされた紙を使用したギフトボックスの受注が入った瞬間に、顕著に高い不良率を生み出し始める理由の一端である。ボード自体が構造的に弱いわけではなく、単に異なる種類の素材に調整された折り込みプロセスに対してより敏感なのである。
糊ラインと折り目におけるより厳密な制御
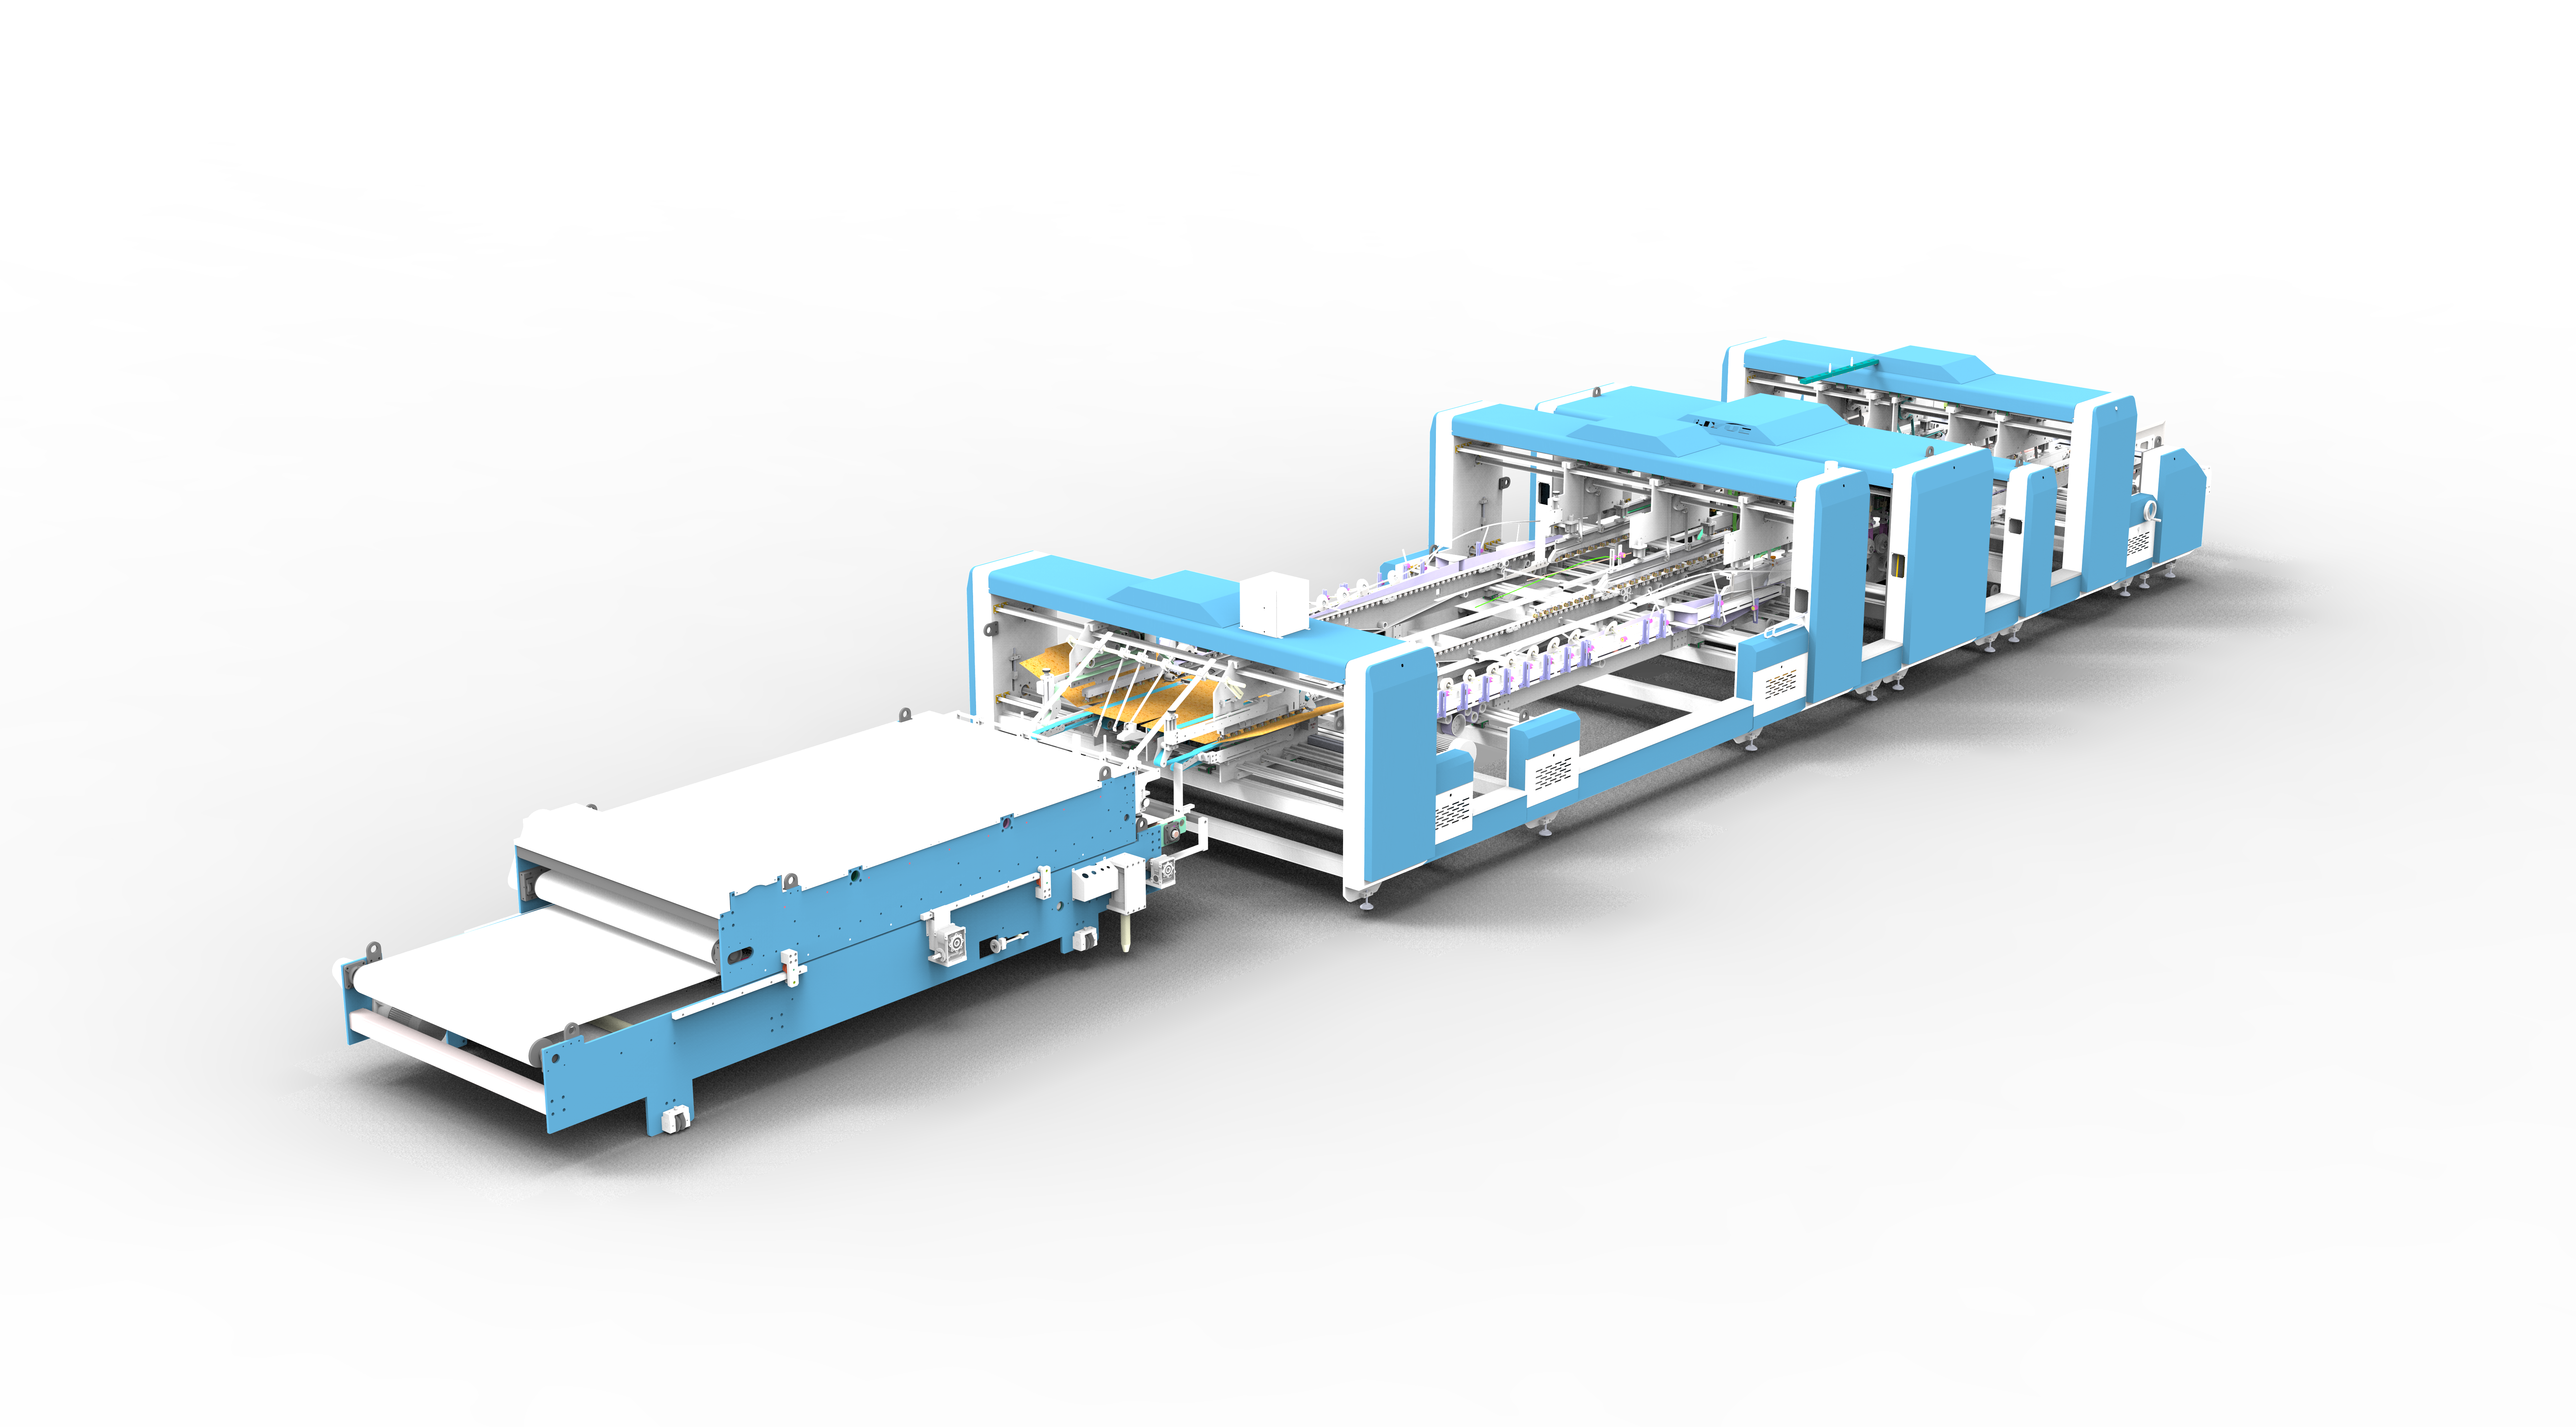
当社は、段ボール折り込み接着機の接着セクションと折り込みセクションを、構造用と表面重視の生産との間のこの具体的なギャップを念頭に設計した。
接着側では、機械式ローラー接着がホットディップ法とコールドディップ法の両方をサポートし、使用する素材や仕上げに応じて接着剤の塗布方法をより細かく制御できる。接着ユニットに組み込まれた二次位置決めシステムは、糊の位置が塗布後にわずかにずれる原因となるパネルの位置ずれ問題に対処する。これが、当該機が目に見えるシーム加工に自信を持って取り組むことを可能にする組み合わせである:ローラーシステムが塗布する糊量を制御し、二次位置決めがパネルが折り込みに移行した後もその位置を維持する。糊の経路と量のさらに厳密な制御が重要な受注では、オプションのスプレー接着構成が利用可能であり、特に敏感な表面においてローラー接着単独では達成できない精度の範囲を拡大する——これにより、工場は構造用生産から借用した回避策ではなく、ホットスタンプやラミネート加工されたパネルに対する真の選択肢を得ることができる。
折り込み側では、左右の偏向ベルトが無段階速度調整を採用し、サーボモーター構成によるより細かな制御も可能である。すべての素材を同じ固定された折り込みリズムで処理するのではなく、ボードの厚さと表面処理に応じて折り込み力とタイミングを調整できる。これが、上述の折り目割れ問題への直接的な対応である。ラミネートまたはコートされたパネルは、その素材に適した設定で折り込むことができ、無塗装の構造用ボードに使用される同じパラメーターで処理する必要はない——これこそが、ギフトボックス加工に合わせて調整できる機械と、標準的な段ボール素材のみを確実に処理できる機械とを区別する点である。
欠陥の原因を突き止めようとする工場にとって、欠陥の位置とパターンは通常、どのセクションを調整すべきかを示す最も迅速な指標となる。糊関連の欠陥は、シーム自体に沿ってまたはその近くに走る変色や盛り上がった線として現れる傾向があり、多くの場合、特定の角度からの光の下でのみ視認可能である。折り込み関連の欠陥は、特に折り目線に現れ、折り目の全長にわたって、コート仕上げでは薄い筋として、またはより顕著な場合には微細な目に見える割れとして現れる。これら2つの欠陥タイプはプロセスの異なる段階に起因するため、一方を修正しても他方は解決されない。したがって、機械設定を調整する前に、特定の欠陥がどのカテゴリーに該当するかを特定することが重要である。
1台の機械で幅広い設定に対応
このレベルの調整可能性は、ギフトボックス生産専用の別モードではないことに留意すべきである——これは工場の全受注範囲で使用される同じ接着セクションと折り込みセクションであり、特定のジョブが必要とするものに応じて設定を上下に調整できる。主に構造用カートンを処理する工場でも、この制御範囲を利用できることでスループットが低下することはない。ギフトボックスや特殊仕上げの受注が入ったときに、その範囲のより広い部分を使用するだけである。これが、この精度を最初から機械に組み込むことの実用的な利点である——特殊なアドオンとして扱うのではなく、である。標準的な輸送用カートンを一週間中処理する同じ生産ラインが、コートされホットスタンプされたギフトボックスの受注を、別の装置に再構成することなく処理できる。この柔軟性は実際に重要である。なぜなら、高級品のみを専門に扱う工場はほとんどなく、構造用と表面重視の受注を同じラインで切り替えることは一般的であり、この装置はまさにそのような切り替えをサポートするように設計されているからである。
これらはいずれも、特定の生産における注意深いセットアップと監視の必要性を排除するものではない。調整可能な圧力と接着精度は、視認可能な欠陥につながる条件を低減するが、敏感な素材で一貫してクリーンな結果を達成するには、使用する特定のボードと仕上げに合わせて機械を適切に設定し、全バッチを投入する前に初期出力をチェックすることに依然依存する。装置が提供するのは、そもそもそのような微調整を可能にするために必要な制御範囲であり、すべての素材を1つの固定されたパラメーターセットに強制するものではない。
構造用カートンからプレゼンテーション対応ボックスへ
ギフトボックスを不合格にする欠陥は、構造上の弱点から生じることはほとんどない——目に見えるシームに対して十分に厳密でなかった糊の配置、またはコートされた表面に適していなかった折り圧力から生じる。二次位置決めを備えた制御された接着と、敏感な素材に対する調整可能な折り込み力の両方に直接対処することで、標準的な生産設定ではバッチが検査に回るまで見逃されがちな表面レベルの欠陥を一般的に低減できる。これが当社が自社の接着セクションと折り込みセクションに課す基準である:すべての段ボール箱が必要とする構造要件を満たすだけでなく、ギフトボックスやプレゼンテーション包装が要求するより厳しい視覚的検査に耐えることである。
段ボール折り込み接着機のメーカーとして、当社はその接着セクションと折り込みセクションを、構造用カートンからコート、ラミネート、ホットスタンプ仕上げのギフトボックス素材まで、両方のカテゴリーで生産する工場からのフィードバックに基づいて、この範囲をカバーするように構築している。この範囲により、当社の装置は日常的な輸送用カートンからより厳しい検査を必要とするプレゼンテーション包装へと、それぞれに別の生産ラインを設けることなく移行できる。もし貴社のラインでギフトボックスや特殊仕上げの受注において表面欠陥が発生している場合、当社の技術チームが貴社の素材タイプと仕上げ要件を確認し、それらを低減する可能性が最も高いセットアップ調整を特定するお手伝いをする。
 製品



