


段ボール折り込み接着機から異常な騒音が発生するのは、生産ラインに何らかの注意が必要であることを示す最も一般的な信号の一つである。ほとんどの場合、騒音自体が実際の問題ではなく、機械の可動部品のどこかにある摩耗、位置ずれ、または設計上の弱点を示す症状である。大量生産を行う包装メーカーにとって、これらの騒音が何を意味し、なぜ発生するのかを理解することは、ダウンタイムを削減し、設備の寿命を延ばすための第一歩となる。
折り込み接着機が騒音を発生し始める理由
過度な騒音が一夜にして発生することはほとんどない。部品が摩耗したり、公差が変化したり、機械フレーム全体に振動が蓄積されるにつれて、徐々に発生する傾向がある。折り込み接着機では、特に一般的な発生源が二つある。
一つ目は、ベアリングとリニアガイドレールの摩耗である。ベアリングやガイドレールが低グレードの材料で作られている場合、または組み立て時に可動部品間のクリアランスが厳密に管理されていない場合、機械の使用初期に摩擦音が発生する。運転時間が蓄積されるにつれて、この摩擦は悪化する傾向があり、騒音には折り畳みや接着の精度が徐々に低下することが伴うことが多い。言い換えれば、不良段ボール箱がラインから流れ出るずっと前に、騒音は精度低下の最も初期の警告サインであることが多い。
二つ目の一般的な発生源は、紙を高速で圧着・接合する接合部である。基本的な機械設計の機械では、この接触点は硬い金属同士または金属と段ボールの圧着に依存することが多く、サイクルごとに鋭い衝撃音が発生する。騒音自体に加えて、この種の繰り返される硬質接触は、圧着部品の摩耗を加速させ、時間の経過とともにメンテナンス中断の頻度を増加させる。
三つ目は、あまり知られていないが、フレーム剛性である。機械の構造パネルが連続高速運転によって発生する振動に耐えるように設計されていない場合、その振動は吸収されずにフレーム内で共振する可能性があり、他の原因による騒音が実際よりもはるかに大きく聞こえることがある。これが、同様の部品を搭載した二台の機械が工場現場で著しく異なる音を発する理由であり、その違いは、多くの場合、フレーム自体が振動を伝達するのではなく吸収するようにどの程度設計されているかにかかっている。
これらの機械的要因に加えて、騒音は、給紙の不安定性や調整設定のずれなど、単純な原因から発生することもある。これにより、部品がスムーズに動くのではなく、わずかに抵抗のある材料に逆らって動作することになる。この種の騒音は通常、継続的ではなく断続的であり、紙の厚さ、箱のサイズ、または給紙速度を調整すると変化する傾向がある。これは、問題が機械的な摩耗なのか、再調整が必要な運転パラメータなのかを絞り込むための有用な手がかりとなる。
運転騒音を低減するエンジニアリング上の選択
騒音への対策は、後からカバーやエンクロージャーで減衰させるよりも、設計やコンポーネントレベルで行う方が効果的で、持続性が高い。当社の機械設計における二つの領域は、ここで強調する価値がある。なぜなら、それらは上記の原因に直接対応しているからである。
当社の接合部は、鋼球を使用して段ボールを圧着しており、各鋼球は裸の金属ではなく、プラスチック層で被覆されている。この細部は一見した以上に重要であり、プラスチック被覆が接触点を緩衝し、金属が紙や他の金属表面に直接圧着する際に発生する硬質な衝撃音を低減する。これに光電センサー装置を組み合わせて接合動作のタイミングを正確に制御することで、タイミングのずれや繰り返しの圧着サイクルから生じる余分な騒音や摩耗を回避する。結果として、物理的な力に頼ることなく、機械的に一貫性のある接合プロセスが実現する。
第二の領域は、駆動・ガイドシステムのコンポーネント選定である。当社は、NSKおよびHRBのベアリング、HIWINおよび上銀科技のリニアガイドレールを使用し、Delta PLCとSINEE周波数変換器と組み合わせて、モーションコントロールを精密に保つ。これらのコンポーネントの製造公差が厳しいほど内部クリアランスが小さくなり、運転時間が蓄積されても摩擦音が減少する。これに加えて、調整と監視のためのWECON人機界面、および電気系統のOmronリレーとSchneiderコンタクタが組み合わされており、これらすべては最低限の仕様を満たすためではなく、一貫性のために選択されている。
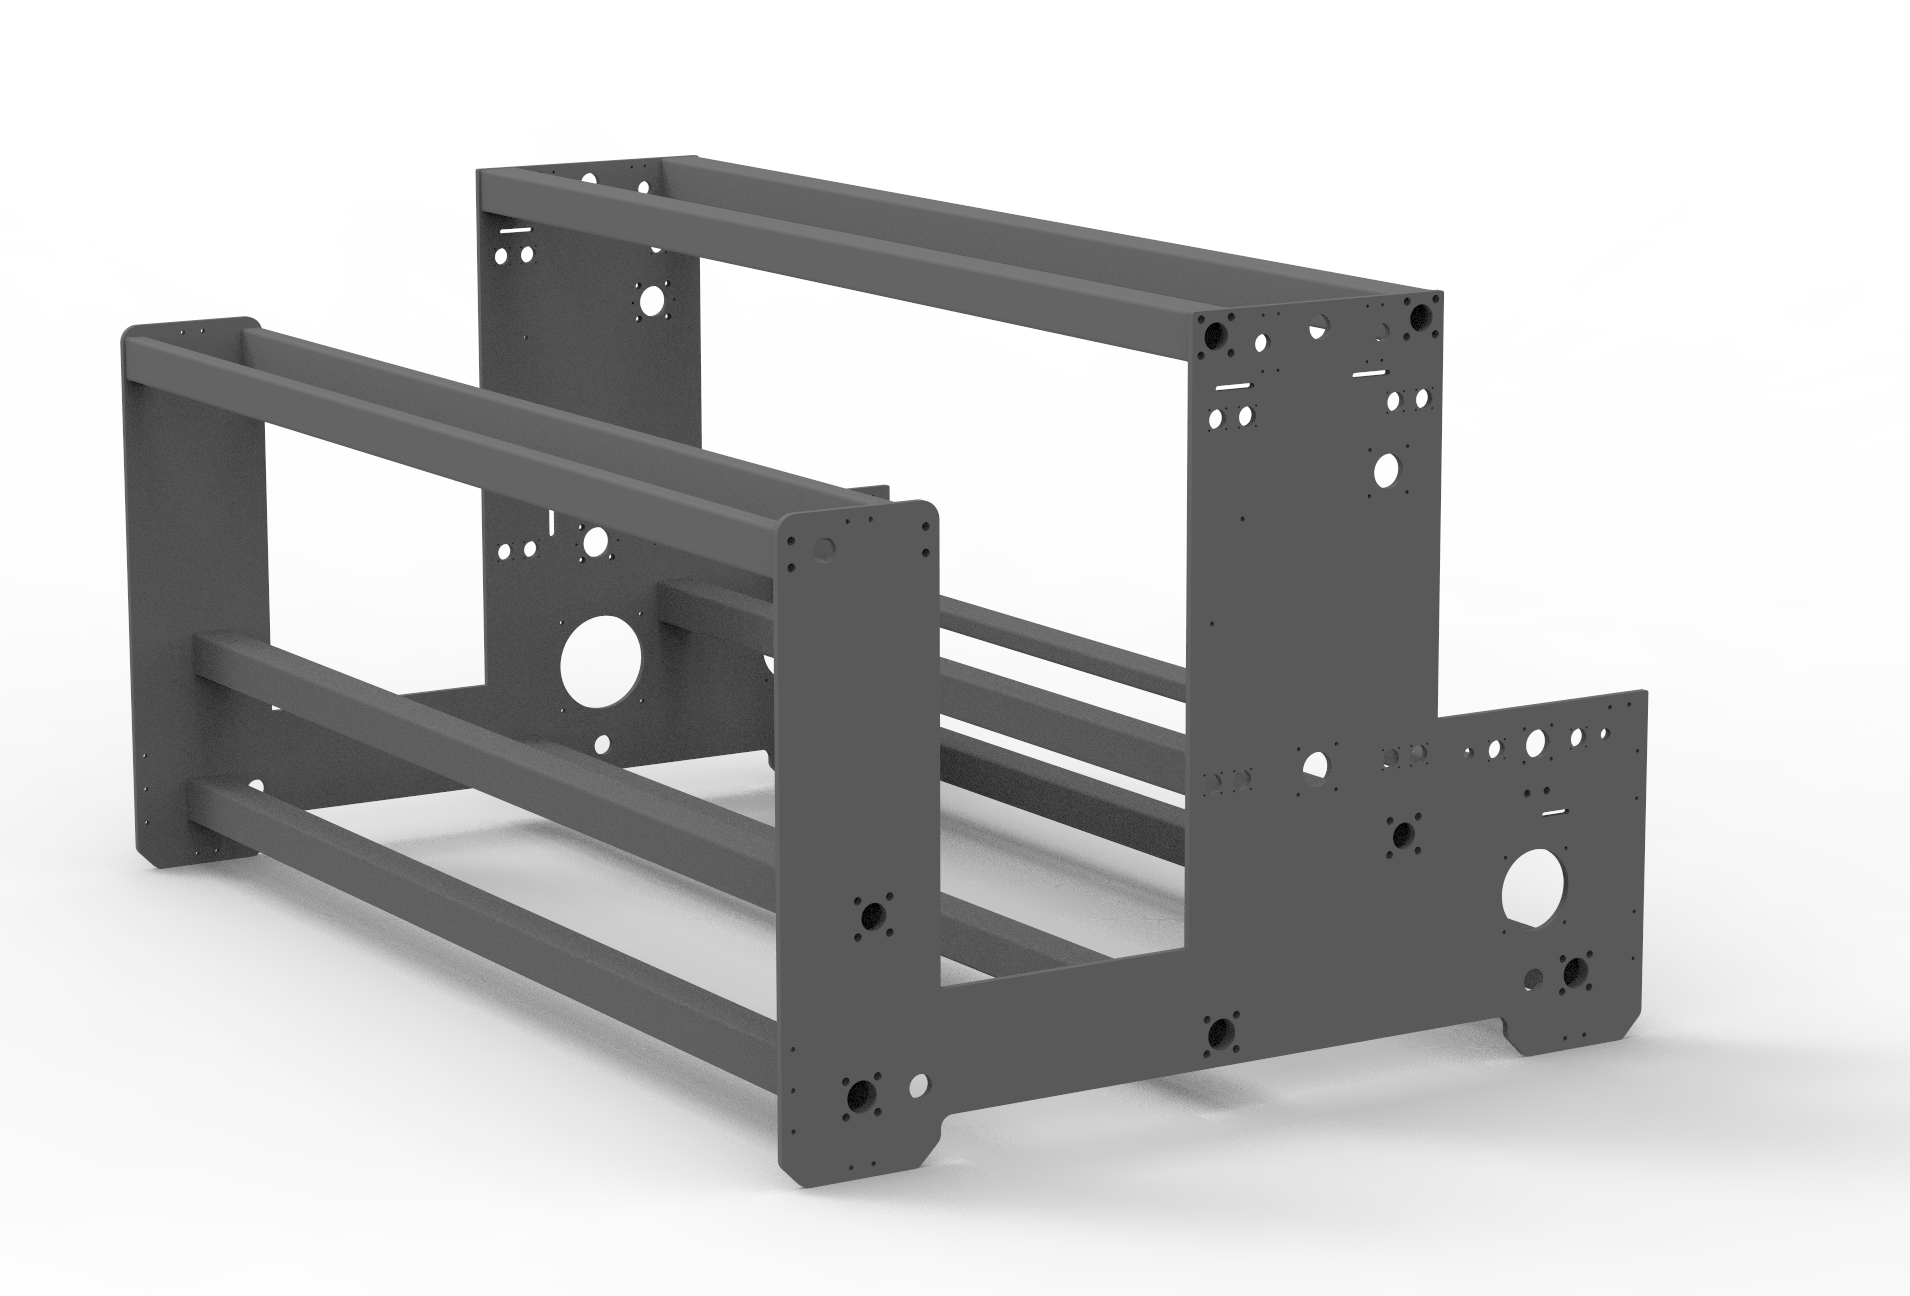
フレーム構造も補助的な役割を果たす。当社の機械壁板は、国際規格を満たす冷熱処理を施した16mm厚の鋼板で作られている。これにより、フレームは連続運転下での振動に耐えるのに必要な剛性を備え、個々のコンポーネントからの騒音が、負荷下で撓んだり共振するフレームによって増幅されるのを防ぐ。これを糊付けおよび折り畳み用のサーボ駆動部と組み合わせると、全体的な動作プロファイルもよりスムーズになり、洗練されていない装置で機械的騒音の一般的な原因となる急激な始動と停止が減少する。
生産信頼性への影響
これらの詳細は、騒音を完全に除去することを目的としているわけではない。どのような高速機械プロセスでもある程度の動作音は発生するものであり、その逆を主張することは現実的ではない。重要なのは、その騒音が時間の経過とともに一定で予測可能なままであるか、それとも摩耗の加速を示す兆候として大きくなるかである。緩衝接合部、精密に適合されたベアリングとガイドレール、そして剛性の高いフレームを備えた折り込み接着機は、はるかに長いサービスインターバルにわたって騒音プロファイルを安定して維持する傾向がある。これは、生産管理者にとって、一度限りの「静音運転」の主張よりもはるかに有用なベンチマークである。
この騒音と信頼性の関係こそが、工場現場で騒音診断を真剣に受け止める価値がある理由でもある。特にベアリングハウジング、ガイドレール、または接合部周辺での動作音の漸増は、出力品質の測定可能な低下として現れるよりもずっと前に検出可能であることが多い。時間の経過に伴うその変化を追跡することで、目に見える欠陥を待つよりも、メンテナンスチームに実用的な早期警告ツールが提供される。これが、設計段階でのコンポーネント品質が、その後の定期メンテナンスと同様に重要である理由の一つである。
メンテナンスチームにとって実用的なアプローチは、騒音が最も大きい場所と、それが速度、負荷、または紙の種類によって変化するかどうかを確認することである。これにより、原因がベアリング、接合部、または調整設定のいずれにあるかを絞り込むことができ、毎回完全な点検を必要としない。異常な音が最初に発生した時期と、その後の生産ロットでどのように進行するかを簡単に記録しておくことで、コンポーネントが故障した後にのみ対応するのではなく、積極的にメンテナンスを計画することがはるかに容易になる。
騒音制御を考慮した折り込み接着機の設計
段ボール折り込み接着機の騒音は、究極的には、それがどれほど精密に設計・組み立てられたかを反映している。ベアリングの品質、ガイドレール公差の厳密さ、接合部の接触点の設計、フレームの剛性はすべて、工場を出荷された日だけでなく、数ヶ月の連続運転後に機械がどのように聞こえ、どのように動作するかを決定する要素である。
メーカーとして当社は、騒音低減を後付けの対策ではなく、構造設計上の問題として捉えている。プラスチック被覆鋼球の接合機構から、産業用ベアリング、ガイドレール、駆動コンポーネントの選定に至るまで、あらゆる選択は長期にわたる運転安定性を考慮して行われている。折り込み接着機を評価する包装メーカーにとって、運転音はトラブルシューティング時だけでなく、機械選定時に注意を払う価値のある実用的な指標である。当社は、段ボール折り込み接着機設計における経験を活かし、生産ラインが長期的にスムーズかつ静かに、そして確実に稼働し続けるよう、お客様の生産要件に最適な構成を提案している。
 製品



