


フォルダーグルアーを2枚取りモードで稼働させることは、マルチステーションラインの生産性を向上させる最も一般的な方法の一つである。しかし、加工するカートンが長尺である場合、2枚のシートの給紙を同期させることが著しく困難になる。長尺ボードは、標準サイズでは十分に機能する給紙構造の弱点を露呈しやすい。すなわち、ミスアライメント、2枚のシート間のタイミングギャップ、長さの不一致が顕在化し、後工程の折り精度や貼り合わせ品質に直接的な影響を及ぼす。
標準フィーダーが非標準カートンに対応する場合
2枚取り生産において長尺カートンの給紙が不安定になる理由は、主に二つの問題に集約される。
第一に、給紙スタッキングポジションの固定である。多くの従来型2枚取り給紙構造は、両方のスタッキングポジションを単一の調整不可能な構成に設定している。これは、ボード寸法が狭く予測可能な範囲内にある場合には合理的に機能するが、長尺カートンになると、二つの給紙ポジション間の間隔とタイミング要件が変化する。構造が実際のボード長に合わせて調整できない場合、2枚のシートはしばしば同期しなくなり、タイミングや間隔のわずかなズレでも、折り工程や貼り合わせ工程に達すると増幅され、2枚のピース間の一貫性が最も重要となる。
第二に、フィーダーナイフの長さ固定である。フィーダーナイフ部は、給紙プロセスの開始時にシートを分離・放出する方法を制御する。多くの機械では、加工するシートに関係なく、4本すべてのナイフが均一な長さに設定されている。これは、ボード寸法が非対称である場合や、工場が大幅に異なるカートンサイズを切り替える場合に問題となる。実際のシート形状に合わないフィーダーナイフ長は、給紙角度の精度と分離精度を低下させる傾向があり、シートがラインから逸脱したり、2枚取り運転中の2枚のピースが相互にミスアライメントを起こす可能性が高まる。
関連する、しばしば見落とされる要因として、高速給紙時のダストやスクラップの蓄積がある。長尺カートンは、給紙部を通過する際により多くの表面接触と摩擦を生じる。そのため、紙粉や副産物が効率的に除去されない場合、たとえコアとなる給紙構造自体が正常に機能していても、長期の生産運転中に給紙の一貫性を妨げる可能性がある。
長さに妥協しない給紙部の設計
当社は、長尺カートンの給紙を例外的なケースとして扱うのではなく、2枚取り運転の標準的な一部として扱うように給紙部を設計している。これは、特別な注意や速度低下を必要とする例外ではない。当社の給紙設計のうち、ここで直接関連する二つの側面を以下に示す。
第一に、2枚取り給紙のための独立して調整可能なスタッキングポジションである。当社の給紙部は、2つの独立した段ボールスタッキングポジションを備えて構成されている。両方を単一の設定に固定するのではなく、各ポジションを独立して調整し、加工するボードの実際の寸法に合わせることができる。これには、独立したデュアルサーボモーターで駆動される8本の60mm幅ゴム製フィーダーベルトが組み合わされ、各給紙ポジションは独自の駆動制御の下で動作する。この独立性は、特に長尺カートンの2枚取り生産において重要である。なぜなら、固定された単一ポジション構造では信頼性をもって処理できる限界をボード長が超える場合でも、両方の給紙ポジションが同期したタイミングを維持できるからである。
第二に、調整可能で非対称なフィーダーナイフ長である。4本すべてのフィーダーナイフを単一の均一な長さに設定するのではなく、当社のフィーダーは、実際に加工するサンプルに基づいてナイフを非対称な長さに調整できる。これは、長尺または不規則なプロポーションのボードで発生する給紙角度と分離精度の問題に直接対処する。ナイフ構成をシート形状に合わせることができるため、すべてのカートンサイズに同じ固定設定を強制する必要がない。これは、スクラップの発生を低減しながら用紙出力の精度と効率を向上させる下向きサクション構造と、長時間の高速運転中に安定した用紙搬送と一貫したサクション周波数を維持するのに役立つ下向きサクションボルテックスファンによってサポートされている。
これらのフィーターレベルの調整は、周波数変換器やPLCを含む機械のより広範な制御システムによってサポートされており、給紙リズムを生産シーケンスの他の部分と協調させるのに役立つ。このバックグラウンドでの協調は、シングルシート運転よりも2枚取りモードの方が重要である。なぜなら、2つの給紙ポジション間のタイミングのずれは、シートが機械内部に進むにつれて複合的な影響を及ぼすからである。真に信頼性の高い2枚取りフィーダーと、理想的な標準サイズ条件下でのみ良好に機能するフィーダーとを区別するのは、単一のコンポーネントを個別に見るのではなく、サブシステムがどのように連携するかへのこの種の配慮であると当社は考えている。
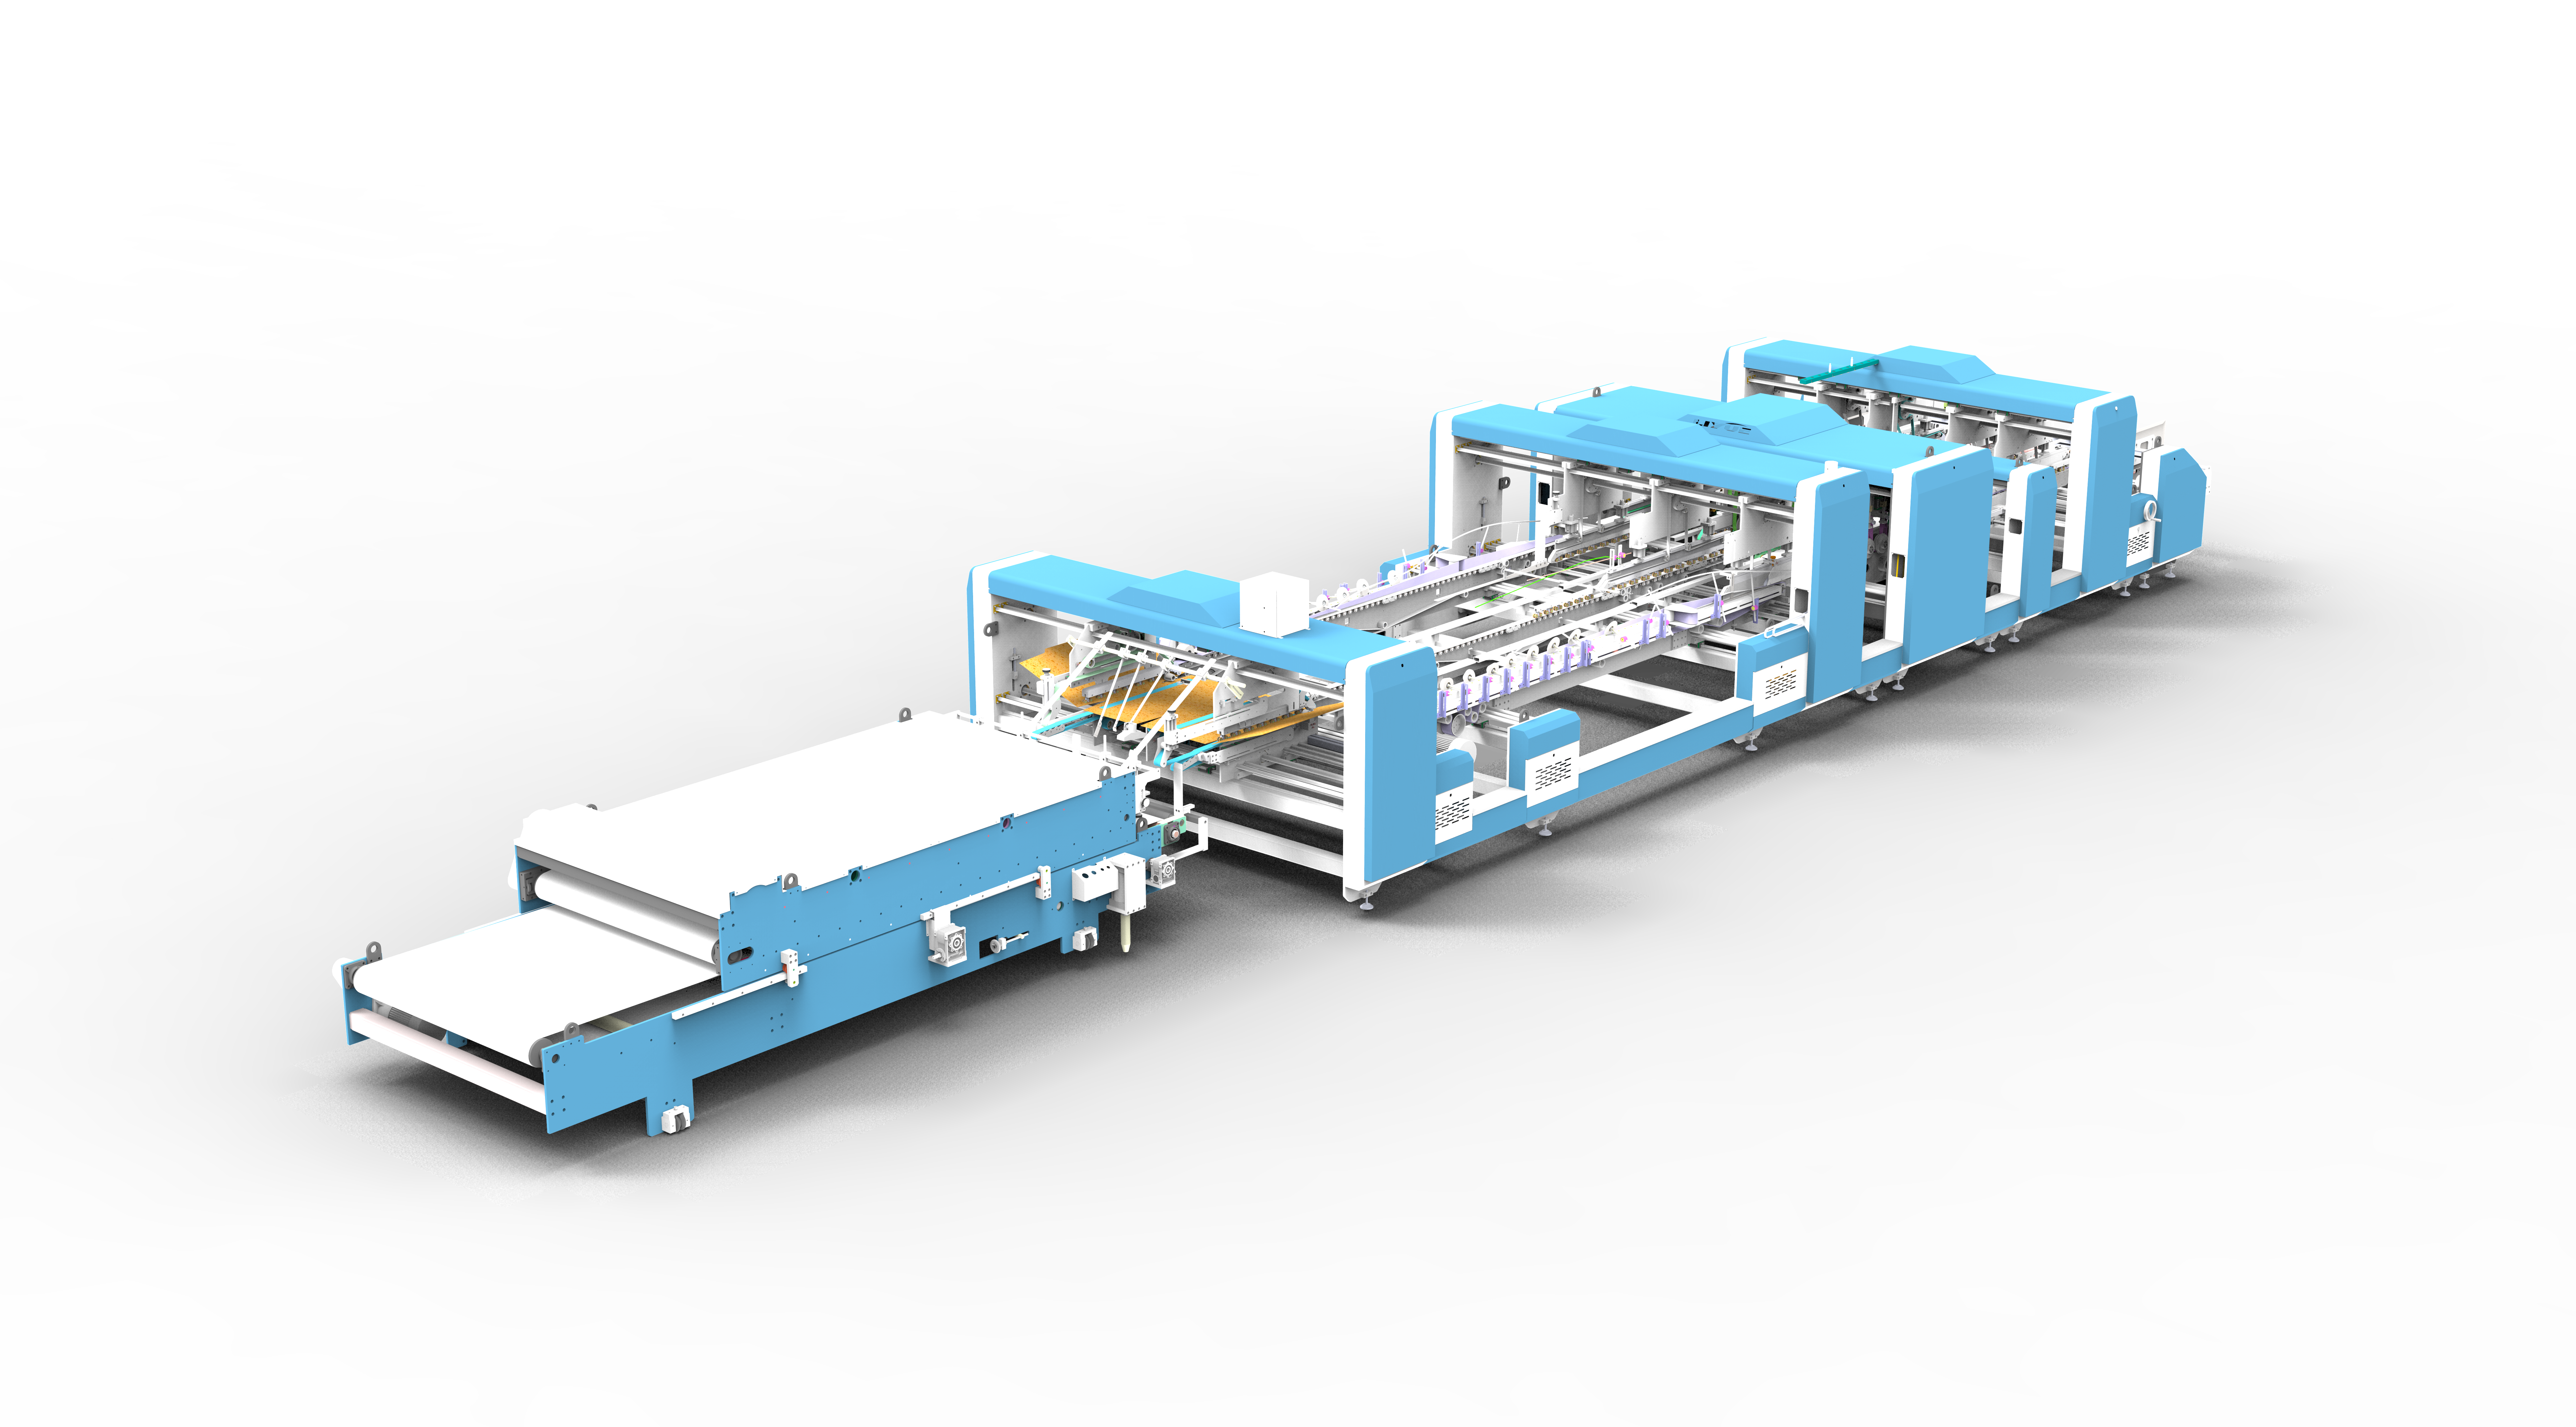
フィーダーの柔軟性を実際の生産稼働率に変える
これらの調整は、あらゆるカートンサイズで完璧なアライメントを保証したり、大幅に異なるボード寸法を切り替える際の注意深いセットアップの必要性を排除したりするものではない。給紙精度は常に、機械の能力と同様に正しい設定に依存する。独立して調整可能なスタッキングポジションと非対称フィーダーナイフ長が実際に提供するものは、実質的に拡大された有効範囲を持つ給紙構造であり、長尺または不規則なサイズのカートンを、標準的な寸法を主目的として設計されたセットアップに無理に通す必要がなくなる。
混合カートンサイズを処理する生産施設にとって、この柔軟性は段取り替え時間とスクラップ率に実用的な影響を与える。より長いボードを処理する際に避けられないトレードオフとして給紙精度の低下を受け入れるのではなく、スタッキングポジションとナイフ長の両方のレベルで調整可能なフィーダーは、2枚取りモードがより広範囲のカートン寸法にわたって2枚のピース間のより密接なアライメントを維持することを可能にする。これにより、手動修正が必要となったり、スクラップ出力となるミスフィードや貼り合わせミスの頻度が低減される傾向がある。
この種の調整可能性には、もう一つの副次的な利点がある。すなわち、長尺カートンが関わる場合に、生産チームが効率性のために2枚取りモードで運転するか、信頼性のためにシングルシートモードに切り替えるかを選択しなければならない頻度を減らすことができる。長さの変動を処理するように設計されたフィーダーは、工場の製品ミックスのより広い部分で2枚取りモードをより一貫して実行可能なオプションにする。実用的には、これは、機械の制限のために迂回されることなく、より多くの受注をフル2枚取り効率で処理できることを意味する。
フォルダーグルアーサプライヤーを選ぶ際に、これが重要である理由
2枚取りモードでの長尺カートン給紙は、固定ポジション、固定ナイフの給紙構造の限界を、他のほとんどの生産シナリオよりも明確に露呈する。まさにこの理由から、当社は給紙設計を固定された画一的なモジュールとしてではなく、コアエンジニアリングの焦点として扱っている。当社の給紙部は、高速精度向けに調整された下向きサクションシステムによってサポートされた、独立して調整可能なスタッキングポジション、デュアルサーボ駆動、および非対称フィーダーナイフ調整を組み合わせている。これにより、標準的なフィーダーセットアップが許容するよりも広範囲のカートン寸法にわたって、2枚取りモードの信頼性を維持する。
長尺または混合サイズのカートンが定期的に生産ミックスに含まれる場合、フォルダーグルアーサプライヤーを比較する際に、フィーダーは最初に精査する価値のある部分の一つである。フィーダーは、製品全範囲をスムーズに処理できる機械と、何を生産できるかを静かに制限する機械との違いを生むことが多い。当社は、まさにこの種の現実世界のばらつきに対応してフィーダーシステムを構築しており、各顧客と緊密に連携して、一般的なデフォルトではなく、実際のカートン寸法と生産量に基づいて給紙、スタッキング、およびナイフセットアップを設定している。長尺カートンまたは2枚取り生産用の機器を評価しているなら、お客様の具体的なボードサイズについて説明し、当社のフィーダー設計がどのようにそれらを処理するかをご紹介する機会をいただきたい。カタログスペックシートではなく、お客様の生産ラインに基づいて構築された設定について話し合うために、当社チームにお問い合わせいただきたい。
 製品



