


段ボール箱の品質は、板紙自体の性能だけで決まるわけではない。給紙精度、折り込みの位置決め精度、継ぎ合わせ位置決め精度、接着剤の塗布状態といった全ての変動要因が、完成した箱が生産要件を満たすかどうかを左右する。これらの変数が適切に制御されていない場合、わずかなズレが、継ぎ目(スプライス)のスキュー、不均一な接着ライン、折り込み不良、そして歩留まり低下へと発展する。このため、段ボール折り込み接着機(フォルダーグルアー)は、単に稼働速度だけでなく、生産工程全体を通じて機械的および制御システムがどれだけ一貫して精度を維持できるかによって評価されるべきである。
従来の折り込み接着装置において精度が低下する箇所
旧式の折り込み接着装置は、多くの場合、手動調整に大きく依存している。このことは、特にジョブチェンジ時、すなわちオペレーターが異なる箱のサイズに合わせてガイド、接着剤塗布、圧力、給紙条件を再設定する必要がある場合に顕著となる。
手動による接着剤の調整は、接着剤塗布の不均一を引き起こす可能性がある。接着剤が少なすぎると接合部が弱くなり、過剰に塗布するとはみ出し、汚染、または無駄な接着剤消費の原因となる。これらのばらつきは、生産速度が上がるにつれて制御がより困難になる。
継ぎ合わせ(スプライシング)の精度もまた、別の課題を提示する。折り込みセクションが主に固定されたメカニカルストッパーに依存している場合、シートの張力、板紙の重さ、または走行速度が変化すると、重ね合わせ部(スプライスジョイント)がずれる可能性がある。その結果、角度がついたり不均一な継ぎ目、一般に「フィッシュテール」と呼ばれる状態が生じる。特に大きな箱のフォーマットでは、小さな位置決めのズレが長い継ぎ目に沿ってより顕著になるため、この問題がより顕在化する。
給紙の誤差は、後続のすべての工程に影響を及ぼす可能性もある。効果的な2枚貼り検出(ダブルシート検出)がなければ、2枚のブランクが同時に機械に進入する可能性がある。一度誤って給紙されたシートが折り込みセクションや接着セクションに到達すると、後続の調整では元の給紙誤差を完全に修正することはできない。
これらの問題は相互に関連している。例えば、機械が高精度な接着システムを備えていても、給紙や折り込みの位置決めが不安定であれば、依然として不良箱が発生する可能性がある。したがって、品質率(良品率)を向上させるためには、生産経路全体にわたる制御が必要となる。
生産条件が箱の品質に影響を与える理由
生産環境の違いにより、折り込み接着機に求められる要求も異なる。
Eコマースや小包包装を生産する工場では、箱の寸法変更が頻繁に発生することが多い。これらの用途においては、最大ライン速度と同様に、再現性のある段取り替え(段取り換え)と段取り替え後の安定した調整が重要となる。機械が一貫して正確な運転条件に戻ることができれば、段取り替えに起因する廃棄物の削減に貢献できる。
食品や消費財の包装では、通常、清潔で均一な接着接合部が要求される。不均一な接着剤の分布は、継ぎ目の外観と接着の一貫性に影響を与える可能性があるため、接着剤の制御は完成した箱の品質の重要な要素となる。
輸出用包装は、さらに別の課題を生み出す可能性がある。大型で深い箱は、位置決めのズレに対してより敏感であるためだ。長い継ぎ目と重い板紙は、給紙、ガイド、折り込み、加圧システムにより大きな負荷をかけることになる。
混流生産を行うメーカーにとって、重要な要件は再現性である。生産の目的は、単に一つの箱の仕様で高い生産量を達成することではなく、製品が変更される際にも安定した折り込み接着精度を維持することにある。
ガイド式ポジショニングによる継ぎ合わせ精度の向上
継ぎ合わせセクション(スプライシング部)は、箱の形状(ジオメトリー)を制御するための重要な領域である。当社のフォルダーグルアーステッチャーは、固定ストッパー方式よりも制御された位置決めを実現するために、電動リードスクリュー調整機構を備えたマルチガイドプレート構造を採用している。
調整位置は制御システムに記憶できるため、繰り返しのジョブは、最初からセットアップを再構築することなく、確立された設定に戻ることができる。これは、複数の箱の仕様を扱うメーカーにとって特に有用である。
デュアルサーボ駆動ベルトコンベアは、継ぎ合わせセクションを通じて制御されたシートの移動を維持するのに役立つ。高速走行中はスチールボール加圧により板紙の位置を固定し、一方、光電式ガイダンスシステムが継ぎ目位置を監視し、リアルタイム補正をサポートする。
これらのメカニズムは連携して、継ぎ合わせズレの主な原因である、シート位置決めの不整合、搬送中の動き、連続生産中の位置決めの変化に対処する。その目的は、単に継ぎ合わせを高速化することではなく、異なる箱サイズや板紙の状態にわたって、より再現性の高い継ぎ目位置決めを実現することである。
一貫した接着剤塗布の維持
接着剤の塗布もまた、段ボール箱の品質率に直接寄与する要素である。安定した接着システムは、過剰な蓄積や不必要な消費を生み出すことなく、十分な接着剤塗布を提供する必要がある。
当社の接着セクションは、ホットグルーとコールドグルーの両方の塗布方法をサポートしており、異なる生産要件に合わせて機械構成を変更することを可能にする。機械式ローラーアプリケーションは制御された接着剤転写を提供し、オプションのスプレーグルーシステムは必要な接着領域全体に接着剤を散布できる。
この柔軟性は、メーカーが異なる板紙仕様や接着工程を扱う場合に有用である。手動のローラー調整に完全に依存する代わりに、接着システムは箱の生産要件に応じて構成することができる。
一貫した接着剤塗布は、局所的な接着剤不足や過剰な接着剤蓄積のリスクも低減する。高精度な継ぎ合わせと組み合わせることで、生産工程全体を通じてより均一な継ぎ目品質を維持するのに役立つ。
サーボ給紙による上流工程のエラー防止
給紙精度は、下流のあらゆる工程に直接的な影響を及ぼす。シートが折り込み接着機に誤って進入した場合、たとえ極めて高精度な折り込みシステムや接着システムでも、初期のズレを完全に補正することはできない。
当社の機械の給紙セクションは、独立したサーボ駆動制御とサクション給紙(吸着給紙)を採用し、より一貫したシート移動を維持する。エアサクション検出(エア吸引検出)は、主折り込み接着工程に進入する前に2枚貼り(ダブルシート)を識別するのに役立つ。
このアプローチは、品質管理を上流に移行させる。下流の検査に依存して誤って給紙された全てのブランクを特定する代わりに、機械は給紙段階で検出機能を組み込み、初期エラーがその後の生産ライン全体に伝播するのを防ぐのに役立つ。
より安定した品質管理プロセスの構築
段ボール箱の品質率(良品率)を向上させることは、単一のコンポーネントの結果ではない。給紙、折り込み、継ぎ合わせ、加圧、そして接着は連携して機能する必要がある。なぜなら、ある段階でのエラーが次の段階の精度に影響を及ぼす可能性があるからだ。
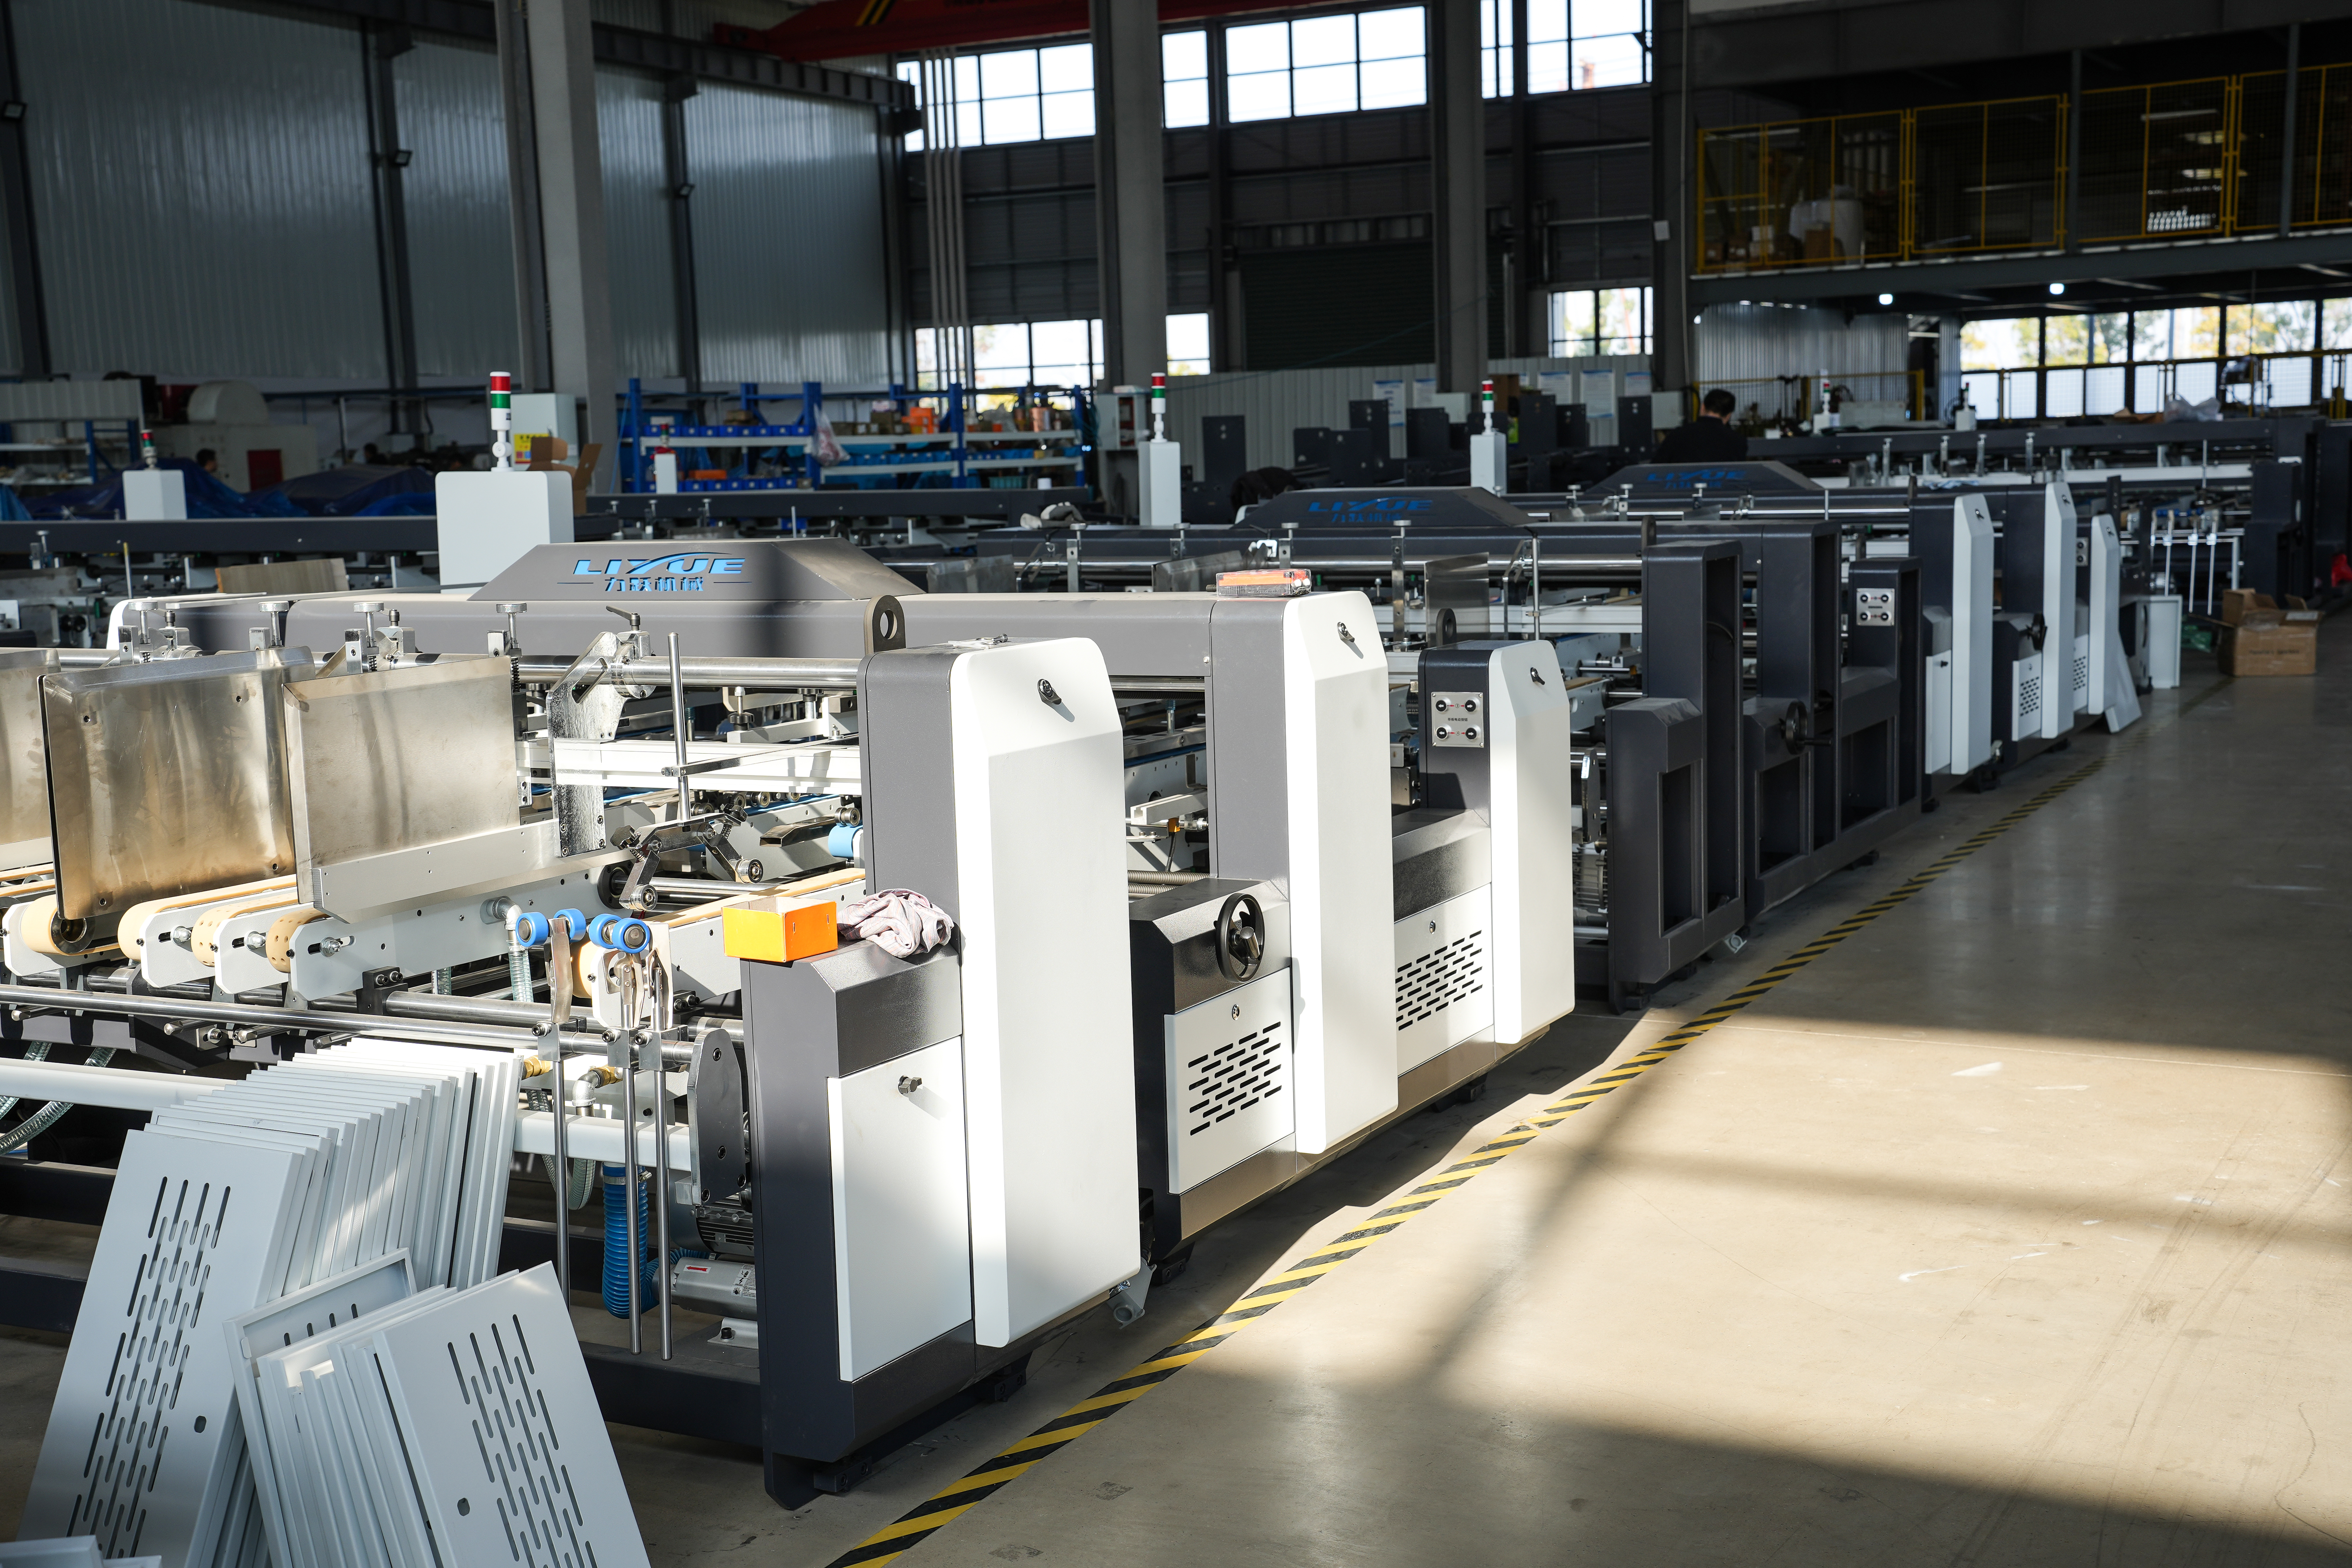
これこそが、当社の全自動高速フォルダーグルアーステッチャーが、サーボ駆動給紙、ガイド式継ぎ合わせ、制御された接着剤塗布、そして自動調整を一つの生産システムに統合している理由である。この機械は、生産中の手動介入への依存を低減しながら、再現性のある加工条件を維持するように設計されている。
当社の装置はCE認証を取得しており、当社のエンジニアリング業務を通じて開発された特許メカニズムを組み込んでいる。30以上の国と地域で段ボール箱メーカーを支援してきた経験に基づき、実際の箱の寸法、板紙の状態、生産量、段取り替え要件に機械構成を適合させることに注力している。
継ぎ合わせズレ、不均一な接着剤塗布、2枚貼り給紙(ダブルシートフィーディング)、不安定な折り込み精度に直面しているメーカーにとって、機械構造と制御システムを改善することは、より高く、より一貫した段ボール箱の品質率(良品率)を達成するための、より実践的な道筋を提供できる。
 製品



