


手作業による糊付けと自動化された段ボール折り込み接着機(フォルダーグルアー)の導入を比較検討する工場管理者は、通常、同じ疑問から始まる。すなわち、作業者が手作業で箱を折り畳み糊付けする方がはるかに低コストであるのに、なぜ多額の初期投資を行う必要があるのか、という点である。この比較は、手作業による工程では設備購入費用が全く発生しないため、紙面上では単純に見える。しかし実際には、真のコスト差は別のところに現れる。それは価格表示ではなく、各方式が量産段階でどのように機能するかにある。
手作業による糊付けが一見したよりもコストがかかる理由
手作業による糊付けは、コストを機械に集中させるのではなく、人件費に分散させる。これこそが、そのコストを過小評価しやすい理由である。一般的な手作業工程では、給紙、位置合わせ、糊付けをそれぞれ別の作業者が担当する必要があり、個々の作業自体は高コストに見えなくても、シフトごとに人件費が積み重なる。フォルダーグルアー導入に関する業界のコスト調査では、自動生産に切り替えた後、人件費が40~70パーセント削減されたと報告されることが一般的である。これは、工場が手作業による糊付けに費やすコストのかなりの部分が、糊付け作業自体ではなく、調整や反復作業に充てられていることを示唆している。段取り替え時間も同様のパターンを示す。手作業ラインや半自動ラインでは、新しい箱のスタイルに合わせた再調整に数十分を要することが多いが、保存されたジョブ設定を持つ自動化システムでは、これを数分に短縮できる。頻繁な注文変更がある場合、この差だけでも、手作業ラインが消費する労働時間の大部分を占めることになる。
手作業と自動化の比較において、ほとんど考慮されない第二のコストは、均一性、あるいはその欠如である。糊圧、位置合わせ精度、折り力は、手作業工程ではその日の作業者の調子に依存し、そのばらつきは一つの箱に留まらない。段ボール生産における事例研究では、仕上げ工程での設定を標準化し、手作業によるばらつきを低減した結果、廃棄率が約7.8パーセントから3パーセント未満に低下したことが示されている。この差は、出荷されずに廃棄される箱を生産するために費やされた板紙、接着剤、労働時間を表しており、機械の請求書ではなく廃棄物レポートに現れるコストである。これが、初期比較においてしばしば無視される理由の一つである。
人件費と密接に関連する第三の要素があり、それは工場が実際に手作業ラインに人員を配置しようとするまで見落とされがちである。すなわち、高速で一貫した位置合わせと糊付けを維持できる熟練したフォルダーグルアーオペレーターの確保と維持は、必ずしも容易ではないという点である。手作業工程は、この技能がシフトごとに確実に存在することに依存しており、この役割の離職率は、生産品質の低下としてすぐに現れる。自動化システムは訓練されたスタッフの必要性を完全になくすわけではないが、要求される技能を機械の操作と監視へと移行させる。これは一般的に訓練が容易であり、個人のその日のパフォーマンスによる影響を受けにくい。
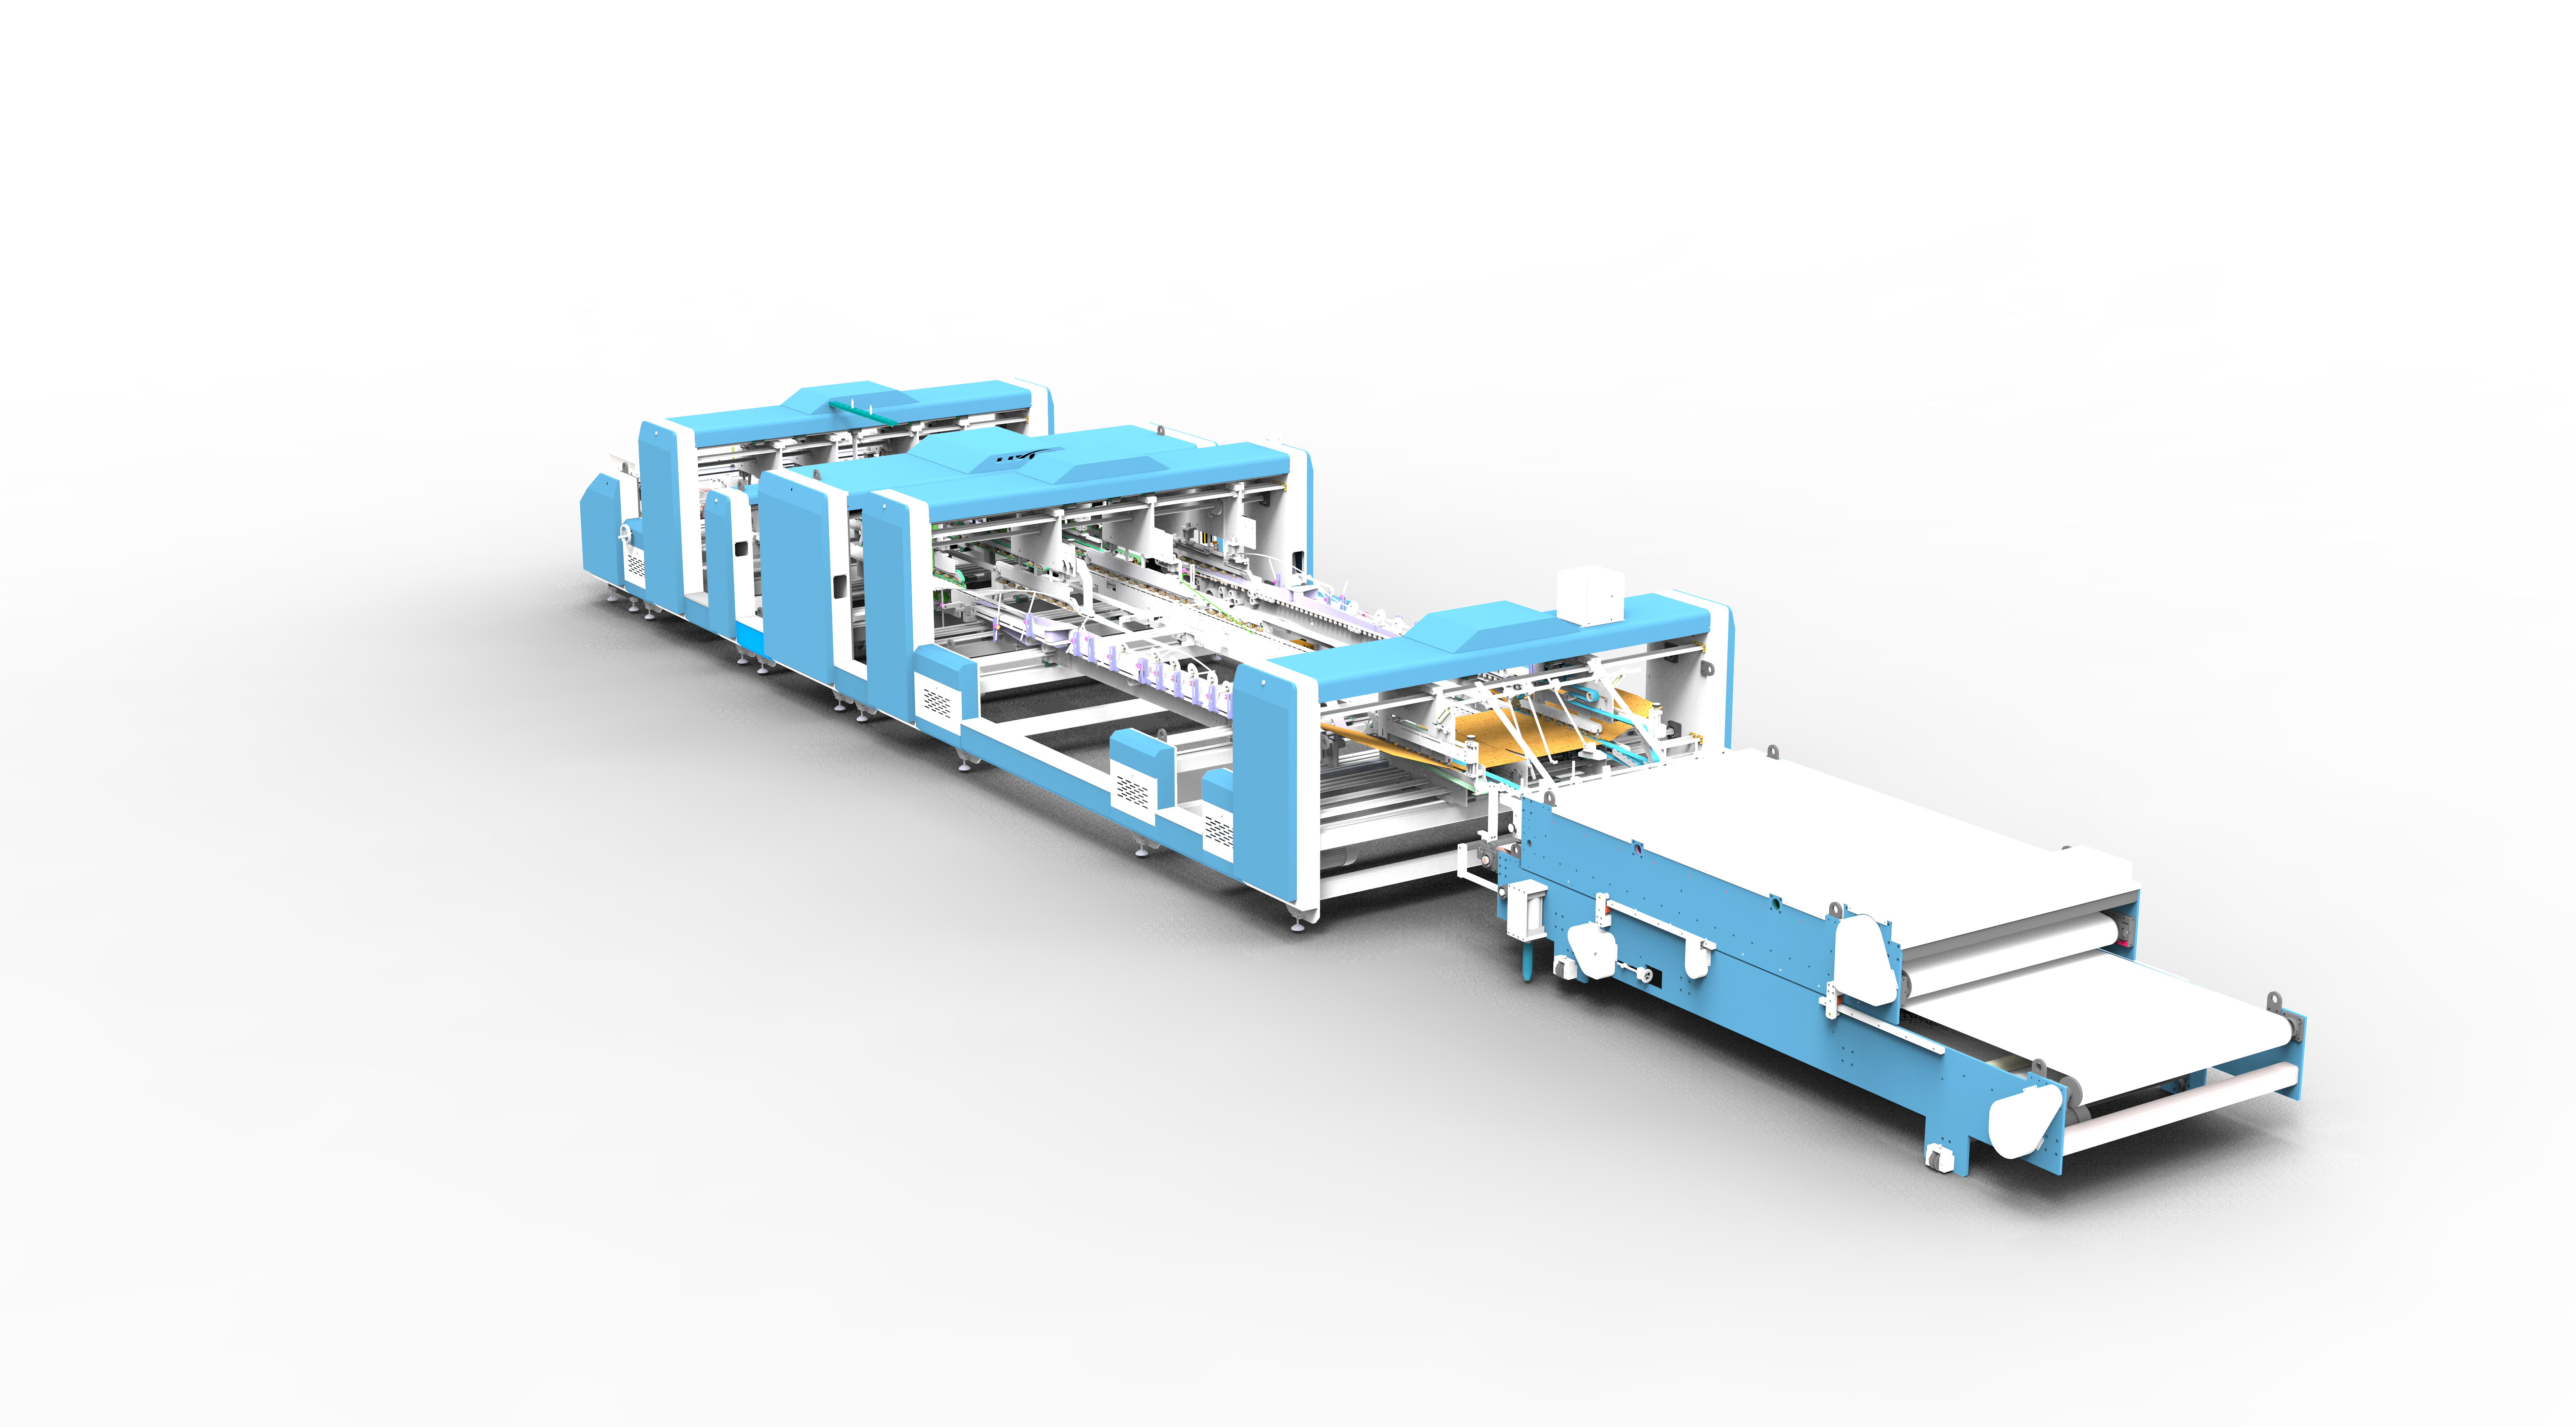
自動化されたフォルダーグルアーが両方のコストに直接対処する方法
当社は、自動化を単なる高速化として捉えるのではなく、段取り替え時間と工程の均一性という二つの特定のコスト要因に焦点を当てて、段ボール折り込み接着機(フォルダーグルアー)を設計している。
段取り替えに関しては、HMIインターフェースとモーター式メモリー調整機能により、オペレーターは特定の箱スタイルに対する給紙ガイド位置、折りベルト設定、糊付けヘッド位置を保存し、次の生産時に手動で各コンポーネントを再設定することなく呼び出すことができる。頻繁に注文変更を行う工場にとって、ここに手作業生産と自動化生産の間の労働時間ギャップの大部分が存在する。生産中により速く稼働することからではなく、生産の合間に費やす時間が大幅に削減されることから生じるのである。かつては複数の作業者と数十分を要していた段取り替えが、一人のオペレーターが数分で完了する作業に短縮される。これにより、上述したオペレーターの技能問題への工場の依存度も低減される。なぜなら、呼び出された設定は、特定の箱スタイルが前回どのように設定されたかという個人の記憶に依存しないからである。
均一性に関しては、サーボモーター駆動により糊付けシステムの位置と塗布量が制御される。そのため、糊の位置と量は、そのシフトのラインにいる作業者の手の圧力やタイミングではなく、プログラムされた設定に従い、各パネルに適用される。これにより、作業者の交代や長時間稼働による疲労の蓄積で品質が変動することなく、シフト全体を通して安定した生産が維持される。給紙、折り、スクエアリング(矯正)セクションにも同様の独立駆動と調整機能が備えられており、工程全体を通してこの均一性を支えている。ただし、糊付け精度と段取り替え速度が、コストへの影響が最も直接的で、最も測定可能な部分である。
購入価格だけでなく、総コストを考慮する
自動化されたフォルダーグルアーの初期費用は確かに無視できないが、それを手作業工程の設備コストがゼロであることと直接比較することは、長期的に実際にコストがどこに発生するかを見逃している。より正確な比較は、購入価格とゼロを比較するのではなく、労働時間、廃棄ロス、段取り替えによる生産時間の損失を考慮に入れた、生産箱1000個あたりのコストで行うべきである。
フォルダーグルアー導入に関する業界データは、一般的に、労働時間の削減、廃棄率の低下、シフトあたりの生産量向上により、投資回収期間は12~24ヶ月の範囲であることを示している。この期間は、生産量、箱の複雑さ、工場が週に実施する段取り替えの回数によって変動するため、あくまで一般的な業界パターンとして捉え、特定の事業に対する確定した保証と見なすべきではない。量が多く、頻繁にスタイル変更を行う工場では、より早い投資回収が見込める。なぜなら、まさにそのような組み合わせにおいて、手作業による糊付けの隠れたコスト、すなわち分散した人件費と段取り替えによるダウンタイムが、最も急速に累積するからである。投資の評価は、購入価格のみと比較するのではなく、3~5年の生産サイクルにわたって行うことで、実際のコスト削減効果がどこにあるのか、より明確に把握できる。
自社の生産ラインに合わせた比較を行うために
手作業による糊付けと自動化された段ボール折り込み接着機(フォルダーグルアー)のコスト差は、設備価格と時間給作業員への支払いという単純な比較で決まることは稀である。実際の差は、段取り替えに吸収される労働時間の量と、シフト全体を通した不均一な糊付けや折り畳みによって失われる材料と生産量の差に起因する。これらのコストは、単一の項目として現れるのではなく、人と時間に分散して存在するため、手作業工程では過小評価されやすい。
段ボール折り込み接着機(フォルダーグルアー)のメーカーとして、当社は、実際の注文量、箱のスタイルの多様性、段取り替え頻度を考慮した上で、最適な構成を推奨している。これらの要素が、特定の事業において自動化がどれだけ早く投資を回収できるかを決定するからである。自社のラインで手作業による糊付けと自動化を比較検討されている場合は、当社の技術チームがお客様の生産データを確認し、お客様の箱の種類と生産目標に特化したコスト比較資料を作成することができる。
 製品



