


Abbinare la velocità di produzione al peso della carta, al tipo di scatola e alla complessità del lavoro è una delle sfide costanti nell'incollatura di scatole in cartone ondulato. Quando il controllo della velocità non riesce a tenere il passo con queste variabili, il risultato è spesso disallineamento della carta, inceppamenti o una qualità di incollatura incoerente. Il controllo della velocità a frequenza variabile affronta questo problema offrendo alla piegatrice-incollatrice una regolazione continua e in tempo reale della velocità, anziché un'impostazione fissa o segmentata.
Gli Svantaggi del Controllo di Velocità Basato su Cambio Meccanico
I progetti più vecchi di piegatrici-incollatrici si affidano tipicamente a cambi meccanici o sistemi a pulegge per modificare la velocità di funzionamento. Regolare la velocità in questo modo significa solitamente sostituire fisicamente ingranaggi o cinghie, un'operazione lenta, imprecisa e dipendente da chi effettua il cambio formato. Poiché questi sistemi tendono ad offrire solo pochi gradini di velocità fissi, non sono in grado di ottimizzare la produzione in tempo reale in risposta al peso della carta o alla complessità della scatola.
Un'altra limitazione comune è l'assenza di un controllo adeguato dell'accelerazione e della decelerazione. Quando una macchina si avvia o si ferma bruscamente, il cambiamento improvviso del carico meccanico tende a spostare la posizione della carta in fase di alimentazione o piegatura, aumentando il rischio di alimentazioni errate e inceppamenti. Nel tempo, questo tipo di shock meccanico ripetuto aumenta anche l'usura di cinghie, cuscinetti e componenti di trasmissione, accorciando gli intervalli di manutenzione e aumentando la frequenza degli interventi.
Anche i cambi formato su questi sistemi tendono a richiedere più tempo, poiché le corrette impostazioni di velocità sono spesso frutto dell'esperienza dell'operatore piuttosto che un parametro registrato e ripetibile. Due operatori che eseguono lo stesso lavoro sulla stessa macchina potrebbero ottenere risultati diversi, semplicemente perché hanno regolato la velocità in modo leggermente differente. Sul piano produttivo, ciò si traduce in tassi di scarto più elevati, fermate più frequenti per ri-regolazioni e un'usura legata alla velocità che aumenta i costi di manutenzione a lungo termine.
Come Funziona il Controllo della Velocità a Frequenza Variabile
Un azionamento a frequenza variabile, comunemente chiamato inverter, regola la velocità del motore modificando la frequenza della corrente elettrica fornita al motore stesso, anziché tramite cambi meccanici. Ciò consente alla piegatrice-incollatrice di muoversi attraverso una gamma continua di velocità invece di saltare tra gradini fissi, permettendo così di adattare la velocità di funzionamento più accuratamente ai requisiti effettivi del lavoro.
In pratica, il controllo della velocità non viene applicato a un singolo motore in modo isolato. Le sezioni di alimentazione, piegatura, incollatura e conteggio-espulsione della macchina devono muoversi in modo coordinato; pertanto, la logica di controllo della frequenza collega queste fasi insieme, anziché regolarle singolarmente. Ciò mantiene sincronizzata l'intera linea di produzione durante le variazioni di velocità, aspetto tanto importante per la costanza della produzione quanto l'impostazione della velocità stessa.
Le curve di accelerazione e decelerazione sono un'ulteriore parte di questa logica di controllo. Invece di avviarsi o fermarsi bruscamente, l'azionamento aumenta e diminuisce gradualmente la velocità, riducendo lo shock meccanico sulla macchina e diminuendo la probabilità che la carta si sposti dalla sua posizione durante l'avviamento o l'arresto. Questo è uno dei modi più diretti con cui il controllo di frequenza contribuisce a ridurre gli errori di alimentazione e l'usura cumulativa.
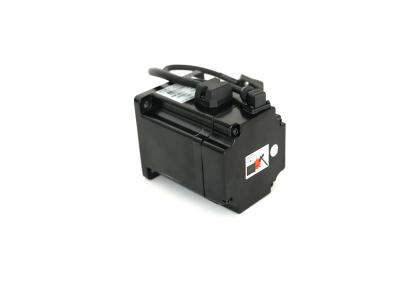
Anche la configurazione del motore e dell'azionamento utilizzata per implementare questo controllo è importante per l'affidabilità a lungo termine. Un convertitore di frequenza di un fornitore affermato come Schneider è tipicamente abbinato a un motore di azionamento principale per la potenza primaria, a un motore di regolazione per la messa a punto fine della velocità e, dove è richiesta una maggiore precisione, a un servomotore per le fasi che necessitano di una risposta più rapida e di un controllo più stretto. La sezione di giunzione è un buon esempio di dove questo sia importante nella pratica: l'azionamento indipendente a doppio servomotore consente di posizionare e regolare il bordo di giunzione in modo più accurato di quanto permetterebbe un collegamento meccanico condiviso, mentre il sensore fotoelettrico aiuta a mantenere costante la registrazione della giunzione al variare delle proprietà della carta. Selezioniamo questi componenti pensando all'affidabilità a lungo termine, piuttosto che trattare le specifiche come un punto di forza a sé stante; ecco perché le nostre macchine abbinano di serie convertitori di frequenza Schneider con servomotori Delta e controllo PLC.
Cosa Significa Questo per le Prestazioni della Piegatrice-Incollatrice
Introdurre il controllo a frequenza variabile nelle sezioni di piegatura, incollatura e pressatura affronta diversi problemi sopra descritti in modo piuttosto diretto. La regolazione continua della velocità consente di adattare la velocità di funzionamento al peso della carta e al tipo di scatola, invece di forzarla attraverso un'impostazione fissa; ciò aiuta a ridurre il disallineamento e gli inceppamenti che derivano da disallineamenti di velocità. Il controllo di avviamento e arresto graduale (soft start/soft stop) riduce lo shock meccanico che altrimenti contribuirebbe allo spostamento della carta e all'usura accelerata dei componenti.
Il controllo basato su touchscreen e PLC, costruito attorno a componenti come un PLC Delta e un pannello HMI, consente di impostare, salvare e richiamare i parametri di velocità per lavori specifici. Ciò riduce quanto un cambio formato dipenda dall'esperienza del singolo operatore, poiché un set di parametri memorizzato può essere ricaricato anziché essere reimpostato da zero ogni volta. In termini pratici, ciò tende a ridurre i tempi di cambio formato e a rendere la produzione più costante tra diversi operatori e turni, sebbene i risultati effettivi varino in base al tipo di carta, al design della scatola e alla manutenzione dell'apparecchiatura.
Il controllo della velocità, inoltre, non opera indipendentemente dal resto della precisione della macchina. Una sezione di piegatura, ad esempio, funziona in modo più costante quando le cinghie che la alimentano girano a una velocità adeguatamente abbinata alla tempistica di piegatura; questo è uno dei motivi per cui consideriamo il controllo di frequenza e la precisione di piegatura come aspetti progettuali collegati, piuttosto che caratteristiche separate. La stessa logica si applica alle fasi di incollatura e pressatura a valle, dove una velocità di alimentazione costante favorisce un'applicazione più uniforme dell'adesivo e un contatto di pressatura più omogeneo.
Selezione dei Componenti e Approccio Produttivo
L'affidabilità di un sistema di controllo della velocità a frequenza variabile dipende fortemente dalla qualità dei suoi singoli componenti, non solo dalla logica di controllo in sé. Le nostre macchine piegatrici-incollatrici utilizzano guide lineari di NSK o Hualon, un PLC Delta e un HMI per l'interfaccia di controllo, relè Omron, contattori Schneider e un convertitore di frequenza Schneider come cuore del sistema di controllo della velocità. I motori principali, di regolazione e i servomotori provengono da fornitori affermati come Maili e Delta, e il telaio della macchina è costruito in lamiera d'acciaio temprata a freddo da 16 mm secondo uno standard internazionale riconosciuto. Questo è un approccio deliberato alla selezione dei componenti: diamo priorità a parti con un track record di funzionamento affidabile a lungo termine, piuttosto che limitarci a elencare la specifica più alta disponibile.
Come produttore di piegatrici-incollatrici, consideriamo il sistema di controllo della velocità come una parte di un più ampio progetto di precisione che include anche la sezione di piegatura, la sezione di giunzione e le fasi di incollatura che lavorano insieme. Che stiate eseguendo formati di scatole standard o abbiate bisogno di una configurazione adattata a una specifica linea di produzione, il nostro team di ingegneri può valutare le opzioni di configurazione del motore e dell'azionamento in base alle vostre specifiche effettive di carta e ai requisiti di produzione. Per rivedere i parametri tecnici completi dei nostri modelli di piegatrici-incollatrici o per organizzare una dimostrazione, non esitate a contattare direttamente il nostro team di ingegneri.
 Prodotti



